
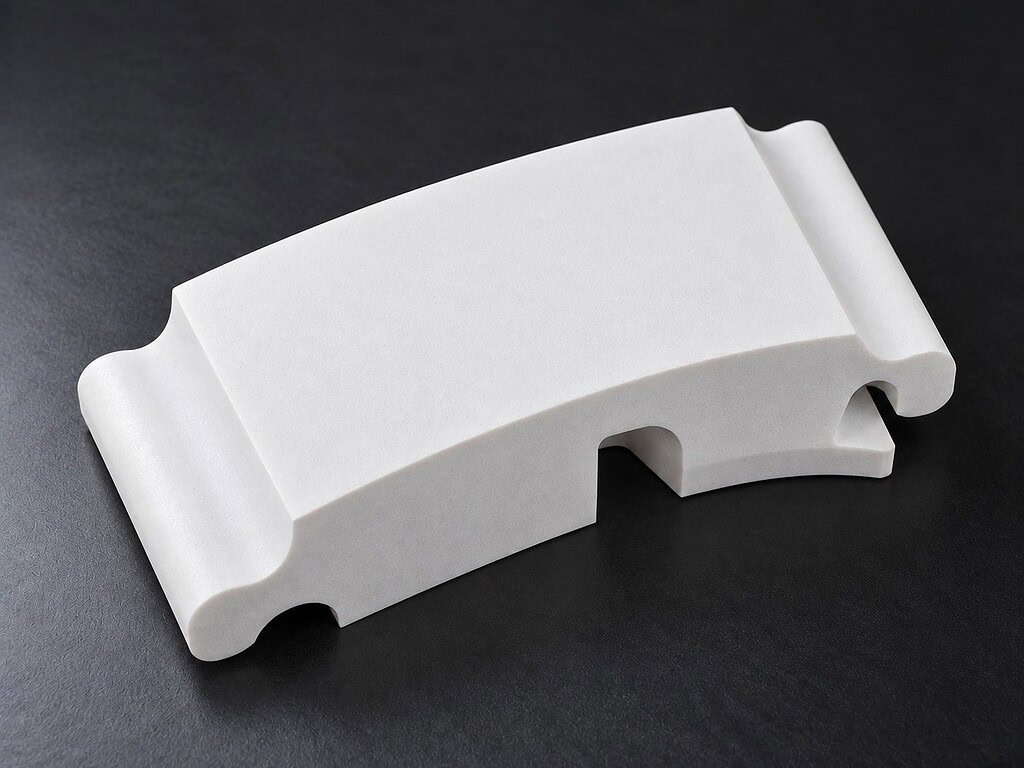
Die Anfrage enthielt eine beigefügte Zeichnung: ein 200 mm × 100 mm × 50 mm großer Mullitblock, durch den eine gekrümmte Kontur mit voller 50 mm Dicke gefräst werden musste, mit einem minimalen Radius von 0,5 mm am engsten Übergang. Der Kunde hatte bereits rotierendes Diamantschleifen ausprobiert – der 0,5-mm-Radius war einfach zu eng für jedes Schleifwerkzeug, um ihm folgen zu können, und Drahterodieren war bei einer nichtleitenden Keramik keine Option. Sie benötigten etwas, das eine Kontur in dieser Größenordnung verfolgen konnte, ohne das Teil zu zerbrechen.
Wir führten dies auf einer VIMFUN SVI Serie endlos Diamantdrahtsäge mit einem 0,65 mm Draht bei 35 m/s durch. Das Ergebnis: eine glatte, kontinuierliche gekrümmte Oberfläche mit sauberen Radiusübergängen, ebenen Schnittflächen und ohne sichtbare Kantenabsplitterungen entlang der Profilkanten. Dieser Fall dokumentiert, was dafür nötig war.
Die Anwendung – Kundenspezifisches Mullitprofil für Hochtemperaturanwendungen
Mullit (3Al₂O₃·2SiO₂) gehört zu den härteren Oxidskeramiken. Sein Schmelzpunkt liegt nahe 1830 °C und es behält seine strukturelle Integrität in Umgebungen, die die meisten feuerfesten Materialien kriechen oder reagieren lassen würden. Diese Eigenschaften machen es zu einer konsistenten Wahl für Ofenauskleidungen, thermische Prozessvorrichtungen für Halbleiter und Hochtemperatur-Industriekomponenten, bei denen die Dimensionsstabilität unter anhaltenden Temperaturzyklen tatsächlich wichtig ist.
Die Nachfrage nach geformten Mullitteilen – anstelle von flachen Fliesen oder einfachen Stäben – ist gestiegen, da Ingenieure die Bauteilgeometrie optimieren, um Gewicht zu reduzieren, Wärmeflusswege zu optimieren und Presspassungsschnittstellen zu schaffen, die keine nachträgliche Verklebung benötigen. Ein flacher Mullitstein ist durch Pressen und Sintern relativ einfach herzustellen. Ein kundenspezifisch profiliertes Teil mit Merkmalen unterhalb eines Millimeter-Radius ist ein anderes Problem.
Standard-Schneidverfahren für Keramikschneiden stoßen hier an ihre Grenzen. Rotierende Diamantscheiben können Kurven annähern, aber sie erreichen keine Radien, die enger sind als der Radius der Scheibe selbst. Drahterodieren erreicht feine Radien, kann aber nicht für elektrisch nichtleitende Materialien wie Mullit verwendet werden. Innendurchmesser-Sägen erzeugen nur gerade Schnitte. Die Geometrie dieses Teils schloss alle drei Optionen aus, bevor wir überhaupt die Parameter betrachteten.
Die Herausforderung – Mullitprofilschneiden bei 50 mm Tiefe
Mullit hat eine Mohs-Härte von 6–7, was abrasiv, aber nicht weich ist. Das wichtigere Merkmal für das Schneiden ist seine geringe Bruchzähigkeit. Mullit verformt sich vor dem Bruch nicht plastisch – es breitet Risse aus. Jede seitliche Kraft auf das Werkstück während des Schneidens oder jede plötzliche Richtungsänderung, die das Material an der Kante belastet, birgt die Gefahr, die Schnittfläche abzusplittern oder, schlimmer noch, das Teil vollständig zu brechen.
Drei übereinanderliegende Einschränkungen machten diesen Fall des Mullitprofilschneidens wirklich anspruchsvoll:
Die 50 mm Dicke. Beim Konturschneiden verfolgt der Draht einen Weg durch das Material, während das Werkstück sich hineinführt. Über eine Tiefe von 50 mm summieren sich alle Drahtablenkungen – egal wie klein – zu einem Geometriefehler am Boden des Schnitts. Wenn der Draht unter Schnittkraft durchbiegt, stimmt das untere Profil nicht mit dem oberen überein. Damit beide Flächen übereinstimmen, muss die Drahtablenkung über die gesamte Tiefe gering gehalten werden.
Der minimale Radius von 0,5 mm. Bei engen Radien muss das Werkstück seine Richtung relativ zum Draht schnell ändern. Wenn die Vorschubgeschwindigkeit zu diesem Zeitpunkt zu hoch ist, wird der Draht seitlich weggedrückt, bevor die Geometrie korrigiert werden kann, und die resultierende Ecke ist entweder zu stark abgerundet oder abgesplittert. Der Draht “weiß” nicht, dass er sich einer engen Übergangszone nähert – die Bewegungssteuerung muss ihn proaktiv verlangsamen.
Die Drahtaustrittsgeometrie. Wo der Draht am Ende jedes Profilschritts aus dem Material austritt, ist die Keramikkante auf einer Seite kurzzeitig ungestützt. Hier hat vorgesinterte Aluminiumoxid-Keramikschneiden den gleichen Fehlermodus: Abplatzen an der Austrittsseite. Spröde Keramiken splittern bevorzugt am Austrittspunkt, wenn die Vorschubgeschwindigkeit nicht reduziert wird, bevor der Draht durchbricht.
Keine dieser Herausforderungen ist einzeln ungewöhnlich. Alle drei bei demselben Teil in einer Keramik, die bricht statt sich zu biegen, zu haben, machte dies zu einem Prozessentwicklungsproblem und nicht zu einem Einrichtungsproblem.
Einrichtung zum Mullitprofilschneiden auf der VIMFUN SVI Drahtsäge
Die VIMFUN SVI Serie bewältigt das Konturschneiden durch CNC-koordinierte XY-Bewegung – das Werkstück bewegt sich gleichzeitig in zwei Achsen, während der Draht mit konstanter Geschwindigkeit läuft. Die Konturgeometrie wird als Pfaddatei hochgeladen; die Maschine interpoliert das Profil, anstatt es als eine Reihe von geraden Segmenten anzunähern. Das ist wichtig für sanfte Radiusübergänge: ein echter Bogen, kein Polygon mit sehr kurzen Seiten.
| Parameter | VIMFUN SVI | Anmerkungen |
|---|---|---|
| Maschine | VIMFUN SVI (Konturschneiden) | Endloser Diamantdraht, CNC-Pfadinterpolation |
| Drahtdurchmesser | 0,65 mm | Diamantbeschichtet, Endlosschleife – keine Schweißnähte |
| Drahtgeschwindigkeit | 35 m/s | Während des gesamten Schnitts konstant |
| Vorschubgeschwindigkeit | Reduziert bei 0,5 mm Radius und Drahtaustritt | Standardrate auf geraden Abschnitten/großen Radien |
| Drahtspannung | Stabile Regelung der Endlosschleife | Aufrechterhalten über Tiefe und Richtungsänderungen hinweg |
| Werkstückspannung | Starre Vorrichtung | Verhindert vibrationsbedingtes Abplatzen |
| Kühlmittel | Wasserbasiert, kontinuierliche Flutung | Auf die Draht-Werkstück-Kontaktzone angewendet |
Der 0,65 mm Draht wurde gewählt, weil er physisch in den 0,5 mm Mindestradius passt – der Drahtdurchmesser muss nicht größer sein als der zu schneidende Radius, sonst verhindert die Drahtgeometrie selbst die Ausbildung des Merkmals. Ein 1,0 mm Draht wäre auf den geraden Abschnitten schneller gewesen, aber geometrisch nicht in der Lage, den 0,5 mm Übergang zu erzeugen. Dies ist eine feste Einschränkung, keine Präferenz.
Vorschubgeschwindigkeitsmanagement am engen Radius. Auf geraden Bahnen und Kurven mit großem Radius läuft die Vorschubgeschwindigkeit auf der Standard-Prozesseinstellung für diesen Drahtdurchmesser und dieses Material. Wenn sich der Pfad der 0,5 mm Radiuszone nähert, verlangsamt die CNC die Vorschubgeschwindigkeit. Die langsamere Vorschubgeschwindigkeit hält die Schnittkraft niedrig, während sich die Richtung schnell ändert, was verhindert, dass der Draht von seinem programmierten Pfad abweicht. Sobald der Draht die enge Zone verlassen hat, wird die Vorschubgeschwindigkeit wieder hochgefahren. Dies ist das gleiche Prinzip, das bei silicon carbide ring cutting beim Schneiden von schmalen Schlitzen in scharfen Ecken angewendet wird – die Geometrie steuert die Geschwindigkeit, nicht der Bediener.
Drahtaustrittsstrategie. Bei diesem Profil endet jeder Durchgang mit dem Austritt des Drahtes an einer Keramikkante. Die SVI reduzierte die Vorschubgeschwindigkeit erneut, als sich der Draht der Austrittsfläche näherte – eine kurze, aber kritische Verzögerung, die die Kante intakt ließ. Das Überspringen dieses Schritts führt typischerweise zum klassischen “Austrittschip”: Ein kleines Fragment bricht von der Austrittsfläche ab, wo die ungestützte Keramikoberfläche der vollen Schnittkraft ausgesetzt ist.
Spannen. Mullit in dieser Größe (200 × 100 × 50 mm) ist schwer genug, um stabil zu liegen, aber leicht genug, um bei schlechter Klemmung unter Vibrationen zu kippen. Eine starre Vorrichtung wurde verwendet, um jegliche Werkstückbewegung während des Schneidens zu eliminieren. Jede Mikrobewegung am Werkstück überträgt sich direkt auf die Oberflächenrauheit oder, bei einem Radius von 0,5 mm, auf eine abgeplatzte Ecke.
Die Beziehung zwischen Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit beim Konturschneiden ist stärker gekoppelt als beim geraden Schneiden. Bei geraden Schnitten können Sie diese Variablen oft unabhängig voneinander optimieren. Beim Konturschneiden erhöht eine Richtungsänderung, die den Draht seitlich belastet, effektiv den Schnittwiderstand – sodass die gleiche Vorschubgeschwindigkeit, die bei einem geraden Lauf funktioniert, bei einer scharfen Kurve zu einer Ablenkung führen kann.
Ergebnisse – Mullit-Profilschneidgeometrie und Oberflächenqualität
Das Schnittprofil entsprach der Zeichnung. Glatte Kurve durch die konturierten Abschnitte, sauberer 0,5-mm-Radius am engsten Übergang, ebene Schnittfläche über die gesamte Tiefe von 50 mm. Keine sichtbaren Kantenabplatzungen an Einlauf-, Profil- oder Auslaufkanten.
Insbesondere:
- Kurvenkontinuität: Die Oberfläche verlief kurvig ohne sichtbare Facettierung oder Stufenunterbrechung zwischen den CNC-Interpolationssegmenten.
- Radienübergang: Der 0,5-mm-Radius wurde beibehalten – die Drahtgeometrie und die reduzierte Vorschubstrategie hielten die Ecke.
- Konsistenz von oben nach unten: Keine messbare Abweichung zwischen dem Profil an der Oberseite und dem Profil an der Unterseite. Die Drahtablenkung wurde gut genug kontrolliert, um beide Flächen ausgerichtet zu halten.
- Oberflächenbeschaffenheit: Ebene Schnittfläche mit der charakteristischen Textur des Diamantdrahts – kein Glasieren, keine Hitzeschäden, keine Anzeichen von Untergrundrissbildung an den Profilkanten.
Ein bemerkenswerter Vergleich: Das rotierende Diamantschleifen auf demselben Profil würde mehrere Durchgänge mit progressiv kleineren Werkzeugen erfordern, und der 0,5-mm-Radius wäre immer noch am Rande der Machbarkeit selbst für die feinsten Schleifstifte. Die gesamte Bearbeitungszeit wäre länger, und jeder Werkzeugwechsel führt eine neue geometrische Referenz ein, die neu registriert werden muss. Die Drahtsäge fährt das gesamte Profil als kontinuierlichen Pfad, Einzelaufspannung, ohne Werkzeugwechsel.
Eine ehrliche Einschränkung: Das Konturschneiden bei dieser Art von Teil ist langsamer als das gerade Durchtrennen. Die Vorschubgeschwindigkeitsreduzierungen bei engen Radien und Auslaufpunkten erhöhen die Zeit, und die Steuerung der Schnittkraft durch Richtungsänderungen erfordert konservative Vorschubwerte in den gekrümmten Abschnitten. Wenn ein Kunde eine einfache rechteckige Platte schneidet, ist ein gerader Schnitt immer schneller. Der Vorteil der Konturierungsfähigkeit des SVI liegt im geometrischen Zugang, nicht in der Geschwindigkeit.
Zur Referenz, wie Diamantdrahtsäge Keramikschneidgenauigkeit mit Drahtdurchmesser und Radiusbeschränkungen skaliert: Radien enger als 0,5 mm sind erreichbar, erfordern aber den Wechsel zu feinerem Draht (z. B. 0,35 mm oder kleiner), was die Schnittgeschwindigkeit weiter reduziert und die Drahtkosten erhöht. Der 0,65-mm-Draht bei einem Mindestradius von 0,5 mm ist nahe der Grenze dessen, was dieser Durchmesser geometrisch bewältigen kann.

Senden Sie uns Ihre Mullit-Zeichnung
Wenn Sie mit einer Mullitkomponente arbeiten, die ein gekrümmtes Profil, einen unregelmäßigen Querschnitt oder Merkmale erfordert, die Schleifen oder Erodieren nicht erzeugen können, ist dieser Prozess direkt anwendbar.
Um Ihnen eine Parameterschätzung und Machbarkeitsbewertung zu geben, senden Sie uns:
- Werkstückabmessungen (Länge × Breite × Dicke)
- Materialspezifikation – gebrannter Mullit, geschmolzener Mullit oder eine andere Zusammensetzung
- Profilzeichnung oder DXF-Datei mit dem erforderlichen Konturverlauf
- Kleinster Radius auf der Zeichnung
- Oberflächenanforderung (wie geschnitten akzeptabel, oder benötigen Sie nachträgliches Läppen?)
- Menge: Einzelmuster, Kleinserie oder Produktionsvolumen
Wir prüfen die Geometrie, bestätigen die Kompatibilität des Drahtdurchmessers mit Ihrem kleinsten Radius und beraten Sie über die erwartete Zykluszeit und die Maßhaltigkeit, bevor Sie sich festlegen.
Kontakt: daria@endlesswiresaw.com
FAQ
F: Kann der VIMFUN SVI Mullitprofile mit Radien kleiner als 0,5 mm schneiden?
Kleinere Radien sind geometrisch erreichbar, erfordern aber feineren Draht. Der 0,65-mm-Draht des SVI kann keine Radien enger als ca. 0,5 mm erzeugen – der Draht selbst ist die limitierende Dimension. Für Radien im Bereich von 0,2–0,4 mm würden wir zu einem 0,35-mm- oder 0,25-mm-Draht wechseln, was die Zykluszeit verlängert und die Schnittparameter ändert. Senden Sie uns die Zeichnung und wir bestätigen die Machbarkeit für Ihre spezifische Geometrie.
F: Welche Oberflächengüte erzeugt der VIMFUN SVI auf Mullit?
Die unbearbeitete Oberfläche dieses Teils war eben, ohne sichtbare Kantenabplatzungen, konsistent mit den Ergebnissen, die wir bei anderen dichten Oxidkeramiken sehen. Das Schneiden von Mullit mit Diamantdraht erzeugt eine matte Oberfläche – rauer als eine geläppte Oberfläche, aber ohne die Untergrundschäden, die Schleifen an scharfen Merkmalen verursachen kann. Wenn Sie eine engere Ra für Dichtflächen oder optische Schnittstellen benötigen, ist das Läppen nach dem Drahtschneiden der übliche nächste Schritt.
F: Wie verhält sich das Profilschneiden von Mullit im Vergleich zum Schneiden anderer Hartkeramiken wie Aluminiumoxid oder Siliziumkarbid?
Die Härte von Mullit (Mohs 6–7) ist geringer als die von Aluminiumoxid (~9) und Siliziumkarbid (~9,5), daher ist der Drahtverschleiß geringer und die Vorschubgeschwindigkeiten können bei äquivalenter Geometrie etwas höher sein. Die wichtigere Variable für Mullit ist seine Bruchzähigkeit – Mullit ist anfälliger für Auslaufabplatzungen als hochdichtes Aluminiumoxid bei gleicher Dicke. Die Vorschubreduzierungsstrategie an Auslaufpunkten ist der gleiche Ansatz, den wir für Aluminiumoxid und SiC verwenden, nur kalibriert auf das spezifische Rissausbreitungsverhalten von Mullit.
Über VIMFUN
VIMFUN ist spezialisiert auf das Schneiden mit endlosen Diamantdrähten für fortschrittliche Keramiken, Graphit, optisches Glas, Quarz, Verbundwerkstoffe und andere harte und spröde Materialien. Die SVI-Serie bewältigt Kontur- und Profilschneiden mit CNC-Pfadinterpolation; die SH60-60 bewältigt gerade und Mehrdraht-Schneidevorgänge. Erfahren Sie mehr unter https://www.endlesswiresaw.com.
Über den Autor
Geschrieben vom VIMFUN Application Engineering Team – Spezialisten für die Entwicklung von Präzisionsschneidprozessen für fortschrittliche Materialien in den Bereichen Keramik, Verbundwerkstoffe und schwer zu bearbeitende Werkstücke.







