
Запрос включал чертеж: блок муллита размером 200 мм × 100 мм × 50 мм, в котором требовалось прорезать изогнутый профиль на всю толщину 50 мм с минимальным радиусом 0,5 мм в самой узкой части. Заказчик уже пробовал алмазное шлифование — радиус 0,5 мм был слишком мал для любого шлифовального круга, а электроэрозионная обработка была неприменима для непроводящей керамики. Им требовалось решение, способное следовать контуру такого масштаба без разрушения детали.
Мы выполнили это на бесшовная алмазно-ленточная пила VIMFUN серии SVI используя проволоку диаметром 0,65 мм со скоростью 35 м/с. Результат: гладкая, непрерывная изогнутая поверхность с чистыми переходами радиуса, плоскими режущими поверхностями и без видимых сколов по краям профиля. Этот случай документирует, что потребовалось для достижения этого результата.
Применение — изготовление профиля из муллита на заказ для высокотемпературного использования
Муллит (3Al₂O₃·2SiO₂) относится к более твердым оксидным керамическим материалам. Его температура плавления приближается к 1830 °C, и он сохраняет структурную целостность в средах, которые заставили бы большинство тугоплавких материалов ползти или реагировать. Эти свойства делают его надежным выбором для печной футеровки, оснастки для термической обработки полупроводников и промышленных компонентов для высоких температур, где важна стабильность размеров при длительных циклах нагрева.
Спрос на фасонные изделия из муллита — а не на плоские плитки или простые стержни — растет, поскольку инженеры оптимизируют геометрию компонентов для снижения веса, улучшения путей теплового потока и создания интерференционных соединений, не требующих вторичного клея. Плоский муллитовый кирпич достаточно легко производится путем прессования и спекания. Деталь с индивидуальным профилем и элементами с радиусом менее миллиметра — это другая задача.
Стандартные методы резки резка керамики испытывают здесь трудности. Ротационные алмазные круги могут аппроксимировать кривые, но не могут достичь радиусов, более узких, чем собственный радиус края круга. Проволочная электроэрозионная обработка позволяет достичь малых радиусов, но не может использоваться для электрически непроводящих материалов, таких как муллит. Пиление по внутреннему диаметру производит только прямые разрезы. Геометрия этой детали исключила все три варианта еще до того, как мы приступили к параметрам.
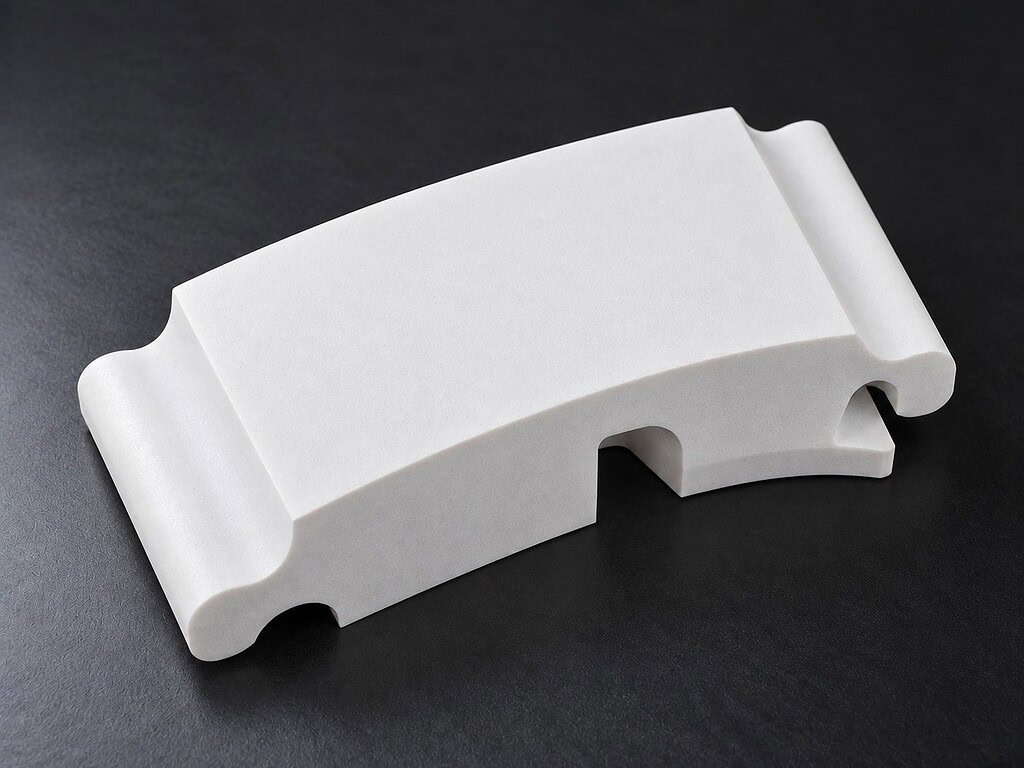
Задача — резка профиля из муллита на глубину 50 мм
Муллит имеет твердость по Моосу 6–7, что означает, что он абразивен, но не мягок. Более важной характеристикой для резки является его низкая трещиностойкость. Муллит не деформируется пластически перед разрушением — он распространяет трещины. Любая боковая сила, действующая на заготовку во время резки, или любое резкое изменение направления, нагружающее материал на ребро, рискует вызвать скол режущей поверхности или, что хуже, полное разрушение детали.
Три ограничения, наложенные друг на друга, сделали этот случай резки профиля из муллита действительно сложным:
Толщина 50 мм. При контурной резке проволока проходит через материал, в то время как заготовка подается в нее. На глубине 50 мм любое отклонение проволоки — каким бы малым оно ни было — накапливается в ошибку геометрии в нижней части реза. Если проволока прогибается под силой резки, нижний профиль не будет соответствовать верхнему. Чтобы обе поверхности совпадали, необходимо минимизировать прогиб проволоки на всей глубине.
Минимальный радиус 0,5 мм. При малых радиусах заготовка должна быстро менять направление относительно проволоки. Если в этот момент скорость подачи слишком высока, проволока смещается в сторону до того, как геометрия может скорректироваться, и образующийся угол либо слишком скруглен, либо сколот. Проволока не “знает”, что приближается к узкому переходу — система управления движением должна заранее замедлить ее.
Геометрия выхода проволоки. В месте выхода проволоки из материала в конце каждого прохода профиля край керамики оказывается кратковременно неподдержанным с одной стороны. Здесь предварительно спеченный алюмокерамический рез имеет тот же режим отказа: скол на стороне выхода. Хрупкая керамика предпочтительно скалывается в точке выхода, если скорость подачи не снижается до того, как проволока пройдет насквозь.
Ни одна из этих проблем сама по себе не является необычной. Наличие всех трех на одной детали из керамики, которая ломается, а не гнется, сделало это проблемой разработки процесса, а не проблемой настройки.
Настройка резки профиля из муллита на проволочной пиле VIMFUN SVI
Серия VIMFUN SVI выполняет контурную резку с помощью скоординированного по ЧПУ движения по осям XY — заготовка перемещается одновременно по двум осям, в то время как проволока движется с постоянной скоростью. Геометрия контура загружается в виде файла траектории; станок интерполирует профиль, а не аппроксимирует его как серию прямых сегментов. Это важно для плавных переходов радиуса: истинная дуга, а не многоугольник с очень короткими сторонами.
| Параметр | VIMFUN SVI | Примечания |
|---|---|---|
| Машина | VIMFUN SVI (контурная резка) | Бесшовная алмазная проволока, интерполяция траектории по ЧПУ |
| Диаметр проволоки | 0,65 мм | С алмазным покрытием, непрерывный контур — без сварных швов |
| Скорость движения проволоки | 35 м/с | Постоянная на протяжении всего реза |
| Скорость подачи | Снижена при радиусе 0,5 мм и выходе проволоки | Стандартная скорость на прямых участках/больших радиусах |
| Натяжение проволоки | Стабильное управление замкнутым контуром | Поддерживается на всей глубине и при изменении направления |
| Зажим заготовки | Жесткая оснастка | Предотвращает сколы, вызванные вибрацией |
| Охлаждающая жидкость | Водяное охлаждение, непрерывное орошение | Подается в зоне контакта проволоки и заготовки |
Проволока диаметром 0,65 мм была выбрана потому, что она физически соответствует минимальному радиусу 0,5 мм — диаметр проволоки должен быть не больше радиуса резки, иначе сама геометрия проволоки помешает формированию элемента. Проволока диаметром 1,0 мм была бы быстрее на прямых участках, но геометрически неспособна обеспечить переход радиусом 0,5 мм. Это жесткое ограничение, а не предпочтение.
Управление скоростью подачи при малом радиусе. На прямых участках и кривых большого радиуса скорость подачи соответствует стандартной настройке процесса для данного диаметра проволоки и материала. По мере приближения траектории к зоне радиуса 0,5 мм ЧПУ замедляет подачу. Более низкая скорость подачи снижает силу резки во время быстрого изменения направления, что предотвращает отклонение проволоки от запрограммированной траектории. Как только проволока выходит из узкой зоны, скорость подачи снова увеличивается. Это тот же принцип, который используется в silicon carbide ring cutting при резке узких пазов под острыми углами — геометрия контролирует скорость, а не оператор.
Стратегия выхода проволоки. На прямых участках и кривых большого радиуса скорость подачи соответствует стандартной технологической настройке для данного диаметра проволоки и материала. При приближении траектории к зоне радиусом 0,5 мм ЧПУ замедляет подачу. Более медленная подача снижает усилие резания при быстрой смене направления, что предотвращает отклонение проволоки от заданной траектории. Как только проволока выходит из зоны с малым радиусом, скорость подачи снова увеличивается. Это тот же принцип, который используется при.
при резке узких пазов в острых углах — геометрия определяет скорость, а не оператор. Стратегия выхода проволоки.
Взаимосвязь между скорость проволоки, натяжение и скорость подачи На этом профиле каждый проход заканчивается выходом проволоки через керамический край. SVI снова снизил скорость подачи при приближении проволоки к выходной поверхности — кратковременное, но критическое замедление, которое оставило край неповрежденным. Пропуск этого шага обычно приводит к классическому «выкрашиванию на выходе»: небольшой фрагмент отрывается от выходной поверхности, где неподдерживаемая керамическая поверхность сталкивается с полным усилием резания.
Зажим.
Профиль реза соответствовал чертежу. Плавная кривая на контурных участках, чистый радиус 0,5 мм на самом крутом переходе, плоская поверхность реза по всей глубине 50 мм. Нет видимых сколов на входных, профильных или выходных гранях.
В частности:
- Непрерывность кривой: Поверхность изгибалась без видимого фасетирования или ступенчатой прерывистости между сегментами интерполяции ЧПУ.
- Переход по радиусу: Радиус 0,5 мм был сохранен — геометрия проволоки и стратегия пониженной подачи удержали угол.
- Постоянство от верха до низа: Нет измеримого расхождения между профилем на верхней грани и профилем на нижней грани. Прогиб проволоки контролировался достаточно хорошо, чтобы обе грани оставались выровненными.
- Состояние поверхности: Плоская поверхность реза с характерной текстурой резки алмазной проволокой — без прижога, без термического повреждения, без признаков подповерхностных трещин по краям профиля.
Стоит отметить сравнение: алмазное ротационное шлифование того же профиля потребовало бы нескольких проходов с постепенно уменьшающимися инструментами, и радиус 0,5 мм все равно был бы на пределе возможностей даже самых тонких шлифовальных боров. Общее время обработки было бы больше, и каждая смена инструмента вносит новую геометрическую привязку, которую необходимо перерегистрировать. Проволочная пила выполняет полный профиль как непрерывный путь, в одной установке, без смены инструмента.
Одно честное ограничение: контурная резка таких деталей медленнее, чем прямое разрезание. Уменьшение скорости подачи на крутых радиусах и выходных точках увеличивает время, а управление силой резания при изменении направления требует консервативных настроек подачи на изогнутых участках. Если клиенту нужно разрезать простой прямоугольный блок, пряморежущая установка всегда будет быстрее. Преимущество контурной резки SVI заключается в геометрическом доступе, а не в скорости.
Для справки о том, как точность резки керамики проволочной пилой с алмазным покрытием масштабируется с диаметром проволоки и ограничениями радиуса: радиусы меньше 0,5 мм достижимы, но требуют перехода на более тонкую проволоку (например, 0,35 мм или меньше), что снижает скорость резки и увеличивает стоимость проволоки. Проволока 0,65 мм при минимальном радиусе 0,5 мм находится на пределе того, что этот диаметр может геометрически выдержать.

Отправьте нам ваш чертеж муллита
Если вы работаете с муллитовым компонентом, требующим изогнутого профиля, неправильного поперечного сечения или элементов, которые не могут быть получены шлифованием или электроэрозионной обработкой, этот процесс применим напрямую.
Чтобы дать вам оценку параметров и анализ осуществимости, отправьте нам:
- Размеры заготовки (длина × ширина × толщина)
- Спецификация материала — обожженный муллит, спеченный муллит или другой состав
- Чертеж профиля или файл DXF с требуемым контуром
- Минимальный радиус на чертеже
- Требования к чистоте поверхности (допустима резка как есть, или требуется последующая шлифовка?)
- Количество: один образец, небольшая партия или производственный объем
Мы рассмотрим геометрию, подтвердим совместимость диаметра проволоки с вашим наименьшим радиусом и сообщим ожидаемое время цикла и допуски по размерам, прежде чем вы примете решение.
Контакт: daria@endlesswiresaw.com
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
В: Может ли VIMFUN SVI резать муллитовые профили с радиусами менее 0,5 мм?
Меньшие радиусы геометрически достижимы, но требуют более тонкой проволоки. Проволока SVI 0,65 мм не может создавать радиусы меньше примерно 0,5 мм — сама проволока является ограничивающим размером. Для радиусов в диапазоне 0,2–0,4 мм мы бы перешли на проволоку 0,35 мм или 0,25 мм, что увеличивает время цикла и изменяет параметры резки. Отправьте нам чертеж, и мы подтвердим осуществимость для вашей конкретной геометрии.
В: Какую чистоту поверхности производит VIMFUN SVI на муллите?
Поверхность после резки была плоской без видимых сколов, что соответствует результатам, наблюдаемым на других плотных оксидных керамиках. Резка муллита алмазной проволокой дает матовую поверхность — более шероховатую, чем шлифованная, но без подповерхностных повреждений, которые шлифование может вызвать на острых элементах. Если вам требуется более низкое значение Ra для уплотнительных поверхностей или оптических интерфейсов, шлифовка после резки проволокой является стандартным последующим этапом.
В: Как резка муллитовых профилей сравнивается с резкой других твердых керамик, таких как оксид алюминия или карбид кремния?
Твердость муллита (Моос 6–7) ниже, чем у оксида алюминия (~9) и карбида кремния (~9,5), поэтому износ проволоки ниже, а скорость подачи может быть немного выше при эквивалентной геометрии. Более важным фактором для муллита является его трещиностойкость — муллит несколько более подвержен сколам на выходе, чем высокоплотный оксид алюминия при эквивалентной толщине. Стратегия уменьшения подачи на выходных точках — это тот же подход, который мы используем для оксида алюминия и карбида кремния, просто откалиброванный для специфического поведения муллита при распространении трещин.
О VIMFUN
VIMFUN специализируется на резке алмазной проволокой для передовых керамик, графита, оптического стекла, кварца, композитов и других твердых и хрупких материалов. Серия SVI предназначена для контурной и профильной резки с интерполяцией пути ЧПУ; SH60-60 предназначена для прямого и многопроволочного разрезания. Узнайте больше на https://www.endlesswiresaw.com.
Об авторе
Написано командой инженеров по применению VIMFUN — специалистами по разработке процессов прецизионной резки передовых материалов в области керамики, композитов и труднообрабатываемых заготовок.







