
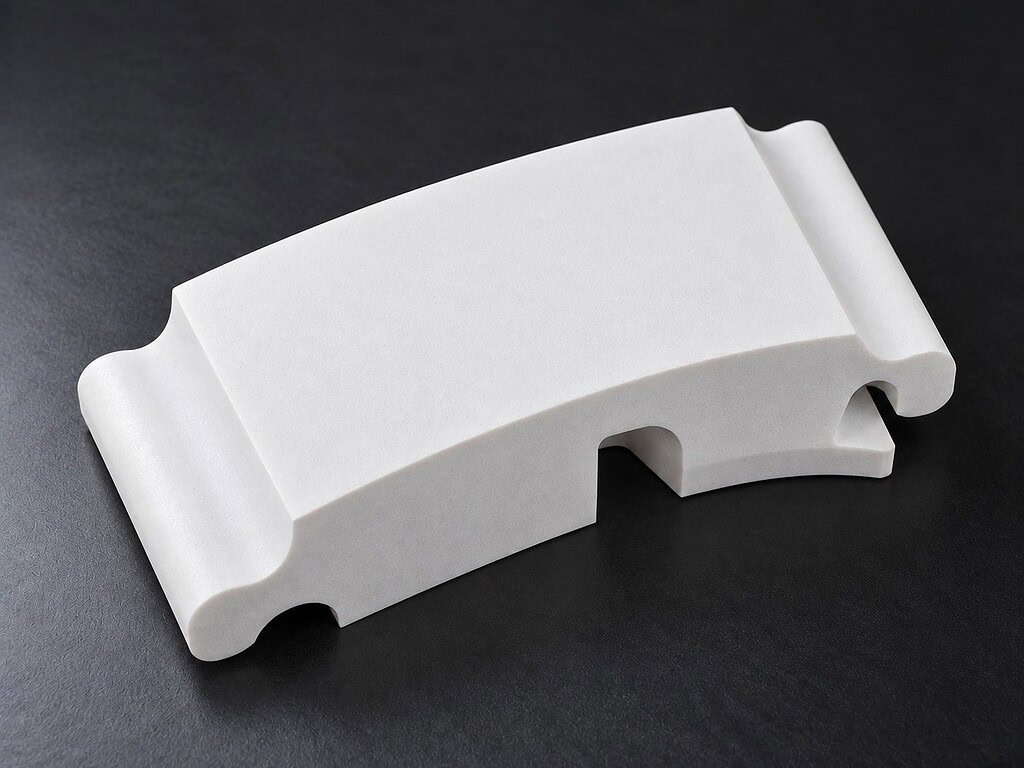
添付された図面には、厚さ50mmのムライトブロック(200mm×100mm×50mm)に、最小半径0.5mmの曲線加工を施す必要がありました。顧客は既にダイヤモンド研削を試しましたが、半径0.5mmは研削砥石が追従するには小さすぎ、また非導電性セラミックであるためEDMも選択肢にはなりませんでした。部品を破損させることなく、そのスケールで輪郭を追従できる加工法が必要でした。.
VIMFUN SVIシリーズワイヤーソーで加工しました ワイヤー径0.65mm、速度35m/sを使用しました。結果:滑らかで連続した曲線表面、きれいな半径遷移、平坦な切断面、輪郭のエッジに目に見える欠けはありませんでした。この事例では、その結果を得るために何が必要だったかを記録します。 用途 — 高温用途向けカスタムムライト異形加工.
ムライト(3Al₂O₃·2SiO₂)は、酸化物セラミックスの中でも硬質な部類に入ります。融点は1830℃近くに達し、ほとんどの耐火物がクリープしたり反応したりする環境でも構造的完全性を維持します。これらの特性により、キルン家具、半導体熱処理治具、および長時間の熱サイクル下で寸法安定性が実際に重要な高温工業部品の選択肢として一貫しています。
エンジニアが重量を削減し、熱流経路を最適化し、二次接着剤を必要としない干渉フィットインターフェイスを作成するために、部品形状をプッシュしているため、形状ムライト部品(平坦なタイルや単純なロッドではなく)の需要が増加しています。平坦なムライトレンガは、プレスと焼結によって容易に製造できます。サブミリメートル半径の特徴を持つカスタム形状部品は、別の問題です。.
標準的な切断アプローチはここで苦労します。回転ダイヤモンドホイールは曲線に近似できますが、ホイール自体のエッジ半径よりもタイトな半径には到達できません。ワイヤーEDMは微細な半径を達成しますが、ムライトのような電気的に非導電性の材料には使用できません。内径ソーイングは直線切断のみを生成します。この部品の形状により、パラメータを確認する前に3つのオプションすべてが除外されました。.
課題 — 厚さ50mmでのムライト異形加工 セラミック切断 ムライトはモース硬度6〜7であり、研磨可能ですが柔らかくはありません。切断にとってより重要な特性は、その低い破壊靭性です。ムライトは破壊前に塑性変形せず、亀裂を伝播させます。切断中のワークピースへのあらゆる横方向の力、または材料のエッジに負荷をかけるあらゆる急激な方向転換は、切断表面の欠け、またはさらに悪いことに、部品全体の破壊のリスクがあります。.
このムライト異形加工事例を本当に困難にしたのは、3つの制約が積み重なったことです。
厚さ50mm。.
輪郭加工では、ワイヤーが材料を通過する経路をトレースし、その間にワークピースがそれに送り込まれます。厚さ50mmでは、ワイヤーのあらゆるたわみ(どんなに小さくても)は、切断底部の形状誤差に累積します。ワイヤーが切断力で弓なりになった場合、底部の輪郭は上部と一致しません。両方の面を一致させるには、全体の厚さでワイヤーのたわみを小さく保つ必要があります。
最小半径0.5mm。. タイトな半径では、ワークピースはワイヤーに対して急速に方向を変える必要があります。その時点での送り速度が高すぎると、形状が修正される前にワイヤーが横方向に押し付けられ、結果として生じるコーナーは丸すぎるか、欠けてしまいます。ワイヤーはタイトな遷移に近づいていることを「知りません」—モーションコントロールはそれを積極的に遅くする必要があります。.
ワイヤー出口形状。. 各プロファイルパスの終わりにワイヤーが材料から出るところで、セラミックエッジは片側で一時的に支持されていません。ここで、出口側の欠けと同じ故障モードが発生します。セラミックエッジが支持されていない状態で最大の切断力に遭遇すると、送り速度が低下しないと、出口ポイントで優先的に欠けが発生します。.
これらの課題のいずれも個別に異常ではありません。脆性セラミックが曲がるのではなく破壊されるこの材料で、すべて3つが同じ部品にあることが、セットアップの問題ではなくプロセス開発の問題となった理由です。. VIMFUN SVIワイヤーソーでのムライト異形加工セットアップ 焼結前アルミナセラミック切断 VIMFUN SVIシリーズは、CNCで調整されたXYモーションを通じて輪郭加工を処理します — ワイヤーが一定速度で実行されている間、ワークピースは同時に2つの軸で移動します。輪郭形状はパスファイルとしてアップロードされます。機械は、直線セグメントのシリーズとして近似するのではなく、プロファイルを補間します。これは、滑らかな半径遷移にとって重要です。非常に短い辺を持つ多角形ではなく、真の円弧です。.
VIMFUN SVI.
VIMFUN SVI(輪郭加工)
エンドレスダイヤモンドワイヤー、CNCパス補間.
| パラメータ | ダイヤモンドコーティングされた連続ループ — 溶接継ぎ目なし | 備考 |
|---|---|---|
| 機械 | 切断中は一定 | 半径0.5mmおよびワイヤー出口で低減 |
| ワイヤーの直径 | 0.65 mm | 直線/大半径セクションでの標準レート |
| ワイヤースピード | 35 m/s | 安定したクローズドループ制御 |
| 送り速度 | 厚さと方向の変化全体で維持 | ワークピースクランプ |
| ワイヤーテンション | 剛性のある治具 | 振動による欠けを防ぎます |
| 水ベースの連続フロー | ワイヤーとワークピースの接触ゾーンに適用 | ワイヤー径0.65mmは、物理的に半径0.5mmに適合するため選択されました — ワイヤー径は加工される半径よりも大きくない必要があります。そうでないと、ワイヤー形状自体がフィーチャーの形成を防ぎます。1.0mmのワイヤーは直線セクションではより高速でしたが、半径0.5mmの遷移を生成する能力はありませんでした。これは好意ではなく、厳格な制約です。 |
| 冷却水 | タイトな半径での送り速度管理。 | 直線走行および大半径曲線では、送り速度は、このワイヤー径と材料の標準プロセス設定で実行されます。パスが半径0.5mmゾーンに近づくと、CNCは送り速度を低下させます。送り速度が遅いと、方向が急速に変化している間に切断力が低く保たれ、ワイヤーがプログラムされたパスからずれるのを防ぎます。ワイヤーがタイトなゾーンをクリアすると、送り速度は再び上昇します。これは、鋭いコーナーで狭いスロットを切断するときに使用されるのと同じ原理です — 形状がオペレーターではなく速度を制御します。 |
ワイヤー出口戦略。.
このプロファイルでは、各パスはワイヤーがセラミックエッジを抜けて終了します。SVIは、ワイヤーが出口面に近づくと再び送り速度を低下させました — 短いが重要な減速により、エッジはそのまま残りました。このステップをスキップすると、通常、支持されていないセラミック表面が最大の切断力に遭遇する出口面から小さな断片が壊れる「出口チップ」が発生します。. クランプ。 炭化ケイ素リング切断 このサイズ(200mm×100mm×50mm)のムライトは、安定して座るのに十分な重さがありますが、クランプが不十分な場合は振動で揺れるのに十分な軽さです。切断中のワークピースの動きを排除するために、剛性のある治具が使用されました。ワークピースのあらゆるマイクロモーションは、表面粗さに直接変換されるか、半径0.5mmでは欠けたコーナーに変換されます。.
ワイヤー出口戦略。. このプロファイルでは、すべてのパスはセラミックのエッジを通ってワイヤーが抜けることで終了します。SVIは、ワイヤーが出口面に近づくと再び送り速度を低下させました。これは、エッジを無傷のままにするための、短いが重要な減速です。このステップをスキップすると、通常は典型的な「切り込み時の欠け」が発生します。これは、支持されていないセラミック表面が完全な切削力に遭遇する切り込み面で小さな破片が剥がれる現象です。.
クランプ. このサイズ(200 × 100 × 50 mm)のムライトは、安定して設置できるほど重いですが、クランプが不十分だと振動で揺れるほど軽くはありません。切削中のワークピースの動きをなくすために、剛性のある治具を使用しました。ワークピースのわずかな動きでも、表面粗さ、または半径0.5 mmの箇所ではコーナーの欠けに直接つながります。.
の関係 ワイヤー速度、張力、送り速度の コンター切削では、直線切削よりも連動性が高くなります。直線切削では、これらの変数を個別に最適化できることがよくあります。コンター切削では、ワイヤーを横方向に負荷する方向転換により、切削抵抗が効果的に増加します。そのため、直線部で機能する送り速度と同じ送り速度でも、急カーブではたわみが発生する可能性があります。.
結果 — ムライトプロファイル切削のジオメトリと表面品質
カットプロファイルは図面と一致しました。輪郭部分を滑らかな曲線でカットし、最もタイトな遷移部で0.5 mmの半径をクリーンに形成し、50 mmの全深さにわたって平坦なカット面を確保しました。入り口面、プロファイルエッジ、出口面のいずれにも目に見えるエッジのチッピングはありませんでした。.
具体的には:
- 曲線の連続性:CNC補間セグメント間に目に見えるファセットや段差の不連続性なしに、表面は湾曲していました。.
- 半径遷移:0.5 mmの半径は維持されました — ワイヤージオメトリと低速送り戦略によりコーナーが保持されました。.
- 上下の一貫性:上面のプロファイルと底面のプロファイルとの間に測定可能なずれはありませんでした。ワイヤージオメトリのたわみは、両面を整合させるのに十分制御されていました。.
- 表面状態:ダイヤモンドワイヤカット特有のテクスチャを持つ平坦なカット面 — グレイジング、熱損傷、プロファイルエッジのサブサーフェス亀裂の兆候はありません。.
注目すべき比較:同じプロファイルをダイヤモンドワイヤ研削で加工する場合、徐々に小さい工具を使用した複数回のパスが必要となり、0.5 mmの半径でさえ最も細かい研削ビットでも実現の限界に近いでしょう。総加工時間は長くなり、各工具交換は再登録が必要な新しい幾何学的基準を導入します。ワイヤソーは、工具交換なしで、単一セットアップで、プロファイル全体を連続パスとして実行します。.
正直なところ、このタイプの部品の輪郭切断は、直線切断よりも遅くなります。タイトな半径や出口での送り速度の低下が時間を要し、方向変更による切断力の管理には、曲線部分での保守的な送り設定が必要です。お客様が単純な長方形のスラブを切断する場合、直線切断セットアップの方が常に高速です。SVIの輪郭切断能力の利点は、速度ではなく、ジオメトリへのアクセスです。.
ワイヤ径と半径制約との関係について ダイヤモンドワイヤーソー セラミック切断 精度 :0.5 mm未満の半径は達成可能ですが、より細いワイヤ(例:0.35 mmまたはそれ以下)への切り替えが必要となり、切削速度が低下し、ワイヤコストが増加します。0.5 mmの最小半径での0.65 mmワイヤは、この直径が幾何学的に処理できる限界に近い値です。.

ムライトの図面をお送りください
曲面プロファイル、不規則な断面、または研削やEDMでは生成できない特徴を必要とするムライト部品を扱っている場合、このプロセスが直接適用されます。.
パラメータの見積もりと実現可能性評価を提供するために、以下をお送りください:
- 加工物の寸法(長さ × 幅 × 厚さ)
- 材料仕様 — 焼成ムライト、溶融ムライト、またはその他の組成
- 必要な輪郭を示すプロファイル図面またはDXFファイル
- 図面の最小半径
- 表面仕上げ要件(カット面そのまま、または二次ラップが必要か?)
- 数量:単一部品サンプル、小ロット、または量産
ジオメトリを確認し、最小半径とのワイヤ径の互換性を確認し、コミットメント前に予想されるサイクルタイムと寸法公差についてアドバイスします。.
よくあるご質問
Q:VIMFUN SVIは、0.5 mm未満の半径を持つムライトプロファイルをカットできますか?
より小さい半径は幾何学的に達成可能ですが、より細いワイヤが必要です。SVIの0.65 mmワイヤは、約0.5 mm未満の半径を生成することはできません — ワイヤ自体が制限寸法です。0.2〜0.4 mmの範囲の半径については、0.35 mmまたは0.25 mmのワイヤに切り替えますが、これはサイクルタイムを延長し、切削パラメータを変更します。図面をお送りいただければ、特定のジオメトリの実現可能性を確認します。.
Q:VIMFUN SVIはムライトにどのような表面仕上げを生成しますか?
この部品のカット面は平坦で、目に見えるエッジのチッピングはなく、他の高密度酸化物セラミックスで見られる結果と一致していました。ムライトのダイヤモンドワイヤカットは、マットな仕上げを生成します — ラップされた表面よりも粗いですが、研削が鋭利な特徴に導入する可能性のあるサブサーフェスダメージはありません。シーリング面や光学インターフェースでよりタイトなRaが必要な場合は、ワイヤカット後のラップが標準的な後続ステップです。.
Q:ムライトのプロファイルカットは、アルミナや炭化ケイ素などの他の硬質セラミックスのカットと比較してどうですか?
ムライトの硬度(モース硬度6〜7)は、アルミナ(約9)や炭化ケイ素(約9.5)よりも低いため、ワイヤの摩耗は少なく、同等のジオメトリでは送り速度をわずかに高くすることができます。ムライトにとってより重要な変数は、その破壊靭性です — ムライトは、同等の厚さで高密度アルミナよりも出口チッピングに対してやや感受性が高くなります。出口点での送り速度低下戦略は、アルミナやSiCに使用するのと同じアプローチですが、ムライト固有の亀裂伝播挙動に合わせて調整されています。.
VIMFUNについて
VIMFUNは、先端セラミックス、グラファイト、光学ガラス、石英、複合材料、その他の硬質・脆性材料向けのダイヤモンドワイヤ切断に特化しています。SVIシリーズはCNCパス補間によるコンターおよびプロファイルカットを処理し、SH60-60は直線およびマルチワイヤスライスを処理します。詳細はこちらをご覧ください: https://www.endlesswiresaw.com.
著者について
VIMFUNアプリケーションエンジニアリングチームが執筆 — セラミックス、複合材料、加工困難なワークピースなどの先端材料向けの精密切削プロセス開発のスペシャリスト。.







