
Schneiden von GFRP mit Diamantdraht löste ein schwieriges Produktionsproblem bei einem 50 mm dicken Rohling aus glasfaserverstärktem Kunststoff: saubere Durchschnitte ohne Delamination an der Austrittskante, ohne ausgefranste Fasern und ohne Glasfaserstaub, der in die Arbeitsumgebung gelangt.
Die erste Charge wurde mit einer herkömmlichen Hartmetall-Bandsäge geschnitten. Bei den meisten dicken Abschnitten traten Delaminationen auf. Ausgefranste Fasern an der Austrittskante erforderten eine Nachbearbeitung. Und der Trockenschnitt schickte feine Glasfaserpartikel in die Luft – eine Atemschutzgefahr, die eine nicht budgetierte Aufrüstung von PSA und Belüftung erforderte.
Diese Fallstudie zum Schneiden von GFRP erklärt, wie wir die gleichen Rohlinge auf der endlosen Diamantdrahtsäge VIMFUN SH60-60 bearbeitet haben, welche Parameter wir verwendet haben und wie die fertigen Teile mit den sägegeschnittenen Rohlingen verglichen wurden.
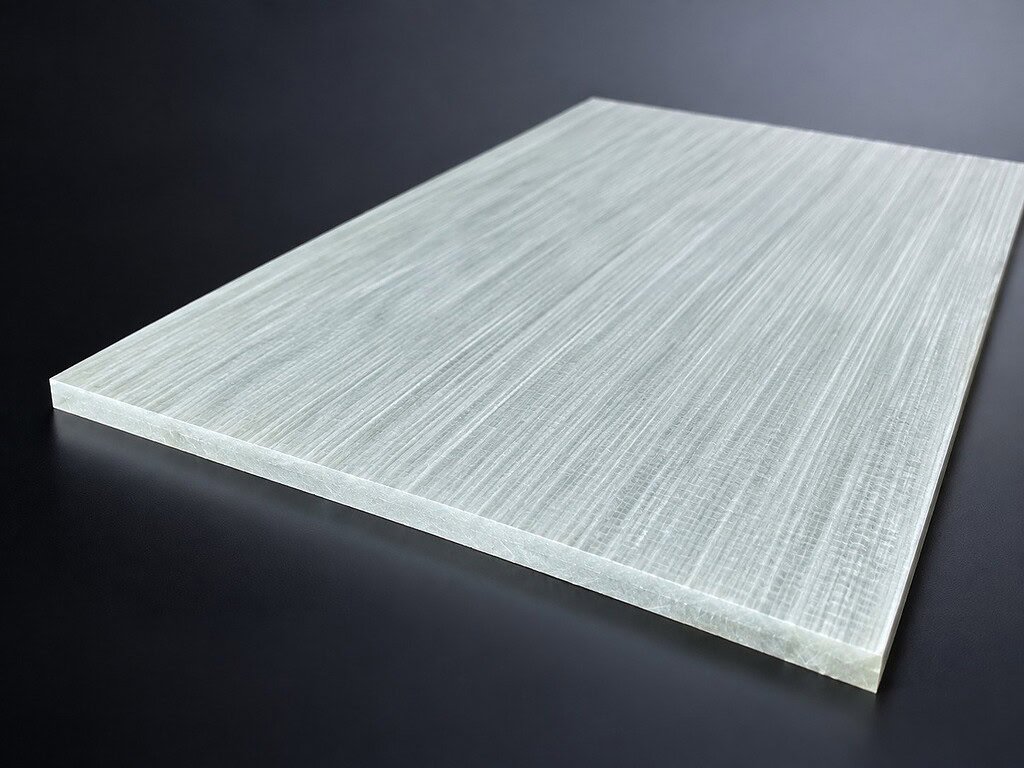
Ergebnisse des Diamantdrahtschneidens von GFRP im Überblick
- 50-mm-GFRP-Zuschnitte ohne Delamination an der Austrittskante geschnitten
- Saubere, gleichmäßige Faserkanten ohne Nachbearbeitung
- 0,8 mm Schnittfuge statt 2,5–3 mm Schnittfuge der Bandsäge
- Kontinuierliches Nassschneiden, das Faserpartikel an der Quelle erfasst
- Gleichmäßige Schnittgeometrie von Ein- bis Austritt
Die Anwendung: GFRP-Zuschnitte für die Präzisionskomponentenfertigung
GFRP – glasfaserverstärkter Kunststoff – ist ein Verbundwerkstoff aus gewebten oder gehackten Glasfasern, die in eine Polymermatrix eingebettet sind, am häufigsten Epoxid-, Polyester- oder Vinylesterharz. Die geschichtete Konstruktion verleiht GFRP ein hohes Verhältnis von Festigkeit zu Gewicht und nützliche elektrische Isoliereigenschaften, weshalb es in Komponenten von Windkraftanlagen, strukturellen Halterungen für die Luft- und Raumfahrt, industriellen Isolierplatten und Leiterplattensubstraten vorkommt.
In diesen Anwendungen müssen Zuschnitte vor der Weiterverarbeitung geformt werden: Profilieren, Bohren, Kleben oder Laminieren. Der Schneidevorgang klingt einfach. Die Materialeigenschaften machen ihn zu allem anderen als das.
Die Die Verbundwerkstoffindustrie hat die Herausforderungen beim Schneiden von GFRP ausführlich dokumentiert, insbesondere für strukturelle Laminate, die in Anwendungen eingesetzt werden, bei denen der Zustand der Oberfläche nach dem Schnitt direkt darüber bestimmt, ob das Teil die nachfolgende Inspektion besteht oder fehlschlägt.
Die Herausforderung: Drei Fehlermodi in einem Material
Die geschichtete Struktur von GFRP schafft drei gleichzeitige Schneidprobleme, die herkömmliche Sägen nicht gemeinsam lösen können.
Delamination. Die Glasfaserlagen sind durch Harz verbunden, nicht verschmolzen. Jede Schneidmethode, die eine seitliche Abzugskraft ausübt – wozu jedes gezahnte Sägeblatt oder jede rotierende Schleifscheibe gehört, die durch das Werkstück dringt –, birgt das Risiko, die Zwischenlagenbindung zu durchtrennen, bevor der Schnitt abgeschlossen ist. Bei Zuschnitten, die dicker als etwa 20 mm sind, zeigt sich dies als sichtbare Trennung an der Austrittskante. Je tiefer der Schnitt, desto schlimmer die Delamination, da die Vibration des Sägeblatts mehr Distanz hat, sich auszubreiten, bevor es austritt.
Ausgefranste Faseraustritte. Die Zahngeometrie herkömmlicher Sägen erfasst und zieht Glasfasern am Schnittende an, anstatt sie sauber zu durchtrennen. Das Ergebnis ist ein ausgefranster Rand, der am Eingang gut und am Ausgang zerfranst aussieht. Eine Nachbearbeitung erhöht Kosten und Handhabungszeit – und die Handhabung von GFRP mit ausgefransten Kanten erzeugt mehr lose Faserpartikel.
Luftgetragener Glasfaserstaub. Trocken geschnittene Glasfaser erzeugt feine, lungengängige Partikel. Gemäß den OSHA-Richtlinien zur Exposition gegenüber Faserstaub, sind technische Kontrollen – nicht nur PSA – erforderlich, wenn Arbeiter luftgetragenen Glasfasern ausgesetzt sind. Nassschneiden ist die Standard-Kontrollmaßnahme. Herkömmliche Sägen sind in der Regel nicht für eine Kühlmittelzufuhr über die gesamte Schnittfuge bei Verbundwerkstoffzuschnitten ausgelegt.
Alle drei Fehlermodi traten bei der ersten GFRP-Charge auf. Die Bandsäge bewältigte einen Schnitt nach dem anderen mit angemessenen Zykluszeiten, aber Ausschuss durch Delamination, Nacharbeit wegen Ausfransung und die Anforderung zur Atemschutzsteuerung machten den herkömmlichen Ansatz für Produktionsvolumen unbrauchbar.
Prozess und Parameter des Diamantdrahtschneidens von GFRP
Wir haben die GFRP-Zuschnitte auf der endlosen Diamantdrahtsäge VIMFUN SH60-60 laufen lassen. Dieser Prozess des Diamantdrahtschneidens von GFRP verwendet eine 0,8 mm galvanisch beschichtete Diamantdrahtschlaufe bei kontinuierlicher Geschwindigkeit, ohne Zahnkontakt, Stoßbelastung oder seitliche Abzugskraft.
| Parameter | Wert | Anmerkungen |
|---|---|---|
| Maschine | VIMFUN SH60-60 | Endlos-Diamantseilsäge |
| Drahtdurchmesser | 0,8 mm | Endlosschleife, keine Schweißnähte |
| Drahtgeschwindigkeit | 50 m/s | Durchgehend konstant |
| Drahtspannung | 120–160 N | Angepasst an die Materialdichte |
| Vorschubgeschwindigkeit | 30–60 mm/min | Variiert je nach Harzgehalt und Zuschnittdicke |
| Kühlmittel | Kontinuierliche Flutung – volle Schnittfuge | Wasserbasiertes Kühlmittel während des gesamten Schnitts |
| Schnittbreite | ~0,8 mm | Entspricht dem Drahtdurchmesser |
| Oberflächenbeschaffenheit | Saubere Matte, keine Delamination | Keine Nachbearbeitung erforderlich |
Informationen über die Beziehung zwischen Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit sowie deren Wechselwirkung in der Praxis finden Sie unter Drahtgeschwindigkeits-, Spannungs- und Vorschubgeschwindigkeitsleitfaden.
Einstellen der Vorschubgeschwindigkeit
Die Vorschubgeschwindigkeit ist hier der Parameter mit dem größten Bereich – 30 bis 60 mm/min – und derjenige, der am ehesten Probleme verursacht, wenn er nach Gefühl und nicht nach Material eingestellt wird.
Der Bereich existiert, weil GFRP nicht einheitlich ist. Der Harzgehalt variiert zwischen Qualitäten und Lieferanten. Die Faserorientierung (0°/90° vs. ±45° Lagenaufbau) ändert den abrasiven Widerstand, dem der Draht ausgesetzt ist. Die Dicke des Zuschnitts bestimmt, wie lange der Draht pro Tiefeneinheit in der Schnittzone verbleibt.
Für die 50-mm-Zuschnitte in dieser Fallstudie begannen wir bei 35 mm/min, unabhängig von der Qualität – da der längere Kontaktweg bei dieser Dicke auch bei moderatem Vorschub Wärme erzeugt –, und erhöhten dann in 5-mm/min-Schritten, während wir die Schnittfläche überwachten. Bei Standard-E-Glas/Epoxid-Konstruktionen ergab eine Geschwindigkeit von 50 mm/min durchweg saubere matte Oberflächen. Bei 60 mm/min zeigten einige Qualitäten leichte Texturvariationen nahe der Austrittskante – immer noch innerhalb der Spezifikation, aber unter schrägem Licht merklich anders.
Eine wichtige Erkenntnis: Die Optimierung der Vorschubgeschwindigkeit lässt sich nicht unverändert auf neue Materialchargen übertragen. Wenn Ihr Lieferant seine GFRP-Formulierung ändert – was innerhalb derselben Gütebezeichnung vorkommen kann –, verschiebt sich der Harzgehalt so weit, dass sich Ihre optimale Vorschubgeschwindigkeit um 10–15 mm/min verschiebt. Wir führen zu Beginn jeder neuen Charge einen Testschnitt durch.
Kühlmittel: Mehr als nur Staubkontrolle
Die offensichtliche Funktion des Nassschneidens ist die Partikelabscheidung. Kontinuierliche Kühlmittelzufuhr verhindert, dass Glasfasersstaub in die Luft gelangt – jeder am Schnitt erzeugte Partikel wird im Kühlmittelstrom weggetragen, bevor er die Atemzone erreicht.
Die weniger offensichtliche Funktion ist das Wärmemanagement. Die GFRP-Harzmatrix erweicht bei erhöhter Temperatur. Bei einer Drahtgeschwindigkeit von 50 m/s erzeugt die Schnittzone genügend Wärme, um ein lokales Erweichen des Harzes zu verursachen, wenn der Schnitt trocken läuft, was zu Oberflächenverschmierung und leichter Dimensionsinstabilität im Austrittsbereich führt. Kühlmittel hält die Schnittzone durchgehend auf nahezu Umgebungstemperatur.
Bei einer Vorschubgeschwindigkeit von 50 mm/min bei 50 mm Dicke sammelt sich die Schnittfuge schnell an Tiefe an. Wir stellten fest, dass ein Kühlmitteldurchfluss von unter etwa 2 l/min die untere Hälfte der Schnittfuge unterversorgt ließ – sichtbar als leicht unterschiedliche Textur in den unteren 10–12 mm im Vergleich zu den oberen. Die Aufrechterhaltung eines Minimums von 2–3 l/min über die gesamte Schnitttiefe löste das Problem. Dieses Detail erscheint nicht in den meisten Parametertabellen, aber es ist wichtig.
Für ein vergleichbares Beispiel, wie die vollständige Kühlmittelzufuhr zur Schnittfuge die Oberflächenkonsistenz in einer anderen Materialklasse beeinflusst, siehe Graphitsuszeptorring-Schneidefall.
GFRP-Schneidergebnisse: Keine Delamination oder Nachbearbeitung
Nach dem Wechsel zum GFRP-Diamantdrahtschneiden auf der SH60-60 verschwanden die drei Fehlermodi.
Null Delamination. Der Endlosdraht übt Schneidkraft in Vorschubrichtung aus – es gibt keine seitliche Abzugskomponente über die Lagenstöße hinweg. Delamination am Austrittsrand trat bei den meisten Schnitten in dicken Abschnitten nicht mehr auf, sondern null über den gesamten Produktionslauf.
Keine ausgefransten Fasern. Die abrasive Wirkung des Diamantdrahtes trennt Glasfasern sauber an der Schnittwand. Die Schnittfläche kommt maschinell mit einer gleichmäßigen matten Oberfläche ab – kein Ausfransen, keine losen Faserenden, kein sekundäres Trimmen erforderlich.
Kein staubiger Staub. Kontinuierliche Kühlmittelzufuhr erfasst alle Partikel an der Schnittfuge. Keine Exposition gegenüber luftgetragenen Fasern, keine Eskalation von PSA, keine Lüftungsmodifikationen.
Der Schnittverlust beträgt 0,8 mm – gleich dem Drahtdurchmesser. Die Schnittfuge der Bandsäge betrug 2,5–3 mm. Bei engen Toleranzblanks ist dieser Unterschied für die Materialausbeute wichtig.
Die Schnittgeometrie ist über die gesamte 50-mm-Tiefe konsistent. Es gibt keine Verjüngung zwischen Ein- und Austritt, was bei der Bandsäge bei dicken Abschnitten gelegentlich ein Problem war, wo die Klingendeflexion über die Schnitttiefe zunahm.
Beim Schneiden von vorgesintertem Aluminiumkeramik sahen wir ein ähnliches Verhalten – ein hartes, geschichtetes Material, bei dem kontrollierte Abrieb mit geringer Kraft den Bruchschaden eliminierte, den gepulstes Schneiden verursachte. Die Fallstudie zum Schneiden von vorgesintertem Aluminiumkeramik behandelt das Parallel im Detail.

Können wir Ihren GFRP-Blank schneiden?
Wir bieten GFRP-Diamantdrahtschneiden für Blanks, Platten und strukturelle Laminatabschnitte in verschiedenen Geometrien an. Wenn Sie mit Delamination bei dicken Abschnitten, ausgefransten Austrittskanten oder Staubkontrollanforderungen zu kämpfen haben, die herkömmliche Sägen nicht erfüllen, ist der hier beschriebene SH60-60-Prozess ein praktischer Ausgangspunkt.
Um Ihnen eine Prozessempfehlung geben zu können, senden Sie uns:
- Blankdicke und -abmessungen
- GFRP-Güte oder Harzsystem, falls bekannt (Epoxid, Polyester, Vinylester; Faserorientierung)
- Schnittgeometrie – gerade Durchschnitte, Profilierung oder Stufenschnitte
- Oberflächenqualitätsanforderung oder bestehende Toleranzen
- Volumen (Musterqualifizierung vs. Produktion)
Wir bestätigen die Parameterbereiche für Ihr Material, beraten Sie zur Spannvorrichtung und bieten Probeschneiden auf Ihrem tatsächlichen Blank vor Produktionsbindung an. VIMFUN schneidet auch eine breite Palette anderer harter und spröder Materialien – von optischem Quarz bis hin zu fortschrittlichen Keramiken – und wenn Ihre Anwendung mehrere Materialien oder Prozesse umfasst, ist die Seite zum Schneiden von Faraday-Rotator-Granat gibt einen Eindruck vom Umfang der Plattform.
Häufig gestellte Fragen zum GFRP-Diamantdrahtschneiden
Kann Diamantdraht dickes GFRP ohne Delamination schneiden?
Ja. Die kontinuierliche abrasive Schneidwirkung übt eine geringe Schneidkraft ohne den Zahnschlag und die seitliche Abzugskraft aus, die mit herkömmlichen Sägeblättern verbunden sind. In diesem Fall wurden 50 mm dicke GFRP-Blanks ohne sichtbare Delamination am Austrittsrand geschnitten.
Welche Schnittbreite erzeugt das GFRP-Diamantdrahtschneiden?
Mit dem in diesem Fall verwendeten 0,8-mm-Draht betrug die Schnittbreite etwa 0,8 mm. Zum Vergleich: Die vorherige Bandsäge erzeugte eine Schnittbreite von 2,5–3 mm, sodass der Diamantdrahtprozess die Materialausbeute verbesserte.
Kontrolliert Nassdiamantdrahtschneiden Glasfasersstaub?
Kontinuierliche Kühlmittelzufuhr über die gesamte Schnittfuge erfasst Schnittreste an der Quelle und verhindert, dass trockene Faserpartikel in die Luft gelangen. Kühlmittel begrenzt auch das Erweichen des Harzes, indem es die Wärme in der Schnittzone kontrolliert.
Welche Informationen werden für einen GFRP-Schneideversuch benötigt?
Senden Sie die Blankabmessungen, Dicke, Harzsystem, Faserorientierung, erforderliche Schnittgeometrie, Toleranz, Oberflächenqualitätsziel und erwartetes Produktionsvolumen. Wir können dann Startparameter empfehlen und das tatsächliche Material probeschneiden.







