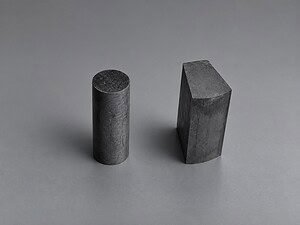
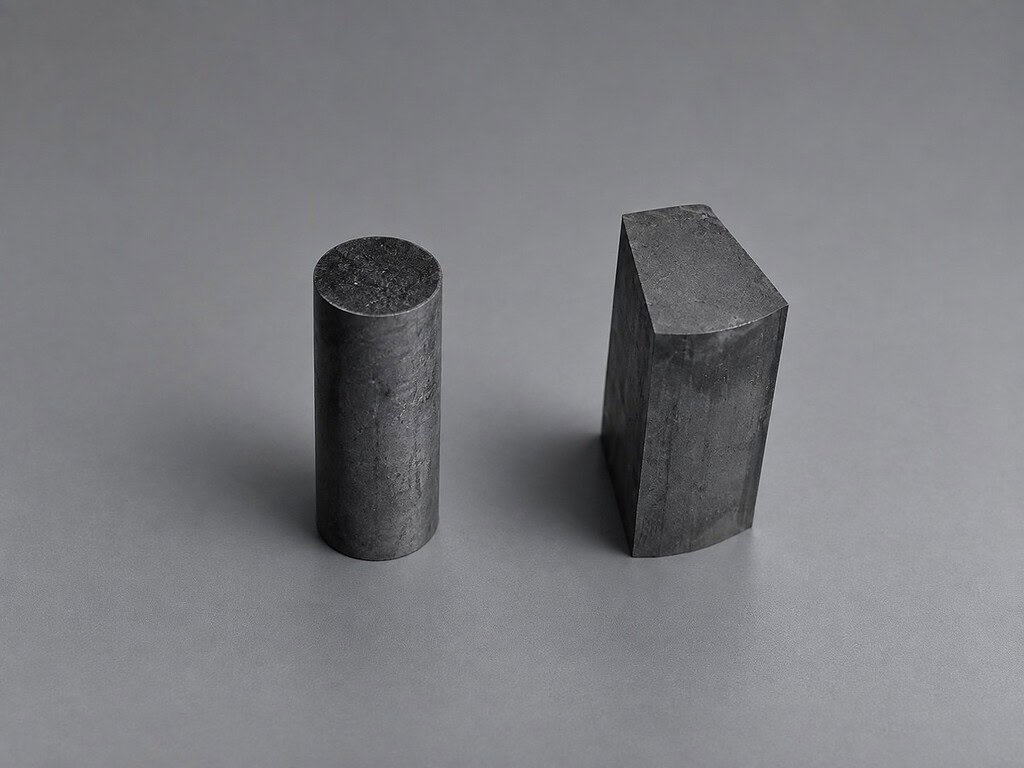
Ein europäischer Motorenhersteller schickte uns zwei NdFeB-Rohlinge und eine DXF-Datei. Die Aufgabe: kundenspezifische Konturprofile schneiden, die exakt der Zeichnung entsprechen, ohne Absplitterungen und mit einer Oberflächengüte, die direkt zum Schleifen übergeht, ohne Nacharbeit. Dies ist passiert.
Die Anwendung — Kundenspezifische NdFeB-Profile für Motordesign
Hochleistungs-Elektromotoren verwenden keine rechteckigen Magnete. Sie verwenden Bogensegmente, Sichelprofile und mehrflächige Polygone – Geometrien, die der Rotorrundung folgen, um die Flussdichte zu maximieren und das Rastmoment zu minimieren. Je besser die Magnetform der Luftspaltgeometrie entspricht, desto besser funktioniert der Motor.
Standard-Flachschnitte führen nicht zum Ziel.
Wenn Sie NdFeB-Rohlinge beziehen und an einen generischen Schneidedienst senden, erhalten Sie normalerweise rechteckige Scheiben. Das ist für einfache Anwendungen in Ordnung. Für Traktionsmotoren, Servoantriebe oder hocheffiziente Generatoren, bei denen jede Magnetgeometrie auf ein bestimmtes Rotordesign abgestimmt ist, benötigen Sie eine Maschine, die tatsächlich einer Zeichnung folgen kann – nicht nur gerade Linien schneiden.
Der Kunde hatte in diesem Fall genau diese Anforderung. Die Rohlinge waren bereits gesintertes NdFeB, und die Zielprofile waren nicht-rechteckige Konturen, die nicht durch mehrere gerade Schnitte approximiert werden konnten, ohne geometrische Fehler an den Übergängen einzuführen. Sie benötigten eine Konturschneidung mit kontinuierlichem Pfad.
Zum Kontext, wie sich die Eigenschaften von NdFeB im Vergleich zu anderen magnetischen Materialien beim Schneiden verhalten, siehe unsere Übersicht über Schneiden von Ferrit- und SmCo-Magneten.
Die Herausforderung — Schneiden von NdFeB nach Zeichnung
NdFeB ist hart und spröde. Gesinterte Qualitäten erreichen typischerweise HRC 55–60, vergleichbar mit gehärtetem Werkzeugstahl in Bezug auf die Härte, aber mit fast keiner Zähigkeit. Das Material bricht eher, als dass es sich verformt. Diese Kombination – hohe Härte, geringe Bruchzähigkeit – macht es schwierig zu schneiden und die Konturbearbeitung schwieriger als die Flachbearbeitung.
Ein gerader Schnitt durch NdFeB ist bereits anspruchsvoll. Der Draht muss eine gleichmäßige Spannung und Geschwindigkeit beibehalten, um Drahtdurchbiegung und Oberflächenflattern zu vermeiden. Stellen Sie sich nun vor, Sie führen einen gekrümmten Pfad durch dasselbe Material aus. Wenn sich die Schnittrichtung ändert, verschiebt sich der Anstellwinkel des Drahtes. Wenn das Bewegungssteuersystem nicht präzise kompensiert, kommt es zu Variationen in der Draht-Material-Kontaktgeometrie, die sich als Oberflächenwelligkeit oder schlimmer noch als Mikrorisse entlang der Schnittkante zeigen.
Die Anforderung an die Maßhaltigkeit betrug ±0,05 mm – typisch für Magnetanwendungen in Motoren, bei denen die Luftspaltkonstanz die Motoreffizienz direkt beeinflusst. Das ist ein enges Fenster für jedes harte Material, und speziell für einen konturierten Pfad durch NdFeB schließt dies jeden Ansatz aus, der auf manueller Einrichtung oder angenäherten Werkzeugwegen beruht.
Hinzu kommen die Materialkosten. Gesinterte NdFeB-Rohlinge – insbesondere in größeren Größen oder hochwertigen Legierungen – sind nicht billig. Eine Ausschussrate von wenigen Prozent ist kommerziell nicht akzeptabel. Das bedeutet, dass der Prozess stimmen muss, bevor Sie den ersten Rohling auf die Maschine legen, und nicht erst, nachdem Sie sich durch drei Ausschussteile geschnitten und die Parameter herausgefunden haben.
Enge Toleranzen, hartes Material, teure Rohlinge. Die Konturbearbeitung unter diesen Bedingungen erfordert eine dafür ausgelegte Maschine.
NdFeB-Konturbearbeitung auf der VIMFUN SVI-Säge
Die VIMFUN SVI-Serie ist eine vertikal ausgerichtete Diamantdrahtsäge mit einem CNC-Bewegungssteuersystem, das kontinuierliche Pfadkonturierung unterstützt. Der praktische Arbeitsablauf für diese Anwendung ist unkompliziert: Importieren Sie die DXF-Datei des Kunden in die Steuerungssoftware der Maschine, das System generiert den Schneidpfad und die Säge führt ihn aus.
Das klingt einfach und ist in der Bedienung meist auch so. Die dahinterstehende Technik ist weniger einfach.
Die Konturbearbeitungsfunktion der SVI arbeitet, indem sie die X- und Y-Achsen gleichzeitig unter koordinierter CNC-Steuerung antreibt, sodass der Draht der DXF-Geometrie folgt und nicht einer einzelnen linearen Achse. Die Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit werden während der gesamten Kontur beibehalten, auch bei Richtungswechseln. Das ist entscheidend für die Oberflächenqualität: Wenn die Spannung während einer Kurve abfällt, biegt sich der Draht durch und der Schnitt weicht vom beabsichtigten Pfad ab.
Für die NdFeB-Rohlinge in diesem Auftrag waren die Prozessparameter:
| Parameter | Wert | Anmerkungen |
|---|---|---|
| Drahtgeschwindigkeit | 45 m/s | Gleichmäßig über den gesamten Konturpfad |
| Drahtdurchmesser | 0,35 mm | Balanciert Schnittspaltverlust und Drahtsteifigkeit auf konturierten Pfaden |
| Drahtspannung | 100 N | Aufrechterhalten durch Closed-Loop-Servosteuerung |
| Kühlmittel | Wasserbasierte Schneidflüssigkeit | Kontinuierliche Flutung |
Die tatsächlichen Parameter hängen von der Werkstückgüte, der Geometrie und den Rohlingabmessungen ab – Probenschnitte werden vor Produktionsläufen empfohlen.
Die Drahtwahl für diesen Auftrag verwendete Diamantdrahtschleifen mit 0,35 mm Durchmesser. Auf konturierten Pfaden ist die Drahtsteifigkeit wichtiger als bei geraden Schnitten – der Draht muss seitlicher Durchbiegung widerstehen, wenn sich die Schnittrichtung in der Kurve ändert, weshalb die Spannungsregelung hier besonders kritisch ist.
Eine ehrliche Einschränkung: Die Konturbearbeitung ist langsamer als die Flachbearbeitung am selben Material. Ein geradliniger Schnitt durch einen 30 mm NdFeB-Rohling kann je nach Güte 10–20 Minuten dauern. Eine komplexe Kontur gleicher Tiefe dauert länger, da die koordinierte Achsenbewegung zusätzliche Einschränkungen für die maximale Vorschubgeschwindigkeit mit sich bringt. Wenn Ihr Produktionsplan von Zykluszeiten für Flachschnitte ausgeht, wird der erste Konturauftrag langsamer als erwartet ausfallen. Berücksichtigen Sie dies.
Die andere praktische Anforderung: Sie benötigen eine DXF-Datei. Wenn die Magnetgeometrie nur als physisches Muster oder Skizze existiert, muss jemand sie in eine ordnungsgemäße Zeichnung umwandeln, bevor die Maschine sie verwenden kann. Das ist keine Maschinenbeschränkung – das ist die Natur der Zeichnungs-zu-Teil-Fertigung.
Ergebnisse — NdFeB-Konturbearbeitungsgeometrie und Oberflächenqualität
Die geschnittenen Profile entsprachen der DXF-Geometrie innerhalb von ±0,05 mm über die gesamte Konturlänge. Keine Maßabweichungen, keine Fehlerakkumulation in den gekrümmten Abschnitten. Die Bewegungssteuerung der SVI hielt die Position durchgehend, auch bei den engeren Radienabschnitten der Kontur, wo die Vorschubgeschwindigkeit naturgemäß niedriger ist.
Oberflächenrauheit auf den Schnittflächen gemessen Ra 0,4–0,8 μm. Dieser Bereich ist typisch für NdFeB, geschnitten mit einem feinen Diamantdraht unter optimierten Bedingungen, und es ist direkt schleifbar — die nachgeschaltete Schleifoperation des Kunden erforderte keine Vorbehandlung oder Zwischenläppschritt. Laut Arnold Magnetics’ SmCo vs. NdFeB Materialvergleich, ist die magnetische Leistung von NdFeB temperaturempfindlich — deshalb ist die Abwesenheit einer Wärmeeinflusszone beim Diamantdrahtsägen wichtig. Keine Rekristallisationsschicht, keine lokale Entmagnetisierung an der Schnittfläche.
Kein Abplatzen an den Ein- oder Austrittskanten. Keine Untergrundrisse sichtbar unter Inspektion. Der spröde Bruchmodus, der NdFeB schwer mit Schleifscheiben oder EDM schneidbar macht, manifestierte sich hier nicht, da das Diamantdrahtsägen die Schnittkräfte niedrig und lokalisiert hält. Vacuumschmelze’s VACODYM NdFeB Produktpalette dokumentiert die Empfindlichkeit des Materials gegenüber mechanischer Belastung — gesintertes NdFeB hat eine Bruchzähigkeit von etwa 2–3 MPa·m^0,5, vergleichbar mit Glas, weshalb die Prozesskontrolle während des Schneidens so wichtig ist.
Für alle, die sich detaillierter mit der Optimierung der Oberflächenqualität befassen — insbesondere wie Drahtparameter mit der Oberflächengüte auf harten spröden Materialien interagieren — siehe unsere spezielle Seite über Optimierung der Oberflächenqualität.
Die erzeugten Rohlinge ergaben jeweils zwei fertige Konturteile, ohne Ausschuss. Angesichts der Kosten für den Rohling war dieses Ergebnis das eigentliche Erfolgsmaß. Das Konturschneiden dieser Teile dauerte pro Teil etwa 30–40% länger als ein äquivalenter Flachschnitt — das ist der ehrliche Kompromiss für die geometrische Flexibilität. Für einen Kunden, der ein kundenspezifisches Profil benötigt, das nicht durch gerade Schnitte angenähert werden kann, ist dieser Aufschlag bei der Zykluszeit die richtige Entscheidung. Für einfache rechteckige Schnitte ist ein Flachschnitt-Setup schneller und es gibt keinen Grund, den Konturmodus zu verwenden.
Senden Sie uns Ihre Zeichnung
Wenn Sie NdFeB-Magnetprofile haben, die Konturschnitte erfordern — Bogensegmente, Halbmondformen, polygonale Geometrien oder jede nicht-rechteckige Form — senden Sie uns die DXF-Datei und wir werden die Geometrie überprüfen, bestätigen, ob sie innerhalb unseres SVI-Schnittbereichs liegt, und einen Schnittplan mit geschätzten Parametern erstellen.
Für komplexe oder ungewöhnliche Profile können wir einen Probeschnitt durchführen, bevor wir uns zu einer vollständigen Produktionscharge verpflichten.
Kontakt: daria@endlesswiresaw.com
Sie können auch den NdFeB-Konturschneidprozess in dieser Videodemonstration ansehen:

Für eine breitere Ansicht von harten und exotischen Materialien, die wir regelmäßig schneiden, siehe die Leitfaden für Schneidmaterialien.