
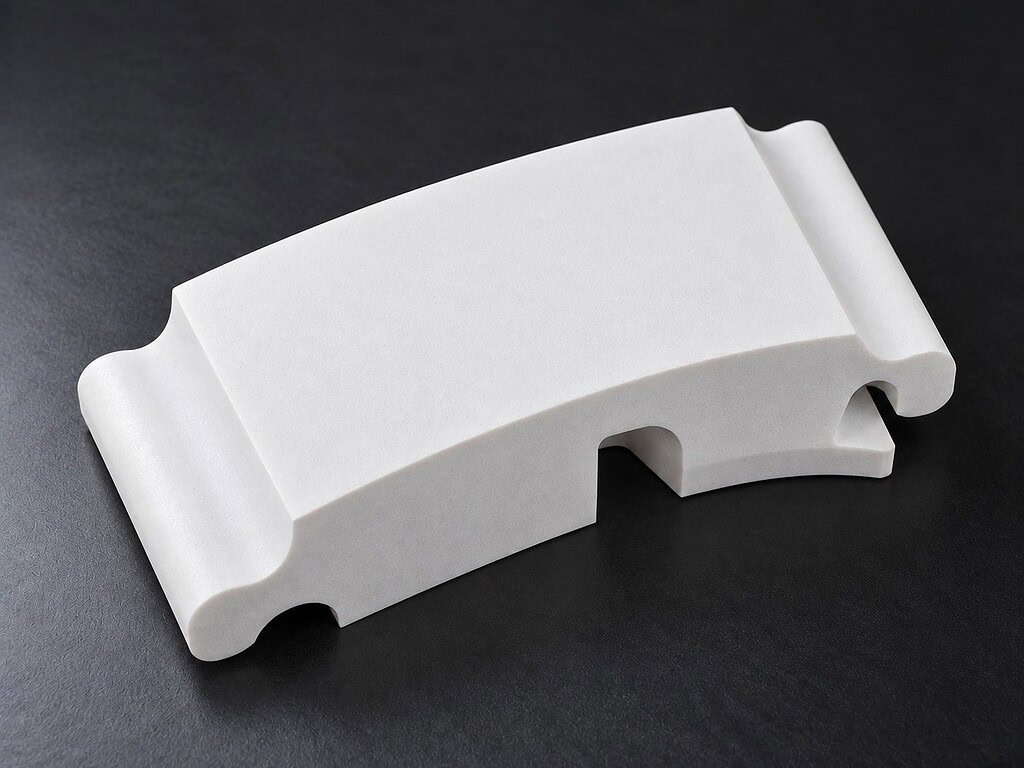
La demande était accompagnée d'un dessin : un bloc de mullite de 200 mm × 100 mm × 50 mm nécessitant un profil incurvé usiné sur toute son épaisseur de 50 mm, avec un rayon minimum de 0,5 mm à la transition la plus serrée. Le client avait déjà essayé le meulage diamanté rotatif — le rayon de 0,5 mm était tout simplement trop serré pour qu'une meule puisse le suivre, et l'électroérosion n'était pas une option sur une céramique non conductrice. Ils avaient besoin de quelque chose qui puisse suivre un contour à cette échelle sans briser la pièce.
Nous avons effectué cette opération sur une scie à fil diamanté sans fin VIMFUN série SVI utilisant un fil de 0,65 mm à 35 m/s. Le résultat : une surface courbe lisse et continue avec des transitions de rayon nettes, des faces de coupe planes et aucun éclatement visible le long des bords du profil. Ce cas documente ce qu'il a fallu pour y parvenir.
L'application — Profil de mullite personnalisé pour utilisation à haute température
La mullite (3Al₂O₃·2SiO₂) se situe dans la partie supérieure de la famille des céramiques d'oxyde. Son point de fusion approche 1830 °C, et elle conserve son intégrité structurelle dans des environnements qui feraient fluer ou réagir la plupart des réfractaires. Ces propriétés en font un choix constant pour le mobilier de four, les fixations de traitement thermique des semi-conducteurs et les composants industriels à haute température où la stabilité dimensionnelle sous des cycles thermiques prolongés est réellement importante.
La demande de pièces de mullite façonnées — plutôt que des carreaux plats ou des tiges simples — a augmenté à mesure que les ingénieurs poussent la géométrie des composants pour réduire le poids, optimiser les chemins d'écoulement de chaleur et créer des interfaces à ajustement serré qui n'ont pas besoin d'adhésif secondaire. Une brique de mullite plate est assez facile à produire par pressage et frittage. Une pièce à profil personnalisé avec des caractéristiques de rayon sub-millimétrique est un problème différent.
Les approches de coupe standard pour découpe de céramique luttent ici. Les meules diamantées rotatives peuvent approximer des courbes, mais elles ne peuvent pas atteindre des rayons plus serrés que le rayon du bord de la meule elle-même. L'électroérosion par fil permet d'obtenir des rayons fins mais ne peut pas être utilisée sur des matériaux électriquement non conducteurs comme la mullite. La découpe à diamètre intérieur ne produit que des coupes droites. La géométrie de cette pièce a éliminé ces trois options avant même que nous examinions les paramètres.
Le défi — Découpe de profil de mullite à 50 mm de profondeur
La mullite a une dureté Mohs de 6 à 7, elle est donc abrasable mais pas molle. La caractéristique la plus importante pour la coupe est sa faible ténacité à la fracture. La mullite ne se déforme pas plastiquement avant de se rompre — elle propage des fissures. Toute force latérale sur la pièce pendant la coupe, ou tout changement de direction soudain qui charge le matériau sur la tranche, risque d'ébrécher la surface coupée ou, pire, de fracturer complètement la pièce.
Trois contraintes empilées les unes sur les autres ont rendu ce cas de découpe de profil de mullite véritablement exigeant :
L'épaisseur de 50 mm. En coupe de contour, le fil trace un chemin à travers le matériau pendant que la pièce avance vers lui. Sur une profondeur de 50 mm, toute déflexion du fil — aussi petite soit-elle — s'accumule en une erreur géométrique au bas de la coupe. Si le fil fléchit sous la force de coupe, le profil inférieur ne correspondra pas au profil supérieur. Pour que les deux faces concordent, il faut maintenir la déflexion du fil faible sur toute la profondeur.
Le rayon minimum de 0,5 mm. Aux rayons serrés, la pièce doit changer rapidement de direction par rapport au fil. Si la vitesse d'avance à ce moment est trop élevée, le fil est poussé latéralement avant que la géométrie ne puisse se corriger, et le coin résultant est soit trop arrondi, soit ébréché. Le fil ne “sait” pas qu'il approche d'une transition serrée — le contrôle de mouvement doit le ralentir de manière proactive.
La géométrie de sortie du fil. Là où le fil sort du matériau à la fin de chaque passe de profil, le bord de la céramique est momentanément non supporté d'un côté. C'est là que coupe de céramique d'alumine pré-frittée a le même mode de défaillance : ébréchage côté sortie. Les céramiques fragiles s'ébrèchent préférentiellement au point de sortie si la vitesse d'avance n'est pas réduite avant que le fil ne perce.
Aucun de ces défis n'est inhabituel individuellement. Avoir les trois sur la même pièce, dans une céramique qui se fracture plutôt que de se plier, est ce qui a fait de ce problème un problème de développement de processus plutôt qu'un problème de configuration.
Configuration de la découpe de profil de mullite sur la scie à fil VIMFUN SVI
La série VIMFUN SVI gère la découpe de contour grâce à un mouvement XY coordonné par CNC — la pièce se déplace simultanément sur deux axes tandis que le fil tourne à vitesse constante. La géométrie du contour est téléchargée sous forme de fichier de trajectoire ; la machine interpole le profil plutôt que de l'approximer comme une série de segments droits. Ceci est important pour des transitions de rayon douces : un arc véritable, pas un polygone à côtés très courts.
| Paramètre | VIMFUN SVI | Notes |
|---|---|---|
| Machine | VIMFUN SVI (découpe de contour) | Fil diamanté sans fin, interpolation de trajectoire CNC |
| Diamètre du fil | 0,65 mm | Revêtement diamanté, boucle continue — sans joints soudés |
| Vitesse du fil | 35 m/s | Constant pendant toute la coupe |
| Vitesse d'alimentation | Réduite au rayon de 0,5 mm et à la sortie du fil | Taux standard sur les sections droites/à grand rayon |
| Tension du fil | Contrôle stable en boucle fermée | Maintenu sur toute la profondeur et les changements de direction |
| Mise en place de la pièce | Fixation rigide | Empêche l'ébréchage induit par les vibrations |
| Liquide de refroidissement | Inondation continue à base d'eau | Appliquée à la zone de contact fil-pièce |
Le fil de 0,65 mm a été sélectionné car il s'adapte physiquement au rayon minimum de 0,5 mm — le diamètre du fil ne doit pas être supérieur au rayon découpé, sinon la géométrie du fil elle-même empêche la formation de la caractéristique. Un fil de 1,0 mm aurait été plus rapide sur les sections droites mais géométriquement incapable de produire la transition de 0,5 mm. C'est une contrainte ferme, pas une préférence.
Gestion de la vitesse d'avance au rayon serré. Sur les lignes droites et les courbes à grand rayon, la vitesse d'avance est réglée sur le paramètre de processus standard pour ce diamètre de fil et ce matériau. Lorsque la trajectoire approche de la zone de rayon de 0,5 mm, la CNC ralentit l'avance. La vitesse d'avance plus lente maintient la force de coupe faible pendant que la direction change rapidement, ce qui empêche le fil de dévier de la trajectoire programmée. Une fois que le fil a dégagé la zone serrée, la vitesse d'avance remonte. C'est le même principe utilisé dans silicon carbide ring cutting lors de la découpe de fentes étroites dans des coins vifs — la géométrie contrôle la vitesse, pas l'opérateur.
Stratégie de sortie du fil. Sur ce profilé, chaque passe se termine par la sortie du fil à travers un bord en céramique. Le SVI a de nouveau réduit la vitesse d'avance à l'approche du fil de la face de sortie — une décélération brève mais critique qui a laissé le bord intact. Sauter cette étape produit généralement le “ bris d'arête ” classique : un petit fragment se détache de la face de sortie lorsque la surface céramique non supportée rencontre la pleine force de coupe.
Serrage. La mullite de cette taille (200 × 100 × 50 mm) est suffisamment lourde pour être stable, mais suffisamment légère pour basculer sous l'effet des vibrations si elle est mal serrée. Un montage rigide a été utilisé pour éliminer tout mouvement de la pièce pendant la coupe. Tout micro-mouvement de la pièce se traduit directement par une rugosité de surface ou, au rayon de 0,5 mm, un coin ébréché.
La relation entre la vitesse du fil, la tension et le taux d'avance dans la découpe de contour est plus couplée que dans la découpe droite. Dans les coupes droites, vous pouvez souvent optimiser ces variables indépendamment. Dans la découpe de contour, un changement de direction qui charge le fil latéralement augmente effectivement la résistance de coupe — ainsi, la même vitesse d'avance qui fonctionne sur une coupe droite peut provoquer une déflexion dans un virage serré.
Résultats — Géométrie et qualité de surface de la découpe de profilés en mullite
Le profil de coupe correspondait au dessin. Courbe lisse à travers les sections profilées, rayon net de 0,5 mm à la transition la plus serrée, surface de coupe plane sur toute la profondeur de 50 mm. Aucune ébréchure visible sur les faces d'entrée, les bords du profil ou les faces de sortie.
Spécifiquement :
- Continuité de la courbe: La surface était courbe sans aucune facette visible ni discontinuité de marche entre les segments d'interpolation CNC.
- Transition de rayon: Le rayon de 0,5 mm a été préservé — la géométrie du fil et la stratégie d'avance réduite ont maintenu le coin.
- Cohérence de haut en bas: Aucune divergence mesurable entre le profil sur la face supérieure et le profil sur la face inférieure. La déflexion du fil a été suffisamment contrôlée pour maintenir les deux faces alignées.
- État de surface: Surface de coupe plane avec la texture caractéristique de la coupe au fil diamanté — pas de vitrification, pas de dommages thermiques, pas de signes de fissuration sous-jaculaire aux bords du profil.
Une comparaison intéressante : le meulage diamanté rotatif sur le même profil nécessiterait plusieurs passes avec des outils progressivement plus petits, et le rayon de 0,5 mm serait encore à la limite de la faisabilité, même pour les fraises de meulage les plus fines. Le temps d'usinage total serait plus long, et chaque changement d'outil introduit une nouvelle référence géométrique qui doit être réenregistrée. La scie à fil exécute le profil complet en un chemin continu, en une seule configuration, sans changement d'outil.
Une limitation honnête : la découpe de contour sur ce type de pièce est plus lente que la coupe droite. Les réductions de vitesse d'avance aux rayons serrés et aux points de sortie ajoutent du temps, et la gestion de la force de coupe lors des changements de direction nécessite des paramètres d'avance conservateurs sur les sections courbes. Si un client a une simple découpe de plaque rectangulaire, une configuration de coupe droite sera toujours plus rapide. L'avantage de la capacité de contour du SVI est l'accès géométrique, pas la vitesse.
Pour référence sur la façon dont précision de coupe de céramique par fil diamanté évolue avec le diamètre du fil et les contraintes de rayon : des rayons plus serrés que 0,5 mm sont réalisables mais nécessitent de passer à un fil plus fin (par exemple, 0,35 mm ou moins), ce qui réduit encore la vitesse de coupe et augmente le coût du fil. Le fil de 0,65 mm avec un rayon minimum de 0,5 mm est proche de la limite de ce que ce diamètre peut gérer géométriquement.

Envoyez-nous votre dessin de Mullite
Si vous travaillez avec un composant en mullite qui nécessite un profil courbe, une section transversale irrégulière ou des caractéristiques que le meulage ou l'EDM ne peuvent pas produire, ce procédé s'applique directement.
Pour vous donner une estimation des paramètres et une évaluation de faisabilité, envoyez-nous :
- Dimensions de la pièce (longueur × largeur × épaisseur)
- Spécification du matériau — mullite frittée, mullite fondue ou autre composition
- Dessin du profil ou fichier DXF montrant le contour requis
- Rayon minimum sur le dessin
- Exigence de finition de surface (brut de coupe acceptable, ou avez-vous besoin d'un rodage secondaire ?)
- Quantité : échantillon unique, petit lot ou volume de production
Nous examinerons la géométrie, confirmerons la compatibilité du diamètre du fil avec votre plus petit rayon, et vous informerons du temps de cycle attendu et de la tolérance dimensionnelle avant que vous ne vous engagiez.
Contact: daria@endlesswiresaw.com
FAQ
Q : Le VIMFUN SVI peut-il couper des profils de mullite avec des rayons inférieurs à 0,5 mm ?
Des rayons plus petits sont géométriquement réalisables, mais nécessitent un fil plus fin. Le fil de 0,65 mm du SVI ne peut pas produire des rayons plus serrés qu'environ 0,5 mm — le fil lui-même est la dimension limitante. Pour des rayons dans la gamme 0,2–0,4 mm, nous passerions à un fil de 0,35 mm ou 0,25 mm, ce qui prolonge le temps de cycle et modifie les paramètres de coupe. Envoyez-nous le dessin et nous confirmerons la faisabilité pour votre géométrie spécifique.
Q : Quelle finition de surface le VIMFUN SVI produit-il sur la mullite ?
La surface brute de coupe sur cette pièce était plane sans ébréchure visible, conformément aux résultats que nous observons sur d'autres céramiques d'oxyde denses. La coupe au fil diamanté sur la mullite produit une finition mate — plus rugueuse qu'une surface rodée, mais sans les dommages sous-jaculaires que le meulage peut introduire sur les caractéristiques vives. Si vous avez besoin d'un Ra plus serré pour les faces d'étanchéité ou les interfaces optiques, le rodage après la coupe au fil est l'étape de suivi standard.
Q : Comment la coupe de profil de mullite se compare-t-elle à la coupe d'autres céramiques dures comme l'alumine ou le carbure de silicium ?
La dureté de la mullite (Mohs 6–7) est inférieure à celle de l'alumine (~9) et du carbure de silicium (~9,5), donc l'usure du fil est plus faible et les vitesses d'avance peuvent être légèrement plus élevées sur une géométrie équivalente. La variable la plus importante pour la mullite est sa ténacité à la fracture — la mullite est quelque peu plus susceptible d'ébréchures à la sortie que l'alumine haute densité à épaisseur équivalente. La stratégie de réduction d'avance aux points de sortie est la même approche que nous utilisons pour l'alumine et le SiC, juste calibrée pour le comportement de propagation de fissures spécifique de la mullite.
À propos de VIMFUN
VIMFUN est spécialisé dans la découpe au fil diamanté sans fin pour les céramiques avancées, le graphite, le verre optique, le quartz, les composites et autres matériaux durs et fragiles. La série SVI gère la découpe de contour et de profil avec interpolation de trajectoire CNC ; le SH60-60 gère la découpe droite et multi-fils. En savoir plus sur https://www.endlesswiresaw.com.
À propos de l'auteur
Rédigé par l'équipe d'ingénierie des applications VIMFUN — spécialistes du développement de procédés de coupe de précision pour les matériaux avancés dans les céramiques, les composites et les pièces difficiles à usiner.







