Ein InP-Boule bricht entlang seiner {110}-Spaltebene, sobald die seitliche Kraft die vom Kristall aufgenommene übersteigt. Wenn das innerhalb eines Drahtschnitts geschieht, ist das Ergebnis keine langsame Qualitätsminderung – es ist ein Ausschuss-Wafer. Kantenabsplitterungen, verborgene sub-surfaciale Risse, die erst nach dem Läppen sichtbar werden, oder ein vollständiger Bruch, der den Barrenabschnitt spaltet, bevor der Schnitt abgeschlossen ist. Bei einem optischen Indiumphosphid-Boule schreibt jedes dieser Ergebnisse Material ab, das pro Gramm mehr kostet, als die meisten Leute erkennen, bis sie es ersetzen müssen.
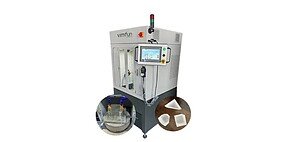
Dieser Anwendungshinweis behandelt, wie wir Indiumphosphid-Zerspanung mit endlosen galvanisch beschichteten Diamantdraht angehen – das Parameterfenster, die Kontrolle von Kantenabsplitterungen am Austrittsende und die Einschränkungen, die weiterhin gelten, sobald alles eingestellt ist. Für Boule-Abschnitte mit kleinem Durchmesser und Wafer-Vorbereitung im Labormaßstab ist die SG20-Plattform die Referenzmaschine; größere InP-Boules sollten vor dem Produktionsschneiden auf einem Vimfun-System mit größerem Rahmen qualifiziert werden. Die Zielanwendung ist die Herstellung von Modulen für die optische Kommunikation: InP-Wafer, die Photodetektor- und Transceiver-Fabs versorgen, wo die Kosten eines verschrotteten Substrats sich bis zum Ende des Prozesses fortpflanzen.
Warum InP-Wafer beim Schneidschritt versagen
InP liegt im ungünstigen mittleren Bereich der Härteskala. Es ist weicher als Silizium und viel weicher als SiC, was einfacher zu schneiden sein sollte. In der Praxis erschwert es das Schneiden, da das Material dem Draht nicht genug Widerstand entgegensetzt, um eine stabile Schnittfläche zu erzeugen – der Draht drückt in den Kristall, und der Kristall reagiert mit Spaltung, anstatt in Mikrofragmenten abzusplittern, wie es ein härteres sprödes Material tun würde.
Der dominierende Fehlermodus ist die Spaltung entlang der {110}-Ebenenfamilie. Zinkblende-Struktur, wie GaAs, gleiches Spaltverhalten. Wenn der Draht während des Schnitts seitlich ausweicht – aufgrund von Spannungsdrift, Rundlauf der Umlenkrolle oder inkonsistenter Vorschubkraft – breitet sich der Riss entlang {110} aus, anstatt dem Schnittspaltweg zu folgen. Das sichtbare Ergebnis auf dem fertigen Wafer sind Kantenabsplitterungen. Das unsichtbare Ergebnis sind sub-surfaciale Schäden, die erst sichtbar werden, wenn der Läpp-/Polierschritt die oberste Schicht entfernt und die darunter liegenden Risse freilegt.
Der zweite Fehlermodus sind Kantenabsplitterungen am Schnittende. Wenn sich der Draht dem Durchbruch an der Austrittsfläche nähert, ist der verbleibende ungestützte Kristall dünn, freitragend und unter Restspannung vom Schnitt. Jede Vibration in diesem Moment kann eine Ecke vom Wafer absprengen. Bei einem InP-Wafer oder Waferabschnitt, der für eine Fabrik für optische Kommunikation bestimmt ist, reicht oft eine sichtbare Kantenabsplitterung aus, um den Schnitt zur Wiederaufbereitung zu schicken.
Beide Fehlermodi sind kontrollierbar, aber die Kontrolle muss im Schneidstadium erfolgen. Nachgeschaltetes Schleifen und Polieren kann eine Schnittfläche reinigen. Sie können keinen Riss reparieren, der sich bereits über eine Spaltebene ausgebreitet hat.
Endloser Diamantdraht für Indiumphosphid-Zerspanung
Das Schneidwerkzeug für diesen Fall ist ein endloser galvanisch beschichteter Diamantdraht der als geschlossene Schleife läuft. Der Draht ist eine Nickel-galvanisch beschichtete Bindung, die Diamantkörnung auf einem Stahlkern hält. Die Schleife läuft um ein Antriebsrad und eine Reihe von Führungsrädern und bewegt sich unidirektional mit konstanter Geschwindigkeit – keine Hin- und Herbewegung, keine Beschleunigungs-/Verzögerungszyklen an den Enden jedes Hubs.
Der Grund, warum diese Geometrie für die Indiumphosphid-Zerspanung wichtig ist, liegt nicht primär in der Schnittgeschwindigkeit. Es ist die Kraftstabilität. Ein hin- und hergehender Draht kehrt ständig die Richtung, und jede Richtungsänderung ist ein Moment, in dem die Spannungspitzen und die seitliche Kraft variieren. Bei einem Material wie Silizium toleriert der Wafer dies. Bei InP mit seiner Spaltempfindlichkeit sind diese Spannungsspitzen genau die Störung, die einen {110}-Riss initiiert.
Ein geschlossener Draht hält eine konstante Spannung während des Schnitts, da er nie stoppt. Das Antriebsrad zieht nur in eine Richtung; die Führungsräder halten die Schleifengeometrie; der Draht liefert eine konstante lineare Geschwindigkeit an die Schnittfläche. Aus Sicht des Kristalls ist das Schnittkraftprofil eine langsam ansteigende Rampe und keine kontinuierliche Oszillation.
Die galvanisch beschichtete Bindung ist hier die richtige Wahl gegenüber harzgebundenem Draht wegen der Höhe der freiliegenden Körnung. Nickelbeschichtete Körnung ragt aus der Bindung heraus, was bedeutet, dass der Draht mechanisch schneidet und nicht reibt. Bei einem weichen spröden Material erzeugt Reibung Wärme und sub-surfaciale Schäden. Das Schneiden mit freiliegender Körnung bei richtiger Geschwindigkeit erzeugt Späne und hinterlässt die Oberfläche relativ ungestört.
Prozessparameter: Draht, Spannung, Vorschub, Kühlmittel
Das untenstehende Parameterfenster ist unser Ausgangspunkt für Einkristall-InP-Boule-Abschnitte auf der SG20. Es ist ein Ausgangspunkt, keine universelle Rezeptur – Kristallorientierung, Dotierungstyp, Boule-Durchmesser und Steifigkeit der Vorrichtung verschieben das Optimum, und die endgültigen Werte müssen an Ihrem Material qualifiziert werden, bevor die Produktionsschnitte beginnen.
- Drahtdurchmesser: 0,35–0,45 mm. Das untere Ende minimiert den Schnittverlust bei teurem Material; das obere Ende bietet einen Steifigkeitsspielraum bei größeren Durchmessern von Boules, bei denen die Drahtauslenkung ein Problem darstellt.
- Drahtgeschwindigkeit: 30–45 m/s. Unter 30 m/s beginnt der Draht zu greifen statt zu schneiden, was die seitliche Kraft auf den Kristall erhöht. Über 45 m/s steigt die thermische Belastung an der Schnittfläche schneller an, als das Kühlmittel sie abführen kann.
- Drahtspannung: 100–130 N. Niedrig genug, um unnötige Belastung der Drahtverbindung und der Lager der Führungsräder zu vermeiden; hoch genug, um der seitlichen Auslenkung zu widerstehen, die eine Spaltbruch initiiert. Spannungsstabilität während des Schnitts ist wichtiger als der genaue Sollwert.
- Vorschubgeschwindigkeit: 0,5–1,5 mm/min über den Hauptteil des Schnitts, mit Reduzierungen am Ein- und Austritt (siehe nächster Abschnitt). Dies ist langsamer, als Sie Silizium auf derselben Maschine bearbeiten würden. InP kann keinen aggressiven Vorschub aufnehmen.
- Kühlmittel: Weißöl für den primären Fall oder ein neutrales wasserbasiertes Kühlmittel, wenn eine Ölverunreinigung der nachgeschalteten Nasschemie ein Problem darstellt. Zufuhr sowohl auf der Drahteintritts- als auch auf der Draustrittsseite des Schnitts, mit ausreichendem Fluss, um InP-Abfall aus der Schnittfuge zu spülen. Rezirkulierter Abfall ist eine Kratzquelle auf der fertigen Waferoberfläche.
Die Gründe für die Wechselwirkung zwischen Drahtgeschwindigkeit und Spannung werden im technischen Nachschlagewerk ausführlicher behandelt. Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit Für InP speziell behandeln Sie die drei Parameter als gekoppelte Menge – eine Änderung erfordert die Überprüfung der anderen beiden.
Steuerung des Ausbruch-End-Chippings: Opferschicht und zweistufige Vorschubgeschwindigkeit
Die wirksamste Einzelmaßnahme, die wir beim Schneiden von InP anwenden, ist eine Opferschicht am Austrittsende des Schnitts, kombiniert mit einer reduzierten Vorschubgeschwindigkeit sowohl im Ein- als auch im Austrittsbereich.
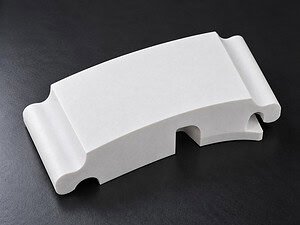
Die Opferschicht ist eine Platte – typischerweise eine gesinterte Keramik oder ein dichter Graphit – die so montiert ist, dass der Draht vom Barren in das Trägermaterial durchbricht und nicht in die freie Luft. Die Funktion ist rein mechanisch: Die Trägerplatte stützt die dünne, freitragende Kante des Wafers im Moment des Durchbruchs, so dass der verbleibende Kristall nicht nachgeben und spalten kann. Die Trägerplatte nimmt das Abplatzen anstelle des Wafers auf.
Der Vorschubgeschwindigkeitsabfall beim Ein- und Austritt ist darauf aufgeschichtet. Für die ersten 2–3 mm des Schnitts und die letzten 2–3 mm wird der Vorschub auf etwa die Hälfte der Rate des Hauptkörpers reduziert. Beim Eintritt verhindert dies den anfänglichen Kontaktschock, der die Oberkante des Wafers absplittert. Beim Austritt reduziert es das Kraftprofil beim Durchbruch, auch mit der Trägerplatte.
Beide Maßnahmen sind erforderlich. Die Trägerplatte ohne Vorschubreduzierung verursacht immer noch Ausbruch-Chipping, da die Durchbruchskraft schneller ansteigt, als die Trägerplatte sie verteilen kann. Die Vorschubreduzierung ohne Trägerplatte verringert das Risiko, eliminiert es aber nicht. Zusammen schließen sie den Ausbruch-End-Chipping-Fehlermodus so weit, dass er nicht mehr der dominierende Ertragsverlust ist.
Ein Hinweis zur Bedienungspraxis: Auch mit der Trägerplatte und dem zweistufigen Vorschub ist dem Austrittsbereich weiterhin Aufmerksamkeit zu schenken. Das Vorschubprofil wird im Maschinensteuergerät eingestellt, aber die Variation der Endflächengeometrie von Barren zu Barren kann den genauen Zeitpunkt des Durchbruchs verschieben. Bediener, die die Trägerplattenkontakt vor jedem Schnitt manuell überprüfen, fangen mehr Ausbruch-Chipping-Probleme ab als diejenigen, die sich allein auf das Steuergerät verlassen.
Schnittresultat und Nachgeschaltete Bereitschaft
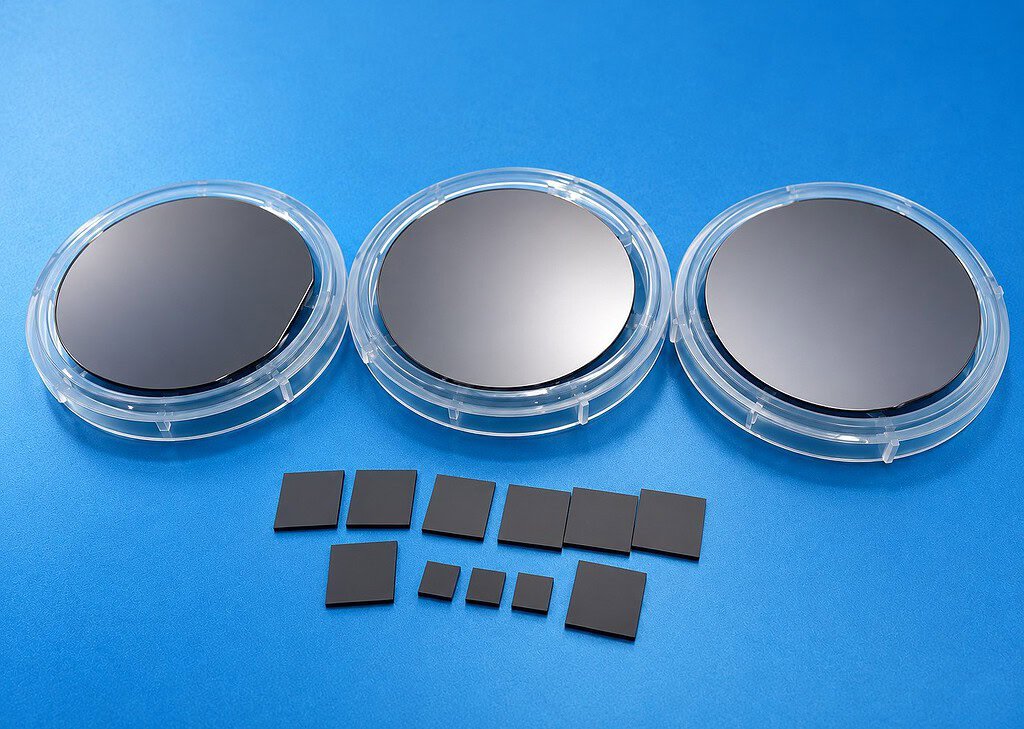
Das Ergebnis dieses Parameterfensters bei gesunden Barren ist ein Wafer mit einer schmalen Schnittfuge, geringem Kanten-Chipping und geringen sub-oberflächlichen Schäden – bereit für die Läpp- und Poliersequenz ohne zusätzliche Kantentrimmung.
Qualitativ: Die Schnittfugenoberfläche hat das mattgraue Aussehen, das für die kontrollierte Diamantdrahtsägebearbeitung von Verbundhalbleitern charakteristisch ist, ohne sichtbare Bruchlinien, ohne Ausbrüche an den Kanten und ohne Anzeichen einer Spaltfortpflanzung in den Waferkörper. Die sub-oberflächliche Schadenschicht ist so flach, dass die Standard-Läppzugabe sie entfernt, ohne den Wafer zu dünn zu machen.
Der Punkt ist, dass der Wafer, der von der Säge kommt, für die nachgeschaltete Verarbeitung ohne Nacharbeit bereit ist. Für eine Fabrik für optische Kommunikationsmodule, die InP-Substrate in großen Mengen verbraucht, ist dies die entscheidende Metrik – nicht die Abmessungen im Rohschnitt isoliert betrachtet, sondern der Anteil der geschnittenen Wafer, die ohne eine zusätzliche Inspektions- und Nacharbeitschleife in den Läppprozess gelangen.
Für die Produktionsqualifizierung erfassen wir normalerweise die Schnittfugenbreite, die Kanten-Chip-Größe, Ra, die Zykluszeit pro Schnitt und die Fehlerrate nach dem Läppen auf dem tatsächlichen Barrenmaterial des Kunden, bevor wir das Rezept sperren. Diese Zahlen sind wichtiger als ein generischer Datenblattwert, da das Verhalten von InP je nach Kristallorientierung, Dotierungssystem und Geometrie des eingehenden Barrens variiert.

Bekannte Einschränkungen und Rezeptqualifizierung
Drei Einschränkungen gelten für diesen Prozess, die es wert sind, direkt genannt zu werden:
Die Schnittfugenbreite ist breiter als bei Slurry-basierten hin- und hergehenden Drahtsägen. Ein endloser Diamantdraht mit einem Durchmesser von 0,35–0,45 mm erzeugt eine breitere Schnittfuge als ein Mehrfachdrahtschnitt mit 0,14 mm Slurry-Draht. Wenn der Schnittfugenverlust pro Wafer der dominierende Kostentreiber ist – was bei sehr kleinen, hochwertigen InP-Barren der Fall sein kann –, bleibt Slurry-Draht wettbewerbsfähig. Der Vorteil, den wir mit dem endlosen Diamantdraht erzielen, ist die Schnittgeschwindigkeit, Sauberkeit (keine Slurry-Handhabung) und geringere sub-oberflächliche Schäden bei einer gegebenen Vorschubgeschwindigkeit.
Das Risiko von Ausbruch-End-Chipping wird reduziert, nicht eliminiert. Die Opferrücklage und die zweistufige Vorschubgeschwindigkeit minimieren die meisten Ausbruchfehler am Austritt, aber ein dünner Wafer, der sich von einem außermittigen Schnitt löst, kann immer noch asymmetrisch brechen. Die Wachsamkeit des Bedieners im Austrittsbereich bleibt Teil des Prozesses.
Das Parameterfenster ist ein Ausgangspunkt. Die obigen Bereiche sind das, was wir für Einkristall-InP-Boule-Abschnitte in einer typischen optischen Kommunikationssubstratkonfiguration verwenden. Unterschiedliche Kristallorientierungen (halbisolierendes, Fe-dotiertes InP, S-dotiertes n-Typ, Zn-dotiertes p-Typ) reagieren unterschiedlich auf die gleiche Drahtgeschwindigkeit und Vorschubkombination. Jedes Produktionsprogramm sollte das Rezept anhand des spezifischen Kristallgrades und der Orientierung auf repräsentativem Material qualifizieren, bevor Produktionsboules eingesetzt werden.
Für Teams, die sich diesem Prozess von einem benachbarten Material nähern — Schneiden von Siliziumbarren oder Germanium-Schneiden — der grundlegende Endlosdrahtprozess ist direkt übertragbar, aber der Parametersatz nicht. InP ist weicher als Silizium und spaltempfindlicher als Germanium, und beide Unterschiede verschieben das Rezept in Richtung geringerer Vorschübe, engerer Spannungskontrolle und aggressiverer Austrittsschutzmaßnahmen als bei den Schwestermaterialien.
FAQ
F: Können wir InP und GaAs auf demselben Draht ohne Änderungen laufen lassen?
Beide Materialien haben das gleiche Zinkblende-Spaltverhalten, und die Maschinenkonfiguration ist portabel. Aber der Parametersatz ist nicht identisch — GaAs toleriert etwas höhere Vorschubgeschwindigkeiten für das gleiche Spanergebnis, und das Drahtverschleißprofil ist aufgrund der unterschiedlichen Härte anders. Das Ändern des Materials ohne erneute Qualifizierung des Rezepts kostet Ertrag.
F: Warum nicht einen dünneren Draht verwenden, um den Schnittverlust zu reduzieren?
Unter 0,30 mm verliert der Draht die Steifigkeit, die benötigt wird, um der Ablenkung bei InP-Boule-Abschnitten mit größerem Durchmesser zu widerstehen, und die Ablenkung ist das, was bei diesem Material den Spaltbruch auslöst. Für kleine Abschnitte (unter 50 mm) kann ein dünnerer Draht funktionieren; für größere Abschnitte ist 0,35–0,45 mm der praktischere Bereich.
F: Bietet die SG20-R-Variante etwas Spezifisches für InP?
Die SG20-R teilt die Kernarchitektur der SG20. Für eine gerade Boule-Schneidanwendung wie diese ist die SG20 die primäre Plattform. Die SG20-R wird relevant, wenn sich Ihr Anwendungsbereich über das parallele Schneiden hinaus erweitert — sprechen Sie mit uns über den spezifischen Betrieb, bevor Sie eine der beiden spezifizieren.
F: Wie zuverlässig ist dieser Prozess nach der Rezeptqualifizierung?
Der Prozess ist innerhalb des obigen Parameterfensters stabil, sobald das Rezept für Ihre spezifische Kristallgüte qualifiziert ist. Die ertragsbegrenzenden Ereignisse sind typischerweise materialseitig (Boule-zu-Boule-Variationen im Spaltverhalten, eingehende Boule-Geometrie) und nicht maschinenseitig. Die Prozessüberwachung im Schneidstadium — Erststückprüfung an jedem Barrenabschnitt — erfasst die materialseitige Drift frühzeitig genug, um Anpassungen vorzunehmen.
Wenn Sie InP-Wafer oder Verbundhalbleiterproben vorbereiten und das Schneidfenster validieren möchten, bevor Sie Produktionsmaterial einsetzen, senden Sie Vimfun den Barrendurchmesser, die Kristallorientierung, den Dotierungstyp, die Zielwaferdicke und die nachgeschaltete Läppreserve. Wir können eine Erstvorschlags-Draht-, Spannungs-, Vorschub-, Kühlmittel- und Rückseitenkonfiguration für die Probenprüfung empfehlen.