
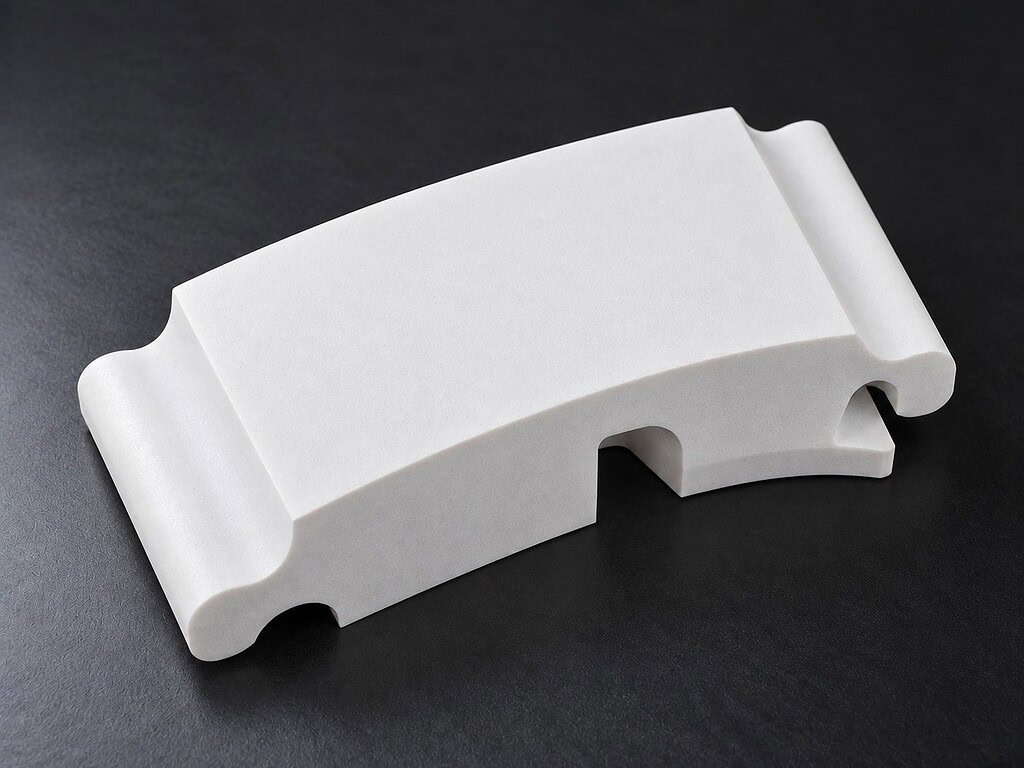
La solicitud vino con un dibujo adjunto: un bloque de mullita de 200 mm × 100 mm × 50 mm al que se le debía fresar un perfil curvo a través de su espesor total de 50 mm, con un radio mínimo de 0,5 mm en la transición más cerrada. El cliente ya había probado el rectificado diamantado rotativo: el radio de 0,5 mm era simplemente demasiado cerrado para que lo siguiera cualquier muela y el electroerosionado no era una opción en una cerámica no conductora. Necesitaban algo que pudiera seguir un contorno a esa escala sin hacer añicos la pieza.
Lo ejecutamos en una sierra de hilo diamantado sin fin VIMFUN serie SVI usando un hilo de 0,65 mm a 35 m/s. El resultado: una superficie curva suave y continua con transiciones de radio limpias, caras de corte planas y sin astillado visible en los bordes del perfil. Este caso documenta lo que se necesitó para lograrlo.
La Aplicación — Perfil de Mullita Personalizado para Uso a Alta Temperatura
La mullita (3Al₂O₃·2SiO₂) se encuentra en el extremo más duro de la familia de las cerámicas de óxido. Su punto de fusión se acerca a los 1830 °C y mantiene la integridad estructural en entornos que harían que la mayoría de los refractarios se deformaran o reaccionaran. Estas propiedades la convierten en una opción consistente para mobiliario de hornos, fijaciones de procesamiento térmico de semiconductores y componentes industriales de alta temperatura donde la estabilidad dimensional bajo ciclos de calor prolongados realmente importa.
La demanda de piezas de mullita conformadas —en lugar de baldosas planas o varillas simples— ha crecido a medida que los ingenieros empujan la geometría de los componentes para reducir el peso, optimizar las rutas de flujo de calor y crear interfaces de ajuste por interferencia que no necesitan adhesivos secundarios. Un ladrillo plano de mullita es lo suficientemente fácil de producir mediante prensado y sinterización. Una pieza con perfil personalizado con características de radio submilimétrico es un problema diferente.
Los enfoques de corte estándar para corte de cerámica luchan aquí. Las muelas diamantadas rotativas pueden aproximar curvas, pero no pueden alcanzar radios más cerrados que el propio radio del borde de la muela. El electroerosionado de hilo logra radios finos pero no se puede utilizar en materiales no conductores eléctricamente como la mullita. El aserrado de diámetro interior solo produce cortes rectos. La geometría de esta pieza eliminó las tres opciones antes de que siquiera miráramos los parámetros.
El Desafío — Corte de Perfil de Mullita a 50 mm de Profundidad
La mullita tiene una dureza Mohs de 6-7, que es abrasiva pero no blanda. La característica más importante para el corte es su baja tenacidad a la fractura. La mullita no se deforma plásticamente antes de romperse, propaga grietas. Cualquier fuerza lateral sobre la pieza de trabajo durante el corte, o cualquier cambio de dirección repentino que cargue el material de canto, arriesga astillar la superficie de corte o, peor aún, fracturar la pieza por completo.
Tres restricciones apiladas una encima de la otra hicieron que este caso de corte de perfil de mullita fuera realmente exigente:
El espesor de 50 mm. En el corte de contorno, el hilo traza un camino a través del material mientras la pieza de trabajo se alimenta hacia él. En una profundidad de 50 mm, cualquier deflexión del hilo —por pequeña que sea— se acumula en un error de geometría en la parte inferior del corte. Si el hilo se arquea bajo la fuerza de corte, el perfil inferior no coincidirá con el superior. Conseguir que ambas caras concuerden requiere mantener la deflexión del hilo pequeña en toda la profundidad.
El radio mínimo de 0,5 mm. En radios cerrados, la pieza de trabajo debe cambiar de dirección rápidamente con respecto al hilo. Si la velocidad de avance en ese momento es demasiado alta, el hilo se empuja hacia un lado antes de que la geometría pueda corregirse, y la esquina resultante está demasiado redondeada o astillada. El hilo no “sabe” que se acerca a una transición cerrada: el control de movimiento tiene que ralentizarlo de forma proactiva.
La geometría de salida del hilo. Donde el hilo sale del material al final de cada pasada de perfil, el borde de la cerámica queda momentáneamente sin soporte por un lado. Aquí es donde corte de cerámica de alúmina pre-sinterizada tiene el mismo modo de fallo: astillado en el lado de salida. Las cerámicas quebradizas se astillan preferentemente en el punto de salida si la velocidad de avance no se reduce antes de que el hilo atraviese.
Ninguno de estos desafíos es inusual individualmente. Tener los tres en la misma pieza, en una cerámica que se fractura en lugar de doblarse, es lo que convirtió esto en un problema de desarrollo de procesos en lugar de un problema de configuración.
Configuración de corte de perfil de mullita en la sierra de hilo VIMFUN SVI
La serie VIMFUN SVI maneja el corte de contorno a través de movimiento coordinado XY CNC: la pieza de trabajo se mueve en dos ejes simultáneamente mientras el hilo funciona a velocidad constante. La geometría del contorno se carga como un archivo de ruta; la máquina interpola el perfil en lugar de aproximarlo como una serie de segmentos rectos. Esto es importante para transiciones de radio suaves: un arco real, no un polígono con lados muy cortos.
| Parámetro | VIMFUN SVI | Notas |
|---|---|---|
| Máquina | VIMFUN SVI (corte de contorno) | Hilo diamantado sin fin, interpolación de ruta CNC |
| Diámetro del alambre | 0,65 mm | Recubierto de diamante, bucle continuo — sin juntas soldadas |
| Velocidad del cable | 35 m/s | Constante durante todo el corte |
| Velocidad de avance | Reducida en radio de 0,5 mm y salida del hilo | Velocidad estándar en secciones rectas/de radio grande |
| Tensión del cable | Control estable de bucle cerrado | Mantenido durante cambios de profundidad y dirección |
| Sujeción de la pieza de trabajo | Fijación rígida | Evita el astillado inducido por vibraciones |
| Refrigerante | Inundación continua a base de agua | Aplicado en la zona de contacto hilo-pieza de trabajo |
Se seleccionó el hilo de 0,65 mm porque encaja físicamente en el radio mínimo de 0,5 mm: el diámetro del hilo no debe ser mayor que el radio que se está cortando, de lo contrario, la geometría del hilo en sí impide que se forme la característica. Un hilo de 1,0 mm habría sido más rápido en las secciones rectas pero geométricamente incapaz de producir la transición de 0,5 mm. Esta es una restricción firme, no una preferencia.
Gestión de la velocidad de avance en el radio cerrado. En pasadas rectas y curvas de radio grande, la velocidad de avance se mantiene en la configuración de proceso estándar para este diámetro de hilo y material. A medida que la ruta se acerca a la zona de radio de 0,5 mm, el CNC reduce la velocidad de avance. La velocidad de avance más lenta mantiene baja la fuerza de corte mientras la dirección cambia rápidamente, lo que evita que el hilo se desvíe de la trayectoria programada. Una vez que el hilo ha salido de la zona cerrada, la velocidad de avance vuelve a aumentar. Este es el mismo principio que se utiliza en corte de anillos de carburo de silicio al cortar ranuras estrechas en esquinas agudas: la geometría controla la velocidad, no el operador.
Estrategia de salida del hilo. En este perfil, cada pasada termina con la salida del alambre a través de un borde cerámico. El SVI redujo nuevamente la velocidad de avance a medida que el alambre se acercaba a la cara de salida, una desaceleración breve pero crítica que dejó el borde intacto. Omitir este paso generalmente produce la clásica “astilla de salida”: un pequeño fragmento se desprende de la cara de salida donde la superficie cerámica sin soporte se encuentra con la fuerza de corte completa.
Sujeción. La mullita de este tamaño (200 × 100 × 50 mm) es lo suficientemente pesada como para permanecer estable, pero lo suficientemente ligera como para tambalearse bajo vibración si está mal sujeta. Se utilizó un accesorio rígido para eliminar cualquier movimiento de la pieza durante el corte. Cualquier micromovimiento en la pieza se traduce directamente en rugosidad superficial o, en el radio de 0,5 mm, en una esquina astillada.
La relación entre la velocidad del alambre, la tensión y la velocidad de avance en el corte de contornos está más acoplado que en el corte recto. En los cortes rectos, a menudo se pueden optimizar estas variables de forma independiente. En el corte de contornos, un cambio de dirección que carga el alambre lateralmente aumenta efectivamente la resistencia al corte, por lo que la misma velocidad de avance que funciona en una pasada recta puede causar deflexión en una curva pronunciada.
Resultados — Geometría y calidad superficial del corte de perfiles de mullita
El perfil de corte coincidió con el dibujo. Curva suave a través de las secciones contorneadas, radio limpio de 0,5 mm en la transición más cerrada, superficie de corte plana a lo largo de toda la profundidad de 50 mm. Sin astillado visible en los bordes de entrada, bordes del perfil o bordes de salida.
Específicamente:
- Continuidad de la curva: La superficie se curvó sin ninguna faceta visible o discontinuidad escalonada entre los segmentos de interpolación CNC.
- Transición de radio: Se conservó el radio de 0,5 mm: la geometría del alambre y la estrategia de avance reducido mantuvieron la esquina.
- Consistencia de arriba a abajo: Sin divergencia medible entre el perfil en la cara superior y el perfil en la cara inferior. La deflexión del alambre se controló lo suficientemente bien como para mantener ambas caras alineadas.
- Condición de la superficie: Superficie de corte plana con la textura característica del corte con alambre de diamante — sin vitrificación, sin daño por calor, sin signos de grietas subsuperficiales en los bordes del perfil.
Una comparación que vale la pena señalar: el rectificado de diamante rotativo en el mismo perfil requeriría múltiples pasadas con herramientas progresivamente más pequeñas, y el radio de 0,5 mm aún estaría en el límite de viabilidad incluso para las fresas de rectificado más finas. El tiempo total de mecanizado sería mayor, y cada cambio de herramienta introduce una nueva referencia geométrica que debe volver a registrarse. La sierra de alambre recorre todo el perfil como un camino continuo, configuración única, sin cambios de herramienta.
Una limitación honesta: el corte de contorno en este tipo de pieza es más lento que el corte recto. Las reducciones de la velocidad de avance en radios cerrados y puntos de salida añaden tiempo, y la gestión de la fuerza de corte a través de cambios de dirección requiere configuraciones de avance conservadoras en las secciones curvas. Si un cliente tiene un corte de losa rectangular simple, una configuración de corte recto siempre será más rápida. La ventaja de la capacidad de contorno del SVI es el acceso geométrico, no la velocidad.
Como referencia sobre cómo precisión de corte de cerámica de sierra de hilo de diamante escala con el diámetro del alambre y las restricciones de radio: los radios más cerrados que 0,5 mm son alcanzables pero requieren cambiar a un alambre más fino (por ejemplo, 0,35 mm o menos), lo que reduce aún más la velocidad de corte y aumenta el costo del alambre. El alambre de 0,65 mm con un radio mínimo de 0,5 mm está cerca del límite de lo que este diámetro puede manejar geométricamente.

Envíenos su dibujo de mulita
Si está trabajando con un componente de mulita que requiere un perfil curvo, sección transversal irregular o características que el rectificado o el EDM no pueden producir, este proceso se aplica directamente.
Para darle una estimación de parámetros y una evaluación de viabilidad, envíenos:
- Dimensiones de la pieza (largo × ancho × grosor)
- Especificación del material — mulita cocida, mulita fundida u otra composición
- Dibujo del perfil o archivo DXF que muestre el contorno requerido
- Radio mínimo en el dibujo
- Requisito de acabado superficial (¿se acepta tal como se corta o necesita un pulido secundario?)
- Cantidad: muestra única, lote pequeño o volumen de producción
Revisaremos la geometría, confirmaremos la compatibilidad del diámetro del alambre con su radio más pequeño y le informaremos sobre el tiempo de ciclo esperado y la tolerancia dimensional antes de que se comprometa con nada.
Contacto: daria@endlesswiresaw.com
PREGUNTAS FRECUENTES
P: ¿Puede la VIMFUN SVI cortar perfiles de mulita con radios menores a 0,5 mm?
Los radios más pequeños son geométricamente alcanzables, pero requieren un alambre más fino. El alambre de 0,65 mm del SVI no puede producir radios más cerrados que aproximadamente 0,5 mm; el propio alambre es la dimensión limitante. Para radios en el rango de 0,2–0,4 mm, cambiaríamos a un alambre de 0,35 mm o 0,25 mm, lo que extiende el tiempo de ciclo y cambia los parámetros de corte. Envíenos el dibujo y confirmaremos la viabilidad para su geometría específica.
P: ¿Qué acabado superficial produce la VIMFUN SVI en mulita?
La superficie tal como se corta en esta pieza era plana sin astillado visible en los bordes, consistente con los resultados que vemos en otras cerámicas de óxido densas. El corte con alambre de diamante en mulita produce un acabado mate — más rugoso que una superficie pulida, pero sin el daño subsuperficial que el rectificado puede introducir en características afiladas. Si necesita una Ra más cerrada para caras de sellado o interfaces ópticas, el pulido después del corte con alambre es el paso de seguimiento estándar.
P: ¿Cómo se compara el corte de perfiles de mulita con el corte de otras cerámicas duras como alúmina o carburo de silicio?
La dureza de la mulita (Mohs 6-7) es menor que la de la alúmina (~9) y el carburo de silicio (~9.5), por lo que el desgaste del alambre es menor y las velocidades de avance pueden ser ligeramente mayores en geometrías equivalentes. La variable más importante para la mulita es su tenacidad a la fractura — la mulita es algo más susceptible al astillado en la salida que la alúmina de alta densidad a espesor equivalente. La estrategia de reducción de avance en los puntos de salida es el mismo enfoque que utilizamos para la alúmina y el SiC, solo que calibrado al comportamiento de propagación de grietas específico de la mulita.
Acerca de VIMFUN
VIMFUN se especializa en corte con alambre de diamante sin fin para cerámicas avanzadas, grafito, vidrio óptico, cuarzo, compuestos y otros materiales duros y frágiles. La serie SVI maneja el corte de contorno y perfil con interpolación de trayectoria CNC; el SH60-60 maneja el corte recto y multialambre. Obtenga más información en https://www.endlesswiresaw.com.
Sobre el autor
Escrito por el equipo de ingeniería de aplicaciones de VIMFUN — especialistas en desarrollo de procesos de corte de precisión para materiales avanzados en cerámicas, compuestos y piezas difíciles de mecanizar.







