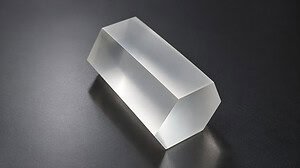
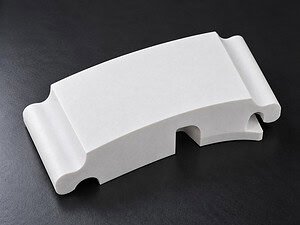
Ein massiver Block aus Schmelzquarz. Die Aufgabe besteht darin, eine definierte Kontur durch den Block zu schneiden, das innere geformte Teil unversehrt herauszuheben und das umliegende Material nutzbar zu lassen – nicht gebrochen, nicht entlang der Innenwand abgeplatzt, nicht mit Mikrorissen, die sich zurück in den Mutterblock ausbreiten.
Dies ist kein Sägen. Dies ist kein Ringtrennen. Beim Sägen verlässt der gesamte Schnittspalt das Werkstück auf beiden Seiten; beim Ringtrennen ist die Geometrie eine kontinuierliche geschlossene Kurve ohne scharfe Richtungsänderungen. Das Konturschneiden von Quarzblöcken führt zwei Bedingungen ein, die in keinem der beiden Fälle auftreten: der Diamantdraht muss einem Pfad mit Richtungsänderungen entlang seiner Länge folgen, und am Ende des Schnitts wird der innere Abschnitt zu einem freien Körper, bevor der Draht seinen letzten Durchgang beendet. Beide Bedingungen konzentrieren Spannungen an bestimmten Punkten eines spröden Materials mit einer Bruchzähigkeit von etwa 0,75 MPa·m⁰·⁵.
Dieser Fall beschreibt, wie VIMFUN das Konturschneiden von Schmelzquarzblöcken angeht, innerhalb welcher Parameter der Prozess abläuft und warum kontrollierte Vorschubgeschwindigkeit und sichere Unterstützung das Ergebnis dominieren.
Die Anwendung: Konturförmige Schmelzquarz-Teile
Schmelzquarz weist eine Reihe spezifischer Eigenschaften auf, die schwer zu ersetzen sind: ein nahezu null thermischer Ausdehnungskoeffizient (0,55 × 10⁻⁶/°C), breite Transmission von UV bis IR, chemische Reinheit und Dimensionsstabilität bei aggressiven thermischen Zyklen. Materialeigenschaften von Quarzglas sind detailliert in der Fachliteratur dokumentiert. Für konturförmige Teile, die aus einem Mutterblock geschnitten werden, übersetzen sich diese Eigenschaften in Anwendungen, bei denen die fertige Geometrie nicht achsensymmetrisch ist:
- Optik — Fenster, Blenden, Prisma-Rohlinge und nicht-runde optische Elemente nach Maß
- Halbleiterbefestigungen — Kammer-Einsätze, Isolierplatten und Prozesskammer-Werkzeuge, zugeschnitten auf gerätespezifische Profile
- Photonics — Halterungen und Träger für Laser- und Strahlwegkomponenten mit anwendungsspezifischen Umrissen
- Präzisionsteile aus dem Labor — Zellen, Halterungen und Probentische nach Maß, bei denen die Standardgeometrie nicht zum Messaufbau passt
In jedem Fall ist die Schnittkante eine funktionale Oberfläche. Sie ist entweder eine Referenzkante für die nachfolgende Montage oder eine Oberfläche, die anschließend geschliffen und poliert wird. Was der Draht hinterlässt, bestimmt die Ausgangsbedingung für alles danach.
Die Herausforderung: Konturschneiden von Quarzblöcken bei Richtungsänderungen und Durchbruch
Drei Mechanismen erschweren das Konturschneiden von Quarzblöcken, und alle drei sind spezifisch für die Konturgeometrie – sie treten beim geraden Sägen nicht mit gleichem Gewicht auf.
Risiko von Sprödbruch bei Richtungsänderungen. Wenn sich der Drahtweg dreht, dreht sich der laterale Kraftvektor an der Schnittfläche mit. Bei einem spröden Material konzentrieren abrupte Vektoränderungen die Spannung an der Innenseite der Kurve. Wenn die Vorschubgeschwindigkeit in der Kurve nicht reduziert wird, kann dieser Spannungsspitze zu Abplatzungen an der Schnittwand führen oder, schlimmer noch, einen Mikroriss auslösen, der sich vom Schnittspalt weg in das Innenteil oder den Mutterblock ausbreitet. Je enger der Innenradius, desto stärker die Spannungskonzentration.
Risiko des Durchbruchs am Ende des Schnitts. Wenn sich der Draht dem letzten Millimeter seines Konturpfades nähert, ist der innere Abschnitt fast vom Mutterblock getrennt. Die verbleibende Brücke aus Material trägt die gesamte Stützlast des inneren Teils. Wenn diese Brücke unter einen Schwellenwert dünn wird, beginnt sich der innere Abschnitt zu verschieben – Schwerkraft, Eigenspannungen im Quarz oder die seitliche Kraft des Drahtes selbst können ihn bewegen. Bei Schmelzquarz führt jede unkontrollierte Bewegung in diesem Moment zu Abplatzungen auf der letzten Schnittlänge und zum Risiko von Rissbildung sowohl am inneren Teil als auch am Mutterblock.
Spanabfuhr entlang eines variablen Kontaktbogens. Bei einer Kontur ändert sich der Kontaktbogen zwischen dem Diamantdraht und dem Quarz, während der Draht dem Pfad folgt. Auf einem geraden Segment wird der Bogen durch die Blockdicke bestimmt. Wenn man sich einer engen Kurve oder einer Richtungsänderung nähert, verschiebt sich die effektive Eingriffsgeometrie und die Spanabfuhr aus dem Schnittspalt wird unvorhersehbarer. Nicht aus dem aktiven Schnittspalt geräumter Abfall wird zu einer sekundären Abriebquelle – er zerkratzt die Schnittwand und erhöht die Oberflächenschäden.
Nichts davon macht den Schnitt unmöglich. Sie definieren den Einschnürungsbereich, innerhalb dessen der Prozess ablaufen muss.
Der Ansatz: SVI60-60 Plattform und Diamantdraht aus dem Referenzbereich
VIMFUN führt das Konturschneiden von Quarzblöcken auf der SVI60-60 endlosen Diamantdrahtsäge, durch, einer vertikalen Zwei-Achsen-Maschine, deren Funktionsumfang explizit Konturschneiden, Innenschneiden, Drehschnitt und Neigungsschnitt umfasst – die geometrische Flexibilität, die ein geformtes Teil aus einem massiven Quarzblock erfordert. Die Säge wird mit galvanisch aufgebrachtem Diamantdraht aus dem Schmelzquarz-Referenzbereich der VIMFUN-Parametertabelle kombiniert.
Anstatt einen einzelnen Drahtdurchmesser oder eine Drahtgeschwindigkeit als universelle Antwort anzugeben, ist die ehrliche Formulierung: Die Parametertabelle gibt einen Bereich für Schmelzquarz an, und der spezifische Wert innerhalb dieses Bereichs wird basierend auf der tatsächlichen Werkstückdicke und der Enge der Kontur vor einem Probeschnitt ausgewählt. Ein dünner Block mit einer lockeren Kontur liegt am einen Ende des Bereichs; ein dicker Block mit engen Innenradien am anderen.
Drahtwahl. Der Referenzbereich für Schmelzquarz liegt bei 0,55 bis 0,8 mm galvanisch aufgebrachtem Diamantdraht. Dünnerer Draht am unteren Ende dieses Bereichs hält die Schnittbreite schmal und reduziert die Schnittkraft pro Flächeneinheit, was bei engeren Konturradien hilft. Dickerer Draht sorgt für mechanische Steifigkeit und ermöglicht höhere Vorschübe bei schwereren Abschnitten. Das Endlosformat (siehe Galvanisierte Diamantdrahtschleife) bietet eine gleichmäßige Diamantabdeckung über den gesamten Schnitt, was bei einem Konturschnitt, der lang genug sein kann, um Drahtverschleißgradienten zu zeigen, die sich sonst als Oberflächenqualitätsdrift zwischen Anfang und Ende des Pfades bemerkbar machen würden, wichtig ist.
Spannvorrichtung. Vor dem Schneiden wird der Block mit weichem Werkzeug montiert, das die Klemmkraft gleichmäßig über die Hauptflächen verteilt. Punktlasten auf Schmelzquarz bergen ein Risiko für Rissbildung, noch bevor der Draht zu schneiden beginnt. Die Spannvorrichtung muss auch den Durchbruchsmoment antizipieren: Der Innenteil benötigt eine Sekundärstütze, damit der Innenteil, wenn die letzte Brücke dünner wird, nicht unter seinem eigenen Gewicht oder unter der verbleibenden Seitenkraft des Drahtes verrutscht.
Prozessparameter
| Parameter | Referenzbereich |
|---|---|
| Maschine | VIMFUN SVI60-60 Vertikale Endlos-Diamantdrahtsäge |
| Drahtdurchmesser | 0,55 – 0,8 mm galvanisch verzinkter Diamantdraht |
| Drahtgeschwindigkeit | 30 – 60 m/s |
| Vorschubgeschwindigkeit | 2 – 10 mm/min |
| Kühlmittel | Weißes Mineralöl, kontinuierliche Umwälzung |
| Werkstückauflage | Weiches Werkzeug, gleichmäßige Klemmung, Sekundärstütze für den Innenteil |
Dies sind Referenzbereiche aus der Parametertabelle von VIMFUN für Schmelzquarz. Spezifische Werte werden innerhalb dieser Bereiche basierend auf der Werkstückdicke und der Konturgeometrie ausgewählt und dann vor der Produktion durch einen Probeschnitt verifiziert. Wie die drei Hauptdynamikparameter interagieren und die Kompromisse zwischen ihnen, siehe Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit.
Auf den Bereichen. Das Vorschubfenster von 2–10 mm/min ist aus gutem Grund breit. Bei einem geradlinigen Umrissschnitt durch einen 20-mm-Block kann der Vorschub bequem in der oberen Hälfte des Bereichs liegen. Bei einem 60 mm dicken Block mit engen Innenradien landet der Probeschnitt typischerweise in der unteren Hälfte, mit weiterer Reduzierung, die in die Richtungswechselsegmente programmiert wird. Die Drahtgeschwindigkeit interagiert mit der Kühlmittelzufuhr: Höhere Drahtgeschwindigkeiten transportieren mehr Kühlmittel durch den Schnittspalt, erhöhen aber auch die Wärmeentwicklungsrate. Beide werden zusammen abgestimmt, nicht unabhängig.
Kühlmittel. Weißes Mineralöl ist das empfohlene Kühlmittel für das Schneiden von Schmelzquarz auf der SVI60-60. Es trägt die Diamantdrahtverschleißeigenschaften, die bei Silikaten gut verstanden werden, schmiert die Draht-Material-Schnittstelle und hält den Schnittspalt frei von Ablagerungen. Kontinuierliche Umwälzung mit Filtration ist Standard – Ziel ist es, die Partikelkonzentration niedrig genug zu halten, damit Ablagerungen vom früheren Schnitt nicht als sekundäre Abriebquelle wieder in den aktiven Schnittspalt gelangen können.

Warum kontrollierter Vorschub und sichere Unterstützung bei Richtungswechseln und Durchbruch wichtig sind
Die beiden Momente, die entscheiden, ob ein Konturschneidauftrag eines Quarzblocks erfolgreich ist, sind der Richtungswechsel und der Durchbruch. Beide werden durch denselben zugrunde liegenden Mechanismus bestimmt – Spannungsneuumverteilung – und beide reagieren auf dieselben beiden Hebel: Vorschubgeschwindigkeit und Werkstückunterstützung.
Bei einem Richtungswechsel. Wenn sich der Drahtweg dreht, verschiebt sich die seitliche Komponente der Schnittkraft. Wenn die Vorschubgeschwindigkeit während der Drehung konstant gehalten wird, hat der Draht weniger Zeit, Material aus der neuen Schnittrichtung zu entfernen, und der Kraftvektor belastet eine Schnittwand, die ihn zuvor nicht getragen hat. Bei Schmelzquarz mit geringer Bruchzähigkeit ist dieser Übergang der Punkt, an dem Mikrorisse entstehen. Die Reduzierung des Vorschubs während der Drehung gibt dem Draht Zeit, einen sauberen Schnitt in der neuen Richtung zu etablieren und hält den Kraftspitzen pro Zyklus unterhalb des Absplitterschwellenwerts. Bei engeren Innenradien ist eine programmierte Vorschubreduzierung keine Option – sie ist der Mechanismus, der den Schnitt innerhalb der Spezifikationen hält.
Beim Durchbruch. Der letzte Millimeter des Schnitts ist der Punkt, an dem sich die Unterstützungsbedingung des Innenteils schneller ändert als irgendwo sonst auf dem Weg. Die Brücke aus verbleibendem Material wird dünner; die Steifigkeit, die den Innenteil an Ort und Stelle hält, nimmt ab; schließlich wird der Innenteil zu einem freien Körper, der immer noch vom Draht berührt wird. Wenn die Spannvorrichtung nicht bereits vor diesem Moment eine Sekundärstütze unter den Innenteil platziert hat, überträgt jede nach unten oder seitlich gerichtete Verschiebung eine ungeplante Last auf die Draht-Material-Schnittstelle. Bei sprödem Quarz bedeutet ungeplante Last am Schnittrand ein Absplittern der fertigen Kontur sowohl des Innenteils als auch des Hauptblocks – genau der Oberflächen, die sauber herauskommen müssen.
Der Ansatz, den VIMFUN zur Kontrolle beider verwendet: Vorschub im letzten Segment des Schnitts reduzieren, Sekundärstütze aktivieren, bevor die Brücke über den sicheren Schwellenwert hinaus dünner wird, und den Kühlmittelfluss durch den Schnittspalt ununterbrochen halten, damit Wärme und Ablagerungen im kritischen Moment keinen zusätzlichen Stress verursachen.
Nachschnittinspektion: Teiletrennung, Messschieberprüfung, Kantenprüfung
Sobald der Konturschnitt abgeschlossen ist, wird der Innenteil vom umgebenden Block getrennt. Bei einem sauberen Schnitt ist dies ein sanfter Vorgang – der Draht hat die Arbeit geleistet, und die beiden Teile trennen sich ohne Kraft.
Die Inspektion erfolgt dann in drei Schritten:
- Maßprüfung. Ein Messschieber wird verwendet, um den inneren Querschnitt gegen die vorgegebenen Konturabmessungen zu messen. Abweichungen innerhalb der Toleranz bestätigen, dass der Schnittpfad dem Programm gefolgt ist.
- Kantenprüfung. Visuelle Überprüfung der Schnittkanten sowohl am Innenteil als auch am Rohling. Eventuelle Ausbrüche werden gemessen. Bei gut eingestellten Parametern innerhalb des Referenzbereichs bleiben Kantenabrisse ohne Nacharbeit innerhalb der Spezifikation.
- Schnittflächenprüfung. Die Schnittflächen selbst werden auf Oberflächengüte und das Vorhandensein von Riefen, Rauheitsbändern oder Spuren von Schmutzspuren überprüft. Saubere, gleichmäßige Schnittflächen deuten darauf hin, dass Kühlmittel und Vorschub korrekt auf die Geometrie abgestimmt waren.
Maßgenauigkeit, Kantenbeschaffenheit und Schnittflächenqualität bestimmen gemeinsam, ob die Teile für den nächsten Prozessschritt bereit sind oder vor dem nachgeschalteten Schleifen und Polieren nachbearbeitet werden müssen.
Bekannte Einschränkungen
Nicht jeder Konturschneideauftrag für Quarzblöcke liegt innerhalb der oben genannten Referenzbereiche. Die Hülle hat Kanten, die es wert sind, erwähnt zu werden:
- Sehr enge Innenradien — Radien, die dem Drahtdurchmesser nahe kommen, sind machbar, reduzieren aber das nutzbare Vorschubgeschwindigkeitsfenster drastisch. Unterhalb eines bestimmten Verhältnisses von Radius zu Drahtdurchmesser ist eine andere Drahtstärke oder eine modifizierte Pfadstrategie erforderlich.
- Extreme Blockdicke — Blöcke, die erheblich dicker sind als typische Produktionsarbeiten, verlängern den Kontaktbogen und können die nutzbare Vorschubgeschwindigkeit unter das untere Ende des Referenzbereichs drücken. Die Zykluszeit steigt entsprechend an.
- Tief eingezogene Konturen — Konturen mit scharfen inneren Rücksprüngen können Schmutz im Schnitt einfangen. Diese Fälle erfordern oft eine angepasste Kühlmittelzufuhr oder eine gestufte Schnittstrategie anstelle eines einzelnen kontinuierlichen Pfades.
- Materialheterogenität — Blasen, Einschlüsse oder Spannungszonen im Rohling verändern das lokale Bruchverhalten. Ein Probeschnitt ist der einzige zuverlässige Weg, dies vor der Produktion zu erkennen.
Die ehrliche Version der Prozessbeschreibung: Die Referenzbereiche decken die meisten Anwendungen zum Konturschneiden von Quarzblöcken ab, und der Probeschnitt ist der Ort, an dem die spezifischen Werte innerhalb dieser Bereiche für das spezifische Werkstück bestätigt werden. Für die breitere Diamond Wire Saw-Plattform hinter diesem Prozess siehe Drahtsäge-Schneideüberblick. Zusätzliche Informationen zu Quarzglas-Anwendungen und Materialverhalten finden Sie unter AZoM zu Quarzglas-Anwendungen.
Branchen und Anwendungen
Das Konturschneiden von Quarzblöcken bedient mehrere Kundengruppen:
- Optikhersteller — kundenspezifische Fensterformen, Blendenplatten und nicht-runde optische Rohlinge aus Quarzglas
- Halbleiter-Vorrichtungslieferanten — Kammer-Einsätze und Prozesskammer-Komponenten in anwendungsspezifischen Profilen
- Photonik-Integratoren — Halterungen, Träger und Strahlwegteile, zugeschnitten auf gerätespezifische Umrisse
- Hersteller von Präzisionsteilen für Labore — kundenspezifische Zellen, Probentische und Halterungen, bei denen Standardgeometrien nicht zum Messablauf passen
Für verwandte Quarzfälle mit anderen Geometrien siehe unsere Fallstudie zum Schneiden von großen Quarzglasringen über einen 420 mm Quarzglasring und unsere hexagonal bore quartz tube cutting case study über einen nicht-runden inneren Profilschnitt durch eine Rohrwand.
Can We Cut This for Your Application?
Wenn Ihre Anwendung ein geformtes Teil aus einem Quarzblock erfordert – wobei das umgebende Material erhalten bleibt und saubere Kanten an beiden Teilen entstehen – gilt der hier beschriebene Prozessansatz. Drahtdurchmesser, Drahtgeschwindigkeit, Vorschubgeschwindigkeit und Kühlmitteleinstellungen liegen innerhalb der oben genannten Referenzbereiche und werden durch einen Probeschnitt für Ihre spezifische Geometrie eingestellt.
Um eine Machbarkeitsprüfung zu erhalten, senden Sie uns:
- Material und Güte — Quarzglas, synthetischer Quarz oder spezifische optische/halbleitende Qualität
- Werkstückgeometrie — Blockabmessungen und Konturzeichnung mit Innenradien, Seitenverhältnissen und Toleranzen
- Kanten- und Oberflächenanforderungen — Ausbruttoleranz, Oberflächengüte-Ziel, nachgeschalteter Prozessplan
- Kühlmittelbeschränkungen — Mineralöl akzeptabel oder anwendungsspezifische Einschränkungen
- Produktionsabsicht — Musterteil, Kleinserie oder Volumenproduktion
Wir geben innerhalb von 3 Werktagen eine Prozessbewertung ab und können vor Produktionsbeginn einen Musterschnitt durchführen, wenn die Geometrie dies rechtfertigt.
VIMFUNs endlose Diamantdrahtschleife Die Plattform schneidet Konturprofile in Quarzglas, optisches Glas, Hochleistungskeramik, Saphir, Silizium und andere spröde Hartmaterialien. Kontaktieren Sie uns, um Ihr nächstes Projekt zum Konturschneiden von Quarzblöcken zu besprechen.