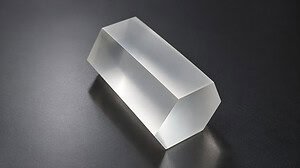
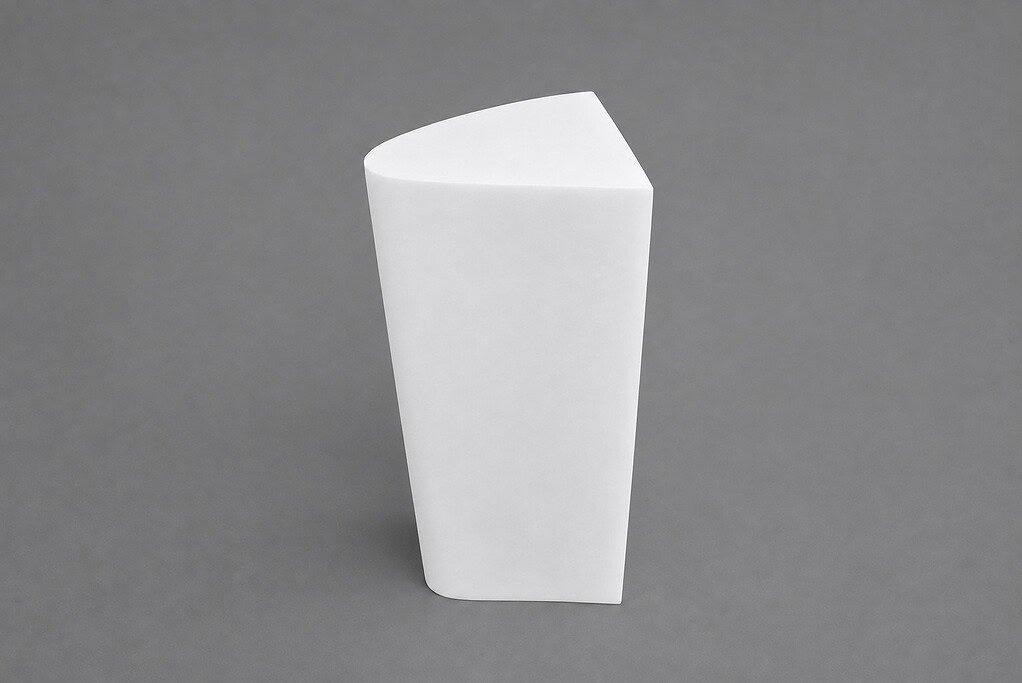
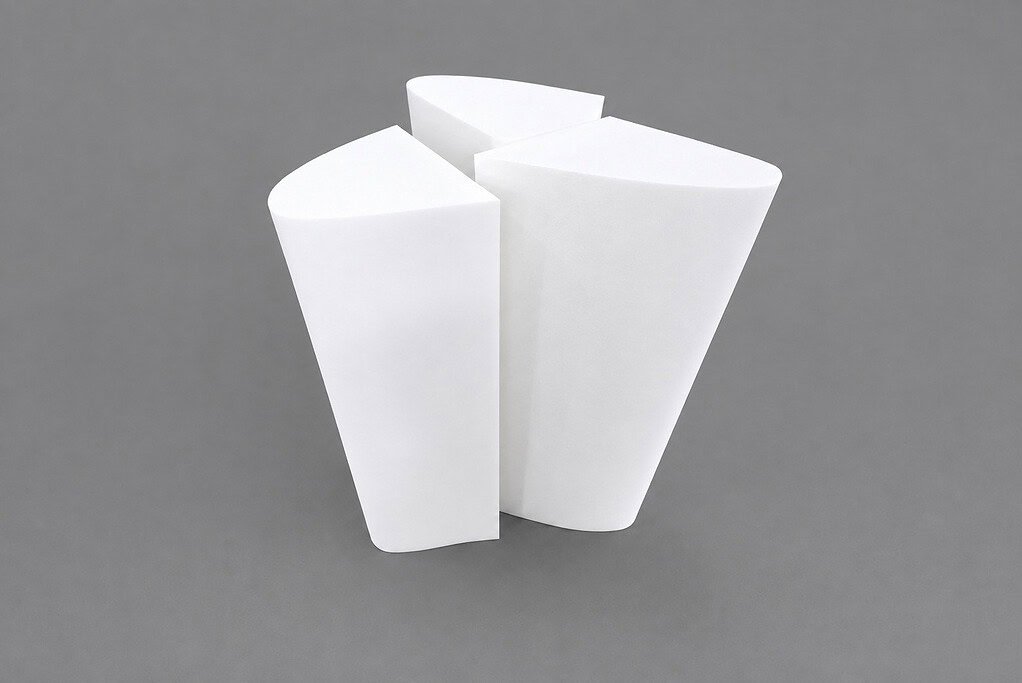
Ein Werkstück aus PMI-Schaumstoff in Luftfahrtqualität. Eine programmierte gekrümmte Kontur. Ein kontinuierlicher Diamantdrahtschnitt auf der SH60-60 mit einer 0,65 mm Drahtschlaufe bei 150 N Spannung und 30 m/s Drahtgeschwindigkeit. Bei dieser Anwendung ist die Geometrie die Herausforderung – nicht nur das Material.
Die meisten Online-Inhalte zum Schneiden von PMI handeln von flachen Platten und geraden Schnitten. Dieser Fall ist anders: Das Werkstück benötigt ein kundenspezifisches Profil mit gekrümmten und sich ändernden Abschnitten, und der Schnitt muss die Kantenqualität erhalten, ohne die Schaumstoffzellen zu zerquetschen oder vom programmierten Pfad abzuweichen.
Die Anwendung für das Profilschneiden von PMI-Schaumstoff
PMI (Polymethacrylimid) ist ein starrer Hartschaum mit geschlossenen Zellen. Er wird als Strukturkern in Verbundsandwichplatten verwendet – insbesondere in der Luftfahrt: sekundäre Rumpfstrukturen, Bodenplatten, Radome, Verkleidungen, Steuerflächenkerne und Innenteile. Was PMI für die Luftfahrtindustrie attraktiv macht, ist eine Kombination, die nur wenige Materialien bieten: hohe Druckfestigkeit bei geringer Dichte, Dimensionsstabilität bei erhöhter Temperatur (kurzzeitige Exposition im Bereich von 180 °C für die höherwertigen Formulierungen), Autoklavverträglichkeit und Bearbeitbarkeit, die es den Herstellern ermöglicht, ihn vor dem Aufbringen der Skins in komplexe Geometrien zu formen.
Das Werkstück in diesem Fall ist keine flache Platte. Es ist ein Profilabschnitt – ein Teil mit einer kundenspezifischen gekrümmten Umrisslinie, das aus einem größeren PMI-Block herausgeschnitten werden muss. Profilschneiden kommt bei der Prototypenfertigung in der Luftfahrt, bei kundenspezifischen Kleinserien und bei Anwendungen zum Einsatz, bei denen die Geometrie der Sandwichhaut eine passende Kernform erfordert (Vorderkanten, gekrümmte Verkleidungen, sich verjüngende Füllstücke).
Der kommerzielle Grund für das direkte Schneiden eines Profils anstelle des Fräsens aus einem übergroßen Block ist einfach: Beim Profilschneiden wird nur das Material entfernt, das das gute Teil vom umgebenden Material trennt. Weniger Abfall, weniger Bearbeitungszeit und eine fertige Kontur, die vor dem Laminieren nur minimale Nacharbeiten erfordert – was wichtig ist, wenn das Kernmaterial teuer ist und die Produktionsauflage klein ist.
Die Herausforderung
Das Profilschneiden von PMI-Schaumstoff ist trügerisch schwierig.
Erstens ist das Material weich, aber strukturiert. Der Schaumstoff wird durch dünne Wände geschlossener Zellen zusammengehalten. Unter seitlicher Schnittkraft zerquetschen diese Wände. Sobald sie zerquetscht sind, ist die Zellstruktur an der Schnittkante verloren – die Oberfläche sieht faserig aus, die Dichte nahe der Kante sinkt und die nachfolgende Verbindung zur Verbundhaut wird beeinträchtigt. Jede Schneidmethode, die stark auf PMI drückt, zerstört die Kante.
Zweitens ist die Geometrie nicht gerade. Eine programmierte Kontur bedeutet, dass das Schneidwerkzeug einem gekrümmten Pfad folgen muss – manchmal mit engen Radien, manchmal mit wechselnder Richtung. Auf einer Bandsäge will das Sägeblatt geradeaus laufen; bei einer Fräse ändert sich der Eingriff des Fräsers, wenn sich das Werkzeug dreht; bei einem Heißdraht ist der Drahtpfad nur so genau wie der CNC-Arm und nur so sauber wie die Schmelzzone es zulässt.
Drittens ist PMI wärmeempfindlich. Das Polymer erweicht oberhalb von etwa 180 °C und zersetzt sich bei höheren Temperaturen. Schneidmethoden, die lokalisierte Wärme erzeugen – Klingen mit hoher Reibung, Plasma, Laser – hinterlassen eine verfärbte oder harzige Kante, die vor dem Verkleben abgeschliffen werden muss.
Die Kombination – weicher, strukturierter Schaumstoff, komplexe Geometrie, Wärmeempfindlichkeit – schränkt die praktikablen Methoden erheblich ein. Damit das Profilschneiden von PMI-Schaumstoff funktioniert, muss der Prozess eine geringe mechanische Kraft erzeugen, einem programmierten Pfad reibungslos folgen und keine Wärme in die Schnittzone einbringen.
Der Ansatz: SH60-60, 0,65 mm Draht, 150 N Spannung
Wir verwendeten die VIMFUN SH60-60 Endlose Diamantdrahtsäge mit einer 0,65 mm galvanisch beschichteten Diamantdrahtschlaufe. Der spezifische Grund, warum dieses Setup für das Profilschneiden von PMI-Schaumstoff geeignet ist, liegt auf der Hand: Der Draht ist kontinuierlich, die Schnittkraft ist gering und stabil, und der Draht folgt einer programmierten Kontur reibungslos und nicht einer festen geraden Linie.
| Parameter | Wert |
|---|---|
| Workpiece | PMI-Schaumstoffblock in Luftfahrtqualität, kundenspezifische Profilgeometrie |
| Schnittart | Kontur-/Profilschnitt (kein gerades Schneiden) |
| Maschine | Endlose Diamantdrahtsäge VIMFUN SH60-60 |
| Draht | 0,65 mm galvanisch beschichtete endlose Diamantdrahtschlaufe |
| Drahtspannung | 150 N |
| Drahtgeschwindigkeit | 30 m/s |
| Kühlmittel | Trockenschnitt mit Staubabsaugung (kein Kühlmittel auf PMI) |
| Drahtpfad | Programmierter CNC-Kontur |
| Vorschubgeschwindigkeit | Je nach Profilkomplexität und Radius eingestellt; für diesen Fall nicht offengelegt |
Der Parameter-Satz ist das Ergebnis einer ausgewogenen Arbeitsweise für das Profilschneiden von PMI-Schaumstoff: Spannung hoch genug (150 N), um den Draht auch in gekrümmten Abschnitten gerade zu halten, ohne dass er sich biegt, moderate Drahtgeschwindigkeit (30 m/s), um Material kontinuierlich zu entfernen, ohne Wärme zu erzeugen, und Drahtdurchmesser (0,65 mm), der gewählt wurde, um den minimalen Biegeradius mit der Drahtlebensdauer zu vereinbaren. Höhere Drahtgeschwindigkeiten würden eine schnellere Materialabfuhr ermöglichen, bergen aber das Risiko von Reibungswärme an der Schnittfläche; eine geringere Spannung würde dazu führen, dass sich der Draht auf Kurven biegt und eine Verjüngung entsteht.
So läuft der Prozess des Profilschneidens von PMI-Schaumstoff ab
Der endlose Diamantdraht läuft kontinuierlich in eine Richtung. Es gibt keinen Hin- und Herhub und keine Fuge, die durch die Schnittzone wandert. Während sich das Werkstück entlang der programmierten Kontur gegen den Draht vorschiebt, entfernt der Draht allmählich Material – ein kleiner Span pro Umdrehung über die gesamte Kontaktlänge anstatt eines großen Spans bei einem Hub.
Dies hat zwei Auswirkungen:
- Die Schnittkraft bleibt gering. Bei vielen kleinen Eingriffen pro Zeiteinheit ist zu keinem Zeitpunkt eine hohe mechanische Belastung erforderlich. Die PMI-Zellwände nahe der Schnittkante werden nicht zerquetscht.
- Richtungswechsel sind sanft. Da die Flexibilität des Drahtes aus der Schlaufe selbst resultiert, erfordern Übergänge durch Kurven keine Neuausrichtung des Werkzeugs. Der Draht folgt einfach dem programmierten Pfad, während sich das Werkstück vorschiebt.
Nach Fertigstellung des Profils trennt sich das fertige Teil direkt vom umgebenden Block. Der Zustand der Kante ist so konsistent, dass das Teil normalerweise direkt zum Verkleben oder zur Endbearbeitung geht, ohne einen Formkorrekturschritt.
Das Ergebnis
Das Ergebnis eines gut eingestellten Endlos-Diamantdrahtschnitts auf PMI hat drei Eigenschaften, die für die Weiterverwendung wichtig sind:
- Saubere Kanten durch Kurven. Keine Ausfransung, keine zerquetschten Zellwände am Übergang von geraden zu gekrümmten Abschnitten.
- Konsistente Profilgeometrie. Die programmierte Kontur ist das, was von der Maschine kommt, ohne Artefakte durch Werkzeugablenkung.
- Minimale Nachbearbeitung. Entgraten und leichte Reinigung statt einer vollständigen Umformung.
Für Prototypen und kundenspezifische Komponentenarbeiten verkürzt diese Kombination den Weg vom Rohblock zum klebbaren Kern.
Warum Endless Diamond Wire für PMI-Profilschneiden geeignet ist
Wenn Sie die Randbedingungen – weicher Schaumstoff, komplexe Geometrie, Wärmeempfindlichkeit, Anforderung an die Kantenqualität – mit gängigen PMI-Schneidmethoden abgleichen, passt Endless Diamond Wire auf eine Weise zu den Randbedingungen, wie es Alternativen nicht tun.
| Verfahren | PMI-Profilschneiden Passform | Fehlerart bei Verwendung |
|---|---|---|
| Bandsäge | Nur gerade Schnitte | Kann keine komplexen Konturen folgen; wandert auf Kurven |
| Heißer Draht | Schnell für gerade Linien und einfache Kurven | Schmilzt Kante; Polymerabbau an der Schnittfläche; Rückstände |
| Fräse / Mühle | Präzise für CNC-Konturen | Werkzeugdruck zerquetscht Zellwände; Wärmeentwicklung |
| Wasserstrahl | Konturfähig | Wasser sättigt geschlossenzelligen Schaum; Delaminierungsrisiko |
| Laser | Konturfähig | Wärmeeinflusszone; Verfärbung; Abbau |
| Endloses Diamantseil | Kontur + geringe Kraft + keine Wärme | Nicht die schnellste für einfache gerade Schnitte |
Der Vergleich ist keine Behauptung, dass endloser Diamantdraht bei jedem PMI-Schnitt am besten ist. Er ist am besten, wenn die Geometrie komplex ist, die Kantenbeschaffenheit wichtig ist und Sie es sich nicht leisten können, den Schaum an der Schnittfläche zu erweichen oder zu zerquetschen.
Zu nennende Einschränkungen
Jeder Prozess hat Grenzen. Wenn man sie nennt, wird die Passform klarer.
- Einfache gerade Schnitte. Eine richtig eingestellte Bandsäge ist normalerweise schneller als ein endloser Diamantdraht für das gerade Schneiden von PMI-Platten. Diamantdraht wird für die Geometrie gewählt, nicht für den grundlegenden Durchsatz beim Plattenschneiden.
- Sehr scharfe Innenecken. Der Draht hat einen endlichen Durchmesser. Innere Eckradien, die kleiner als der Drahtdurchmesser sind, können nicht in einem einzigen Durchgang hergestellt werden. Scharfe innere Merkmale erfordern eine Anpassung des Designs oder einen sekundären Vorgang.
- Sehr tiefe, sehr dünne Wände. PMI ist weich. Lange Drahtwege durch das Werkstück können ein leichtes Durchbiegen des Drahtes zulassen. Für tiefe Schnitte mit engen Toleranzen muss der Schnittplan möglicherweise eine Zwischenfixierung erfordern.
- Sehr hochdichte PMI-Varianten. Höherdichte Qualitäten (z. B. 200 kg/m³ und höher) schneiden sich anders als leichte Qualitäten. Die Parameter sind zwischen den Qualitäten nicht direkt übertragbar.
Wenn eine dieser Einschränkungen für Ihr Teil gilt, ist der pragmatische Schritt ein kurzer Schnittversuch, bevor Sie sich für den Prozess entscheiden.
Wo dieser Fall in andere Drahtsägen-Inhalte passt
PMI ist ein leichter Struktur-Schaumstoff, was diesen Fall von den meisten anderen unterscheidet Diamantdraht-Schneid-Inhalte — die meisten davon befassen sich mit harten, spröden Materialien.
| Seite | Die Frage, die sie beantwortet |
|---|---|
| Dieser Fall | “Wie schneide ich ein PMI-Schaumwerkstück sauber im Profil?” |
| Endlosschleife aus Diamantdraht | “Was ist eine endlose Diamantdrahtschleife und wann verwende ich eine?” |
| Drahtgeschwindigkeit, Spannung, Vorschubgeschwindigkeit | “Wie hängen die Kernschneidparameter zusammen?” |
| Diamantdraht-Sägenstruktur | “Wie ist eine endlose Diamantdrahtschleifensäge aufgebaut?” |
| Hochleistungsmaterialien | “Welche Verbundwerkstoffe und Leichtbaumaterialien können mit Diamantdraht geschnitten werden?” |
Wenn Ihre Frage speziell das Profilschneiden von Schaumstoff betrifft, ist diese Seite der richtige Einstieg. Wenn Ihre Frage die zugrunde liegende Drahtschleifentechnologie oder die Konturschneidmaschinenplattform betrifft, folgen Sie den obigen Links.

FAQ
Kann eine endlose Diamantdrahtschleife alle PMI-Qualitäten schneiden?
Sie schneidet über den gesamten Standard-Qualitätsbereich, aber die Parameter sind qualitätsabhängig. Eine Draht- und Kraftkonfiguration, die bei einer 51 kg/m³-Qualität gut funktioniert, ist nicht die richtige Konfiguration für eine 200 kg/m³-Qualität. Pro Qualität ist ein Probeschneiden üblich.
Wird für das PMI-Schneiden Kühlmittel benötigt?
Nein. Trockenschnitt mit Staubabsaugung ist Standard. Wasserbasiertes Kühlmittel wird vermieden, da es die geschlossenzellige Struktur sättigen und die nachfolgende Verklebung stören kann.
Wie komplex kann das Profil sein?
Der Draht folgt einem programmierten CNC-Pfad, sodass die Komplexität durch den minimalen Biegeradius (ungefähr der Drahtdurchmesser) und den Zugang zur Spannvorrichtung begrenzt ist. Freiform-Außenprofile sind Routine; scharfe Innenecken haben eine niedrigere Radiusgrenze.
Kann dies Wasserstrahl bei Luft- und Raumfahrt-PMI-Teilen ersetzen?
Für Anwendungen, bei denen Wasserstrahl zu Kanten-Sättigung oder Delamination geführt hat, ist die endlose Diamantdrahtschleife eine praktikable Alternative. Für sehr einfache gerade Schnitte auf dicken Platten kann Wasserstrahl immer noch schneller sein. Die Entscheidung ist pro Teil, nicht universell.
Welche Maschine wird für das Profilschneiden von PMI-Schaum verwendet?
In diesem Luft- und Raumfahrtfall die endlose Diamantdrahtschleife VIMFUN SH60-60 mit einer 0,65 mm galvanisch beschichteten Drahtschleife, 150 N Spannung und 30 m/s Drahtgeschwindigkeit. Für kleinere Konturarbeiten eignet sich auch ein Konturschneider der SGI-Klasse; für größere Blöcke wird eine vertikale Achsplattform verwendet. Wir passen die Maschine an das Werkstück an und nicht umgekehrt.
Senden Sie uns Ihr PMI-Profil
Wenn Sie ein PMI-Schaumstoffteil mit einem komplexen Profil haben – Prototyp für die Luft- und Raumfahrt, Kleinserie oder kundenspezifische Fertigung – senden Sie uns die Zeichnung (oder eine grobe Skizze), die PMI-Güte und den gewünschten Randzustand. Wir führen einen Schneideversuch auf der SH60-60-Plattform durch und berichten über die Parameter (Drahtdurchmesser, Spannung, Geschwindigkeit, Vorschub), die geschätzte Zykluszeit und Beispielbilder.