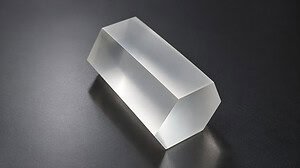
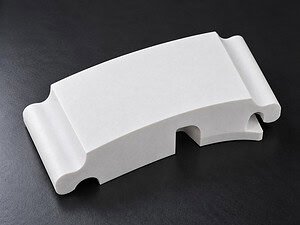
固形石英ガラスブロック。タスクは、ブロックに定義された輪郭を切断し、内側の成形された部分を無傷で持ち上げ、周囲の材料を使用可能な状態のままにすることです。破損せず、内壁に欠けがなく、母ブロックにマイクロクラックが広がらないようにします。.
これはスライシングではありません。リングカットでもありません。スライシングでは、カーフ全体がワークピースの両側から出ます。リングカットでは、形状は急激な方向変化のない連続した閉曲線です。石英ブロックの輪郭切断は、これらどちらのケースでも発生しない2つの条件を導入します。ダイヤモンドワイヤーは、その長さに沿って方向変化のある経路をたどる必要があり、切断の終わりに内側部分がワイヤーが最後のパスを完了する前に自由体になります。どちらの条件も、破壊靭性が約0.75 MPa・m⁰·⁵の脆性材料の特定の点に応力を集中させます。.
このケースでは、VIMFUNが石英ガラスブロックの輪郭切断にどのようにアプローチするか、プロセスがどのパラメータ内で動作するか、そして制御された送り速度と確実なサポートが結果を支配する理由を説明します。.
用途:輪郭成形された石英ガラス部品
石英ガラスは、熱膨張係数がほぼゼロ(0.55 × 10⁻⁶/°C)、広範なUVからIRまでの透過性、化学的純度、および過酷な熱サイクルを通じた寸法安定性など、代替が困難な特定の特性セットを持っています。. 石英玻璃の材料特性 材料文献全体で詳細に文書化されています。母ブロックから切り出された輪郭成形部品の場合、これらの特性は、完成した形状が軸対称ではない用途に変換されます。
- 光学 — カスタム形状の窓、開口プレート、プリズムブランク、非円形光学素子
- 半導体治具 — 装置固有のプロファイルに合わせてカットされたチャンバーインサート、アイソレーションプレート、プロセスチャンバーツール
- フォトニクス — 用途固有のアウトラインを持つレーザーおよびビームパスコンポーネント用のマウントおよびブラケット
- ラボ精密部品 — 既製の形状が測定セットアップに一致しないカスタムセル、ホルダー、サンプルステージ
この場合、カットされたエッジは機能的な表面です。それは、後続のアセンブリの参照エッジであるか、後続の研削および研磨を受ける表面です。ワイヤーが残したものが、その後のすべてを開始条件を設定します。.
課題:方向変化および貫通時の石英ブロック輪郭切断
石英ブロックの輪郭切断の難しさを駆動する3つのメカニズムがあり、これら3つすべてが輪郭形状に固有です。これらは、直線スライシングでは同じ重みで現れません。.
方向変化時の脆性破壊リスク。. ワイヤー経路が曲がると、切断インターフェースの横方向力のベクトルもそれに伴って回転します。脆性材料では、急激なベクトル変化は、カーブの内側に応力を集中させます。送り速度がカーブ全体で低減されない場合、その応力スパイクは、カーフ壁での欠けを開始するか、さらに悪いことに、カーフから内側部分または母ブロックのいずれかに逃げるマイクロクラックを開始する可能性があります。内側半径がタイトであるほど、応力集中は鋭くなります。.
切断終了時の貫通リスク。. ワイヤーが輪郭経路の最後のミリメートルに近づくと、内側部分は母ブロックからほぼ分離されています。材料の残りのブリッジが、内側部分の全支持荷重を負担します。そのブリッジがしきい値を超えて薄くなると、内側部分は移動し始めます。重力、石英の残留応力、またはワイヤー自体の横方向力がそれを移動させる可能性があります。石英ガラスの場合、この瞬間の制御されていない動きは、カーフの最終長さに欠けをもたらし、内側部分と母ブロックの両方にクラック開始のリスクをもたらします。.
変化する接触アークに沿ったチップ制御。. 輪郭上では、ダイヤモンドワイヤーと石英ガラスとの間の接触アークは、ワイヤーが経路をたどるにつれて変化します。直線セグメント上では、アークはブロックの厚さによって定義されます。タイトなカーブまたは方向変化に近づくと、効果的なエンゲージメント形状がシフトし、カーフからのチップ排出が予測不可能になります。アクティブカーフから排出されないデブリは、二次的な摩耗源となり、カーフ壁を傷つけ、表面損傷を増加させます。.
これらのいずれも切断を不可能にするものではありません。それらは、プロセスが動作しなければならない制約エンベロープを設定します。.
アプローチ:SVI60-60プラットフォームとリファレンスレンジのダイヤモンドワイヤー
VIMFUNは、石英ガラスブロックの輪郭切断を SVI60-60エンドレスダイヤモンドワイヤーソー, で実行します。これは、輪郭切断、内穴切断、ロータリー切断、およびチルト切断を明示的に含む機能セットを持つ垂直2軸マシンであり、ソリッド石英ガラスブロックからの成形部品のジョブに必要な形状柔軟性を提供します。このソーは、VIMFUNパラメータテーブルの石英ガラス用リファレンスレンジからの電着ダイヤモンドワイヤーと組み合わされています。.
普遍的な答えであるかのように単一のワイヤー直径またはワイヤー速度を引用するのではなく、正直な表現は次のとおりです。パラメータテーブルは石英ガラスの範囲を提供し、その範囲内の特定の値は、実際のワークピースの厚さと輪郭のタイトさに基づいて、トライカットを実行する前に選択されます。緩い輪郭を持つ薄いブロックは範囲の一方の端にあり、タイトな内側半径を持つ厚いブロックはもう一方の端にあります。.
を装備しています。. 石英ガラスのリファレンスレンジは、0.55〜0.8 mmの電着ダイヤモンドワイヤーです。その範囲の下限にある細いワイヤーは、カーフ幅を狭く保ち、単位面積あたりの切削力を低減し、タイトな輪郭半径に役立ちます。太いワイヤーは機械的剛性を高め、重いセクションでの高い送り速度を許容します。エンドレスループ形式(参照 電着ダイヤモンド・ワイヤー・ループ)は、カット全体で一貫したダイヤモンド被覆を提供します。これは、ワイヤーの摩耗勾配がパスの開始と終了の間の表面品質ドリフトとして現れる可能性のある輪郭カットでは重要です。.
固定具。. 切断前に、ブロックは柔らかい治具でクランプされ、クランプ力が母材面に均一に分散されます。石英ガラスに点荷重がかかると、ワイヤーが始動する前から亀裂が発生するリスクがあります。また、治具はブレークスルーの瞬間も考慮する必要があります。内側のセクションは、最終的なブリッジが薄くなったときに、その自重やワイヤーからの残留横力で移動しないように、二次的なサポートが必要です。.
プロセスパラメータ
| パラメータ | 参考範囲 |
|---|---|
| 機械 | VIMFUN SVI60-60 縦型エンドレスダイヤモンドワイヤーソー |
| ワイヤーの直径 | 55 – 0.8 mm 電着ダイヤモンドワイヤー |
| ワイヤースピード | 30 – 60 m/s |
| 送り速度 | 2 – 10 mm/min |
| 冷却水 | 白色鉱物油、連続循環 |
| ワークピースサポート | ソフトツール、均一クランプ、内側セクションの二次サポート |
これらは、石英ガラスに対する VIMFUN のパラメータテーブルからの参考範囲です。特定の С値は、ワークピースの厚さと輪郭形状に基づいてこれらの範囲内で選択され、生産前に試切断によって検証されます。3 つの主要な動的パラメータの相互作用とそれらの間のトレードオフについては、 ワイヤー速度、張力、送り速度の.
範囲を参照してください。. 2~10 mm/min の送り速度範囲は、理由があって広くなっています。20 mm のブロックを単純な輪郭で切断する場合、送り速度は範囲の上半分に快適に配置できます。内側の半径がきつい 60 mm 厚のブロックでは、試切断は通常、下半分に着地し、さらに減少が方向変更セグメントにプログラムされます。ワイヤー速度はクーラント供給と相互作用します。ワイヤー速度が高いほど、クーラントはカーフをより多く通過しますが、熱発生率も増加します。両方とも独立ではなく、一緒に調整されます。.
クーラント。. 白色鉱物油は、SVI60-60 での石英ガラス切断に推奨されるクーラントです。ケイ酸塩でよく理解されているダイヤモンドワイヤーの摩耗特性を運び、ワイヤーと材料の界面を潤滑し、カーフを破片でフラッシュします。ろ過を伴う連続循環が標準です。目標は、切断の早い段階からの破片が二次的な摩耗源としてアクティブなカーフに再侵入しないように、粒子濃度を十分に低く保つことです。.

方向変更およびブレークスルー時に制御された送り速度と確実なサポートが重要な理由
石英ガラスブロックの輪郭切断作業が成功するかどうかを決定する 2 つの瞬間は、方向変更とブレークスルーです。どちらも同じ基本的なメカニズム(応力再配分)によって支配され、どちらも同じ 2 つのレバー(送り速度とワークピースサポート)に応答します。.
方向変更時。. ワイヤー経路が曲がると、切削力の横成分がシフトします。カーブ全体で送り速度を一定に保つと、ワイヤーは新しい経路方向の材料をクリアする時間が短くなり、以前は負担していなかったカーフ壁に応力ベクトルが負荷されます。破壊靭性が低い石英ガラスでは、その遷移がマイクロクラックの発生源となります。カーブを通して送り速度を減らすと、ワイヤーは新しい方向でクリーンなカーフを確立する時間が得られ、サイクルあたりの力スパイクが欠けのしきい値を下回ります。内側の半径がきつい場合、プログラムされた送り速度の減少はオプションではなく、切断を仕様どおりに保つメカニズムです。.
ブレークスルー時。. 切断の最後の 1 ミリメートルは、経路の他のどの部分よりも内側セクションのサポート条件が最も速く変化する場所です。残りの材料のブリッジは薄くなり、内側部分を所定の位置に保持する剛性は低下します。最終的に、内側部分はワイヤーに触れられたままの自由体になります。治具がこの瞬間の前にすでに内側セクションの下に二次サポートを配置していない場合、下向きまたは横方向のシフトは、予期しない負荷としてワイヤーと材料の界面に転送されます。脆い石英ガラスでは、カーフエッジでの予期しない負荷は、内側部分と母材ブロックの両方の完成した輪郭の欠けを意味します。これは、クリーンに仕上がらなければならない表面です。.
VIMFUN が両方を制御するために使用するアプローチは、切断の最後のセグメントで送り速度を減らし、ブリッジが安全な閾値を超えて薄くなる前に二次サポートが係合していることを確認し、クーラントの流れをカーフを通して中断させないようにして、熱と破片が重要な瞬間にストレスを追加しないようにすることです。.
切断後検査:部品分離、ノギスチェック、エッジレビュー
輪郭切断が完了すると、内側セクションが周囲のブロックから分離されます。クリーンな切断では、これは穏やかな操作です。ワイヤーが作業を行い、2 つのピースは力をかけずに分離されます。.
次に、検査は 3 つのステップで実行されます。
- 寸法チェック。. ノギスを使用して、内側部分を指定された輪郭寸法に対して測定します。公差内の偏差は、切断パスがプログラムを追跡したことを確認します。.
- エッジ検査。. 内側部分と母材ブロックの両方のカーフエッジを目視で確認します。チップがあれば測定します。参照範囲内の適切に調整されたパラメータでは、エッジのチッピングは二次的な修正なしで仕様内に収まります。.
- カット面の検査。. カーフ面自体を、表面仕上げ、および傷、粗さ帯、またはデブリマークの兆候の有無について確認します。クリーンで均一なカット面は、クーラントと送り量がジオメトリに正しく適合していたことを示します。.
寸法精度、エッジの状態、およびカット面の品質を総合して、部品が次のプロセスステップの準備ができているか、または下流の研削および研磨の前に修正が必要かを判断します。.
既知の制限事項
すべての石英ブロック輪郭切断ジョブが上記の参照範囲内に収まるわけではありません。エンベロープには、述べる価値のあるエッジがあります。
- 非常にタイトな内側半径 — ワイヤ直径に近い半径は可能ですが、使用可能な送り速度ウィンドウを劇的に低下させます。特定の半径対ワイヤ直径比を下回ると、異なるワイヤゲージまたは変更されたパス戦略が必要になります。.
- 極端なブロック厚さ — 通常の生産作業よりも大幅に厚いブロックは、接触アークエンゲージメントを拡張し、使用可能な送り速度を参照範囲の下限を下回る可能性があります。サイクルタイムはそれに応じて増加します。.
- 深く再entrantな輪郭 — シャープな内向きの戻りを持つ輪郭は、デブリをカーフに閉じ込める可能性があります。これらのケースでは、単一の連続パスではなく、調整されたクーラント供給または段階的なカット戦略が必要になることがよくあります。.
- 材料の不均一性 — 母材ブロック内の気泡、介在物、または応力ゾーンは、局所的な破壊挙動を変化させます。試作カットは、生産前にこれを検出する唯一の信頼できる方法です。.
プロセス説明の正直なバージョン:参照範囲は、ほとんどの石英ブロック輪郭切断アプリケーションをカバーしており、試作カットは、それらの範囲内の特定の値が特定のワークピースに対して確認される場所です。このプロセスの背後にあるより広範なダイヤモンドワイヤソープラットフォームについては、を参照してください。 ワイヤーソー切断概要. 石英ガラスアプリケーションおよび材料挙動に関する追加情報については、を参照してください。 AZoMは石英ガラスの応用について.
産業と用途
石英ブロック輪郭切断は、いくつかのカテゴリの顧客にサービスを提供します。
- 光学機器メーカー — 溶融石英ストックからカットされたカスタムウィンドウ形状、開口プレート、および非円形光学ブランク
- 半導体治具サプライヤー — アプリケーション固有のプロファイルにおけるチャンバーインサートおよびプロセスチャンバーコンポーネント
- フォトニクスインテグレーター — 装置固有のアウトラインに合わせてカットされたマウント、ブラケット、およびビームパス部品
- ラボ精密部品メーカー — オフザシェルフジオメトリが測定ワークフローに適合しないカスタムセル、サンプルステージ、およびホルダー
異なるジオメトリの関連石英ケースについては、当社の を参照してください。 大型石英ガラスリング切断ケーススタディ hexagonal bore quartz tube cutting case study 420 mmの溶融石英リングをカバーし、および.
お客様の用途に合わせてカットできますか?
チューブ壁を貫通する非円形内部プロファイルをカットしたものをカバーしています。.
実現可能性評価を得るには、以下をお送りください。
- 材料およびグレード 溶融石英ブロックからカットされた形状の部品が必要なアプリケーション — 周囲の材料を保持し、両方のピースにクリーンなエッジがある場合 — ここに記載されているプロセスアプローチが適用されます。ワイヤ直径、ワイヤ速度、送り速度、およびクーラント設定は、上記の参照範囲内にあり、特定のジオメトリの試作カットを通じて調整されます。
- 加工材形状 — 溶融石英、合成石英、または特定の光学/半導体グレード
- エッジおよび表面の要件 — ブロック寸法と輪郭図(内側半径、アスペクト比、公差を含む)
- クーラントの制約 — チッピング公差、表面仕上げターゲット、下流プロセス計画
- 生産意図 — 鉱物油は許容されるか、またはアプリケーション固有の制限
— サンプル部品、小ロット、またはボリューム生産.
VIMFUNの エンドレスダイヤモンドワイヤーループ プロセス評価を3営業日以内に返送し、ジオメトリがそれを正当化する場合は、生産コミットメントの前にサンプルカットを実行できます。.