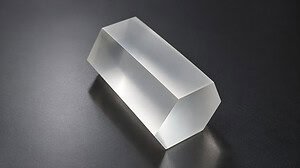
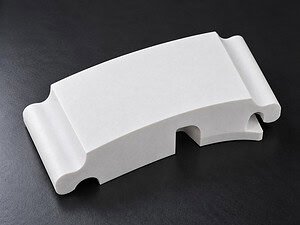
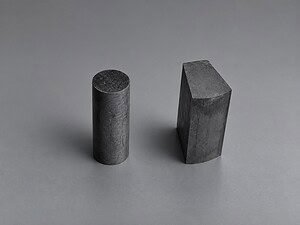
Katı bir erimiş kuvars bloğu. Görev, bloğun içinden tanımlanmış bir kontur kesmek, içteki şekilli parçayı sağlam bir şekilde çıkarmak ve çevredeki malzemenin kullanılabilir kalmasını sağlamaktır — kırılmamış, iç duvar boyunca yontulmamış, ana blok içine mikro çatlaklar yayılmamış.
Bu dilimleme değildir. Bu halka kesme değildir. Dilimlemede, tüm kerf iş parçasından her iki taraftan çıkar; halka kesmede, geometri keskin yön değişiklikleri olmayan sürekli kapalı bir eğridir. Kuvars blok kontur kesimi, bu iki durumun hiçbirinin yapmadığı iki koşul getirir: elmas tel, uzunluğu boyunca yön değişiklikleri olan bir yolu takip etmek zorundadır ve kesimin sonunda iç kısım, tel son geçişini bitirmeden önce serbest bir cisim haline gelir. Her iki koşul da, kırılma tokluğu yaklaşık 0,75 MPa·m⁰·⁵ olan kırılgan bir malzemede gerilimi belirli noktalarda yoğunlaştırır.
Bu vaka, VIMFUN'un erimiş kuvars bloklarda kontur kesimini nasıl ele aldığını, işlemin hangi parametreler dahilinde çalıştığını ve kontrollü beslemenin ve güvenli desteğin sonucu neden domine ettiğini ele almaktadır.
Uygulama: Kontur Şekilli Erimiş Kuvars Parçalar
Erimiş kuvars, ikamesi zor belirli bir özellik kümesi taşır: neredeyse sıfır termal genleşme katsayısı (0,55 × 10⁻⁶/°C), geniş UV-IR iletimi, kimyasal saflık ve agresif termal döngü boyunca boyutsal kararlılık. Eritilmiş kuvars malzeme özellikleri malzemeler literatüründe ayrıntılı olarak belgelenmiştir. Ana bloktan kesilen kontur şekilli parçalar için, bu özellikler bitmiş geometrinin eksenel simetrik olmadığı uygulamalara dönüşür:
- Optik — özel şekilli pencereler, diyafram plakaları, prizma boşlukları ve dairesel olmayan optik elemanlar
- Yarı iletken armatürleri — ekipmana özel profillere göre kesilmiş hazne ekleri, izolasyon plakaları ve işlem haznesi aletleri
- Fotonik — uygulama özel ana hatlarına sahip lazer ve ışın yolu bileşenleri için montajlar ve braketler
- Laboratuvar hassasiyetli parçalar — hazır geometri ölçüm kurulumuna uymayan özel hücreler, tutucular ve numune aşamaları
Her durumda kesim kenarı işlevsel bir yüzeydir. Ya sonraki montaj için bir referans kenarıdır ya da sonraki taşlama ve parlatmaya tabi tutulacak bir yüzeydir. Telin geride bıraktığı, ondan sonraki her şey için başlangıç koşulunu belirler.
Zorluk: Yön Değişikliklerinde ve Kırılmada Kuvars Blok Kontur Kesimi
Kuvars blok kontur kesiminin zorluğunu üç mekanizma yönlendirir ve bu üçü de kontur geometrisine özgüdür — düz dilimlemede aynı ağırlıkta görünmezler.
Yön değişikliklerinde kırılgan kırılma riski. Tel yolu döndüğünde, kesme arayüzündeki yanal kuvvet vektörü onunla birlikte döner. Kırılgan bir malzemede, ani vektör değişiklikleri dönüşün iç kısmında gerilimi yoğunlaştırır. Besleme hızı dönüş sırasında azaltılmazsa, bu gerilim artışı kerf duvarında yontulmaya neden olabilir veya daha kötüsü, kerften iç parçaya veya ana bloğa doğru koşan bir mikro çatlak başlatabilir. İç yarıçap ne kadar dar olursa, gerilim yoğunlaşması o kadar keskin olur.
Kesim sonunda kırılma riski. Tel, kontur yolunun son milimetrelerine yaklaştıkça, iç kısım ana bloktan neredeyse ayrılmıştır. Malzemenin kalan köprüsü, iç parçanın tam destek yükünü taşır. Bu köprü bir eşiğin altına inceldiğinde, iç kısım kaymaya başlar — yerçekimi, kuvars içindeki kalıntı gerilim veya telin kendisinden gelen yanal kuvvet onu hareket ettirebilir. Erimiş kuvars üzerinde, bu anda herhangi bir kontrolsüz hareket, kerfin son uzunluğunda yontulmaya ve hem iç parça hem de ana blokta çatlak başlatma riskine dönüşür.
Değişen temas yayı boyunca talaş kontrolü. Bir konturda, elmas tel ile kuvars arasındaki temas yayı, tel yolu takip ettikçe değişir. Düz bir segmentte, yay blok kalınlığı ile tanımlanır. Dar bir eğriye veya yön değişikliğine yaklaşırken, etkili kavrama geometrisi kayar ve kerften talaş tahliyesi daha az öngörülebilir hale gelir. Aktif kerften temizlenmeyen kalıntılar ikincil bir aşındırıcı kaynak haline gelir — kerf duvarını çizerek yüzey hasarını artırır.
Bunların hiçbiri kesimi imkansız hale getirmez. İşlemin içinde çalışması gereken kısıtlama zarfını belirlerler.
Yaklaşım: SVI60-60 Platformu ve Referans Aralığından Elmas Tel
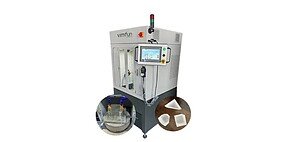
VIMFUN, kuvars blok kontur kesimini şu platformda gerçekleştirir: SVI60-60 sonsuz elmas tel testere, işlev seti açıkça kontur kesimi, iç delik kesimi, döner kesim ve eğimli kesim içeren dikey iki eksenli bir makine — katı bir kuvars bloktan şekilli parça işi için gereken geometrik esneklik. Testere, VIMFUN parametre tablosundaki erimiş kuvars referans aralığından elektro kaplama elmas tel ile eşleştirilmiştir.
Tek bir tel çapı veya tel hızı evrensel cevapmış gibi alıntılamak yerine, dürüst çerçeveleme şudur: parametre tablosu erimiş kuvars için bir aralık verir ve bu aralık içindeki belirli değer, deneme kesimi yapılmadan önce gerçek iş parçası kalınlığına ve konturun darlığına göre seçilir. Gevşek bir ana hattı olan ince bir blok aralığın bir ucunda yer alır; sıkı iç yarıçapları olan kalın bir blok diğer ucunda yer alır.
ile donatılmıştı. Erimiş kuvars için referans aralığı 0,55 ila 0,8 mm elektro kaplama elmas teldir. Bu aralığın alt ucundaki daha ince tel, kerf genişliğini dar tutar ve birim alan başına kesme kuvvetini azaltır, bu da daha dar kontur yarıçaplarında yardımcı olur. Daha kalın tel, mekanik sertlik katar ve daha ağır bölümlerde daha yüksek beslemeye tolerans gösterir. Sonsuz döngü formatı (bkz. elektro kaplama elmas tel döngüsü) tam kesim boyunca tutarlı elmas kaplama sunar, bu da bir kontur kesiminde, tel aşınma gradyanlarının yolun başlangıcı ve sonu arasında yüzey kalitesi sapması olarak görünmesine neden olabilecek kadar uzun sürebileceği durumlarda önemlidir.
) kesim boyunca tutarlı bir elmas aşındırıcı yüzey sunar — başlangıçtan bitişe kadar bozulma gradyanı yoktur, bu da tel koşulunun ilk geçiş kadar son geçişi de etkilediği 110 dakikalık bir kesimde önemlidir. Kesme işleminden önce, blok, sıkıştırma kuvvetini ana yüzeylere eşit olarak dağıtan yumuşak takımlarla monte edilir. Erime noktası kuvars üzerinde, tel başlamadan önce bile çatlak başlatma riski vardır. Fikstür ayrıca kopma anını da öngörmelidir: iç kısım ikincil destek gerektirir, böylece son köprü inceldiğinde, iç kısım kendi ağırlığı altında veya telden gelen artık yanal kuvvet altında kayamaz.
İşlem Parametreleri
| Parametre | Referans aralığı |
|---|---|
| Makine | VIMFUN SVI60-60 Dikey Sonsuz Elmas Tel Testere |
| Tel çapı | 0,55 – 0,8 mm elektro kaplama elmas tel |
| Tel hızı | 30 – 60 m/s |
| İlerleme hızı | 2 – 10 mm/dak |
| Soğutucu | Beyaz madeni yağ, sürekli sirkülasyon |
| İş parçası desteği | Yumuşak takımlar, eşit sıkıştırma, iç kısım için ikincil destek |
Bunlar, VIMFUN'un erime noktası kuvars için parametre tablosundaki referans aralıklarıdır. Bu aralıklar içindeki belirli değerler, iş parçası kalınlığına ve kontur geometrisine göre seçilir, ardından üretimden önce deneme kesimi ile doğrulanır. Üç ana dinamik parametrenin nasıl etkileşime girdiği ve aralarındaki ödünleşimler için bkz. Tel hızı, gerginliği ve ilerleme hızı.
Aralıklar hakkında. 2–10 mm/dak besleme penceresi geniş olmasının bir nedeni vardır. 20 mm'lik bir bloktan düz bir dış hat kesiminde, besleme aralığın üst yarısında rahatlıkla yer alabilir. 60 mm kalınlığında, dar iç yarıçaplara sahip bir blokta, deneme kesimi tipik olarak alt yarıda yer alır ve yön değiştirme segmentlerine daha fazla azaltma programlanır. Tel hızı, soğutucu dağıtımı ile etkileşir: daha yüksek tel hızları, kesme kanalından daha fazla soğutucu taşır ancak ısı üretim oranını da artırır. Her ikisi de bağımsız olarak değil, birlikte ayarlanır.
Soğutucu. Beyaz madeni yağ, SVI60-60 üzerinde erime noktası kuvars kesimi için önerilen soğutucudur. Silikatlar üzerinde iyi anlaşılan elmas tel aşınma özelliklerini taşır, tel-malzeme arayüzünü yağlar ve kesme kanalını döküntülerden temiz tutar. Filtrasyonlu sürekli sirkülasyon standarttır — amaç, parçacık konsantrasyonunu, kesimin başındaki döküntülerin ikincil bir aşındırıcı kaynak olarak aktif kesme kanalına yeniden girmesini önleyecek kadar düşük tutmaktır.

Kontrollü Besleme ve Güvenli Destek Neden Yön Değiştirmelerde ve Kopmada Önemlidir
Bir kuvars bloğun kontur kesim işinin başarılı olup olmadığını belirleyen iki an, yön değiştirme ve kopmadır. Her ikisi de aynı temel mekanik tarafından yönetilir - gerilim yeniden dağılımı - ve her ikisi de aynı iki kaldıraçla yanıt verir: besleme hızı ve iş parçası desteği.
Bir yön değiştirme noktasında. Tel yolu döndükçe, kesme kuvvetinin yanal bileşeni kayar. Dönüş sırasında besleme hızı sabit tutulursa, telin yeni yol yönünden malzeme temizlemesi için daha az zamanı olur ve kuvvet vektörü daha önce taşımayan bir kesme kanalı duvarını yükler. Düşük kırılma tokluğuna sahip erime noktası kuvars üzerinde, bu geçiş mikro çatlakların başladığı yerdir. Dönüş sırasında beslemeyi azaltmak, telin yeni yönde temiz bir kesme kanalı oluşturması için zaman tanır ve döngü başına kuvvet artışını yontma eşiğinin altında tutar. Dar iç yarıçaplarda, programlanmış bir besleme azaltması isteğe bağlı değildir - kesimi spesifikasyonda tutan mekanizmadır.
Kopmada. Kesimin son milimetresi, iç kısmın destek koşulunun yolun başka hiçbir yerinden daha hızlı değiştiği yerdir. Kalan malzemenin köprüsü incelir; iç kısmı yerinde tutan sertlik azalır; sonunda iç kısım, telin hala dokunduğu serbest bir cisim haline gelir. Fikstür, bu an gerçekleşmeden önce iç kısma ikincil bir destek yerleştirmemişse, herhangi bir aşağı veya yanal kayma, planlanmamış bir yük olarak tel-malzeme arayüzüne aktarılır. Kırılgan kuvars üzerinde, kesme kenarındaki planlanmamış yük, hem iç parçanın hem de ana bloğun bitmiş konturunda yontma anlamına gelir - tam da temiz çıkması gereken yüzeyler.
VIMFUN'un her ikisini de kontrol etmek için kullandığı yaklaşım: kesimin son segmentinde beslemeyi azaltmak, köprü güvenli eşiğin altına incelmeden önce ikincil desteğin devreye girdiğini doğrulamak ve kritik anda gerilimi eklememeleri için kesme kanalından soğutucu akışını kesintisiz tutmak.
Kesim Sonrası İnceleme: Parça Ayırma, Kaliper Kontrolü, Kenar İncelemesi
Kontur kesimi tamamlandıktan sonra, iç kısım çevredeki bloktan ayrılır. Temiz bir kesimde, bu nazik bir işlemdir - işi tel yapmıştır ve iki parça kuvvetsizce ayrılır.
İnceleme daha sonra üç adımda ilerler:
- Boyutsal kontrol. Bir kumpas, iç kesiti belirtilen kontur boyutlarına karşı ölçmek için kullanılır. Tolerans dahilindeki sapmalar, kesim yolunun programı takip ettiğini doğrular.
- Kenar denetimi. Hem iç parçadaki hem de ana bloktaki kesim kenarlarının görsel incelemesi. Varsa, yonga boyutu ölçülür. Referans aralığındaki iyi ayarlanmış parametrelerde, kenar yongalanması ikincil yeniden işlem gerektirmeden spesifikasyon dahilinde kalır.
- Kesim yüzeyi denetimi. Kesim yüzeylerinin kendileri yüzey kalitesi ve çizik, pürüzlülük bantları veya kalıntı izlerinin varlığı açısından incelenir. Temiz, düzgün kesim yüzeyleri, soğutucunun ve beslemenin geometriye doğru şekilde eşleştirildiğini gösterir.
Boyutsal doğruluk, kenar durumu ve kesim yüzeyi kalitesi birlikte, parçaların bir sonraki işlem adımına hazır olup olmadığını veya sonraki taşlama ve parlatma öncesinde iyileştirme gerekip gerekmediğini belirler.
Bilinen Sınırlamalar
Her kuvars blok kontur kesme işi yukarıdaki referans aralıklarına tam olarak uymaz. Zarfların belirtilmeye değer kenarları vardır:
- Çok dar iç radyuslar — tel çapına yaklaşan radyuslar mümkündür ancak kullanılabilir besleme hızı penceresini önemli ölçüde azaltır. Belirli bir yarıçap-tel çapı oranının altında, farklı bir tel kalınlığı veya değiştirilmiş bir yol stratejisi gereklidir.
- Aşırı blok kalınlığı — tipik üretim işlerinden önemli ölçüde daha kalın bloklar, temas yayı etkileşimini artırır ve kullanılabilir besleme hızını referans aralığının alt ucunun altına itebilir. Döngü süresi buna göre artar.
- Derin içbükey konturlar — keskin içe doğru dönüşlere sahip konturlar, kesim içinde kalıntıları hapsedebilir. Bu durumlar genellikle tek bir sürekli yol yerine ayarlanmış soğutucu dağıtımı veya aşamalı bir kesim stratejisi gerektirir.
- Malzeme heterojenliği — ana bloktaki kabarcıklar, inklüzyonlar veya gerilim bölgeleri yerel kırılma davranışını değiştirir. Üretimden önce bunu yakalamanın tek güvenilir yolu deneme kesimidir.
Süreç açıklamasının dürüst versiyonu: referans aralıkları kuvars blok kontur kesme uygulamalarının çoğunu kapsar ve deneme kesimi, bu aralıklar içindeki belirli değerlerin belirli iş parçası için doğrulandığı yerdir. Bu sürecin arkasındaki daha geniş elmas tel testere platformu için şuraya bakın: tel testere kesme genel bakışı. Kuvars cam uygulamaları ve malzeme davranışı hakkında ek bağlam için şuraya bakın: Kuvars cam uygulamaları üzerine AZoM.
Sektörler ve Uygulamalar
Kuvars blok kontur kesimi birkaç müşteri kategorisine hizmet eder:
- Optik üreticileri — erimiş kuvars stoğundan kesilmiş özel pencere şekilleri, diyafram plakaları ve dairesel olmayan optik boşluklar
- Yarı iletken fikstür tedarikçileri — uygulamaya özel profillerde hazne ekleri ve işlem haznesi bileşenleri
- Fotonik entegratörleri — ekipmana özel ana hatlara göre kesilmiş montajlar, braketler ve ışın yolu parçaları
- Laboratuvar hassas parça üreticileri — standart dışı geometri ölçüm iş akışına uymadığı özel hücreler, numune aşamaları ve tutucular
Farklı geometrilerdeki ilgili kuvars durumları için lütfen bizim büyük kuvars cam halka kesme vaka çalışmamıza 420 mm erimiş kuvars halkayı kapsayan ve bizim altıgen delikli kuvars tüp kesme vaka çalışmamıza bir tüp duvarından kesilmiş dairesel olmayan iç profil kesimini kapsayan.
Uygulamanız İçin Bunu Kesebilir miyiz?
Erimiş bir kuvars bloktan kesilmiş şekilli bir parça gerektiren bir uygulamanız varsa — çevredeki malzeme korunmuş ve her iki parçada da temiz kenarlar — burada açıklanan işlem yaklaşımı geçerlidir. Tel çapı, tel hızı, besleme hızı ve soğutucu ayarları yukarıdaki referans aralıkları içinde yer alır ve özel geometriniz için bir deneme kesimi ile ayarlanır.
Fizibilite değerlendirmesi almak için bize şunları gönderin:
- Malzeme ve kalite — erimiş kuvars, sentetik kuvars veya özel optik/yarı iletken sınıfı
- Yüksek saflıkta alümina (Al₂O₃) — blok boyutları ve iç radyuslar, en boy oranları ve tolerans içeren kontur çizimi
- Kenar ve yüzey gereksinimleri — yongalanma toleransı, yüzey kalitesi hedefi, sonraki işlem planı
- Soğutucu kısıtlamaları — mineral yağ kabul edilebilir veya uygulamaya özel kısıtlamalar
- Üretim amacı — numune parça, küçük parti veya hacimli üretim
3 iş günü içinde bir süreç değerlendirmesi sunuyoruz ve geometri gerektirdiğinde üretim taahhüdünden önce bir numune kesimi yapabiliriz.
VIMFUN'un sonsuz elmas tel döngüsü platform, erimiş kuvars, optik cam, gelişmiş seramikler, safir, silikon ve diğer kırılgan sert malzemelerde kontur profilleri keser. Bir sonraki kuvars blok kontur kesme projenizi görüşmek için bizimle iletişime geçin.