
découpe de GFRP au fil diamanté a résolu un problème de production difficile sur une ébauche en plastique renforcé de fibres de verre de 50 mm d'épaisseur : obtenir des coupes nettes sans délaminage au bord de sortie, sans fibres effilochées et sans poussière de fibre de verre pénétrant dans l'environnement de travail.
Le premier lot a été découpé avec une scie à ruban conventionnelle à pointe de carbure. Un délaminage est apparu sur la plupart des sections épaisses. Les fibres effilochées au bord de sortie nécessitaient une finition secondaire. Et la coupe à sec a envoyé des particules fines de fibre de verre dans l'air — un risque respiratoire qui a nécessité des améliorations en matière d'EPI et de ventilation que l'atelier n'avait pas budgétisées.
Cette étude de cas sur la découpe de GFRP explique comment nous avons traité les mêmes ébauches sur la scie à fil diamanté sans fin VIMFUN SH60-60, quels paramètres nous avons utilisés et comment les pièces finies se comparaient aux ébauches sciées au ruban.
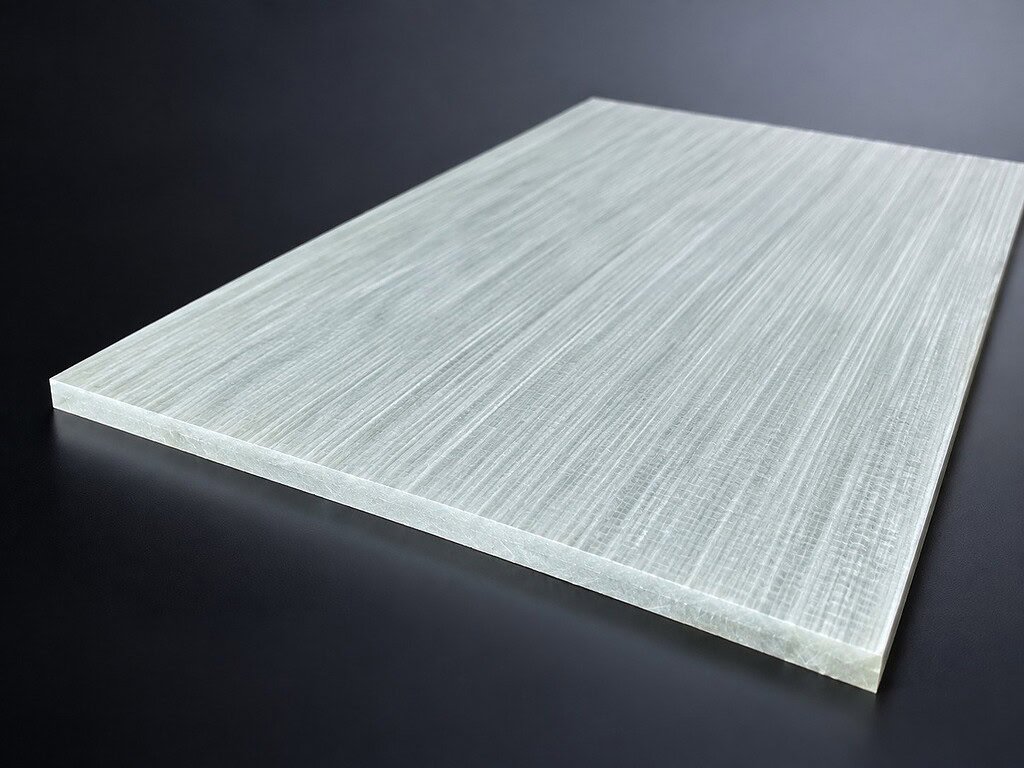
Résultats de la découpe de GFRP au fil diamanté en un coup d'œil
- Ébauches de GFRP de 50 mm découpées sans délaminage au bord de sortie
- Bords de fibres nets et uniformes sans finition secondaire
- Fente de 0,8 mm au lieu de la fente de 2,5 à 3 mm de la scie à ruban
- Découpe humide continue qui capture les particules de fibres à la source
- Géométrie de coupe constante de l'entrée à la sortie
L'application : Ébauches de GFRP pour la fabrication de composants de précision
Le GFRP — plastique renforcé de fibres de verre — est un matériau composite constitué de fibres de verre tissées ou hachées noyées dans une matrice de résine polymère, le plus souvent époxy, polyester ou vinylester. La construction en couches confère au GFRP un rapport résistance/poids élevé et des propriétés d'isolation électrique utiles, c'est pourquoi on le retrouve dans les composants de pales d'éoliennes, les supports structurels aérospatiaux, les panneaux d'isolation industriels et les substrats de circuits imprimés.
Dans ces applications, les ébauches doivent être découpées à la forme avant un traitement ultérieur : profilage, perçage, collage ou stratification. L'étape de découpe semble simple. Les propriétés du matériau en font tout le contraire.
Le l'industrie des composites a documenté de manière approfondie les défis de la découpe de GFRP, en particulier pour les stratifiés de qualité structurelle utilisés dans des applications où l'état de surface post-coupe détermine directement si la pièce passe ou échoue à l'inspection en aval.
Le défi : Trois modes de défaillance dans un seul matériau
La structure en couches du GFRP crée trois problèmes de coupe simultanés que les scies conventionnelles ne peuvent pas résoudre ensemble.
Délaminage. Les couches de fibres de verre sont liées par la résine, pas fusionnées. Toute méthode de coupe qui applique une force de pelage latérale — ce qui inclut toute lame dentée ou disque abrasif tournant à travers la pièce — risque de cisailler la liaison inter-couches avant la fin de la coupe. Sur les ébauches de plus de 20 mm d'épaisseur, cela se manifeste par une séparation visible au bord de sortie. Plus la coupe est profonde, plus le délaminage est important, car les vibrations de la lame ont plus de distance à parcourir avant de sortir.
Sorties de fibres effilochées. La géométrie des dents des scies conventionnelles accroche et tire les fibres de verre à la sortie de la coupe au lieu de les couper proprement. Le résultat est une bordure effilochée qui semble nette à l'entrée et déchiquetée à la sortie. La finition secondaire ajoute des coûts et du temps de manipulation — et la manipulation de GFRP avec des bords effilochés génère plus de particules de fibres lâches.
Poussière de fibre de verre en suspension dans l'air. La fibre de verre coupée à sec produit de fines particules respirables. Selon les directives de l'OSHA sur l'exposition aux poussières de fibres, des contrôles d'ingénierie — pas seulement des EPI — sont requis lorsque les travailleurs sont exposés à des fibres de verre en suspension dans l'air. La coupe humide est le contrôle d'ingénierie standard. Les scies conventionnelles ne sont généralement pas équipées pour un arrosage de pleine fente sur les ébauches composites.
Les trois modes de défaillance sont apparus sur le premier lot de GFRP. La scie à ruban gérait une coupe à la fois avec des temps de cycle raisonnables, mais les rebuts dus au délaminage, les retouches dues à l'effilochage et l'exigence de contrôle respiratoire rendaient l'approche conventionnelle impraticable pour le volume de production.
Processus et paramètres de découpe de GFRP au fil diamanté
Nous avons fait fonctionner les ébauches de GFRP sur la scie à fil diamanté sans fin VIMFUN SH60-60. Ce processus de découpe de GFRP au fil diamanté utilise un fil électrodéposé de 0,8 mm boucle en fil diamanté à vitesse continue, sans engagement de dents, sans charge d'impact ni force de pelage latérale.
| Paramètre | Valeur | Notes |
|---|---|---|
| Machine | VIMFUN SH60-60 | Scie à fil diamanté sans fin |
| Diamètre du fil | 0,8 mm | Boucle sans fin, pas de joints soudés |
| Vitesse du fil | 50 m/s | Constant pendant toute la coupe |
| Tension du fil | 120–160 N | Ajusté en fonction de la densité du matériau |
| Vitesse d'alimentation | 30–60 mm/min | Varie en fonction de la teneur en résine et de l'épaisseur de l'ébauche |
| Liquide de refroidissement | Arrosage continu — profondeur de pleine fente | Liquide de refroidissement à base d'eau pendant toute la coupe |
| Largeur de coupe | ~0,8 mm | Correspond au diamètre du fil |
| Finition de surface | Mat fini propre, sans délaminage | Aucune finition secondaire requise |
Pour la relation entre la vitesse du fil, la tension et le taux d'avance et comment ils interagissent en pratique, voir le guide de vitesse du fil, de tension et de vitesse d'avance.
Réglage du taux d'avance
Le taux d'avance est le paramètre avec la plus large plage ici — 30 à 60 mm/min — et c'est celui qui est le plus susceptible de causer des problèmes s'il est réglé au toucher plutôt qu'en fonction du matériau.
La plage existe car le GFRP n'est pas uniforme. La teneur en résine varie entre les qualités et les fournisseurs. L'orientation des fibres (stratifications 0°/90° vs ±45°) modifie la résistance abrasive que le fil rencontre. L'épaisseur de l'ébauche détermine la durée pendant laquelle le fil reste dans la zone de coupe par unité de profondeur.
Pour les ébauches de 50 mm de cette étude de cas, nous avons commencé à 35 mm/min quelle que soit la qualité — car le chemin de contact plus long à cette épaisseur génère de la chaleur même à une avance modérée — puis nous avons augmenté par incréments de 5 mm/min tout en surveillant la surface de coupe. Sur une construction standard en verre E/époxy, 50 mm/min a produit des surfaces mates propres de manière constante. À 60 mm/min, certaines qualités présentaient de légères variations de texture près du bord de sortie — toujours dans les spécifications, mais sensiblement différentes sous une lumière oblique.
Une chose à savoir : l'optimisation du taux d'avance ne se reporte pas inchangée entre les lots de matériaux. Si votre fournisseur modifie sa formulation de GFRP — ce qui peut arriver au sein de la même désignation de qualité — la teneur en résine change suffisamment pour déplacer votre taux d'avance optimal de 10 à 15 mm/min. Nous effectuons une coupe d'essai au début de chaque nouveau lot.
Liquide de refroidissement : plus qu'un simple contrôle de la poussière
La fonction évidente de la coupe humide est la capture des particules. Un flux continu de liquide de refroidissement empêche la poussière de fibre de verre de devenir aéroportée — chaque particule générée à la saignée est emportée dans le flux de liquide de refroidissement avant d'atteindre la zone de respiration.
La fonction moins évidente est la gestion thermique. La matrice de résine GFRP ramollit à température élevée. À une vitesse de fil de 50 m/s, la zone de coupe génère suffisamment de chaleur pour provoquer un ramollissement local de la résine si la saignée fonctionne à sec, ce qui produit un miroitement de surface et une légère instabilité dimensionnelle dans la région de sortie. Le liquide de refroidissement maintient la zone de coupe à une température proche de l'ambiante tout au long du processus.
À une vitesse d'avance de 50 mm/min sur une épaisseur de 50 mm, la saignée accumule rapidement de la profondeur. Nous avons constaté qu'un débit de liquide de refroidissement inférieur à environ 2 L/min laissait la moitié inférieure de la saignée mal desservie — visible par une texture légèrement différente dans les 10 à 12 mm inférieurs par rapport au dessus. Le maintien d'un minimum de 2 à 3 L/min sur toute la profondeur de coupe a résolu le problème. Ce détail n'apparaît pas dans la plupart des tables de paramètres, mais il est important.
Pour un exemple comparable de la façon dont la livraison de liquide de refroidissement sur toute la saignée affecte la cohérence de surface dans une autre classe de matériaux, voir le coupe d'anneau de suscepteur en graphite.
Résultats de coupe GFRP : Pas de délaminage ni de finition secondaire
Après être passé à la coupe de fil diamanté GFRP sur le SH60-60, les trois modes de défaillance ont disparu.
Zéro délaminage. Le fil sans fin applique une force de coupe dans la direction d'avance — il n'y a pas de composante de décollement latérale à travers les interfaces de pli. Le délaminage au bord de sortie est passé de l'apparition sur la plupart des coupes de section épaisse à zéro sur l'ensemble de la série de production.
Pas de fibres effilochées. L'action abrasive du fil diamanté coupe proprement les fibres de verre au niveau de la paroi de la saignée. La surface coupée sort de la machine avec une finition mate uniforme — pas d'effilochage, pas d'extrémités de fibres lâches, pas de découpe secondaire nécessaire.
Pas de poussière aéroportée. Le flux continu de liquide de refroidissement capture toutes les particules au niveau de la saignée. Pas d'exposition aux fibres aéroportées, pas d'escalade des EPI, pas de modifications de ventilation.
La perte de saignée est de 0,8 mm — égale au diamètre du fil. La saignée de la scie à ruban était de 2,5 à 3 mm. Sur les ébauches à tolérance serrée, cette différence est importante pour le rendement des matériaux.
La géométrie de coupe est cohérente sur toute la profondeur de 50 mm. Il n'y a pas de conicité entre l'entrée et la sortie, ce qui était un problème occasionnel avec la scie à ruban sur les sections épaisses où la déflexion de la lame augmentait avec la profondeur de coupe.
Dans le cas de la coupe de céramique d'alumine pré-frittée, nous avons observé un comportement similaire — un matériau dur et stratifié où une abrasion contrôlée à faible force a éliminé les dommages de fracture causés par la coupe pulsée. Le étude de cas de coupe de céramique d'alumine pré-frittée couvre le parallèle en détail.

Pouvons-nous couper votre ébauche GFRP ?
Nous proposons la coupe de fil diamanté GFRP pour les ébauches, les panneaux et les sections de stratifiés structurels dans une gamme de géométries. Si vous êtes confronté à un délaminage sur des sections épaisses, à des bords de sortie effilochés ou à des exigences de contrôle de la poussière que les scies conventionnelles ne satisfont pas, le processus SH60-60 décrit ici est un point de départ pratique.
Pour vous donner une recommandation de processus, envoyez-nous :
- Épaisseur et dimensions de l'ébauche
- Qualité GFRP ou système de résine si connu (époxy, polyester, vinylester ; orientation des fibres)
- Géométrie de coupe — coupes droites, profilage ou coupes étagées
- Exigence de qualité de surface ou tolérances existantes
- Volume (qualification d'échantillon vs production)
Nous confirmerons les plages de paramètres pour votre matériau, vous conseillerons sur le bridage et proposerons des coupes d'essai sur votre ébauche réelle avant l'engagement de production. VIMFUN coupe également une large gamme d'autres matériaux durs et cassants — du quartz optique aux céramiques avancées — et si votre application implique plusieurs matériaux ou processus, la page de coupe de grenat rotatif de Faraday donne une idée de la gamme de la plateforme.
Foire aux questions sur la coupe de fil diamanté GFRP
Le fil diamanté peut-il couper du GFRP épais sans délaminage ?
Oui. L'action de coupe abrasive continue applique une faible force de coupe sans l'impact des dents et la force de décollement latérale associés aux lames de scie conventionnelles. Dans ce cas, des ébauches GFRP de 50 mm ont été coupées sans délaminage visible au bord de sortie.
Quelle largeur de saignée la coupe de fil diamanté GFRP produit-elle ?
Avec le fil de 0,8 mm utilisé dans ce cas, la saignée était d'environ 0,8 mm. En comparaison, la scie à ruban précédente produisait une saignée de 2,5 à 3 mm, de sorte que le processus de fil diamanté a amélioré le rendement des matériaux.
La coupe humide par fil diamanté contrôle-t-elle la poussière de fibre de verre ?
Le liquide de refroidissement continu sur toute la saignée capture les débris de coupe à la source et empêche les particules de fibres sèches de devenir aéroportées. Le liquide de refroidissement limite également le ramollissement de la résine en contrôlant la chaleur dans la zone de coupe.
Quelles informations sont nécessaires pour un essai de coupe GFRP ?
Envoyez les dimensions de l'ébauche, l'épaisseur, le système de résine, l'orientation des fibres, la géométrie de coupe requise, la tolérance, la cible de qualité de surface et le volume de production attendu. Nous pourrons alors recommander les paramètres de départ et effectuer des coupes d'essai sur le matériau réel.







