
резка стеклопластика алмазным проводом решили сложную производственную проблему при обработке заготовки из стеклопластика толщиной 50 мм: получение чистых сквозных резов без расслоения на выходе, без распушенных волокон и без попадания пыли стекловолокна в рабочую среду.
Первая партия была разрезана обычной ленточной пилой с твердосплавными напайками. На большинстве толстых участков появилось расслоение. Распушенные волокна на выходном краю требовали последующей подрезки. А сухая резка отправила мелкие частицы стекловолокна в воздух — респираторную опасность, которая потребовала модернизации СИЗ и вентиляции, на которую цех не закладывал бюджет.
В этом исследовании случая резки стеклопластика объясняется, как мы обрабатывали те же заготовки на бесконечной алмазно-проволочной пиле VIMFUN SH60-60, какие параметры мы использовали и как готовые детали сравнивались с заготовками, разрезанными ленточной пилой.
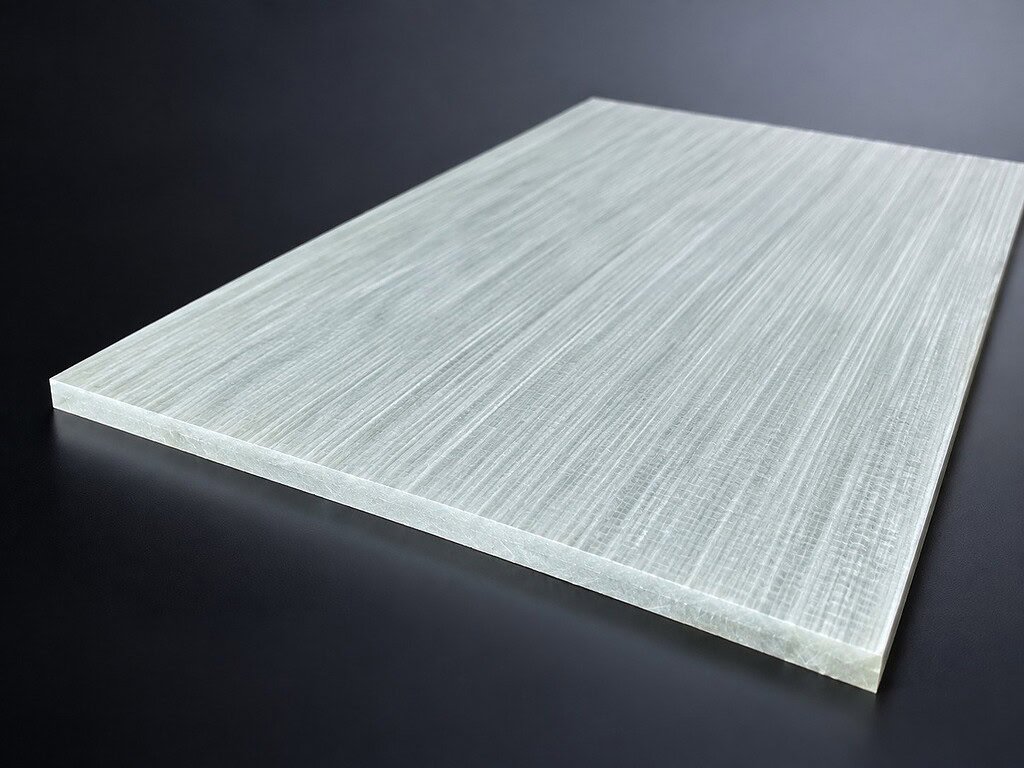
Результаты резки стеклопластика алмазным проводом вкратце
- Заготовки из стеклопластика толщиной 50 мм, разрезанные без расслоения на выходе
- Чистые, однородные края волокон без последующей обработки
- Пропил 0,8 мм вместо 2,5–3 мм у ленточной пилы
- Непрерывная мокрая резка, улавливающая частицы волокна у источника
- Стабильная геометрия реза от входа до выхода
Применение: Заготовки из стеклопластика для производства прецизионных компонентов
Стеклопластик — пластик, армированный стекловолокном — это композитный материал, состоящий из тканых или рубленых стекловолокон, внедренных в полимерную смоляную матрицу, чаще всего эпоксидную, полиэфирную или винилэфирную. Слоистая конструкция придает стеклопластику высокое соотношение прочности к весу и полезные электроизоляционные свойства, поэтому он используется в компонентах лопастей ветряных турбин, аэрокосмических конструкционных кронштейнах, промышленных изоляционных панелях и подложках печатных плат.
В этих применениях заготовки необходимо вырезать по форме перед дальнейшей обработкой: профилированием, сверлением, склеиванием или ламинированием. Этап резки кажется простым. Свойства материала делают его чем угодно, но только не простым.
Сайт индустрия композитов подробно документировала проблемы резки стеклопластика, особенно для конструкционного ламината, используемого в применениях, где состояние поверхности после резки напрямую определяет, пройдет ли деталь или будет забракована при последующем контроле.
Проблема: Три режима отказа в одном материале
Слоистая структура стеклопластика создает три одновременные проблемы при резке, которые обычные пилы не могут решить одновременно.
Расслоение. Стеклянные слои связаны смолой, а не сплавлены. Любой метод резки, который создает боковую силу отрыва — включая каждую зубчатую пилу или абразивный диск, вращающийся через заготовку — рискует разорвать межслойное соединение до завершения реза. На заготовках толщиной более 20 мм это проявляется как видимое разделение на выходном краю. Чем глубже рез, тем хуже расслоение, потому что вибрация пилы имеет большее расстояние для распространения до выхода.
Распушенные волокна на выходе. Геометрия зубьев обычных пил захватывает и вытягивает стекловолокна на выходе реза, а не чисто рассекает их. Результат — распушенная кромка, которая выглядит хорошо на входе и рваной на выходе. Последующая подрезка добавляет затраты и время на обработку — а обработка стеклопластика с распушенными краями генерирует больше свободных частиц волокна.
Воздушная пыль стекловолокна. Резка стекловолокна всухую производит мелкие респирабельные частицы. Согласно руководству OSHA по воздействию пыли из волокон, требуются инженерные средства контроля — а не только СИЗ — когда работники подвергаются воздействию воздушных стекловолокон. Мокрая резка является стандартным инженерным средством контроля. Обычные пилы обычно не оснащены для полного затопления охлаждающей жидкостью по всей ширине пропила для композитных заготовок.
Все три режима отказа проявились на первой партии стеклопластика. Ленточная пила справлялась с одним резом за раз с разумным временем цикла, но брак из-за расслоения, доработка из-за распушения и требование контроля дыхания сделали обычный подход непригодным для производственных объемов.
Процесс и параметры резки стеклопластика алмазным проводом
Мы обрабатывали заготовки из стеклопластика на бесконечной алмазно-проволочной пиле VIMFUN SH60-60. Этот процесс резки стеклопластика алмазным проводом использует электролитическое покрытие толщиной 0,8 мм петля из алмазной проволоки на постоянной скорости, без зацепления зубьев, ударной нагрузки или боковой силы отрыва.
| Параметр | Значение | Примечания |
|---|---|---|
| Машина | VIMFUN SH60-60 | Бесконечная алмазная проволочная пила |
| Диаметр проволоки | 0,8 мм | Бесконечная петля, без сварных швов |
| Скорость движения проволоки | 50 м/с | Постоянно на протяжении всего реза |
| Натяжение проволоки | 120–160 Н | Регулируется в зависимости от плотности материала |
| Скорость подачи | 30–60 мм/мин | Варьируется в зависимости от содержания смолы и толщины заготовки |
| Охлаждающая жидкость | Непрерывное затопление — по всей глубине пропила | Водно-дисперсионный охлаждающий состав на протяжении всего реза |
| Ширина пропила | ~0,8 мм | Соответствует диаметру проволоки |
| Отделка поверхности | Чистый матовый, без расслоения | Не требуется последующая обработка |
О взаимосвязи между скоростью проволоки, натяжением и скоростью подачи, а также о том, как они взаимодействуют на практике, см. Руководство по скорости, натяжению и скорости подачи проволоки.
Установка скорости подачи
Скорость подачи — это параметр с самым широким диапазоном здесь — от 30 до 60 мм/мин — и именно он с наибольшей вероятностью вызовет проблемы, если будет установлен на ощупь, а не по материалу.
Диапазон существует, потому что стеклопластик неоднороден. Содержание смолы варьируется между марками и поставщиками. Ориентация волокон (слои 0°/90° против ±45°) изменяет степень абразивного сопротивления, с которым сталкивается проволока. Толщина заготовки определяет, как долго проволока остается в зоне реза на единицу глубины.
Для заготовок толщиной 50 мм в этом исследовании мы начинали с 35 мм/мин независимо от марки — потому что более длинный путь контакта при такой толщине генерирует тепло даже при умеренной подаче — затем увеличивали на 5 мм/мин, контролируя поверхность реза. На стандартной конструкции из стекловолокна E-glass/эпоксидной смолы скорость подачи 50 мм/мин стабильно давала чистые матовые поверхности. При скорости 60 мм/мин некоторые марки показывали слабое изменение текстуры у выходного края — все еще в пределах спецификации, но заметно отличающееся при косом свете.
Стоит знать: оптимизация скорости подачи не переносится неизменной между партиями материала. Если ваш поставщик меняет состав своего стеклопластика — что может произойти в рамках одного и того же обозначения марки — содержание смолы смещается настолько, что ваша оптимальная скорость подачи изменяется на 10–15 мм/мин. Мы проводим тестовый рез в начале каждой новой партии.
Охлаждающая жидкость: больше, чем просто контроль пыли
Очевидная функция мокрой резки — улавливание частиц. Непрерывная подача охлаждающей жидкости предотвращает попадание пыли из стекловолокна в воздух — каждая частица, образующаяся в пропиле, уносится потоком охлаждающей жидкости до того, как достигнет зоны дыхания.
Менее очевидная функция — управление температурой. Матрица из смолы GFRP размягчается при повышенной температуре. При скорости проволоки 50 м/с зона резки генерирует достаточно тепла, чтобы вызвать локальное размягчение смолы, если пропил остается сухим, что приводит к размазыванию поверхности и незначительной нестабильности размеров в зоне выхода. Охлаждающая жидкость поддерживает температуру зоны резки около температуры окружающей среды на протяжении всего процесса.
При скорости подачи 50 мм/мин через 50 мм толщины пропил быстро набирает глубину. Мы обнаружили, что при расходе охлаждающей жидкости ниже примерно 2 л/мин нижняя половина пропила оставалась недостаточно охлажденной — это проявлялось в несколько иной текстуре в нижних 10–12 мм по сравнению с верхними. Поддержание минимального расхода 2–3 л/мин по всей глубине реза устранило эту проблему. Эта деталь не указывается в большинстве таблиц параметров, но она важна.
Для сопоставимого примера того, как подача охлаждающей жидкости по всему пропилу влияет на однородность поверхности в другом классе материалов, см. случае резки графитового тигля.
Результаты резки GFRP: отсутствие расслоения или вторичной обработки
После перехода на алмазную проволочную резку GFRP на SH60-60 три режима отказа исчезли.
Нулевое расслоение. Бесконечная проволока прикладывает режущее усилие в направлении подачи — отсутствует боковая составляющая отрыва по слоям. Расслоение по кромке выхода с большинства разрезов большой толщины исчезло полностью в ходе всего производственного цикла.
Отсутствие распушенных волокон. Абразивное действие алмазной проволоки чисто перерезает стеклянные волокна по стенке пропила. Режущая поверхность выходит из станка с равномерной матовой отделкой — без распушения, без свободных концов волокон, без необходимости вторичной обрезки.
Отсутствие пыли в воздухе. Непрерывная подача охлаждающей жидкости улавливает все частицы в пропиле. Отсутствие воздействия волокон в воздухе, отсутствие необходимости в СИЗ, отсутствие модификаций вентиляции.
Потеря материала на пропил составляет 0,8 мм — равна диаметру проволоки. Пропил ленточной пилы составлял 2,5–3 мм. Для заготовок с жесткими допусками эта разница важна для выхода материала.
Геометрия реза постоянна по всей глубине 50 мм. Отсутствует конусность между входом и выходом, что иногда случалось с ленточной пилой на толстых заготовках, где отклонение лезвия увеличивалось по мере увеличения глубины реза.
В случае резки предварительно спеченной керамики из оксида алюминия мы наблюдали аналогичное поведение — твердый, слоистый материал, где контролируемая абразивная обработка с низким усилием устранила повреждения от разломов, вызванные импульсной резкой. Исследование случая резки предварительно спеченной керамики из оксида алюминия подробно охватывает параллельный аспект.

Можем ли мы разрезать вашу заготовку из GFRP?
Мы предлагаем алмазную проволочную резку GFRP для заготовок, панелей и секций конструкционных ламинатов различной геометрии. Если вы сталкиваетесь с расслоением на толстых заготовках, распушенными кромками выхода или требованиями к контролю пыли, которые не удовлетворяют обычные пилы, процесс SH60-60, описанный здесь, является практичной отправной точкой.
Чтобы дать вам рекомендацию по процессу, отправьте нам:
- Толщина и размеры заготовки
- Марка GFRP или система смолы, если известна (эпоксидная, полиэфирная, винилэфирная; ориентация волокон)
- Геометрия реза — сквозные прямые резы, профилирование или ступенчатые резы
- Требования к качеству поверхности или существующие допуски
- Объем (квалификация образца по сравнению с производством)
Мы подтвердим диапазоны параметров для вашего материала, дадим рекомендации по оснастке и предложим пробную резку на вашей фактической заготовке перед производственным заказом. VIMFUN также режет широкий спектр других твердых и хрупких материалов — от оптического кварца до передовой керамики — и если ваше применение включает несколько материалов или процессов, страница резки граната для вращателя Фарадея дает представление о возможностях платформы.
Часто задаваемые вопросы об алмазной проволочной резке GFRP
Может ли алмазная проволока резать толстый GFRP без расслоения?
Да. Непрерывное абразивное действие резки создает низкое режущее усилие без ударного воздействия зубьев и боковой отрывной силы, связанных с обычными пильными полотнами. В данном случае заготовки GFRP толщиной 50 мм были разрезаны без видимого расслоения по кромке выхода.
Какую ширину пропила дает алмазная проволочная резка GFRP?
С проволокой диаметром 0,8 мм, использованной в данном случае, ширина пропила составляла примерно 0,8 мм. Для сравнения, предыдущая ленточная пила создавала пропил шириной 2,5–3 мм, поэтому процесс с алмазной проволокой улучшил выход материала.
Контролирует ли мокрая алмазная проволочная резка пыль из стекловолокна?
Непрерывная подача охлаждающей жидкости по всему пропилу улавливает продукты резки у источника и предотвращает попадание пыли из сухого волокна в воздух. Охлаждающая жидкость также ограничивает размягчение смолы, контролируя тепло в зоне резки.
Какая информация необходима для пробной резки GFRP?
Отправьте размеры заготовки, толщину, систему смолы, ориентацию волокон, требуемую геометрию реза, допуск, целевое качество поверхности и ожидаемый объем производства. Затем мы сможем рекомендовать начальные параметры и выполнить пробную резку фактического материала.







