
corte de GFRP con hilo de diamante resolvió un difícil problema de producción en un material en bruto de plástico reforzado con fibra de vidrio de 50 mm de espesor: lograr cortes limpios hasta el final sin delaminación en el borde de salida, sin fibras deshilachadas y sin polvo de fibra de vidrio que ingrese al entorno de trabajo.
El primer lote se cortó con una sierra de cinta convencional con punta de carburo. Apareció delaminación en la mayoría de las secciones gruesas. Las fibras deshilachadas en el borde de salida necesitaron un recorte secundario. Y el corte en seco envió finas partículas de fibra de vidrio al aire — un peligro respiratorio que requirió mejoras en el equipo de protección personal y la ventilación para las que el taller no había presupuestado.
Este estudio de caso de corte de GFRP explica cómo procesamos los mismos materiales en bruto en la sierra de hilo de diamante VIMFUN SH60-60, qué parámetros utilizamos y cómo se compararon las piezas terminadas con los materiales en bruto aserrados con cinta.
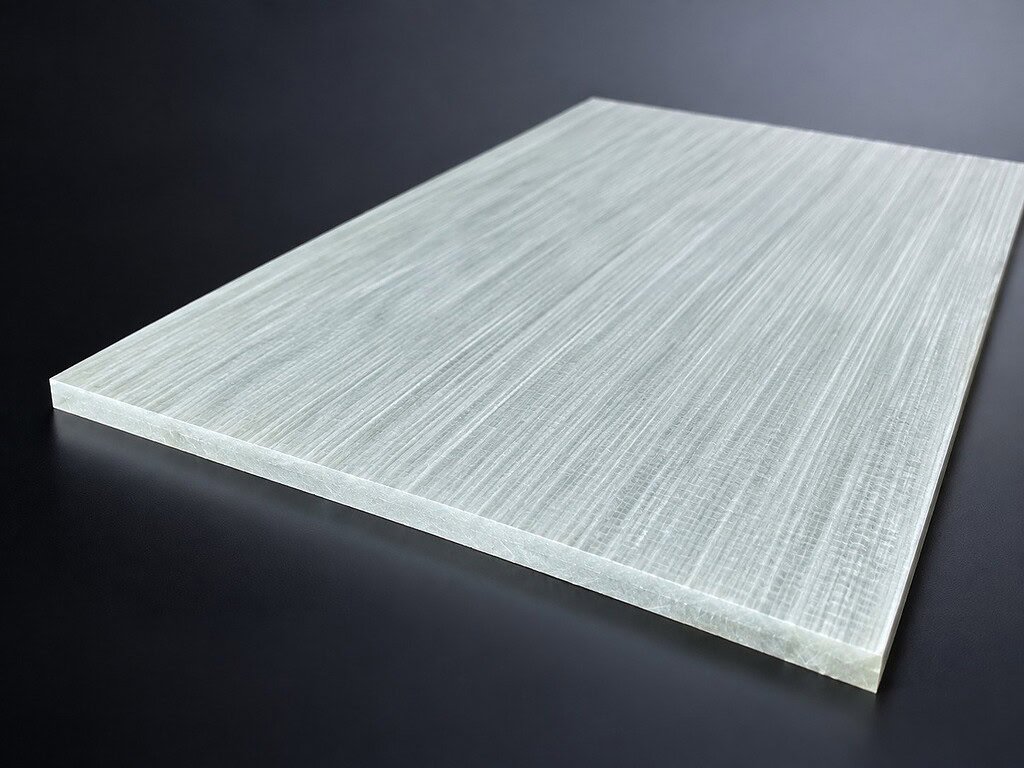
Resultados del corte de GFRP con hilo de diamante de un vistazo
- Materiales en bruto de GFRP de 50 mm cortados sin delaminación en el borde de salida
- Bordes de fibra limpios y uniformes sin acabado secundario
- 0,8 mm de corte en lugar de los 2,5–3 mm de corte de la sierra de cinta
- Corte húmedo continuo que captura las partículas de fibra en la fuente
- Geometría de corte constante desde la entrada hasta la salida
La aplicación: materiales en bruto de GFRP para la fabricación de componentes de precisión
El GFRP —plástico reforzado con fibra de vidrio— es un material compuesto hecho de fibras de vidrio tejidas o picadas incrustadas en una matriz de resina polimérica, más comúnmente epoxi, poliéster o viniléster. La construcción en capas le da al GFRP una alta relación resistencia-peso y propiedades de aislamiento eléctrico útiles, razón por la cual aparece en componentes de palas de turbinas eólicas, soportes estructurales aeroespaciales, paneles de aislamiento industrial y sustratos de placas de circuito impreso.
En estas aplicaciones, los materiales en bruto deben cortarse a la forma antes de su posterior procesamiento: perfilado, taladrado, pegado o laminado. El paso de corte suena simple. Las propiedades del material lo hacen todo menos eso.
En la industria de composites ha documentado ampliamente los desafíos del corte de GFRP, particularmente para laminados de grado estructural utilizados en aplicaciones donde la condición de la superficie posterior al corte determina directamente si la pieza pasa o falla en la inspección posterior.
El desafío: tres modos de falla en un solo material
La estructura en capas del GFRP crea tres problemas de corte simultáneos que las sierras convencionales no pueden resolver juntos.
Delaminación. Las capas de fibra de vidrio están unidas por resina, no fusionadas. Cualquier método de corte que aplique fuerza de despegue lateral —que incluye cada hoja dentada o disco abrasivo que gira a través de la pieza de trabajo— corre el riesgo de cizallar la unión entre capas antes de que se complete el corte. En materiales en bruto de más de 20 mm de espesor, esto se manifiesta como una separación visible en el borde de salida. Cuanto más profundo es el corte, peor es la delaminación, porque la vibración de la hoja tiene más distancia para propagarse antes de salir.
Salidas de fibra deshilachadas. La geometría de los dientes en las sierras convencionales atrapa y arrastra las fibras de vidrio en la salida del corte en lugar de cortarlas limpiamente. El resultado es un borde deshilachado que se ve bien en la entrada y deshilachado en la salida. El recorte secundario agrega costo y tiempo de manipulación — y la manipulación de GFRP con bordes deshilachados genera más partículas de fibra sueltas.
Polvo de fibra de vidrio en el aire. El corte de fibra de vidrio en seco produce finas partículas respirables. Según las directrices de OSHA sobre la exposición al polvo de fibra, se requieren controles de ingeniería —no solo equipo de protección personal— cuando los trabajadores están expuestos a fibras de vidrio en el aire. El corte húmedo es el control de ingeniería estándar. Las sierras convencionales normalmente no están configuradas para inundación de refrigerante de ancho de corte completo en materiales en bruto compuestos.
Los tres modos de falla aparecieron en el primer lote de GFRP. La sierra de cinta manejó un corte a la vez con tiempos de ciclo razonables, pero el desperdicio por delaminación, el retrabajo por deshilachado y el requisito de control respiratorio hicieron que el enfoque convencional fuera inviable para el volumen de producción.
Proceso y parámetros de corte de GFRP con hilo de diamante
Ejecutamos los materiales en bruto de GFRP en la sierra de hilo de diamante VIMFUN SH60-60. Este proceso de corte de GFRP con hilo de diamante utiliza un hilo electrodepositado de 0,8 mm bucle de hilo diamantado a velocidad continua, sin enganche de dientes, carga de impacto ni fuerza de despegue lateral.
| Parámetro | Valor | Notas |
|---|---|---|
| Máquina | VIMFUN SH60-60 | Sierra de hilo diamantado sin fin |
| Diámetro del alambre | 0,8 mm | Bucle continuo, sin juntas soldadas |
| Velocidad del cable | 50 m/s | Constante durante todo el corte |
| Tensión del cable | 120–160 N | Ajustado por densidad del material |
| Velocidad de avance | 30–60 mm/min | Varía según el contenido de resina y el espesor del material en bruto |
| Refrigerante | Inundación continua — profundidad total del corte | Refrigerante a base de agua durante todo el corte |
| Ancho de corte | ~0,8 mm | Coincide con el diámetro del hilo |
| Acabado superficial | Mate limpio, sin delaminación | No se requiere acabado secundario |
Para la relación entre la velocidad del hilo, la tensión y la velocidad de avance y cómo interactúan en la práctica, consulte Guía de velocidad, tensión y velocidad de alimentación del alambre.
Configuración de la velocidad de avance
La velocidad de avance es el parámetro con el rango más amplio aquí — 30 a 60 mm/min — y es el que tiene más probabilidades de causar problemas si se establece por tacto en lugar de por material.
El rango existe porque el GFRP no es uniforme. El contenido de resina varía entre grados y proveedores. La orientación de la fibra (laminados de 0°/90° frente a ±45°) cambia la resistencia abrasiva que encuentra el hilo. El espesor del material en bruto determina cuánto tiempo permanece el hilo en la zona de corte por unidad de profundidad.
Para los materiales en bruto de 50 mm en este estudio de caso, comenzamos a 35 mm/min independientemente del grado — porque la trayectoria de contacto más larga a este espesor genera calor incluso a avance moderado — luego aumentamos en incrementos de 5 mm/min mientras monitoreábamos la superficie de corte. En la construcción estándar de vidrio E/epoxi, 50 mm/min produjo superficies mates limpias de manera consistente. A 60 mm/min, algunos grados mostraron una ligera variación de textura cerca del borde de salida — todavía dentro de las especificaciones, pero notablemente diferente bajo luz oblicua.
Algo que vale la pena saber: la optimización de la velocidad de avance no se traslada sin cambios entre lotes de material. Si su proveedor cambia su formulación de GFRP —lo que puede suceder dentro de la misma designación de grado— el contenido de resina cambia lo suficiente como para mover su velocidad de avance óptima en 10–15 mm/min. Realizamos un corte de prueba al comienzo de cada nuevo lote.
Refrigerante: Más que solo control de polvo
La función obvia del corte húmedo es la captura de partículas. El flujo continuo de refrigerante evita que el polvo de fibra de vidrio se ponga en suspensión en el aire; cada partícula generada en el corte es arrastrada por la corriente de refrigerante antes de llegar a la zona de respiración.
La función menos obvia es la gestión térmica. La matriz de resina GFRP se ablanda a temperatura elevada. A una velocidad de hilo de 50 m/s, la zona de corte genera suficiente calor para causar un ablandamiento local de la resina si el corte se realiza en seco, lo que produce apelmazamiento superficial e inestabilidad dimensional leve en la región de salida. El refrigerante mantiene la zona de corte a temperatura cercana a la ambiente durante todo el proceso.
A una velocidad de avance de 50 mm/min a través de un espesor de 50 mm, el corte acumula profundidad rápidamente. Descubrimos que un flujo de refrigerante inferior a aproximadamente 2 L/min dejaba la mitad inferior del corte desatendida, visible como una textura ligeramente diferente en los 10–12 mm inferiores en comparación con la parte superior. Mantener un mínimo de 2–3 L/min en toda la profundidad del corte lo resolvió. Este detalle no aparece en la mayoría de las tablas de parámetros, pero es importante.
Para un ejemplo comparable de cómo la entrega de refrigerante en todo el corte afecta la consistencia de la superficie en otra clase de material, consulte el El corte con alambre de diamante es más útil en el mecanizado de grafito aeroespacial cuando el trabajo implica separar secciones grandes, controlar la pérdida de material o crear un perfil 2D primario antes del acabado. No es automáticamente el mejor método para cada característica. Una recomendación de equipo confiable comienza con el grado de grafito, las dimensiones de la pieza de trabajo, el objetivo de calidad y el requisito de control de polvo..
Resultados de corte de GFRP: Sin delaminación ni acabado secundario
Después de cambiar al corte con hilo de diamante GFRP en la SH60-60, los tres modos de fallo desaparecieron.
Cero delaminación. El hilo continuo aplica la fuerza de corte en la dirección de avance; no hay componente de despegue lateral a través de las interfaces de las capas. La delaminación en el borde de salida pasó de aparecer en la mayoría de los cortes de sección gruesa a cero en toda la ejecución de producción.
Sin fibras deshilachadas. La acción abrasiva del hilo de diamante corta limpiamente las fibras de vidrio en la pared del corte. La superficie de corte sale de la máquina con un acabado mate uniforme, sin deshilachado, sin extremos de fibra sueltos, sin necesidad de recorte secundario.
Sin polvo en suspensión. El flujo continuo de refrigerante captura todas las partículas en el corte. Sin exposición a fibras en suspensión, sin escalada de EPP, sin modificaciones de ventilación.
La pérdida por corte es de 0,8 mm, igual al diámetro del hilo. El corte de la sierra de cinta era de 2,5–3 mm. En desbastes de tolerancias ajustadas, esa diferencia es importante para el rendimiento del material.
La geometría del corte es consistente en todo el espesor de 50 mm. No hay conicidad entre la entrada y la salida, lo que era un problema ocasional con la sierra de cinta en secciones gruesas donde la deflexión de la hoja aumentaba con la profundidad del corte.
En el caso de corte de cerámica de alúmina pre-sinterizada, observamos un comportamiento similar: un material duro y estratificado donde la abrasión controlada de baja fuerza eliminó el daño por fractura que causaba el corte pulsado. El estudio de caso de corte de cerámica de alúmina pre-sinterizada cubre el paralelo en detalle.

¿Podemos cortar su desbaste de GFRP?
Ofrecemos corte con hilo de diamante GFRP para desbastes, paneles y secciones de laminado estructural en una variedad de geometrías. Si está lidiando con delaminación en secciones gruesas, bordes de salida deshilachados o requisitos de control de polvo que las sierras convencionales no cumplen, el proceso SH60-60 descrito aquí es un punto de partida práctico.
Para darle una recomendación de proceso, envíenos:
- Espesor y dimensiones del desbaste
- Grado de GFRP o sistema de resina si se conoce (epoxi, poliéster, viniléster; orientación de la fibra)
- Geometría del corte: cortes rectos, perfilado o cortes escalonados
- Requisito de calidad de superficie o tolerancias existentes
- Volumen (calificación de muestra vs. producción)
Confirmaremos los rangos de parámetros para su material, le asesoraremos sobre la fijación y ofreceremos cortes de prueba en su desbaste real antes del compromiso de producción. VIMFUN también corta una amplia gama de otros materiales duros y quebradizos, desde cuarzo óptico hasta cerámicas avanzadas, y si su aplicación involucra múltiples materiales o procesos, la página de corte de granate rotador de Faraday da una idea del alcance de la plataforma.
Preguntas frecuentes sobre el corte de GFRP con hilo de diamante
¿Puede el hilo de diamante cortar GFRP grueso sin delaminación?
Sí. La acción de corte abrasiva continua aplica una baja fuerza de corte sin el impacto de los dientes ni la fuerza de despegue lateral asociada con las hojas de sierra convencionales. En este caso, se cortaron desbastes de GFRP de 50 mm sin delaminación visible en el borde de salida.
¿Qué ancho de corte produce el corte de GFRP con hilo de diamante?
Con el hilo de 0,8 mm utilizado en este caso, el corte fue de aproximadamente 0,8 mm. En comparación, la sierra de cinta anterior producía un corte de 2,5–3 mm, por lo que el proceso de hilo de diamante mejoró el rendimiento del material.
¿El corte húmedo con hilo de diamante controla el polvo de fibra de vidrio?
El refrigerante continuo en todo el corte captura los residuos de corte en la fuente y evita que las partículas de fibra seca se pongan en suspensión en el aire. El refrigerante también limita el ablandamiento de la resina al controlar el calor en la zona de corte.
¿Qué información se necesita para una prueba de corte de GFRP?
Envíe las dimensiones del desbaste, el espesor, el sistema de resina, la orientación de la fibra, la geometría de corte requerida, la tolerancia, el objetivo de calidad de la superficie y el volumen de producción esperado. Luego podremos recomendar parámetros de inicio y realizar cortes de prueba en el material real.







