Die Kosten für das Schneiden mit Runddiamantdraht sollten pro akzeptiertem Teil bewertet werden, nicht allein nach Maschinenpreis oder Schnittzeit. Eine nützliche Berechnung umfasst Drahtverbrauch, Maschinenzeit, Bedienerzeit, Kühlmittel- oder Staubkontrolle, kerfbedingte Materialverluste, Inspektion, Nacharbeit und Ausschuss. Diese Eingaben können sich je nach Materialgüte, Werkstückgröße und erforderlicher Oberflächen- oder Kantenqualität erheblich ändern.
Dieser Leitfaden bietet einen Kosten- und ROI-Rahmen für kontinuierliche Schleifdrahtprozesse. Er veröffentlicht keinen universellen Preis, keine Drahtlebensdauerangabe und keinen Sparprozentsatz. Die Auswahl von Ausrüstung und Draht sollte einem repräsentativen Test mit dem tatsächlichen Werkstück und den Abnahmekriterien folgen.
Beginnen Sie mit den Kosten pro akzeptiertem Teil
Niedrige Schnittkosten können irreführend sein, wenn Teile die Inspektion nicht bestehen oder eine umfangreiche Nachbearbeitung erfordern. Die nützlichere Einheit ist die gesamten Prozesskosten geteilt durch die Anzahl der akzeptierten Teile, die im gleichen Zeitraum produziert wurden.
Kosten pro akzeptiertem Teil = (Draht + Maschinenzeit + Arbeit + Nebenkosten + Flüssigkeits-/Staubkontrolle + Handhabung + Inspektion + Nacharbeit + Ausschusszuweisung) ÷ akzeptierte Teile
Verwenden Sie für die aktuelle Methode und den vorgeschlagenen Prozess dieselbe rechnerische Grenze. Wenn nur die neuen Drahtkosten mit den alten Klingenkosten verglichen werden, während unterschiedliche Zykluszeiten oder Ausschussraten ausgeschlossen werden, führt dies zu einem unzuverlässigen Ergebnis.
| Kostenposition | Berechnungsgrundlage | Benötigte Daten |
|---|---|---|
| Drahtverbrauch | Verifizierte Drahtkosten, zugeordnet zu akzeptierten Schnitten oder Schnittlänge | Drahtpreis, nutzbare Lebensdauer, Austauschgrund und akzeptierte Leistung |
| Maschinenzeit | Stundensätze für Maschinenbesitz/Betrieb × belegte Zeit | Schnittzeit, Einrichtzeit, Entladezeit und Stundensatz |
| Arbeit | Direkte Bedienerzeit × belasteter Lohnsatz | Praktische Einricht-, Überwachungs-, Handhabungs- und Reinigungszeit |
| Nebenkosten und Prozessmedien | Strom, Kühlmittel, Filtration, Wasseraufbereitung oder Staubabsaugung pro Charge | Gemessener Verbrauch, Austauschintervall und Entsorgungskosten |
| Materialverlust | Kerf-Volumen oder -Masse × Materialwert | Tatsächlicher Kerf, Schnittlänge/-tiefe, Dichte und Materialkosten |
| Qualitätsverlust | Inspektions-, Nacharbeits- und Ausschusskosten, zugeordnet zur akzeptierten Leistung | Ausbeute, Fehlertyp, Nachbearbeitungsweg und Wert des abgelehnten Teils |
| Ausfallzeit | Verlorene produktive Zeit × relevanter stündlicher Beitrag | Drahtwechsel, Wartung, Reinigung und ungeplante Unterbrechung |
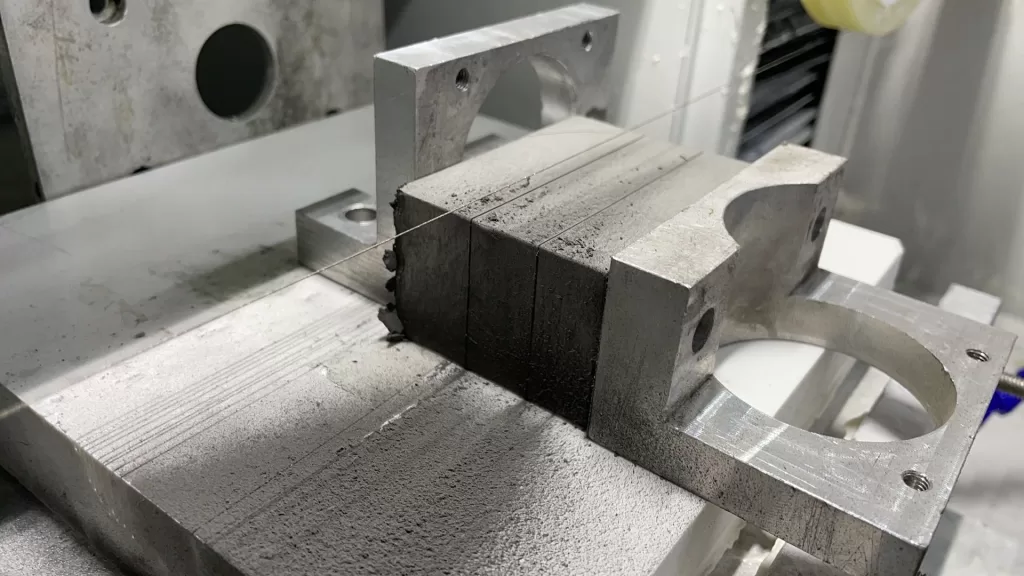
Drahtlebensdauer und Verbrauchsmaterialkosten
Die Drahtlebensdauer sollte innerhalb eines definierten Prozessfensters gemessen werden. Eine Schleife, die wegen Verschleiß der Beschichtung, lokaler Beschädigung, instabilem Laufverhalten oder Produktänderung entfernt wird, stellt nicht dieselbe nutzbare Lebensdauer dar. Erfassen Sie sowohl die Leistung als auch den Grund für den Austausch.
Eine praktische Kennzahl für die Drahtkosten kann auf akzeptierten Schnitten, der gesamten Schnittfläche oder der beanspruchten Schnittlänge basieren. Der richtige Nenner hängt vom Produktionsprozess ab. Wenn die Werkstücke erheblich variieren, bieten Schnittfläche und Materialgüte normalerweise einen besseren Kontext als eine einfache Zählung.
- Alleinige Anschaffungskosten sind nicht ausreichend: Versand, Vorbereitung, Installation und geplante Lagerhaltung, wo Material.
- Längste Lebensdauer ist nicht immer die niedrigsten Kosten: Eine konservative Einstellung kann die Drahtnutzung verlängern und gleichzeitig die Maschinenzeit erhöhen.
- Schnellste Vorschubgeschwindigkeit ist nicht immer die niedrigsten Kosten: Aggressives Eingreifen kann die Ausbeute oder Oberflächenqualität verringern.
- Spezifikation ist wichtig: Durchmesser, Schleifmittel, Beschichtung und Schleifgeometrie müssen zum Material und zur Schmutzbekämpfungsmethode passen.
Für verfügbare Drahtstrukturen und Anwendungsanpassung verwenden Sie die Seite mit Spezifikationen für Diamantdraht. Endgültige Annahmen zu Verbrauchsmaterialien sollten aus einem Probetest und nicht aus einer Katalogschätzung stammen.
Kerf-Verlust und Materialwert
Der Kerf ist am wichtigsten, wenn das Rohmaterial teuer ist oder wenn zusätzliche Teile aus einem Block, Kristall oder Barren fester Größe gewonnen werden können. Der tatsächliche Kerf ist nicht identisch mit dem Durchmesser des blanken Drahtes. Er spiegelt auch die Schleifmittelhülle, den Rundlauf, Vibrationen, Vorschub, Spannung und Schnitttiefe wider.
Materialverlustkosten pro Schnitt = gemessenes Kerf-Volumen (oder Masse) × Materialwert pro passender Einheit
Weisen Sie nicht den vollen theoretischen Kerf-Einsparung als finanziellen Vorteil zu, es sei denn, dies ändert das gekaufte Material, die nutzbare Ausbeute oder die gewonnene Leistung. Ein schmalerer Schnitt hat nur dann einen wirtschaftlichen Wert, wenn das gesparte Material verwendet werden kann oder wenn es einen Verlust an anderer Stelle im Prozess verhindert.
Zykluszeit, Ausbeute und nachgelagerte Bearbeitung
Die Zykluszeit sollte Einrichtung, Schneiden, Entladen, Reinigen und Inspektion umfassen. Beim Vergleich von Prozessen sollten nachgelagerte Schleif- oder Polierschritte hinzugefügt werden, die erforderlich sind, um die gleiche Endspezifikation zu erreichen. Ein langsamerer Schnitt kann immer noch wirtschaftlich sein, wenn er die akzeptierte Ausbeute verbessert oder einen Nachbearbeitungsschritt entfernt; ein schnellerer Schnitt kann unwirtschaftlich sein, wenn er mehr Nacharbeit verursacht.
| Beobachtete Änderung | Möglicher wirtschaftlicher Nutzen | Erforderliche Nachweise |
|---|---|---|
| Kürzere Schnittzeit | Mehr Kapazität oder geringere Maschinenbelegungskosten | Wiederholte Zyklusaufzeichnungen mit demselben Qualitätsziel |
| Kleinerer gemessener Schnittspalt | Höhere nutzbare Materialausbeute | Teile-Layout, das wiedergewinnbares Material oder zusätzliche Ausgabe zeigt |
| Bessere Kante oder Oberfläche | Weniger Nachbearbeitung, Nacharbeit oder Ausschuss | Inspektionsdaten und Vergleich der nachgelagerten Prozesszeiten |
| Längere nachgewiesene Drahtlebensdauer | Geringere Kosten für Verbrauchsmaterialien und Wechsel | Akzeptierte Ausgabe pro Schleife unter kontrollierten Bedingungen |
| Stabilerer Betrieb | Weniger Eingriffe und ungeplante Ausfallzeiten | Maschinenprotokoll, Bedienzeit und Unterbrechungsaufzeichnungen |
| Flexible Materialfähigkeit | Mögliche Konsolidierung von Geräten | Bestätigte Prozessfenster für jedes reale Material, keine allgemeine Behauptung |
Kostengrenzen zwischen Schneidmethoden
Keine Methode ist automatisch die billigste. Teilegeometrie, Material, Qualitätsanforderungen und Produktionsvolumen bestimmen, welche Kosten dominieren. Die folgende Tabelle identifiziert die zu vergleichenden Kostenfragen, anstatt einen universellen Gewinner zu erklären.
| Prozessfamilie | Zu prüfende Kostenstärke | Mögliche Kostenstrafe | Beste Beweise |
|---|---|---|---|
| Endlosschleifdraht | Gesteuerte Kraft, Schnittspalt und Fähigkeit für harte/spröde Materialien | Kosten für Draht, Radsystem, Einrichtung und Anwendungsentwicklung | Repräsentativer Schnitt mit gemessenem Drahtverbrauch, Zeit und Ausbeute |
| Sägeblatt- oder Bandsägen | Vertraute Einrichtung und potenziell hohe Abtragsrate bei geeigneten Teilen | Sägeblatt-Schnittspalt, Kantenschäden, Ablenkung oder Nachbearbeitungsbedarf | Akzeptierte Ausbeute und Gesamtzeit bis zur Endspezifikation |
| Spulen- oder oszillierender Draht | Unterschiedliche Drahtbestände und Langschnittkonfigurationen | Rücklauf, Drahtmanagement, Platzbedarf oder Wartung können variieren | Vergleich von gleichem Material unter Verwendung desselben Schnitts und Akzeptanzziels |
| Abrasiver wasserbasierter Prozess | Flexible Profilfähigkeit für kompatible Werkstücke | Kosten für Schleifmittel, Wasser, Kontamination, Entsorgung und Kantenbeschaffenheit | Verbrauch von Medien plus Reinigungs- und Nachbearbeitungsaufzeichnungen |
| EDM- oder thermischer Prozess | Geometrie- oder Geschwindigkeitsvorteile bei kompatiblen Materialien | Materialleitfähigkeit, thermische Effekte, Elektrode/Medien und Nachbearbeitung | Endteilqualität und vollständige Prozessroutenkosten |
ROI- und Amortisationsberechnung
ROI sollte das vorgeschlagene System mit dem tatsächlichen aktuellen Prozess vergleichen. Beziehen Sie Ausrüstung, Werkzeuge, Installation, Schulung, Vorrichtungen, Testmaterial und das Betriebskapital ein, das für die Aufnahme der Produktion benötigt wird. Vorteile können niedrigere Stückkosten, wiederherstellbare Kapazität, verbesserte Ausbeute oder eliminierte Endbearbeitung umfassen, aber jeder Vorteil sollte durch gemessene Beweise gestützt werden.
Einfache Amortisationszeit = gesamte inkrementelle Investition ÷ verifizierte monatliche Nettoeinsparungen
Nettoeinsparungen sollten neue Verbrauchsmaterialien, Wartung, Arbeit, Nebenkosten und Finanzierungseffekte abziehen. Wenn zusätzliche Kapazität keine bestätigte Nachfrage hat, werten Sie nicht jede verfügbare Maschinenstunde als sofortigen Umsatz.
Schneidanwendungs-Video
Das beibehaltene Video demonstriert eine Schneidanwendung. Es kann helfen, die Maschinen- und Werkstückanordnung zu identifizieren, aber es begründet keine Kosten, Drahtlebensdauer oder ROI für ein anderes Material. Diese Werte erfordern einen kontrollierten Test und Produktionsannahmen.
Daten, die vor der Erstellung des Business Case benötigt werden
| Eingabegruppe | Erforderliche Informationen | Unterstützte Ausgabe |
|---|---|---|
| Material und Teil | Güte, Abmessungen, Dichte/Wert, Schnitttiefe und jährliche Menge | Materialverlustwert und realistische Arbeitslast |
| Qualitätsziel | Schnittspalt, Toleranz, Kante, Oberfläche, Ebenheit und Nachbearbeitungszugabe | Definition des akzeptierten Teils und vergleichbare Prozessgrenze |
| Aktueller Prozess | Werkzeugkosten, Zyklus, Arbeit, Ausbeute, Nacharbeit, Ausschuss und Ausfallzeit | Verifizierte Basislinie anstelle eines angenommenen Wettbewerberkosten |
| Vorgeschlagener Test | Drahtspezifikation, Einstellungen, Vorrichtung, Kühlmittel-/Staubmethode und Wiederholungen | Nachweise für Verbrauchsmaterialien, Zeit, Stabilität und Qualität |
| Investition | Maschine, Vorrichtungen, Installation, Schulung, Nebenkosten und Lagerbestand | Gesamter inkrementeller Bargeldbedarf |
| Produktionswert | Bestätigte Nachfrage, Beitrag pro akzeptiertem Teil und verfügbare Schichten | Kapazitätswert und Amortisationsszenario |
Ein repräsentatives Muster ist der sicherste Ausgangspunkt. Die Seite für Testschneiddienstleistungen erklärt, was vor der Bewertung der Schnittqualität, des Schnittspalts und des Prozessverhaltens vorzubereiten ist. Sobald die Beweise vorliegen, kann die Drahtsägen-Maschinen-Leitfaden die Auswahl auf Maschinenebene unterstützen.
Häufig gestellte Fragen
Wie viel kostet das Schneiden mit kreisförmigem Diamantdraht pro Teil?
Es gibt keinen universellen Betrag. Berechnen Sie die Drahtzuweisung, die belegte Maschinenzeit, die Arbeit, die Nebenkosten, den Materialverlust, die Inspektion, die Nacharbeit und den Ausschuss und teilen Sie dann durch die akzeptierte Ausgabe aus demselben Zeitraum.
Ist dünnerer Draht immer wirtschaftlicher?
Nein. Eine kleinere Schleifmittelhülle kann den Materialverlust reduzieren, aber Stabilität, Drahtlebensdauer, Schnittzeit, Qualität und Maschinenkompatibilität bestimmen die Gesamtkosten.
Wie sollte die Lebensdauer von Diamantdraht verglichen werden?
Verwenden Sie akzeptierte Schnitte, Schnittfläche oder engagierte Schnittlänge unter einem definierten Material- und Parameterfenster. Notieren Sie, warum jede Schleife entfernt wurde, damit normaler Verschleiß nicht mit Beschädigungen oder Einrichtungsproblemen vermischt wird.
Garantiert ein schnellerer Schneidzyklus einen besseren ROI?
Nein. Schnelleres Schneiden hilft nur, wenn Qualität, Ausbeute, Drahtverbrauch und nachgeschaltete Verarbeitung akzeptabel bleiben und wenn die freigegebene Kapazität einen Produktionswert hat.
Was sind die minimalen Beweise, die für eine ROI-Schätzung benötigt werden?
Verwenden Sie wiederholte Stichprobenschnittergebnisse, tatsächliche Schnittspalt- und Zyklusmessungen, akzeptierte Ausbeute, Drahtverbrauch, Nachbearbeitungsanforderungen und eine vollständige Investitionsschätzung. Ein einzelner Demonstrationsschnitt reicht nicht aus.
Abschluss
Das Schneiden mit kreisförmigem Diamantdraht kann einen wirtschaftlichen Wert schaffen, wenn die gemessene Kombination aus Verbrauchsmitteleinsatz, Schnittspalt, Zykluszeit, Ausbeute und Nachbearbeitung die gesamte Produktionsroute verbessert. Die Entscheidung sollte auf den Kosten pro akzeptiertem Teil und den verifizierten monatlichen Einsparungen basieren, nicht auf allgemeinen Behauptungen über Produktivität oder Wartung. Beginnen Sie mit dem tatsächlichen Material, definieren Sie gleiche Akzeptanzkriterien und erstellen Sie den ROI-Fall aus wiederholten Testdaten.