
Dairesel elmas tel kesme maliyeti, yalnızca makine fiyatına veya kesme süresine göre değil, kabul edilen parça başına değerlendirilmelidir. Faydalı bir hesaplama, tel tüketimi, makine süresi, operatör süresi, soğutucu veya toz kontrolü, kerf ile ilgili malzeme kaybı, inceleme, yeniden işleme ve hurdayı içerir. Bu girdiler, malzeme kalitesine, iş parçası boyutuna ve gerekli yüzey veya kenar kalitesine göre önemli ölçüde değişebilir.
Bu kılavuz, sürekli döngülü aşındırıcı tel işlemleri için bir maliyet ve yatırım getirisi (ROI) çerçevesi sunmaktadır. Evrensel bir fiyat, tel ömrü iddiası veya tasarruf yüzdesi yayınlamaz. Ekipman ve tel seçimi, gerçek iş parçası ve kabul kriterleri kullanılarak temsili bir testin ardından yapılmalıdır.
Kabul Edilen Parça Başına Maliyet ile Başlayın
Parçalar incelemeyi geçemezse veya kapsamlı bir son işlem gerektiriyorsa, düşük bir kesme maliyeti yanıltıcı olabilir. Daha kullanışlı birim, aynı dönemde üretilen kabul edilen parça sayısı tarafından bölünen toplam işlem maliyetidir.
Kabul edilen parça başına maliyet = (tel + makine süresi + işçilik + kamu hizmetleri + sıvı/toz kontrolü + taşıma + inceleme + yeniden işleme + hurda tahsisi) ÷ kabul edilen parçalar
Mevcut yöntem ve önerilen işlem için aynı muhasebe sınırını kullanın. Yalnızca yeni tel maliyetini eski bıçak maliyetiyle karşılaştırıp farklı çevrim sürelerini veya hurda oranlarını hariç tutmak güvenilmez bir sonuç verecektir.
| Maliyet kalemi | Hesaplama temeli | Gerekli veriler |
|---|---|---|
| Tel tüketimi | Kabul edilen kesimlere veya kesme uzunluğuna tahsis edilen doğrulanmış tel maliyeti | Tel fiyatı, kullanılabilir ömrü, değiştirme nedeni ve kabul edilen çıktı |
| Makine süresi | Makine saatlik sahip olma/işletme oranı × işgal edilen süre | Kesme süresi, kurulum süresi, boşaltma süresi ve saatlik oran |
| İşçilik | Doğrudan operatör süresi × yüklü işçilik oranı | El ile kurulum, izleme, taşıma ve temizleme süresi |
| Kamu hizmetleri ve işlem ortamı | Parti başına elektrik, soğutucu, filtreleme, su arıtma veya toz toplama | Ölçülen tüketim, değiştirme aralığı ve bertaraf maliyeti |
| Malzeme kaybı | Kerf hacmi veya kütlesi × malzeme değeri | Gerçek kerf, kesme uzunluğu/derinliği, yoğunluk ve malzeme maliyeti |
| Kalite kaybı | Kabul edilen çıktıya tahsis edilen inceleme, yeniden işleme ve hurda maliyeti | Verim, kusur türü, yeniden işleme rotası ve reddedilen parça değeri |
| Kesinti süresi | Kaybedilen üretken süre × ilgili saatlik katkı | Tel değişimleri, bakım, temizlik ve plansız kesinti |
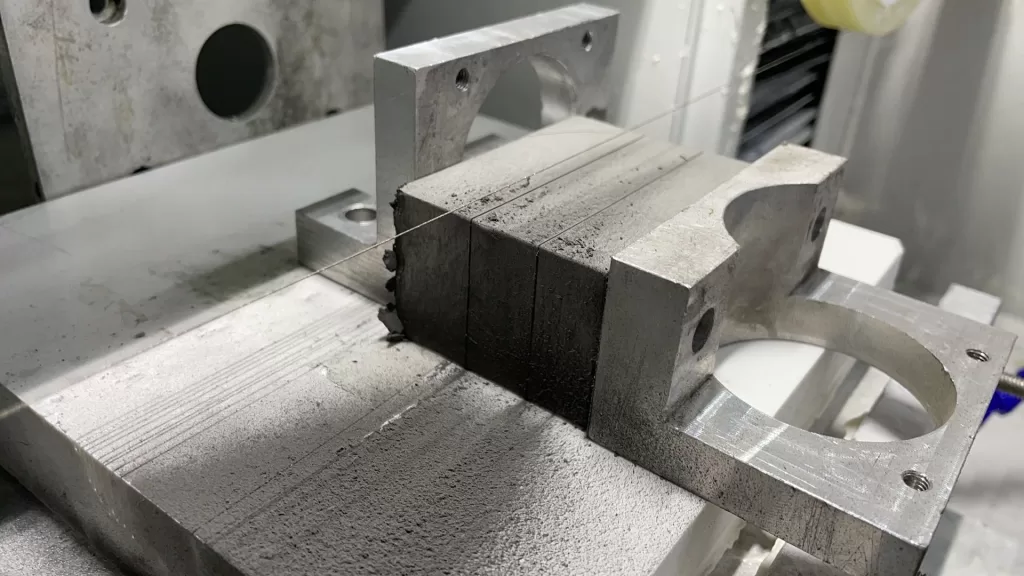
Tel Ömrü ve Sarf Malzemesi Maliyeti
Tel ömrü, tanımlanmış bir işlem penceresi altında ölçülmelidir. Kaplama aşınması, yerel hasar, kararsız izleme veya ürün değişikliği nedeniyle çıkarılan bir döngü, aynı kullanılabilir ömrü temsil etmez. Hem çıktıyı hem de değiştirme nedenini kaydedin.
Pratik bir tel maliyeti metriği, kabul edilen kesimlere, toplam kesme alanına veya meşgul kesme uzunluğuna dayanabilir. Doğru payda, üretim sürecine bağlıdır. İş parçaları önemli ölçüde değiştiğinde, kesme alanı ve malzeme kalitesi genellikle basit bir sayıdan daha iyi bir bağlam sağlar.
- Yalnızca satın alma maliyeti yeterli değildir: nakliye, hazırlık, kurulum ve malzeme için planlanmış envanteri dahil edin.
- En uzun ömür her zaman en düşük maliyet değildir: muhafazakar bir ayar, tel kullanımını uzatırken makine süresini artırabilir.
- En hızlı besleme her zaman en düşük maliyet değildir: agresif kullanım, verimi veya yüzey kalitesini azaltabilir.
- Özellikler önemlidir: çap, aşındırıcı, kaplama ve döngü geometrisi, malzemeye ve döküntü kontrol yöntemine uymalıdır.
Mevcut tel yapıları ve uygulama eşleştirmesi için elmas tel spesifikasyon sayfasında. kullanın. Nihai sarf malzemesi varsayımları, katalog tahmininden ziyade bir numune testinden gelmelidir.
Kerf Kaybı ve Malzeme Değeri
Hammadde pahalı olduğunda veya sabit boyutlu bir külçe, kristal veya bloktan ek parçalar kurtarılabildiğinde kerf en önemli hale gelir. Gerçek kerf, çıplak tel çapına eşit değildir. Ayrıca aşındırıcı zarfı, kaçmayı, titreşimi, beslemeyi, gerginliği ve kesme derinliğini de yansıtır.
Kesme başına malzeme kaybı maliyeti = ölçülen kerf hacmi (veya kütlesi) × eşleşen birim başına malzeme değeri
Teorik talaş tasarrufunun tamamı, satın alınan malzemeyi, kullanılabilir verimi veya kurtarılan çıktıyı değiştirmediği sürece finansal fayda olarak atanmamalıdır. Daha dar bir kesimin ekonomik değeri yalnızca tasarruf edilen malzeme kullanılabildiğinde veya işlemin başka bir yerinde bir kaybı önlediğinde vardır.
Döngü Süresi, Verim ve Son İşleme
Döngü süresi kurulum, kesme, boşaltma, temizleme ve incelemeyi içermelidir. Süreçleri karşılaştırırken, aynı nihai spesifikasyona ulaşmak için gereken sonraki taşlama veya parlatma işlemini ekleyin. Daha yavaş bir kesim, kabul edilen verimi artırırsa veya bir bitirme adımını ortadan kaldırırsa yine de ekonomik olabilir; daha hızlı bir kesim, daha fazla yeniden işleme yaratırsa ekonomik olmayabilir.
| Gözlemlenen değişiklik | Potansiyel ekonomik fayda | Gerekli kanıt |
|---|---|---|
| Daha kısa meşgul kesim süresi | Daha fazla kapasite veya daha düşük işgal edilmiş makine maliyeti | Aynı kalite hedefiyle tekrarlanan döngü kayıtları |
| Daha küçük ölçülmüş talaş | Daha yüksek kullanılabilir malzeme verimi | Kurtarılabilir malzemeyi veya ek çıktıyı gösteren parça düzeni |
| Daha iyi kenar veya yüzey | Daha az bitirme, yeniden işleme veya hurda | İnceleme verileri ve sonraki işlem süresi karşılaştırması |
| Daha uzun doğrulanmış tel ömrü | Daha düşük sarf malzemesi ve değişim maliyeti | Kontrollü koşullar altında döngü başına kabul edilen çıktı |
| Daha kararlı çalışma | Daha az müdahale ve plansız kesinti | Makine günlüğü, operatör süresi ve kesinti kayıtları |
| Esnek malzeme yeteneği | Olası ekipman konsolidasyonu | Her gerçek malzeme için onaylanmış işlem pencereleri, genel bir iddia değil |
Kesme Yöntemleri Arasındaki Maliyet Sınırları
Hiçbir yöntem otomatik olarak en ucuz değildir. Parça geometrisi, malzeme, kalite gereksinimi ve üretim hacmi hangi maliyetlerin baskın olduğunu belirler. Aşağıdaki tablo, evrensel bir kazanan ilan etmek yerine karşılaştırılacak maliyet sorularını belirlemektedir.
| İşlem ailesi | Test edilecek maliyet gücü | Olası maliyet cezası | En iyi kanıt |
|---|---|---|---|
| Sürekli halka elmas tel | Kontrollü kuvvet, talaş ve sert/kırılgan malzeme yeteneği | Tel, tekerlek sistemi, kurulum ve uygulama geliştirme maliyeti | Ölçülmüş tel kullanımı, zamanı ve verimi ile temsili kesim |
| Bıçaklı veya bantlı testere | Uygun parçalarda tanıdık kurulum ve potansiyel olarak yüksek kaldırma oranı | Bıçak talaşı, kenar hasarı, sapma veya bitirme gereksinimi | Kabul edilen verim ve nihai spesifikasyona kadar geçen toplam süre |
| Makara veya karşılıklı tel | Farklı tel envanteri ve uzun kesim konfigürasyonları | Geri dönüş, tel yönetimi, zemin alanı veya bakım farklılık gösterebilir | Aynı kesim ve kabul hedefi kullanılarak eşit malzeme karşılaştırması |
| Aşındırıcı su bazlı işlem | Uyumlu iş parçaları için esnek profil yeteneği | Aşındırıcı, su, kirlilik, bertaraf ve kenar durumu maliyetleri | Ortam tüketimi artı temizleme ve bitirme kayıtları |
| EDM veya termal işlem | Uyumlu malzemelerde geometri veya hız avantajları | Malzeme iletkenliği, termal etkiler, elektrot/ortam ve bitirme | Nihai parça kalitesi ve tam işlem rotası maliyeti |
ROI ve Geri Ödeme Hesaplaması
ROI, önerilen sistemi gerçek mevcut süreçle karşılaştırmalıdır. Ekipman, takım, kurulum, eğitim, fikstürler, test malzemesi ve üretime başlamak için gereken işletme sermayesini içerir. Faydalar arasında daha düşük birim maliyeti, geri kazanılabilir kapasite, iyileştirilmiş verim veya ortadan kaldırılmış son işlemler yer alabilir, ancak her fayda ölçülen kanıtlarla desteklenmelidir.
Basit geri ödeme süresi = toplam artışlı yatırım ÷ doğrulanmış aylık net tasarruf
Net tasarruflar, yeni sarf malzemeleri, bakım, işçilik, kamu hizmetleri ve finansman etkilerini düşmelidir. Ek kapasitenin teyit edilmiş bir talebi yoksa, mevcut her makine saatini hemen gelir olarak değerlendirmeyin.
Kesme Uygulama Videosu
Saklanan video, bir kesme uygulamasını göstermektedir. Makine ve iş parçası düzenlemesini belirlemeye yardımcı olabilir, ancak başka bir malzeme için maliyeti, tel ömrünü veya ROI'yi belirlemez. Bu değerler kontrollü bir test ve üretim varsayımları gerektirir.
İş Durumu Oluşturmadan Önce Gerekli Veriler
| Girdi grubu | Gerekli bilgiler | Desteklenen çıktı |
|---|---|---|
| Malzeme ve parça | Sınıf, boyutlar, yoğunluk/değer, kesme derinliği ve yıllık miktar | Malzeme kaybı değeri ve gerçekçi iş yükü |
| Kalite hedefi | Kesme boşluğu, tolerans, kenar, yüzey, düzlük ve son işlem payı | Kabul edilen parça tanımı ve karşılaştırılabilir süreç sınırı |
| Mevcut süreç | Takım maliyeti, döngü, işçilik, verim, yeniden işleme, hurda ve kesinti süresi | Varsayılan bir rakip maliyeti yerine doğrulanmış temel çizgi |
| Önerilen test | Tel spesifikasyonu, ayarlar, fikstür, soğutucu/toz yöntemi ve tekrarlar | Sarf malzemesi, zaman, stabilite ve kalite kanıtı |
| Yatırım | Makine, fikstürler, kurulum, eğitim, kamu hizmetleri ve envanter | Toplam artışlı nakit gereksinimi |
| Üretim değeri | Teyit edilmiş talep, kabul edilen parça başına katkı ve mevcut vardiyalar | Kapasite değeri ve geri ödeme senaryosu |
Temsili bir örnek en güvenli başlangıç noktasıdır. test kesme hizmeti sayfası kesme kalitesini, kesme boşluğunu ve süreç davranışını değerlendirmeden önce ne hazırlanması gerektiğini açıklar. Kanıtlar mevcut olduğunda, tel testere makinesi kılavuzu ekipman seviyesi seçimini destekleyebilir.
Sıkça Sorulan Sorular
Dairesel elmas tel kesmenin parça başına maliyeti nedir?
Evrensel bir miktar yoktur. Tel tahsisi, meşgul makine süresi, işçilik, kamu hizmetleri, malzeme kaybı, muayene, yeniden işleme ve hurdayı hesaplayın, ardından aynı dönemden kabul edilen çıktıya bölün.
Daha ince tel her zaman daha ekonomik midir?
Hayır. Daha küçük bir aşındırıcı zarf malzeme kaybını azaltabilir, ancak stabilite, tel ömrü, kesme süresi, kalite ve makine uyumluluğu toplam maliyeti belirler.
Elmas tel ömrü nasıl karşılaştırılmalıdır?
Kabul edilen kesimleri, kesme alanını veya tanımlanmış bir malzeme ve parametre penceresi altındaki meşgul kesme uzunluğunu kullanın. Her döngünün neden çıkarıldığını kaydedin, böylece normal aşınma hasar veya kurulum sorunlarıyla karışmaz.
Daha hızlı bir kesme döngüsü daha iyi bir ROI garanti eder mi?
Hayır. Daha hızlı kesme, yalnızca kalite, verim, tel kullanımı ve sonraki işlemler kabul edilebilir kaldığında ve serbest bırakılan kapasitenin üretim değeri olduğunda yardımcı olur.
Bir ROI tahmini için gereken minimum kanıt nedir?
Tekrarlanan örnek kesme sonuçlarını, gerçek kesme boşluğunu ve döngü ölçümlerini, kabul edilen verimi, tel tüketimini, son işlem gereksinimlerini ve eksiksiz bir yatırım tahminini kullanın. Tek bir gösteri kesimi yeterli değildir.
Sonuç
Dairesel elmas tel kesme, sarf malzemesi kullanımı, kesme boşluğu, döngü süresi, verim ve son işlemenin ölçülen kombinasyonu toplam üretim rotasını iyileştirdiğinde ekonomik değer yaratabilir. Karar, üretkenlik veya bakım hakkında geniş iddialar yerine parça başına maliyete ve doğrulanmış aylık tasarruflara dayanmalıdır. Gerçek malzeme ile başlayın, eşit kabul kriterlerini tanımlayın ve tekrarlanan test verilerinden ROI davasını oluşturun.







