
Le coût de la découpe par fil diamanté circulaire doit être évalué par pièce acceptée, et non par le prix de la machine ou le temps de coupe seul. Un calcul utile comprend la consommation de fil, le temps machine, le temps opérateur, le liquide de refroidissement ou le contrôle de la poussière, la perte de matière liée à la saignée, l'inspection, la retouche et les rebuts. Ces intrants peuvent changer considérablement en fonction de la qualité du matériau, de la taille de la pièce et de la qualité de surface ou de chant requise.
Ce guide fournit un cadre de coût et de retour sur investissement pour les procédés de fil abrasif en boucle continue. Il ne publie pas de prix universel, de revendication de durée de vie du fil ou de pourcentage d'économies. La sélection de l'équipement et du fil doit suivre un test représentatif utilisant la pièce réelle et les critères d'acceptation.
Commencer par le coût par pièce acceptée
Un faible coût de coupe peut être trompeur lorsque les pièces échouent à l'inspection ou nécessitent une finition importante. L'unité la plus utile est le coût total du processus divisé par le nombre de pièces acceptées produites pendant la même période.
Coût par pièce acceptée = (fil + temps machine + main-d'œuvre + services publics + contrôle des fluides/poussières + manutention + inspection + retouche + allocation des rebuts) ÷ pièces acceptées
Utilisez la même limite comptable pour la méthode actuelle et le processus proposé. Comparer uniquement le coût du nouveau fil avec le coût de l'ancienne lame, tout en excluant les différents temps de cycle ou taux de rebut, produira un résultat peu fiable.
| Élément de coût | Base de calcul | Données requises |
|---|---|---|
| Consommation de fil | Coût du fil vérifié alloué aux coupes acceptées ou à la longueur de coupe | Prix du fil, durée de vie utile, raison du remplacement et production acceptée |
| Temps machine | Taux horaire de possession/exploitation de la machine × temps occupé | Temps de coupe, temps de configuration, temps de déchargement et taux horaire |
| Main-d'œuvre | Temps opérateur direct × taux de main-d'œuvre chargé | Temps de configuration pratique, de surveillance, de manutention et de nettoyage |
| Services publics et supports de processus | Électricité, liquide de refroidissement, filtration, traitement de l'eau ou dépoussiérage par lot | Consommation mesurée, intervalle de remplacement et coût d'élimination |
| Perte de matière | Volume ou masse de la saignée × valeur du matériau | Saignée réelle, longueur/profondeur de coupe, densité et coût du matériau |
| Perte de qualité | Coût d'inspection, de retouche et de rebut alloué à la production acceptée | Rendement, type de défaut, voie de retouche et valeur de la pièce rejetée |
| Temps d'arrêt | Temps productif perdu × contribution horaire pertinente | Changements de fil, maintenance, nettoyage et interruption imprévue |
Durée de vie du fil et coût des consommables
La durée de vie du fil doit être mesurée dans une fenêtre de processus définie. Une boucle retirée en raison de l'usure du revêtement, de dommages locaux, d'un suivi instable ou d'un changement de produit ne représente pas la même durée de vie utile. Enregistrez à la fois la production et la raison du remplacement.
Une métrique pratique du coût du fil peut être basée sur les coupes acceptées, la surface de coupe totale ou la longueur de coupe engagée. Le dénominateur correct dépend du processus de production. Lorsque les pièces varient considérablement, la surface de coupe et la qualité du matériau fournissent généralement un meilleur contexte qu'un simple décompte.
- Le coût d'achat seul est insuffisant : inclure l'expédition, la préparation, l'installation et les stocks planifiés où le matériel.
- La durée de vie la plus longue n'est pas toujours le coût le plus bas : un réglage conservateur peut prolonger l'utilisation du fil tout en augmentant le temps machine.
- La vitesse d'avance la plus rapide n'est pas toujours le coût le plus bas : un engagement agressif peut réduire le rendement ou la qualité de surface.
- La spécification compte : le diamètre, l'abrasif, le revêtement et la géométrie de la boucle doivent correspondre au matériau et à la méthode de contrôle des débris.
Pour les structures de fil disponibles et l'adaptation des applications, utilisez le page de spécification du fil diamanté. Les hypothèses finales sur les consommables doivent provenir d'un test d'échantillon plutôt que d'une estimation catalogue.
Perte de saignée et valeur du matériau
La saignée est la plus importante lorsque la matière première est chère ou lorsque des pièces supplémentaires peuvent être récupérées à partir d'un lingot, d'un cristal ou d'un bloc de taille fixe. La saignée réelle n'est pas identique au diamètre du fil nu. Elle reflète également l'enveloppe abrasive, le balourd, les vibrations, l'avance, la tension et la profondeur de coupe.
Coût de perte de matière par coupe = volume (ou masse) de saignée mesuré × valeur du matériau par unité correspondante
N'attribuez pas l'intégralité de l'économie théorique de saignée comme avantage financier, sauf si elle modifie le matériau acheté, le rendement utilisable ou la production récupérée. Une coupe plus étroite n'a de valeur économique que lorsque le matériau économisé peut être utilisé ou lorsqu'il évite une perte ailleurs dans le processus.
Temps de cycle, rendement et finition en aval
Le temps de cycle doit inclure la configuration, la coupe, le déchargement, le nettoyage et l'inspection. Lors de la comparaison des processus, ajoutez le meulage ou le polissage en aval requis pour atteindre la même spécification finale. Une coupe plus lente peut toujours être économique si elle améliore le rendement accepté ou élimine une étape de finition ; une coupe plus rapide peut être non économique si elle crée plus de retravail.
| Changement observé | Bénéfice économique potentiel | Preuves requises |
|---|---|---|
| Temps de coupe engagé plus court | Capacité accrue ou coût machine occupé réduit | Enregistrements de cycles répétés avec le même objectif de qualité |
| Coupe mesurée plus petite | Rendement de matériau utilisable plus élevé | Disposition des pièces montrant le matériau récupérable ou la production supplémentaire |
| Meilleur bord ou surface | Moins de finition, de retravail ou de rebut | Données d'inspection et comparaison des temps de processus en aval |
| Durée de vie du fil vérifiée plus longue | Coût réduit des consommables et des changements | Production acceptée par boucle dans des conditions contrôlées |
| Fonctionnement plus stable | Moins d'interventions et d'arrêts imprévus | Journal de la machine, temps opérateur et enregistrements des interruptions |
| Capacité de matériau flexible | Consolidation possible des équipements | Fenêtres de processus confirmées pour chaque matériau réel, pas une affirmation générale |
Limites de coût entre les méthodes de coupe
Aucune méthode n'est automatiquement la moins chère. La géométrie de la pièce, le matériau, l'exigence de qualité et le volume de production déterminent quels coûts dominent. Le tableau ci-dessous identifie les questions de coût à comparer plutôt que de déclarer un gagnant universel.
| Famille de processus | Force de coût à tester | Pénalité de coût possible | Meilleures preuves |
|---|---|---|---|
| Fil diamanté en boucle continue | Force contrôlée, capacité de coupe et de matériau dur/cassant | Coût du fil, du système de roue, de la configuration et du développement d'application | Coupe représentative avec utilisation du fil, temps et rendement mesurés |
| Sciage à lame ou à ruban | Configuration familière et taux d'enlèvement potentiellement élevé sur des pièces appropriées | Coupe de lame, dommages aux bords, déflexion ou exigence de finition | Rendement accepté et temps total jusqu'à la spécification finale |
| Fil sur bobine ou alternatif | Inventaire de fil différent et configurations de coupe longue | L'inversion, la gestion du fil, l'espace au sol ou la maintenance peuvent différer | Comparaison de matériaux égaux utilisant la même coupe et le même objectif d'acceptation |
| Processus abrasif à base d'eau | Capacité de profil flexible pour les pièces compatibles | Coûts liés à l'abrasif, à l'eau, à la contamination, à l'élimination et à l'état des bords | Consommation de média plus enregistrements de nettoyage et de finition |
| Processus EDM ou thermique | Avantages de géométrie ou de vitesse sur les matériaux compatibles | Conductivité du matériau, effets thermiques, électrode/média et finition | Qualité de la pièce finale et coût complet de la voie de processus |
Calcul du ROI et du retour sur investissement
Le ROI doit comparer le système proposé au processus actuel réel. Inclure l'équipement, les outils, l'installation, la formation, les fixations, le matériel de test et le fonds de roulement nécessaire pour démarrer la production. Les avantages peuvent inclure un coût unitaire inférieur, une capacité récupérable, un rendement amélioré ou une finition éliminée, mais chaque avantage doit être étayé par des preuves mesurées.
Période de retour sur investissement simple = investissement supplémentaire total ÷ économies nettes mensuelles vérifiées
Les économies nettes doivent déduire les nouveaux consommables, la maintenance, la main-d'œuvre, les services publics et les effets de financement. Si la capacité supplémentaire n'a pas de demande confirmée, ne valorisez pas chaque heure machine disponible comme un revenu immédiat.
Vidéo d'application de coupe
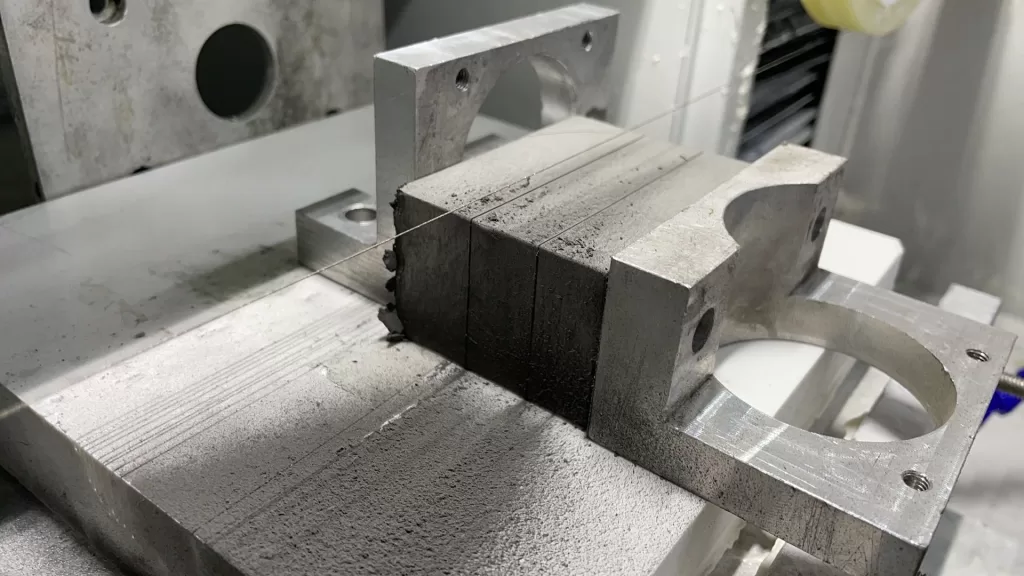
La vidéo conservée démontre une application de coupe. Elle peut aider à identifier l'agencement de la machine et de la pièce, mais elle n'établit pas le coût, la durée de vie du fil ou le ROI pour un autre matériau. Ces valeurs nécessitent un test contrôlé et des hypothèses de production.
Données requises avant de construire le dossier commercial
| Groupe d'entrée | Informations requises | Sortie prise en charge |
|---|---|---|
| Matériau et pièce | Nuance, dimensions, densité/valeur, profondeur de coupe et quantité annuelle | Valeur de perte de matériau et charge de travail réaliste |
| Objectif de qualité | Trait de coupe, tolérance, bord, surface, planéité et marge de finition | Définition de pièce acceptée et frontière de processus comparable |
| Processus actuel | Coût de l'outil, cycle, main-d'œuvre, rendement, retravail, rebut et temps d'arrêt | Ligne de base vérifiée plutôt qu'un coût concurrentiel supposé |
| Test proposé | Spécification du fil, réglages, fixation, méthode de refroidissement/poussière et répétitions | Preuves de consommables, de temps, de stabilité et de qualité |
| Investissement | Machine, fixations, installation, formation, services publics et inventaire | Exigence totale de trésorerie supplémentaire |
| Valeur de production | Demande confirmée, contribution par pièce acceptée et quarts de travail disponibles | Valeur de capacité et scénario de retour sur investissement |
Un échantillon représentatif est le point de départ le plus sûr. Le page de service de coupe d'essai explique quoi préparer avant d'évaluer la qualité de coupe, le trait de coupe et le comportement du processus. Une fois les preuves disponibles, le guide des machines à fil peut prendre en charge la sélection au niveau de l'équipement.
Questions fréquemment posées
Combien coûte la coupe au fil diamanté circulaire par pièce ?
Il n'y a pas de montant universel. Calculez l'allocation du fil, le temps machine occupé, la main-d'œuvre, les services publics, la perte de matériau, l'inspection, le retravail et le rebut, puis divisez par la production acceptée sur la même période.
Un fil plus fin est-il toujours plus économique ?
Non. Une enveloppe abrasive plus petite peut réduire la perte de matériau, mais la stabilité, la durée de vie du fil, le temps de coupe, la qualité et la compatibilité de la machine déterminent le coût total.
Comment comparer la durée de vie du fil diamanté ?
Utilisez les coupes acceptées, la surface de coupe ou la longueur de coupe engagée dans une fenêtre de matériau et de paramètres définie. Notez pourquoi chaque boucle a été retirée afin que l'usure normale ne soit pas mélangée à des dommages ou à des problèmes de configuration.
Un cycle de coupe plus rapide garantit-il un meilleur ROI ?
Non. Une coupe plus rapide n'aide que lorsque la qualité, le rendement, l'utilisation du fil et le traitement en aval restent acceptables et lorsque la capacité libérée a une valeur de production.
Quelle est la preuve minimale nécessaire pour une estimation du ROI ?
Utilisez les résultats répétés des coupes d'échantillons, les mesures réelles du trait de coupe et du cycle, le rendement accepté, la consommation de fil, les exigences de finition et une estimation complète de l'investissement. Une seule coupe de démonstration ne suffit pas.
Conclusion
La coupe au fil diamanté circulaire peut créer de la valeur économique lorsque la combinaison mesurée de l'utilisation des consommables, du trait de coupe, du temps de cycle, du rendement et de la finition améliore la voie de production totale. La décision doit être basée sur le coût par pièce acceptée et les économies mensuelles vérifiées, et non sur des affirmations générales concernant la productivité ou la maintenance. Commencez par le matériau réel, définissez des critères d'acceptation égaux et construisez le dossier ROI à partir de données de test répétées.







