El coste de corte con hilo de diamante circular debe evaluarse por pieza aceptada, no solo por el precio de la máquina o el tiempo de corte. Un cálculo útil incluye el consumo de hilo, el tiempo de máquina, el tiempo del operario, el refrigerante o el control de polvo, la pérdida de material relacionada con el corte, la inspección, el retrabajo y los desechos. Estas entradas pueden cambiar sustancialmente según el grado del material, el tamaño de la pieza y la calidad de superficie o borde requerida.
Esta guía proporciona un marco de costes y ROI para procesos de hilo abrasivo de bucle continuo. No publica un precio universal, una afirmación de vida útil del hilo o un porcentaje de ahorro. La selección del equipo y del hilo debe seguir una prueba representativa utilizando la pieza de trabajo real y los criterios de aceptación.
Empiece por el coste por pieza aceptada
Un bajo coste de corte puede ser engañoso cuando las piezas fallan en la inspección o requieren un acabado extenso. La unidad más útil es el coste total del proceso dividido por el número de piezas aceptadas producidas en el mismo período.
Coste por pieza aceptada = (hilo + tiempo de máquina + mano de obra + servicios públicos + control de fluidos/polvo + manipulación + inspección + retrabajo + asignación de desechos) ÷ piezas aceptadas
Utilice el mismo límite contable para el método actual y el proceso propuesto. Comparar solo el coste del hilo nuevo con el coste de la hoja vieja, excluyendo diferentes tiempos de ciclo o tasas de desecho, producirá un resultado poco fiable.
| Elemento de coste | Base de cálculo | Datos requeridos |
|---|---|---|
| Consumo de hilo | Coste de hilo verificado asignado a cortes aceptados o longitud de corte | Precio del hilo, vida útil utilizable, motivo de reemplazo y producción aceptada |
| Tiempo de máquina | Tasa de propiedad/operación horaria de la máquina × tiempo ocupado | Tiempo de corte, tiempo de configuración, tiempo de descarga y tasa horaria |
| Mano de obra | Tiempo directo del operario × tasa de mano de obra cargada | Tiempo práctico de configuración, monitorización, manipulación y limpieza |
| Servicios públicos y medios de proceso | Electricidad, refrigerante, filtración, tratamiento de agua o recolección de polvo por lote | Consumo medido, intervalo de reemplazo y coste de eliminación |
| Pérdida de material | Volumen o masa de corte × valor del material | Corte real, longitud/profundidad de corte, densidad y coste del material |
| Pérdida de calidad | Coste de inspección, retrabajo y desechos asignado a la producción aceptada | Rendimiento, tipo de defecto, ruta de retrabajo y valor de la pieza rechazada |
| Tiempo de inactividad | Tiempo productivo perdido × contribución horaria relevante | Cambios de hilo, mantenimiento, limpieza e interrupción no planificada |
Vida útil del hilo y coste de los consumibles
La vida útil del hilo debe medirse dentro de una ventana de proceso definida. Un bucle retirado debido al desgaste del recubrimiento, daños locales, seguimiento inestable o un cambio de producto no representa la misma vida útil utilizable. Registre tanto la producción como el motivo del reemplazo.
Una métrica práctica del coste del hilo puede basarse en cortes aceptados, área total de corte o longitud de corte comprometida. El denominador correcto depende del proceso de producción. Cuando las piezas de trabajo varían significativamente, el área de corte y el grado del material suelen proporcionar un mejor contexto que un simple recuento.
- El coste de compra por sí solo es insuficiente: incluya envío, preparación, instalación e inventario planificado donde corresponda.
- La vida útil más larga no siempre es el coste más bajo: una configuración conservadora puede extender el uso del hilo mientras aumenta el tiempo de máquina.
- La alimentación más rápida no siempre es el coste más bajo: un compromiso agresivo puede reducir el rendimiento o la calidad de la superficie.
- La especificación importa: el diámetro, el abrasivo, el recubrimiento y la geometría del bucle deben coincidir con el material y el método de control de residuos.
Para las estructuras de hilo disponibles y la adaptación a la aplicación, utilice el especificación del hilo de diamante. Las suposiciones finales sobre los consumibles deben provenir de una prueba de muestra en lugar de una estimación de catálogo.
Pérdida de corte y valor del material
El corte importa más cuando la materia prima es cara o cuando se pueden recuperar piezas adicionales de un lingote, cristal o bloque de tamaño fijo. El corte real no es idéntico al diámetro del hilo desnudo. También refleja la envolvente abrasiva, el descentramiento, la vibración, la alimentación, la tensión y la profundidad de corte.
Coste de pérdida de material por corte = volumen (o masa) de corte medido × valor del material por unidad correspondiente
No asigne el ahorro teórico completo del corte como beneficio financiero a menos que cambie el material comprado, el rendimiento utilizable o la producción recuperada. Un corte más estrecho tiene valor económico solo cuando el material ahorrado se puede utilizar o cuando evita una pérdida en otra parte del proceso.
Tiempo de Ciclo, Rendimiento y Acabado Posterior
El tiempo de ciclo debe incluir la configuración, el corte, la descarga, la limpieza y la inspección. Al comparar procesos, agregue el rectificado o pulido posterior requerido para alcanzar la misma especificación final. Un corte más lento aún puede ser económico si mejora el rendimiento aceptado o elimina un paso de acabado; un corte más rápido puede ser antieconómico si crea más retrabajo.
| Cambio observado | Beneficio económico potencial | Evidencia requerida |
|---|---|---|
| Menor tiempo de corte comprometido | Mayor capacidad o menor coste de máquina ocupada | Registros de ciclos repetidos con el mismo objetivo de calidad |
| Menor corte medido | Mayor rendimiento de material utilizable | Diseño de pieza que muestra material recuperable o salida adicional |
| Mejor borde o superficie | Menos acabado, retrabajo o desperdicio | Datos de inspección y comparación de tiempos de proceso posteriores |
| Mayor vida útil verificada del alambre | Menor coste de consumibles y cambios | Salida aceptada por bucle en condiciones controladas |
| Operación más estable | Menos intervención y tiempo de inactividad no planificado | Registro de máquina, tiempo del operador y registros de interrupción |
| Capacidad de material flexible | Posible consolidación de equipos | Ventanas de proceso confirmadas para cada material real, no una afirmación general |
Límites de Coste Entre Métodos de Corte
Ningún método es automáticamente el más barato. La geometría de la pieza, el material, el requisito de calidad y el volumen de producción determinan qué costes predominan. La tabla a continuación identifica las preguntas de coste a comparar en lugar de declarar un ganador universal.
| Familia de procesos | Fuerza de coste a probar | Posible penalización de coste | Mejor evidencia |
|---|---|---|---|
| Alambre de diamante de bucle continuo | Fuerza controlada, corte y capacidad de material duro/frágil | Coste de alambre, sistema de rueda, configuración y desarrollo de aplicaciones | Corte representativo con uso de alambre, tiempo y rendimiento medidos |
| Corte con hoja o banda | Configuración familiar y potencialmente alta tasa de eliminación en piezas adecuadas | Corte de hoja, daño en el borde, deflexión o requisito de acabado | Rendimiento aceptado y tiempo total hasta la especificación final |
| Alambre de carrete o alternativo | Diferentes inventarios de alambre y configuraciones de corte largo | La inversión, la gestión del alambre, el espacio o el mantenimiento pueden diferir | Comparación de material igual utilizando el mismo corte y objetivo de aceptación |
| Proceso abrasivo a base de agua | Capacidad de perfil flexible para piezas de trabajo compatibles | Costes de abrasivos, agua, contaminación, eliminación y estado del borde | Consumo de medios más registros de limpieza y acabado |
| Proceso EDM o térmico | Ventajas de geometría o velocidad en materiales compatibles | Conductividad del material, efectos térmicos, electrodo/medio y acabado | Calidad final de la pieza y coste completo de la ruta del proceso |
Cálculo de ROI y Recuperación
El ROI debe comparar el sistema propuesto con el proceso actual real. Incluya equipo, herramientas, instalación, capacitación, accesorios, material de prueba y el capital de trabajo necesario para iniciar la producción. Los beneficios pueden incluir un menor costo unitario, capacidad recuperable, mejora del rendimiento o eliminación del acabado, pero cada beneficio debe estar respaldado por evidencia medida.
Período de recuperación simple = inversión incremental total ÷ ahorros netos mensuales verificados
Los ahorros netos deben deducir los nuevos consumibles, el mantenimiento, la mano de obra, los servicios públicos y los efectos de financiación. Si la capacidad adicional no tiene una demanda confirmada, no valore cada hora de máquina disponible como ingresos inmediatos.
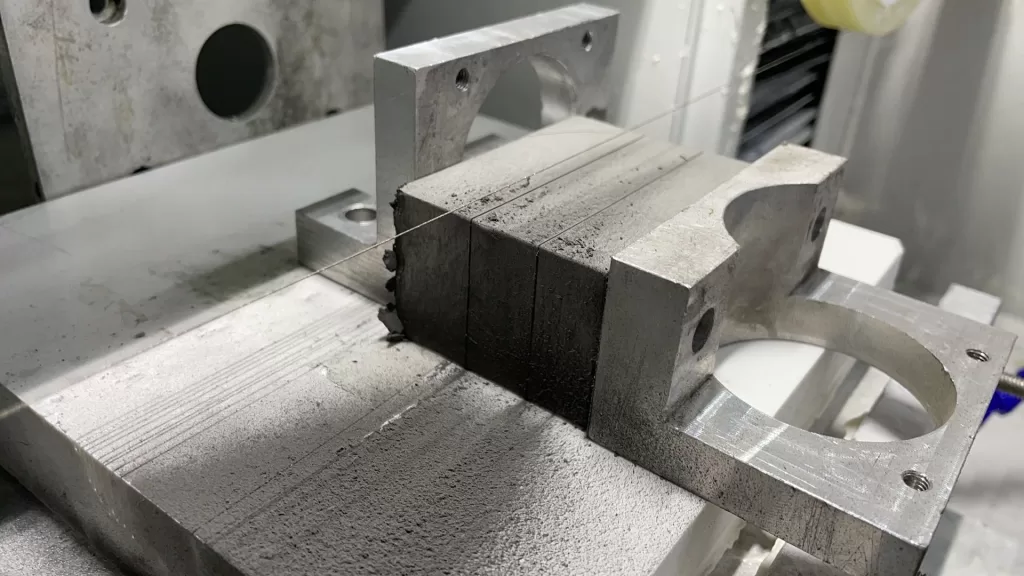
Vídeo de aplicación de corte
El vídeo conservado demuestra una aplicación de corte. Puede ayudar a identificar la disposición de la máquina y la pieza de trabajo, pero no establece el costo, la vida útil del alambre o el ROI para otro material. Esos valores requieren una prueba controlada y suposiciones de producción.
Datos requeridos antes de construir el caso de negocio
| Grupo de entrada | Información requerida | Salida soportada |
|---|---|---|
| Material y pieza | Grado, dimensiones, densidad/valor, profundidad de corte y cantidad anual | Valor de pérdida de material y carga de trabajo realista |
| Objetivo de calidad | Corte, tolerancia, borde, superficie, planitud y margen de acabado | Definición de pieza aceptada y límite de proceso comparable |
| Proceso actual | Costo de herramienta, ciclo, mano de obra, rendimiento, reelaboración, desperdicio y tiempo de inactividad | Línea de base verificada en lugar de un costo de competidor asumido |
| Prueba propuesta | Especificación del alambre, configuración, accesorio, método de refrigerante/polvo y repeticiones | Evidencia de consumibles, tiempo, estabilidad y calidad |
| Inversión | Máquina, accesorios, instalación, capacitación, servicios públicos e inventario | Requisito total de efectivo incremental |
| Valor de producción | Demanda confirmada, contribución por pieza aceptada y turnos disponibles | Valor de capacidad y escenario de recuperación |
Una muestra representativa es el punto de partida más seguro. El página de servicio de corte de prueba explica qué preparar antes de evaluar la calidad del corte, el corte y el comportamiento del proceso. Una vez que la evidencia esté disponible, el guía de máquinas de sierra de hilo puede soportar la selección a nivel de equipo.
Preguntas frecuentes
¿Cuánto cuesta el corte con alambre de diamante circular por pieza?
No hay una cantidad universal. Calcule la asignación de alambre, el tiempo de máquina ocupado, la mano de obra, los servicios públicos, la pérdida de material, la inspección, la reelaboración y el desperdicio, luego divida por la producción aceptada del mismo período.
¿Es el alambre más delgado siempre más económico?
No. Un sobre abrasivo más pequeño puede reducir la pérdida de material, pero la estabilidad, la vida útil del alambre, el tiempo de corte, la calidad y la compatibilidad de la máquina determinan el costo total.
¿Cómo se debe comparar la vida útil del alambre de diamante?
Utilice cortes aceptados, área de corte o longitud de corte comprometida bajo un material y ventana de parámetros definidos. Registre por qué se retiró cada bucle para que el desgaste normal no se mezcle con daños o problemas de configuración.
¿Un ciclo de corte más rápido garantiza un mejor ROI?
No. Un corte más rápido solo ayuda cuando la calidad, el rendimiento, el uso del alambre y el procesamiento posterior siguen siendo aceptables y cuando la capacidad liberada tiene valor de producción.
¿Cuál es la evidencia mínima necesaria para una estimación del ROI?
Utilice resultados de cortes de muestra repetidos, mediciones reales de corte y ciclo, rendimiento aceptado, consumo de alambre, requisitos de acabado y una estimación completa de la inversión. Un solo corte de demostración no es suficiente.
Conclusión
El corte con alambre de diamante circular puede crear valor económico cuando la combinación medida de uso de consumibles, corte, tiempo de ciclo, rendimiento y acabado mejora la ruta de producción total. La decisión debe basarse en el costo por pieza aceptada y los ahorros mensuales verificados, no en afirmaciones generales sobre productividad o mantenimiento. Comience con el material real, defina criterios de aceptación iguales y construya el caso de ROI a partir de datos de prueba repetidos.