Ein Graphitring mit großem Durchmesser. Mehrere Präzisionsschlitze. Trockenschnitt bei 40–70 m/s – und jede Schlitzwand muss sauber herauskommen.
Graphit schneidet schnell. Das ist nicht das Problem. Das Problem ist, dass Graphit auch schnell bricht, und bei einem großen zylindrischen Ring mit mehreren Schlitzen ist jeder Schnitt eine weitere Gelegenheit für einen Riss, sich durch den Körper auszubreiten. Eine abgesplitterte Schlitzwand bedeutet, dass die gesamte Komponente – die möglicherweise Stunden gedauert hat, bis zu diesem Punkt bearbeitet wurde – auf den Schrott wandert.
So sind wir vorgegangen.
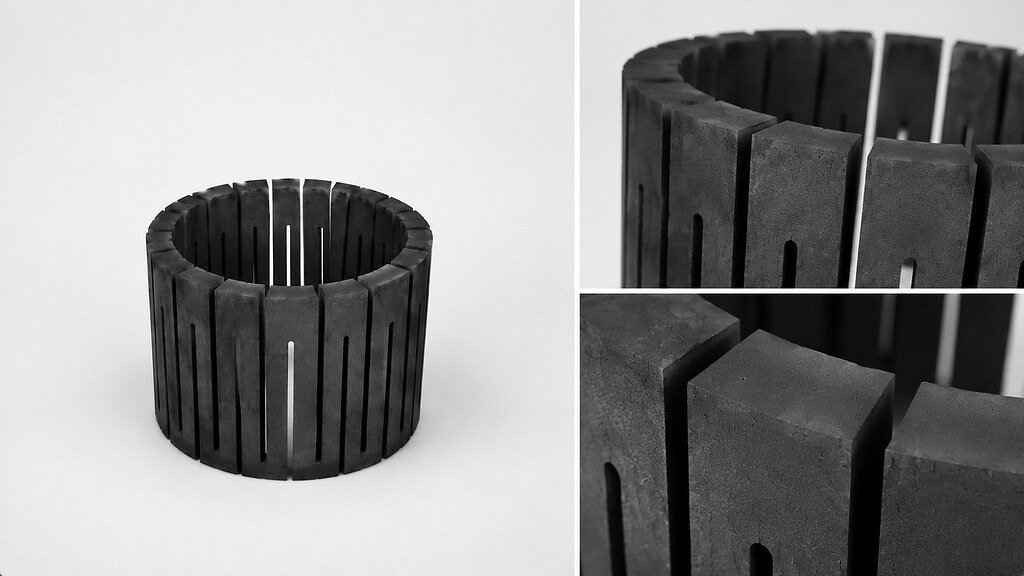
Die Komponente: Graphit-Suszeptorringe in der thermischen Halbleiterverarbeitung
Suszeptorringe sitzen in Kristallwachstumsreaktoren und Hochtemperatur-Wafer-Bearbeitungsanlagen. Ihre Aufgabe ist es, Substrate während der Wärmebehandlung – Temperaturen über 1000 °C – an Ort und Stelle zu halten, während ihre Schlitzgeometrie den Gasfluss und die Wärmeübertragung über die Komponentenoberfläche steuert.
Hochrein Graphit ist das Standardmaterial für diese Anwendung. Es übersteht wiederholte thermische Zyklen, widersteht reaktiven Prozessgasen und hat genügend Bearbeitbarkeit, um komplexe Schlitzprofile zu halten. Die Reinheitsspezifikation ist streng: Spurenmetallverunreinigungen vom Suszeptor übertragen sich direkt auf die Waferoberfläche, daher wird Graphit in Halbleiterqualität mit 99,99% Kohlenstoff oder höher verwendet.
Diese Kombination – thermisch stabil, chemisch inert, hochrein – macht es gerade schwierig, ohne Kontaminationsrisiko oder strukturelle Schäden zu bearbeiten. Das Material, das im Einsatz Beständigkeit gegen Abbau zeigt, widersteht auch dem Schneiden.
Das Problem: Schlitze in sprödem Graphit verzeihen keine Stöße
Die Mohs-Härte von Graphit liegt bei etwa 1–2. Es lässt sich leicht schneiden. Was es nicht kann, ist, Stöße zu absorbieren. Ein herkömmlicher Fräser oder eine Sägeblatt übt Schneidkräfte in Impulsen aus – jede Zahnberührung ist ein Mikro-Stoß auf die Graphitkornstruktur.
Bei einem kleinen Graphitteil sind diese Impulse oft beherrschbar. Bei einem großen Suszeptorring mit mehreren Schlitzen verschärfen drei Dinge das Problem:
Die Vibrationslaufstrecke nimmt mit der Ringgröße zu. Ein großer zylindrischer Ring, der an einem Ende gehalten wird, während ein Fräser das andere berührt, wirkt wie ein Hebel. Vibrationen von jedem Zahnaufprall breiten sich durch den Ringkörper aus. An den Schlitzwänden – wo der Querschnitt am dünnsten ist – zeigen sich diese Vibrationen als Kantenabsplitterungen oder Untergrundrisse.
Die Anzahl der Schlitze vervielfacht das Risiko. Jeder Schnitt ist ein weiterer Stoß auf eine Struktur, die bereits durch die vorherigen Schnitte beansprucht wurde. Ein Ring, der den ersten Schlitz unbeschädigt durchläuft, kann beim vierten oder fünften Durchgang immer noch Risse entwickeln, wenn der angesammelte Mikroschaden einen Schwellenwert erreicht. Deshalb wird der Ertragsverlust bei Graphitringen mit mehreren Schlitzen, die mit herkömmlichen Sägeverfahren bearbeitet werden, als gegeben und nicht als Ausnahme betrachtet.
Kerf-Verlust stört das thermische Gleichgewicht. Die Geometrie der Susceptor-Ringnut ist Teil des thermischen Designs – die Breite und Position der Nut bestimmen, wie sich die Wärme während der Verarbeitung über die Ringoberfläche verteilt. Eine Schnittmethode mit breitem Kerf entfernt pro Nut mehr Material als in der Zeichnung angegeben, was die thermische Leistung des Rings verändert. Kerf-Kontrolle ist hier nicht nur eine Frage der Materialverschwendung; es ist eine Prozessspezifikation.
Der Ansatz: SH60-60, 0,8 mm Draht, Trockenschnitt
Wir verwendeten die VIMFUN SH60-60 Endlos-Diamantdrahtsäge mit einer 0,8 mm galvanisch beschichteten Diamantdrahtschlaufe.
| Parameter | Wert |
|---|---|
| Maschine | VIMFUN SH60-60 Endlos-Diamantdrahtsäge |
| Workpiece | Hochreiner Graphit-Susceptor-Ring |
| Drahttyp | Galvanisch beschichtete Endlos-Diamantdrahtschleife |
| Drahtdurchmesser | 0,8 mm |
| Kerf-Verlust | ~0,9 mm pro Schlitz |
| Drahtspannung | 200–300 N |
| Drahtgeschwindigkeit | 40–70 m/s |
| Vorschubgeschwindigkeit | 50–100 mm/min |
| Kühlmittel | Trockenschnitt – kein Kühlmittel |
| Schlitzgeometrie | Mehrere radiale Präzisionsschlitze |
Graphit wird trocken geschnitten. Kein Kühlmittel. Graphitspäne sind nicht reaktiv und verlassen den Kerf durch den eigenen Luftstrom des Drahtes bei Geschwindigkeit – Kühlmittel würde eine Graphit-Schlämme erzeugen, die sich in den Schlitz packt und den Schneidwiderstand erhöht, anstatt ihn zu verringern. Trockenschnitt eliminiert auch das Kontaminationsrisiko durch Kühlmittelrückstände auf einer Komponente, die in eine thermische Halbleiterumgebung gelangt.
Drahtgeschwindigkeit läuft mit 40–70 m/s — schnell, verglichen mit härteren Materialien wie Keramik oder Quarz, die eine kontrolliertere Berührung erfordern. Die geringe Härte von Graphit bedeutet, dass die Materialabtragsrate bei diesen Geschwindigkeiten hoch ist und die abrasive Wirkung stark genug ist, um Späne ohne sekundäre Spülung zu entfernen. Mehr darüber, wie Geschwindigkeit, Spannung und Vorschub interagieren, siehe Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit.
Der Drahtdurchmesser von 0,8 mm bestimmt die Schnittfuge auf etwa 0,9 mm. Das ist eine bewusste Wahl für diese Ringgeometrie. Ein dünnerer Draht (0,4–0,6 mm) würde die Schnittfuge verengen, aber bei mehreren Durchgängen für einen großen Ring das Risiko von Schleifenermüdung einführen — der verlängerte Schneidweg pro Schlitz bei diesem Durchmesser würde einen dünnen Draht an seine Ermüdungsgrenze bringen, bevor alle Schlitze fertig sind. Der 0,8 mm Draht tauscht eine etwas breitere Schnittfuge gegen eine konsistente Schleifenintegrität über alle Durchgänge.
Der kritische Parameter ist die Spannungskontrolle. Die Drahtspannung von 200–300 N muss über die volle Tiefe jedes Schlitzes konstant bleiben. Wenn die Spannung während des Schneidens abfällt — durch Servo-Jagd, Riemenreibung oder eine langsam reagierende Spannungsregelung — biegt sich der Draht seitlich und die Schlitzwand wird konisch: am Eingang breiter als am Ausgang. Das geschlossene Spannungsregelsystem des SH60-60 korrigiert Abweichungen in Echtzeit. Eine konstante Spannung erzeugt parallele Schlitzwände über jeden Schlitz am Ring.
Das Ergebnis: Jede Schlitzwand sauber, keine Nacharbeit
Nach dem Schneiden zeigt jeder Schlitz saubere Kanten sowohl am Ein- als auch am Ausgang — keine Absplitterungen, keine Mikrorisse an den Wänden, keine Delamination an der Austrittsseite.
Die Schlitzgeometrie ist über alle Schnitte hinweg konsistent. Gleichmäßige Breite, parallele Wände, ebener Schlitzboden. Die Art von Konsistenz, die aus einem Prozess resultiert, bei dem die Schneidvariable — Drahtposition, Spannung, Geschwindigkeit — zwischen dem ersten und dem letzten Schlitz nicht abweicht.
Was fehlt, ist genauso wichtig wie das, was da ist. Bei der konventionellen Bearbeitung folgt typischerweise ein Entgratungsschritt dem Schlitzschneiden, um abgesplitterte Graphitfragmente zu entfernen, bevor der Ring in Betrieb genommen wird. Graphitspäne in einer thermischen Halbleiterumgebung kontaminieren den Prozess. Das Überspringen dieses Schritts ist nicht nur ein Effizienzgewinn — es entfällt eine Handhabungsstufe, die selbst ein Risiko für Absplitterungen birgt. Der Diamantdrahtprozess liefert Schlitzwände, die dies nicht benötigen. Details zur Oberflächenergebnissteuerung beim Diamantdrahtschneiden finden Sie unter Optimierung der Oberflächenqualität.
Der Zustand der Unterflächenrisse an den Schlitzwänden unterscheidet sich ebenfalls von dem, was die konventionelle Bearbeitung hinterlässt. Oberflächenabsplitterungen sind sichtbar und können bei der Inspektion bewertet werden. Unterflächenrisse sind nicht sichtbar, breiten sich aber während thermischer Zyklen aus — was zu einem Bauteilversagen während des Prozesses führt. Der schonende Abriebmechanismus eines endlosen Diamantdrahtes begrenzt Schäden unter der Oberfläche auf die Abriebzone selbst, ohne die Rissinitiierungstiefe, die das perkussive Schneiden verursacht. Laut SGL Carbon's Richtlinien für hochreinen Graphit für Halbleiteranwendungen, beginnt die Dimensionsstabilität über thermische Zyklen hinweg mit einem rissfreien Zustand ab der Bearbeitungsphase.
Der Ring verlässt die Maschine bereit für die thermische Verarbeitungsausrüstung für Halbleiter. Keine sekundäre Kantenbearbeitung. Kein Kontaminationsrisiko durch Kühlmittelrückstände. Schlitzgeometrie innerhalb der Spezifikation über alle Durchgänge.
SPIE-Tagungsbände über Graphitbearbeitung für thermische Halbleiteranwendungen dokumentieren die Oberflächenzustandslücke zwischen Diamantdraht und konventioneller Bearbeitung bei spröden Graphitkomponenten — eine Lücke, die mit der Komplexität der Komponente wächst.

Können wir Ihren Graphit-Suszeptorring schneiden?
Wir bearbeiten Graphit-Suszeptorringe, CZ-Tiegel-Liner, Heizelemente und andere komplexe Graphit-Thermalkomponenten.
Um Ihnen eine Prozessempfehlung geben zu können, senden Sie uns:
- Ringaußendurchmesser und Innendurchmesser
- Wandstärke und Anzahl der Schlitze
- Ziel-Schlitzbreite und Schlitztiefe
- Graphitqualität, falls bekannt (Reinheit, Kornstruktur)
- Anforderung an die Kantenqualität oder vorhandene Zeichnungstoleranzen
Wir bestätigen, ob der SH60-60 zu Ihrer Geometrie passt, geben den Drahtdurchmesser und die Parameter für Ihr Schlitzprofil an und beraten Sie zur Spannvorrichtung für Ihre Ringgröße.