Un anneau de graphite de grand diamètre. Fentes multiples de précision. Coupe à sec à 40–70 m/s — et chaque paroi de fente doit ressortir propre.
Le graphite se coupe rapidement. Ce n'est pas le problème. Le problème est que le graphite se fracture aussi rapidement, et sur un grand anneau cylindrique avec de multiples fentes, chaque passe de coupe est une autre opportunité pour qu'une fissure se propage à travers le corps. Une paroi de fente ébréchée signifie que le composant entier — qui peut avoir pris des heures à usiner jusqu'à ce point — est mis au rebut.
Voici comment nous avons abordé le problème.
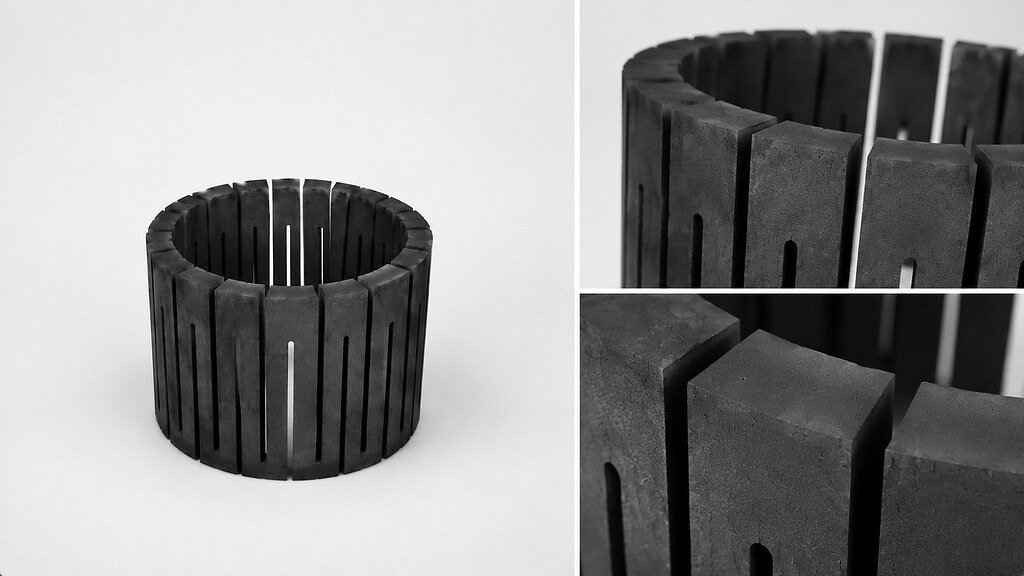
Le composant : Anneaux de susceptance en graphite pour le traitement thermique des semi-conducteurs
Les anneaux de susceptance se trouvent à l'intérieur des réacteurs de croissance cristalline et des équipements de traitement de plaquettes à haute température. Leur rôle est de maintenir les substrats en position pendant le traitement thermique — des températures supérieures à 1000°C — tandis que leur géométrie de fente gère le flux de gaz et la distribution de la chaleur sur la surface du composant.
Haute pureté graphite est le matériau standard pour cette application. Il résiste aux cycles thermiques répétés, résiste aux gaz de procédé réactifs et possède une usinabilité suffisante pour maintenir des profils de fente complexes. La spécification de pureté est stricte : la contamination par des métaux traces du susceptor se transfère directement à la surface de la plaquette, de sorte que le graphite de qualité semi-conducteur contient 99,99% de carbone ou plus.
Cette combinaison — thermiquement stable, chimiquement inerte, de haute pureté — est précisément ce qui rend l'usinage difficile sans risque de contamination ou de dommages structurels. Le matériau qui résiste à la dégradation en service résiste aussi à la coupe.
Le problème : Les fentes dans le graphite cassant ne pardonnent pas les impacts
La dureté Mohs du graphite est d'environ 1–2. Il se coupe facilement. Ce qu'il ne fait pas, c'est absorber les chocs. Une fraise ou une lame de scie conventionnelle applique la force de coupe par impulsions — chaque engagement de dent est un micro-impact sur la structure granulaire du graphite.
Sur une petite pièce en graphite, ces impulsions sont souvent gérables. Sur un grand anneau de susceptance avec de multiples fentes, trois facteurs aggravent le problème :
La distance de propagation des vibrations augmente avec la taille de l'anneau. Un grand anneau cylindrique tenu à une extrémité pendant qu'une fraise entre en contact avec l'autre agit comme un levier. Les vibrations de chaque impact de dent se propagent à travers le corps de l'anneau. Au niveau des parois des fentes — où la section transversale est la plus fine — ces vibrations se manifestent par des ébréchures de bord ou des fissures sous-jacentes.
Le nombre de fentes multiplie le risque. Chaque coupe de fente est un autre événement d'impact sur une structure déjà sollicitée par les coupes précédentes. Un anneau qui traverse la première fente sans dommage peut encore développer des fissures lors du quatrième ou cinquième passage, car les micro-dommages accumulés atteignent un seuil. C'est pourquoi la perte de rendement sur les anneaux en graphite à fentes multiples avec sciage conventionnel est considérée comme une donnée plutôt qu'une exception.
La perte de matière perturbe l'équilibre thermique. La géométrie de la fente de l'anneau de susceptance fait partie de la conception thermique — la largeur et la position de la fente déterminent la répartition de la chaleur sur la surface de l'anneau pendant le traitement. Une méthode de coupe à large kerf retire plus de matière par fente que ce que le dessin spécifie, modifiant les performances thermiques de l'anneau. Le contrôle du kerf n'est pas seulement une question de gaspillage de matière ; c'est une spécification de processus.
L'approche : SH60-60, fil de 0,8 mm, coupe à sec
Nous avons utilisé le VIMFUN SH60-60 scie à fil diamanté sans fin avec un fil électrodéposé de 0,8 mm boucle en fil diamanté.
| Paramètre | Valeur |
|---|---|
| Machine | Scie à fil diamanté sans fin VIMFUN SH60-60 |
| Pièce à usiner | Anneau de susceptance en graphite de haute pureté |
| Type de fil | Boucle de fil diamanté sans fin électrodéposé |
| Diamètre du fil | 0,8 mm |
| Perte de grain | ~0,9 mm par fente |
| Tension du fil | 200–300 N |
| Vitesse du fil | 40–70 m/s |
| Vitesse d'alimentation | 50–100 mm/min |
| Liquide de refroidissement | Coupe à sec — pas de liquide de refroidissement |
| Géométrie de la fente | Fentes radiales de précision multiples |
Le graphite est coupé à sec. Pas de liquide de refroidissement. Les copeaux de graphite ne sont pas réactifs et sortent du kerf sous le propre flux d'air du fil à grande vitesse — le liquide de refroidissement créerait une boue de graphite qui s'accumulerait dans la fente et augmenterait la résistance à la coupe au lieu de la réduire. La coupe à sec élimine également le risque de contamination par des résidus de liquide de refroidissement sur un composant destiné à un environnement thermique de semi-conducteur.
La vitesse du fil est de 40 à 70 m/s — rapide, par rapport à des matériaux plus durs comme la céramique ou le quartz qui nécessitent un contact plus contrôlé. La faible dureté du graphite signifie que le taux d'enlèvement de matière à ces vitesses est élevé, et l'action abrasive est suffisamment agressive pour assurer le dégagement des copeaux sans rinçage secondaire. Pour en savoir plus sur l'interaction entre la vitesse, la tension et l'avance, voir la vitesse du fil, la tension et le taux d'avance.
Le diamètre du fil de 0,8 mm définit la saignée à environ 0,9 mm. C'est un choix délibéré pour cette géométrie d'anneau. Un fil plus fin (0,4 à 0,6 mm) réduirait la saignée mais introduirait un risque de fatigue de la boucle lors de plusieurs passages de fente sur un grand anneau — le chemin de coupe prolongé par fente à ce diamètre pousserait un fil fin vers sa limite de fatigue avant que toutes les fentes ne soient terminées. Le fil de 0,8 mm échange une saignée légèrement plus large contre une intégrité de boucle constante sur tous les passages.
Le paramètre critique est le contrôle de la tension. La tension du fil à 200–300 N doit rester constante sur toute la profondeur de chaque fente. Si la tension chute en cours de coupe — en raison d'une chasse du servomoteur, d'une friction de poulie ou d'une boucle de tension à réponse lente — le fil se courbe latéralement et la paroi de la fente devient conique : plus large à l'entrée qu'à la sortie. Le système de tension en boucle fermée du SH60-60 corrige les déviations en temps réel. Une tension constante produit des parois de fente parallèles sur chaque fente de l'anneau.
Le résultat : chaque paroi de fente est propre, aucun travail secondaire
Après la coupe, chaque fente présente des bords propres à l'entrée et à la sortie — pas d'écaillage, pas de micro-fissures sur les parois, pas de délaminage sur le côté de sortie.
La géométrie de la fente est cohérente sur toutes les coupes. Largeur uniforme, parois parallèles, fond de fente plat. Le type de cohérence qui provient d'un processus où la variable de coupe — position du fil, tension, vitesse — ne dérive pas entre la première fente et la dernière.
Ce qui est absent est aussi important que ce qui est présent. Avec l'usinage conventionnel, une étape d'ébavurage suit généralement la coupe de la fente pour enlever les fragments de graphite écaillés avant que l'anneau ne soit mis en service. Les copeaux de graphite dans un environnement thermique de semi-conducteurs contaminent le processus. Sauter cette étape n'est pas seulement un gain d'efficacité — cela élimine une étape de manipulation qui introduit elle-même un risque d'écaillage. Le processus de fil diamanté fournit des parois de fente qui n'en ont pas besoin. Pour plus de détails sur le contrôle du résultat de surface dans la coupe par fil diamanté, voir optimisation de la qualité de surface.
L'état des fissures sous-jacentes sur les parois des fentes est également différent de ce que laisse l'usinage conventionnel. L'écaillage de surface est visible et peut être classé lors de l'inspection. Les fissures sous-jacentes ne sont pas visibles mais se propagent lors des cycles thermiques — entraînant une défaillance du composant en cours de processus. Le mécanisme d'abrasion à faible impact d'un fil diamanté sans fin limite les dommages sous-jacents à la zone d'abrasion elle-même, sans la profondeur d'initiation des fissures introduite par la coupe percussionnelle. Selon les directives de SGL Carbon sur le graphite de haute pureté pour les applications de semi-conducteurs, la stabilité dimensionnelle lors des cycles thermiques commence par un état sans fissures dès l'étape d'usinage.
L'anneau quitte la machine prêt pour l'équipement de traitement thermique des semi-conducteurs. Aucun travail de finition secondaire. Aucun risque de contamination par résidu de liquide de refroidissement. Géométrie de la fente conforme aux spécifications sur tous les passages.
les actes de SPIE sur l'usinage du graphite pour les applications thermiques de semi-conducteurs documentent l'écart de condition de surface entre le fil diamanté et l'usinage conventionnel sur les composants en graphite fragiles — un écart qui augmente avec la complexité du composant.

Pouvons-nous couper votre anneau de susceptor en graphite ?
Nous traitons les anneaux de susceptor en graphite, les revêtements de creuset CZ, les éléments chauffants et d'autres composants complexes de champ thermique en graphite.
Pour vous donner une recommandation de processus, envoyez-nous :
- Diamètre extérieur et diamètre intérieur de la bague
- Épaisseur de paroi et nombre d'encoches
- Largeur cible de l'encoche et profondeur de l'encoche
- Nuance de graphite si connue (pureté, structure du grain)
- Exigence de qualité des bords ou tolérances du dessin existant
Nous confirmerons si le SH60-60 correspond à votre géométrie, spécifierons le diamètre du fil et les paramètres pour votre profil d'encoche, et vous conseillerons sur le bridage pour la taille de votre bague.