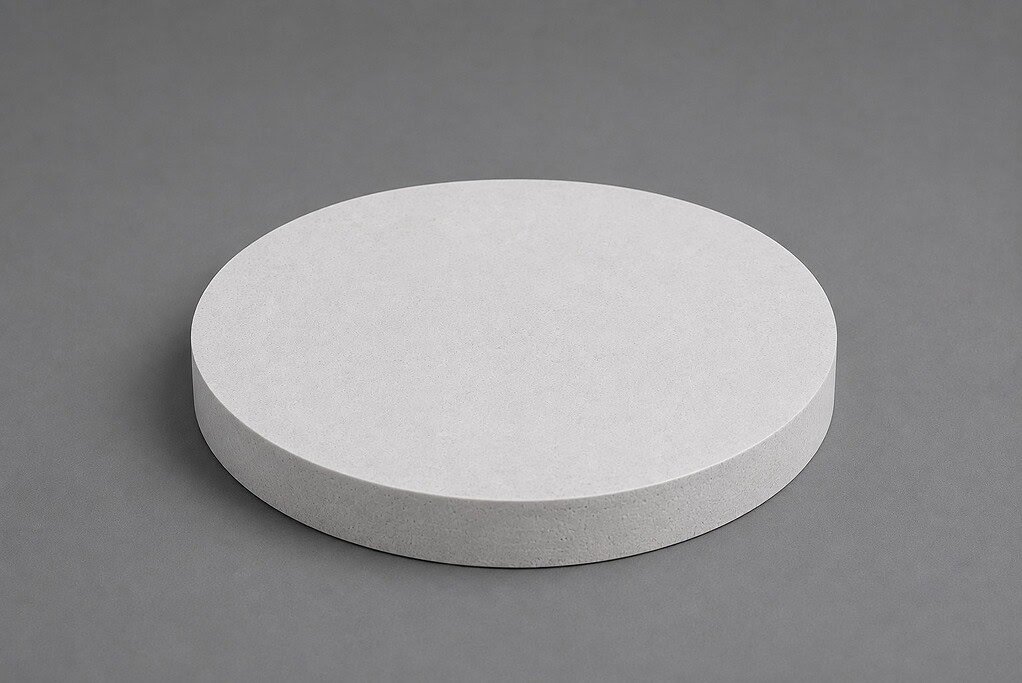
Ein vorgesinterter Aluminiumoxid-Keramikrohling mit einem Durchmesser von 480 mm. Das Ziel: ihn vor dem endgültigen Sintern zu schneiden, um die Bearbeitungszugabe und die Kosten für die nachfolgende Bearbeitung zu reduzieren. Die Einschränkung: Das Material ist in diesem Stadium zerbrechlich – zu viel Schnittkraft verursacht Kantenrisse oder Bruch des Werkstücks.
Dieser Fall beschreibt, wie wir den Schnitt angegangen sind, warum Trockenschneiden erforderlich war und wie die Parametereinstellung für ein Werkstück dieser Größe aussah.
Die Anwendung
Ein Hersteller, der große Aluminiumoxid-Keramikkomponenten herstellte, musste vorgesinterte Rohlinge vor dem endgültigen Sintervorgang formen.
Die Logik ist einfach: Aluminiumoxidkeramik erreicht nach dem vollständigen Sintern eine Mohshärte von 9 – eine der härtesten Oxidkeramiken. Das Schneiden in diesem Stadium erfordert aggressive Parameter, erzeugt erhebliche Wärme und erfordert eine längere Bearbeitungszeit. Das Schneiden derselben Geometrie im vorgesinterten Stadium – wenn das Material noch relativ weich ist – reduziert die Menge an harter Bearbeitung, die erforderlich ist, nachdem der Rohling die volle Dichte und Härte erreicht hat.
Der Kompromiss ist die Zerbrechlichkeit. Vorgesintertes Aluminiumoxid wird durch Bindemittel zusammengehalten, nicht durch vollständig verschmolzene Keramikkörner. Es kann Stöße, thermische Schocks oder hohe seitliche Schnittkräfte nicht tolerieren. Wenn der Schnitt vor dem Sintern richtig gemacht wird, bedeutet das weniger Arbeit später; wenn er falsch gemacht wird, bedeutet das einen gebrochenen Rohling und verschwendetes Material.
Die Herausforderung
Zwei Dinge machten diese Anwendung schwierig.
Erstens die Größe des Werkstücks. Mit 480 mm Durchmesser ist dies ein großer Keramikrohling. Die Schnittsehne auf halber Höhe ist maximal – nahe am vollen Durchmesser. Eine lange, ungestützte Drahtspannweite birgt das Risiko eines Drahtdurchhangs: Wenn die Spannung nicht ausreicht, biegt sich der Draht unter der Schnittlast und erzeugt eine konische oder durchgebogene Schnittfläche. Die Maßhaltigkeit leidet, ebenso wie die Berechnung für das nachfolgende Sintern nach Spezifikation.
Zweitens ist kein Kühlmittel möglich. Vorgesintertes Aluminiumoxid ist ein poröses, bindemittelgebundenes Pressgut. Wasser oder Öl dringt in das Material ein, stört das Bindemittelsystem und kann zu Schwellungen, Delamination oder strukturellem Versagen des Rohlings führen, noch bevor er den Ofen erreicht. Die einzig praktikable Schneidmethode ist trocken – mit laufender Staubabsaugung.
Das schränkt Ihre Optionen ein. Ohne Kühlmittel zum Spülen von Ablagerungen und zum Kühlen der Drahtkontaktzone benötigen Sie einen Prozess, der von Natur aus geringe Wärme und geringe Schnittkräfte erzeugt, nicht durch Kompensation.
Der Ansatz
Wir verwendeten die endlose Diamantdrahtsäge VIMFUN SV60-60 – eine Maschine mit vertikaler Achse, die für große Keramik- und Graphitrohlinge gebaut ist und eine Tischkapazität von bis zu 600 mm Durchmesser hat.
Die Schnittkonfiguration:
| Parameter | Wert |
|---|---|
| Workpiece | Vorgesinterter Aluminiumoxid-Keramikrohling |
| Durchmesser | Ø480 mm |
| Maschine | VIMFUN SV60-60 |
| Durchmesser des Diamantseils | Ø0,8 mm |
| Drahtgeschwindigkeit | 40–50 m/s |
| Drahtspannung | 150–180 N |
| Vorschubgeschwindigkeit | 50–80 mm/min |
| Kühlung | Trockenschneiden + kontinuierliche Staubabsaugung |
Warum Ø0,8 mm Draht? Bei einem Rohling dieser Größe ist die Steifigkeit des Drahtes wichtig. Ein dünnerer Draht biegt sich über eine lange Spannweite stärker durch. Der Durchmesser von 0,8 mm bietet genügend Steifigkeit, um einen geraden Schnittweg über den vollen Durchmesser ohne übermäßigen Durchhang aufrechtzuerhalten – auf Kosten einer breiteren Schnittfuge, was hier akzeptabel ist, da wir einen vorgesinterten Rohling mit ausreichender Materialzugabe schneiden.
Warum 150–180 N Spannung? Dieser Bereich hält den Draht straff genug, um einer Durchbiegung in der Mitte standzuhalten, und bleibt gleichzeitig unterhalb der Schwelle, die die zerbrechliche vorgesinterte Struktur an den Ein- und Austrittskanten belasten würde. Eine geringere Spannung birgt das Risiko von durch Durchhang verursachten Maßfehlern. Eine höhere Spannung birgt das Risiko von Kantenbrüchen am Drahteintrittspunkt, wo das vorgesinterte Material am stärksten seitlichen Kräften ausgesetzt ist.
Warum 50–80 mm/min Vorschub? Dies ist einer der deutlichsten Vorteile des Schneidens im vorgesinterten Zustand. Vollständig gesintertes Aluminiumoxid mit Mohshärte 9 erfordert konservative Vorschubgeschwindigkeiten – typischerweise 2–10 mm/min –, um Absplitterungen und Untergrundrisse zu vermeiden. Vorgesintertes Aluminiumoxid, das noch von Bindemitteln bei viel geringerer Härte gehalten wird, kann 5- bis 10-mal schneller zugeführt werden, während geringe Absplitterungen erhalten bleiben. Der Bereich von 50–80 mm/min spiegelt die Reaktion des Materials in diesem Stadium wider: schnell genug, um effizient zu schneiden, konservativ genug, damit das Trockenschneiden und das Staubabsaugsystem die Schnittfuge ohne Wärmeansammlung frei halten. Der untere Bereich gilt beim Annähern an die Werkstückkanten, wo das ungestützte Material am anfälligsten für Ausriss-Absplitterungen ist.
Der sich kontinuierlich bewegende Diamantdraht verteilt den Schnittkontakt über die gesamte Schleife des Drahtes, anstatt die Kraft auf einen einzigen Punkt zu konzentrieren. Für zerbrechliches vorgesintertes Material ist dies wichtig: intermittierende oder schlagartige Schneidmethoden erzeugen Stoßbelastungen, die vorgesinterte Keramiken nicht absorbieren können. Die Endlosschleife eliminiert dies.
Das Ergebnis
Der Schnitt erzeugte eine saubere Oberfläche mit geringen Kantenabsplitterungen – und erfüllte damit das Ziel des Kunden, die Bearbeitungszugabe nach dem Sintern zu reduzieren. Die gerade Schnittgeometrie wurde über den vollen Durchmesser ohne sichtbaren Durchhang oder Verjüngung beibehalten.
Trockenschneiden mit Staubabsaugung managte das Aluminiumoxidpulver während des gesamten Prozesses effektiv. Das Werkstück überstand den Schneidevorgang unbeschädigt, durchlief das Endsintern und trat in die harte Bearbeitungsphase mit weniger zu entfernendem Material ein, als ein nach dem Sintern geschnittener Rohling erfordert hätte.
Warum vor dem Sintern schneiden?
Bei großen Aluminiumoxidkomponenten sind die wirtschaftlichen Vorteile des vorgesinterten Schneidens erheblich. Die Bearbeitung von vollständig gesintertem Aluminiumoxid ist langsam, werkzeugintensiv und erzeugt Wärme, die sorgfältig gemanagt werden muss. Jeder Millimeter Zugabe, der im vorgesinterten Zustand entfernt wird, spart mehrere Minuten harter Bearbeitung im gesinterten Zustand.
Der Ansatz funktioniert, wenn:
- Die Geometrie im vorgesinterten Härtegrad erreichbar ist (die meisten Außenformen, ebene Flächen, große Bohrungsschnitte)
- Die Maßtoleranzen die Schrumpfung beim Sintern berücksichtigen (typischerweise 15–20 % linear für Aluminiumoxid)
- Der Hersteller über die Prozesskontrolle verfügt, um ohne Beschädigung des Rohlings zu schneiden
Er funktioniert nicht für Merkmale, die enge Toleranzen nach dem Sintern erfordern – diese müssen immer noch nach dem Sintern fertiggestellt werden. Aber für die Massenmaterialabfuhr bei großen Rohlingen ist das Schneiden vor dem Sintern die effizientere Abfolge. Sehen Sie sich unseren Überblick über fortschrittliches Keramikschneiden an, um zu sehen, wie dies in den breiteren Prozess passt.

Können wir Ihnen bei Ihrer Anwendung helfen?
Wenn Sie große vorgesinterte Keramikrohlinge schneiden – Aluminiumoxid, Zirkonoxid oder andere Hochleistungskeramiken – bietet die hier gezeigte Einrichtung einen Ausgangspunkt. Die wichtigsten Variablen für Ihre Anwendung sind die Werkstückgröße, die erforderliche Schnittgeradheit und ob Ihre Rohlinggeometrie und Ihr Bindemittelsystem trockene Schnittbedingungen vertragen können.
Wir arbeiten mit endlose Diamantdrahtschleifen in Durchmessern von 0,35 mm bis über 1 mm, auf Maschinen, die von präzisen Desktop-Einheiten bis hin zu großformatigen Systemen reichen, die Rohlinge über 500 mm bearbeiten. Die oben genannten Parameterbereiche sind ein Ausgangspunkt; tatsächliche Vorschubgeschwindigkeit und Spannung erfordern eine Erststückvalidierung an Ihrer spezifischen Materialgüte und Bindemittelformulierung.
Wenn Sie einen vorgesinterten Keramikrohling zum Schneiden haben, senden Sie uns den Durchmesser, die Ziel-Schnittgeometrie und die Materialgüte. Wir können besprechen, ob der SV60-60 oder eine andere Konfiguration für Ihre Anwendung geeignet ist und wie die Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit Einrichtung für Ihr Werkstück aussehen würde.
Kontaktieren Sie uns, um Ihre Keramikschneidanwendung zu besprechen →