
Büyük çaplı bir grafit halka. Çoklu hassas yuvalar. 40–70 m/s hızda kuru kesim — ve her yuva duvarının temiz çıkması gerekiyor.
Grafit hızlı kesilir. Sorun bu değil. Sorun, grafittenin aynı zamanda hızlı çatlaması ve çok yuvalı büyük silindirik bir halkada her kesim geçişinin, çatlağın gövde boyunca yayılması için başka bir fırsat olmasıdır. Bir yontulmuş yuva duvarı, bu noktaya kadar saatler süren işleme tabi tutulmuş tüm bileşenin hurdaya çıkması anlamına gelir.
Buna şu şekilde yaklaştık.
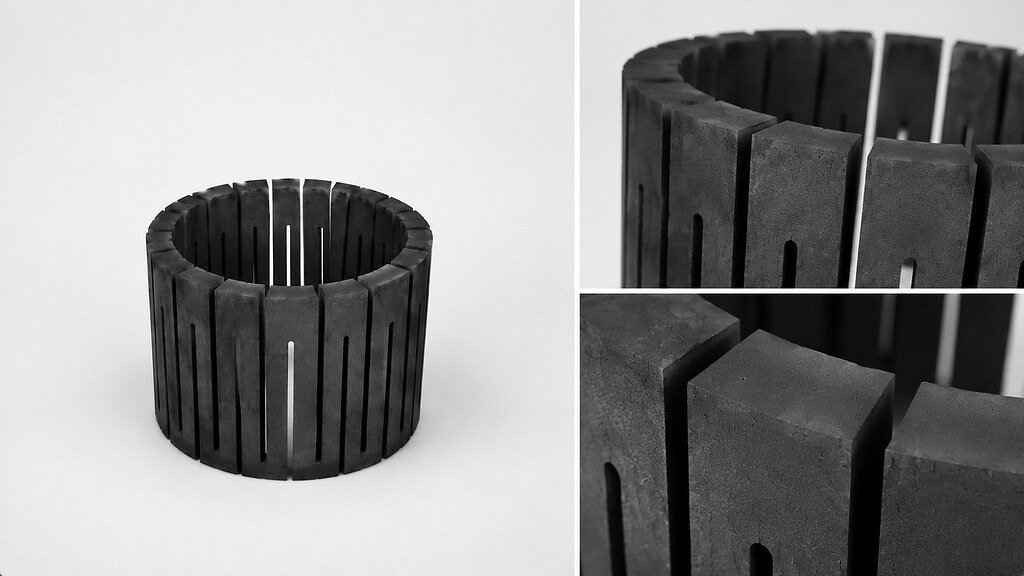
Bileşen: Yarı İletken Termal İşlemede Grafit Süspansiyon Halkaları
Süspansiyon halkaları, kristal büyüme reaktörleri ve yüksek sıcaklıkta wafer işleme ekipmanlarının içinde yer alır. Görevleri, termal işlem sırasında — 1000°C üzerindeki sıcaklıklarda — alt tabakaları konumlarında tutmaktır, bu sırada yuva geometrileri gaz akışını ve ısı dağılımını bileşen yüzeyi boyunca yönetir.
Yüksek saflıkta grafit bu uygulama için standart malzemedir. Tekrarlanan termal döngülere dayanır, reaktif proses gazlarına direnç gösterir ve karmaşık yuva profillerini tutacak kadar işlenebilirliğe sahiptir. Saflık spesifikasyonu katıdır: süspansiyondan kaynaklanan eser metal kirliliği doğrudan wafer yüzeyine aktarılır, bu nedenle yarı iletken sınıfı grafit ,991 karbon veya daha yüksek oranda çalışır.
Bu kombinasyon — termal olarak kararlı, kimyasal olarak inert, yüksek saflıkta — kirlenme riski veya yapısal hasar olmadan işlenmesini zorlaştıran tam olarak budur. Hizmette bozulmaya direnen malzeme, kesilmeye de direnç gösterir.
Sorun: Kırılgan Grafitteki Yuvalar Darbeyi Affetmez
Grafitin Mohs sertliği yaklaşık 1–2'dir. Kolayca kesilir. Yapmadığı şey darbeyi emmektir. Geleneksel bir frezeleme kesicisi veya testere bıçağı, kesme kuvvetini darbeler halinde uygular — her diş teması, grafit tanecik yapısına mikro darbedir.
Küçük bir grafit parçada, bu darbeler genellikle yönetilebilir. Çok yuvalı büyük bir süspansiyon halkasında, üç şey sorunu artırır:
Titreşim seyahat mesafesi halka boyutuyla artar. Bir ucu kesici temas ederken diğer ucu tutulan büyük silindirik bir halka, bir kaldıraç görevi görür. Her diş darbesinden kaynaklanan titreşim, halka gövdesi boyunca yayılır. Yuva duvarlarında — kesitin en ince olduğu yerde — bu titreşim, kenar yontulması veya yüzey altı çatlaması olarak ortaya çıkar.
Yuva sayısı riski artırır. Kesilen her yuva, önceki kesimlerden zaten gerilmiş bir yapıya uygulanan başka bir darbe olayıdır. İlk yuvayı hasarsız geçen bir halka, biriken mikro hasar bir eşiğe ulaştığında dördüncü veya beşinci geçişte hala çatlama geliştirebilir. Bu nedenle, geleneksel testere ile çok yuvalı grafit halkalarda verim kaybı, istisna olmaktan çok verilmiş kabul edilir.
Kertik kaybı termal dengeyi bozar. Süspansiyon halkası yuva geometrisi, termal tasarımın bir parçasıdır — yuva genişliği ve konumu, işlem sırasında ısının halka yüzeyine nasıl dağıldığını belirler. Geniş kertikli bir kesme yöntemi, çizimde belirtilenden daha fazla malzemeyi yuva başına kaldırır, bu da halkanın termal performansını kaydırır. Buradaki kertik kontrolü sadece malzeme israfı ile ilgili değildir; bu bir proses spesifikasyonudur.
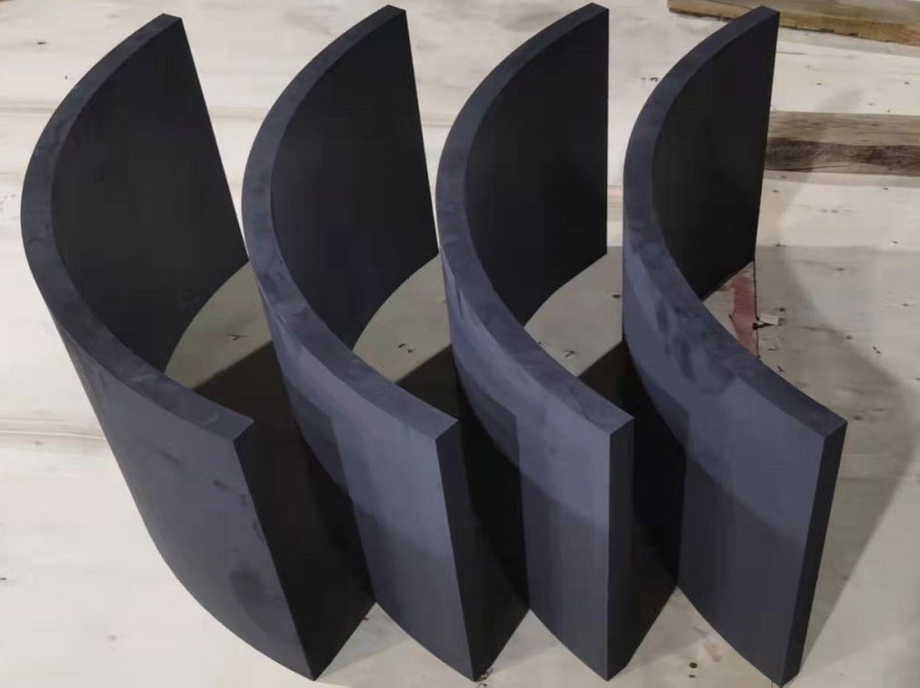
Yaklaşım: SH60-60, 0,8 mm Tel, Kuru Kesim
kullandık VIMFUN SH60-60 sonsuz elmas tel testere, 0,8 mm elektro kaplamalı elmas tel döngüsü.
| Parametre | Değer |
|---|---|
| Makine | VIMFUN SH60-60 Sonsuz Elmas Tel Testere |
| İş parçası | Yüksek saflıkta grafit süspansiyon halkası |
| Tel tipi | Elektro kaplamalı sonsuz elmas tel döngüsü |
| Tel çapı | 0,8 mm |
| Kertik kaybı | yuva başına ~0,9 mm |
| Tel gerginliği | 200–300 N |
| Tel hızı | 40–70 m/s |
| İlerleme hızı | 50–100 mm/dak |
| Soğutucu | Kuru kesim — soğutucu yok |
| Yuva geometrisi | Çoklu radyal hassas yuvalar |
Grafit kuru kesilir. Soğutucu yok. Grafit talaşı reaktif değildir ve yüksek hızda telin kendi hava akışı altında kertikten çıkar — soğutucu, yuvanın içine dolacak ve kesme direncini azaltmak yerine artıracak bir grafit bulamacı oluşturacaktır. Kuru kesim ayrıca, bir yarı iletken termal ortama giren bir bileşen üzerindeki soğutucu kalıntısından kaynaklanan kirlenme riskini de ortadan kaldırır.
Tel hızı 40–70 m/s'de çalışır — seramik veya kuvars gibi daha sert malzemelere göre hızlıdır ve daha kontrollü temas gerektirir. Grafittenin düşük sertliği, bu hızlarda malzeme kaldırma oranının yüksek olduğu ve aşındırıcı etkinin talaş temizliğini ikincil bir yıkama olmadan tutacak kadar agresif olduğu anlamına gelir. Hız, gerilim ve beslemenin nasıl etkileşimde bulunduğuna dair daha fazla bilgi için bkz. Tel hızı, gerginliği ve ilerleme hızı.
0,8 mm tel çapı, kertik yaklaşık 0,9 mm olarak ayarlanır. Bu, bu halka geometrisi için kasıtlı bir seçimdir. Daha ince bir tel (0,4–0,6 mm) kertik daraltır ancak büyük bir halkada birden fazla yuva geçişinde döngü yorulma riski oluşturur — bu çaptaki yuva başına uzatılmış kesme yolu, tüm yuvalar tamamlanmadan önce ince bir teli yorulma sınırına doğru iter. 0,8 mm tel, tüm geçişlerde biraz daha geniş bir kertik karşılığında tutarlı döngü bütünlüğü sunar.
Kritik parametre gerilim kontrolüdür. 200–300 N'deki tel gerilimi, her yuvanın tam derinliği boyunca sabit kalmalıdır. Gerilim kesme sırasında düşerse — servo avlanma, kasnak sürtünmesi veya yavaş tepki veren bir gerilim döngüsü nedeniyle — tel yanal olarak yaylanır ve yuva duvarı konik olarak çıkar: girişte çıkıştan daha geniş. SH60-60’ın kapalı döngü gerilim sistemi sapmaları gerçek zamanlı olarak düzeltir. Tutarlı gerilim, halkadaki her yuva boyunca paralel yuva duvarları üretir.
Sonuç: Her Yuva Duvarı Temiz, İkincil İşlem Yok
Kesimden sonra, her yuva hem girişte hem de çıkışta temiz kenarlar gösterir — yontulma yok, duvarlarda mikro çatlak yok, çıkış tarafında delaminasyon yok.
Yuva geometrisi tüm kesimlerde tutarlıdır. Tekdüze genişlik, paralel duvarlar, düz yuva tabanı. Kesme değişkeninin — tel konumu, gerilimi, hızı — ilk yuva ile son yuva arasında kaymadığı bir süreçten gelen tutarlılık türü.
Olmayanlar, olanlar kadar önemlidir. Geleneksel işleme yöntemlerinde, halka hizmete girmeden önce yontulmuş grafit parçacıklarını temizlemek için yuva kesimini genellikle bir çapak alma işlemi takip eder. Bir yarı iletken termal ortamındaki grafit talaşları süreci kirletir. Bu adımı atlamak sadece bir verimlilik artışı değildir - aynı zamanda çapaklanma riski getiren bir elleçleme aşamasını ortadan kaldırır. Elmas tel işlemi, buna ihtiyaç duymayan yuva duvarları sağlar. Elmas tel kesiminde yüzey sonucu kontrolü hakkında ayrıntılı bilgi için bkz. yüzey kalitesi optimizasyonu.
Yuva duvarlarındaki yüzey altı çatlak durumu da geleneksel kesimin geride bıraktığından farklıdır. Yüzey çapaklanması görünürdür ve muayenede derecelendirilebilir. Yüzey altı çatlaklar görünmezdir ancak termal döngüler sırasında yayılır - süreç ortasında bileşen arızasına yol açar. Sonsuz elmas telin düşük etkili aşındırma mekanizması, vurmalı kesimin getirdiği çatlak başlatma derinliği olmadan yüzey altı hasarını yalnızca aşındırma bölgesiyle sınırlar. SGL Carbon'un yarı iletken uygulamaları için yüksek saflıkta grafit kılavuzuna göre, termal döngüler boyunca boyutsal kararlılık, işleme aşamasından itibaren çatlaksız bir durumla başlar.
Halka, yarı iletken termal işleme ekipmanları için makineden hazır olarak çıkar. İkincil kenar işleme yok. Soğutucu kalıntısından kaynaklanan kirlenme riski yok. Tüm geçişlerde spesifikasyon dahilinde yuva geometrisi.
SPIE bildirileri, yarı iletken termal uygulamalar için grafit işleme üzerine kırılgan grafit bileşenlerde elmas tel ve geleneksel işleme arasındaki yüzey durumu farkını belgelemektedir - bu fark, bileşen karmaşıklığı arttıkça büyür.

Grafit Yüksek Sıcaklık Halka Kesebilir miyiz?
Grafit halka ısıtıcılar, CZ pota astarları, ısıtma elemanları ve diğer karmaşık grafit termal alan bileşenlerini işliyoruz.
Çeşitli geometrilerde boşluklar, paneller ve yapısal lamine bölümler için GFRP elmas tel kesimi sağlıyoruz. Kalın bölümlerde delaminasyon, saçılmış çıkış kenarları veya geleneksel testerelerin karşılamadığı toz kontrol gereksinimleriyle uğraşıyorsanız, burada açıklanan SH60-60 süreci pratik bir başlangıç noktasıdır.
- Halka dış çapı ve iç çapı
- Et kalınlığı ve yuva sayısı
- Yuva genişliği hedefi ve yuva derinliği
- Grafit kalitesi (saflık, tane yapısı) biliniyorsa
- Kenar kalitesi gereksinimi veya mevcut çizim toleransları
SH60-60'ın geometrinize uyup uymayacağını teyit edecek, yuva profiliniz için tel çapı ve parametreleri belirtecek ve halka boyutunuz için fikstürleme konusunda tavsiyede bulunacağız.







