Al₂O₃を全切込み深さで切断する炭化物砥石は、表面が検査される前に微小亀裂を発生させるのに十分な熱を発生させます。それは仮説ではありません。精密セラミック加工で最も不良となる部品の原因をたどると、その破損モードに行き着きます。現在のプロセスで寸法ドリフト、エッジの欠け、または表面Ra値が2μmを超える場合、切断方法がほぼ常に根本原因です。.
ダイヤモンドワイヤーソーによるセラミック切断精度 特定の理由で精密セラミック加工のベンチマークとなっています。それは、一方を犠牲にするのではなく、機械的および熱的な誤差の原因を同時に解決するからです。.
従来のセラミック切断における精度限界とは?
従来のセラミック切断方法はいずれも異なる精度のペナルティを課し、それらは生産で制御するのが難しい方法で複合します。.
円盤砥石研削(ダイヤモンドカップホイールまたは研磨ディスク) 高い法線力を印加します。通常、材料の硬度と送り速度に応じて50〜200 Nです。脆性セラミックスの場合、その力は切断領域全体に均等に分布しません。それは結晶粒界と既存の微小空隙に集中します。結果として、仕上げられた表面から20〜50μm下に及ぶサブサーフェスダメージと、ホイールの摩耗とともに広がる寸法のばらつきが生じます。.
ID(内径)ソー 外周に張力がかかった回転する薄いブレードに依存します。ブレードの張力は、回転速度と切断中の熱膨張とともに変動します。張力の変動は、切断線上の位置誤差に直接変換されます。ウェハーや薄いセラミック基板の場合、これはブレードが加熱されるにつれてドリフトするTTV(全厚変動)値を生成します。これは、機械を停止せずに補償するのが非常に難しい問題です。.
表面仕上げ用研磨加工 別の問題を引き起こします。それはホイールの摩耗ドリフトです。研磨面が摩耗するにつれて、効果的な切断ジオメトリが変化し、ホイールの寿命全体にわたって寸法公差が体系的に広がります。リアルタイムで補正しない限り、ホイールの寿命の終わりでの公差帯は開始時と同じではありません。.
共通点:これら3つの方法はいずれも、高力機械的損傷、熱応力、または時間依存の幾何学的ドリフトのいずれかを導入します。.
ダイヤモンドワイヤーソーによるセラミック切断精度の仕組み
ダイヤモンドワイヤー切断の精密な利点は、単一のメカニズムではなく、4つの物理的メカニズムに由来します。.
低い切断力。. 張力下のダイヤモンドワイヤーは、非常に小さな円弧にわたってワークピースに接触し、研磨作用を多数のダイヤモンドグリットに同時に分散させます。接触点あたりの法線力は低く、通常はワイヤーの単位長さあたり1〜10 Nであり、ブレード切断での集中力と比較されます。破壊靭性の低いセラミックスの場合、この違いは重要です。例えばSiCは、KICが約3 MPa√mです。衝撃的な切断力は、既存の微小欠陥での亀裂を優先的に伝播させます。ダイヤモンドワイヤーの連続的で分散した接触は、力スパイクを回避します。サブサーフェスダメージの深さは、従来の 20〜50μm に対して 5〜15μm に低下します。.
一定のカーフ幅。. ダイヤモンドワイヤーの直径は製造中に厳密に制御され、切断中の摩耗は段階的で予測可能です。結果として得られるカーフ幅は0.3〜0.8 mmであり、砥石切断(1.5〜3 mm)よりも約3〜5倍狭いです。カーフ幅が狭いということは、パスあたりの材料除去量が少なく、研磨剤の負荷が少なく、バッチ全体での寸法再現性が向上することを意味します。.
熱の蓄積なし。. クーラントを使用したワイヤー切断は、切断領域の温度を低く保ちます。熱の蓄積がないため、セラミックに熱応力がなく、焼戻しによる微小亀裂がなく、ワークピースの熱膨張による寸法成長もありません。これは、従来の研削が薄肉セラミックで最も顕著に失敗する点です。熱が逃げる場所がありません。.
切断深さ全体での安定した力。. 固定ワイヤーまたはエンドレスワイヤー構成では、張力は切断全体で一定です。その一貫性は、5 mmの深さで得られる精度が50 mmの深さで得られる精度と同じであることを意味します。切断深さによる機械的コンプライアンスの変動はありません。これは、ブレードベースの方法が深さとともにたわみが増加して精度が低下する厚いセラミックブロックにとって重要です。.
これらのメカニズムを組み合わせることで、ダイヤモンドワイヤーソーによるセラミック切断精度が定義されます。それはマーケティング用語ではなく、プロセスが脆性材料の物理学とどのように相互作用するかの測定可能な結果です。.
ダイヤモンドワイヤーソーによるセラミック切断における主要な精度パラメータ
以下の比較は、複数のセラミック材料タイプにわたる典型的な生産値を示しています。すべての数値は最適化されたプロセスパラメータを想定しています。個々の結果は、ワークピースの形状と材料グレードによって異なります。.
| パラメータ | 従来の研削/IDソー | ダイヤモンドワイヤーソー |
|---|---|---|
| 寸法公差(±mm) | ±0.05~±0.15 | ±0.01~±0.05 |
| 表面粗さRa(μm) | 1.5 – 5.0 | 0.6 – 1.2 |
| サブサーフェスダメージ深さ(μm) | 20 – 50 | 5 – 15 |
| エッジの欠けの重症度 | Moderate to severe | 最小限またはなし |
| TTV(Φ50 mm基板、μm) | 15 – 40 | 8 – 15 |
| カーフ幅(mm) | 1.5 – 3.0 | 0.3 – 0.8 |
RaおよびTTVの数値は、実際に測定しているものと一致しています。サブサーフェスダメージの数値は、切断面の断面TEMおよびSEM分析から得られたものです。500倍の光学倍率でも違いは明らかです。.
どのセラミックがダイヤモンドワイヤーソーの精度から最も恩恵を受けるか?
すべてのセラミックがワイヤー切断に等しく反応するわけではありません。精度向上が最も顕著なのは次のとおりです。
アルミナ(Al₂O₃、モース硬度9) — 高い硬度と適度な破壊靭性の組み合わせにより、Al₂O₃ は研削による熱応力に敏感になります。特に焼結前のアルミナ部品は、研削熱サイクルの間に表面の欠陥で割れます。ワイヤーカットはこの故障モードを排除します。 焼結前アルミナセラミック切断 実績のある寸法結果の.
炭化ケイ素(SiC、ヌープ硬さ約 2800 kg/mm²) — SiC は一般的な構造セラミックスの中で最も破壊靭性が低い(KIC 約 3 MPa√m)。変形する前に割れます。たとえ中程度の切削力であっても、従来の研削プロセスでは、表面検査では現れないが、使用中に疲労破壊を引き起こすサブサーフェス亀裂ネットワークが生成されます。ワイヤーカットの低力プロファイルは、サブサーフェス領域をそのまま維持します。参照: 炭化ケイ素リング切断 SiC 固有のパラメータの詳細については。.
窒化シリコン(Si₃N₄) — 寸法精度が疲労寿命に直接影響する軸受軌道やエンジン部品で広く使用されています。破壊靭性は SiC(約 6 MPa√m)よりも優れていますが、表面粗さの要件は非常に厳しいです。ダイヤモンドワイヤーは通常、Si₃N₄ で Ra 0.8~1.0 μm を達成し、多くの場合、カット後の研削なしで達成可能です。.
ジルコニア(ZrO₂) — 部分安定化ジルコニアは、50 μm 未満の寸法精度が標準である歯科および生体医学用途で使用されています。カット表面付近の研削誘発相変態(正方晶から単斜晶)は、既知の故障メカニズムです。ワイヤーカットの低熱および機械的負荷は、この変態を抑制します。.
窒化アルミニウム(AlN)および窒化ホウ素(BN) — どちらも熱管理セラミックスであり、表面状態が熱界面抵抗に直接影響します。研削によるサブサーフェスダメージは微小空隙を生成し、実効熱伝導率を低下させます。ワイヤーカットは、近接表面の結晶構造を維持し、熱性能を仕様どおりに保ちます。.
ダイヤモンドワイヤーソーによるセラミック切断精度を制御するプロセスパラメータ
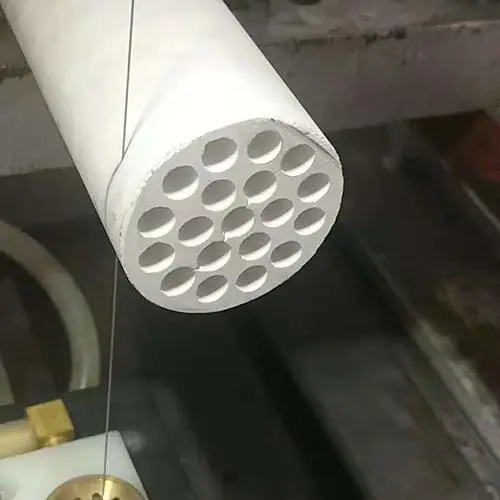
ここでほとんどのエンジニアが精度上の利点を失います — 機械能力はありますが、パラメータが調整されていません。パラメータ関係の完全な内訳については、以下を参照してください。 ワイヤー速度、張力、送り速度の.
ワイヤースピード
セラミック切断の場合、典型的なワイヤー速度は 30~70 m/s です。ワイヤー速度が高いほど、1 秒あたりに切断ゾーンを通過するダイヤモンドグリットの数が増加し、グリットあたりの力が低下し、より細かい表面仕上げが得られます。メカニズム:単位時間あたりのグリット相互作用が少ないということは、パスあたりの材料除去量が浅くなり、亀裂伝播の深さが減少することを意味します。.
注意点:多孔質の高いセラミックスで 65~70 m/s を超えるワイヤー速度は、ワイヤーマトリックスからのグリットの引き剥がしを引き起こす可能性があり、これにより実効切断直径が突然変化し、寸法誤差が生じます。これは理論的な懸念ではなく、特定のワイヤーボンドタイプ(樹脂対電気めっき)に依存する実際のプロセス境界です。.
ワイヤーテンション
セラミック切断の張力範囲は通常 150~300 N で、材料の硬度とワイヤー直径によって調整されます。張力が高いほど、切断中のワイヤーのたわみが減少し、これがカーフ形状誤差の主な原因となります。張力が不十分なワイヤーは、深い切断中に中央でたわみ、ワークピース上でわずかに凹状の表面のように見える湾曲したカーフ断面を生成します。その「バナナ効果」は TTV 測定に現れます。.
SiC シールリングの切断経験から、同じ寸法精度を維持するために、カット深さが 50 mm から 100 mm に移動する際に、張力を約 10~15% 増やす必要があることがわかりました。ほとんどのプロセスレシピではこれを考慮しておらず、これが深さに依存する精度ドリフトの主な理由です。.
送り速度
スループットに対する精度を最も直接的にトレードオフするパラメータは送り速度です。送り速度が低いほど、単位深さあたりの切断パスが増え、研磨剤の不規則性が平均化され、表面仕上げが向上します。タイトな公差の作業(±0.02 mm 以上)の場合、硬いセラミックスでは 0.5 mm/min 未満の送り速度が一般的です。.
スループットを向上させるために送り速度を上げることは問題ありませんが、サブサーフェスダメージが増加するのを確認するまでです。遷移は段階的ではなく、亀裂伝播の深さがジャンプする閾値を超えると、それは材料とワイヤーの状態に固有です。.
冷却水
クーラントは、セラミックワイヤー切断において 2 つの機能を提供します。カットされた破片を洗い流し(表面品質を低下させる研磨剤の再切断を防ぐために不可欠)、熱勾配を抑制します。ほとんどの構造セラミックスでは、切断添加剤(通常 1~3% 濃度)を含む脱イオン水がうまく機能します。AlN は例外です — 水と反応して水酸化アルミニウムを形成するため、AlN の切断には油性クーラントが必要です。この詳細を見逃すと、見た目は問題なくても、SEM クロスセクションを実行して水酸化物層を確認すると問題が明らかになる表面が生成されます。.
制限事項:ダイヤモンドワイヤーソーの精度に限界がある場合
これはほとんどの製品ページが省略するセクションです。率直に申し上げます。.
極めて硬い材料(モース硬度 9.5 以上) — ダイヤモンドワイヤー切断は、研磨剤がワークピースよりも硬いことに依存します。立方晶窒化ホウ素(cBN)および多結晶ダイヤモンド(PCD)は、ダイヤモンドの硬度と同等またはそれに近いです。これらの材料のワイヤーカットは可能ですが、ワイヤーの摩耗率が商業的に非現実的になり、ワイヤーが不均一に摩耗すると精度が急速に低下します。.
曲面または輪郭カット — ダイヤモンドワイヤーソーは、直線または単純な円弧パスで切断します。セラミック部品に複雑な 3D 形状、輪郭付きポケット、またはブラインドカットが必要な場合、ワイヤーソーは適切なツールではありません。EDM 加工または超音波加工は、これらの形状をよりうまく処理します。.
厚さ 0.3 mm 未満の超薄基板 — 厚さが 0.3 mm 未満の場合、ワイヤーの力は低いですが、切断中に反りを引き起こす可能性があります。厚さ 0.2 mm 以下で平坦な部品が必要な場合、通常は特殊な治具、非常に低い張力、および遅い送り速度が必要になります — それでも、収率は低下します。場合によっては達成可能ですが、大幅なプロセス開発が必要です。.
後処理予算なしの高量産カット — ワイヤーカットは Ra 0.6~1.2 μm を達成します。仕様で Ra 0.3 μm 未満が必要な場合でも、カット後のラップまたは研磨ステップが必要になります。ワイヤーカットはそれに近い値をもたらしますが、超タイトな表面仕上げ仕様のラップの代替にはなりません。.
これらの境界を事前に知っておくことで、実際には別の方法が必要な部品に対してワイヤーカットを採用することを決定してしまう状況を回避できます。.
セラミック用途におけるダイヤモンドワイヤーソーの精度を評価する準備はできましたか?
セラミック加工用途でワイヤーカットを評価する場合 — それがAl₂O₃構造部品、SiC耐摩耗部品、またはZrO₂精密基板のいずれであっても — 上記で議論されたプロセスパラメータと材料固有の要件は、出発点であり、終点ではありません。実際に達成される精度は、部品の形状、公差仕様、および材料グレードによって異なります。.
当社のエンジニアリングチームは、精密セラミック用途の切断実現可能性を定期的に評価しています。図面の要件を実績のあるワイヤーカットパラメータに対して評価し、寸法検証のためのサンプルカットを提供できます。.
セラミック切断の要件について、お気軽にお問い合わせください。対象材料、部品寸法、および目標とする精度仕様を含めてください — これにより、一般的な回答ではなく、具体的な回答を提供できます。.

よくあるご質問
Q: ダイヤモンドワイヤーカットはAl₂O₃でどの程度の表面粗さを達成できますか?
A: 標準的な密度(純度96〜99.5%)のAl₂O₃では、最適化されたダイヤモンドワイヤーカットにより、Ra値0.6〜1.0μmが得られます。より高純度で結晶粒径が細かい材料は、通常、この範囲の下限を達成します。.
Q: ダイヤモンドワイヤーソーは、研削と同じスループットでセラミックを切断できますか?
A: ブロックまたはインゴットの平坦な断面切断の場合、ワイヤーカットのスループットは研削と同等かそれ以上です。複雑な形状研削または表面仕上げの場合、研削の方が依然として高速です。ワイヤーカットの利点は、精度とサブサーフェスインテグリティであり、必ずしもサイクルタイムではありません。.
Q: ワイヤー径はセラミックの切断精度にどのように影響しますか?
A: ワイヤー径が小さいほど(例:0.5 mm対0.2 mm)、カーフ幅が狭くなり、切断力が低下するため、薄い部品や壊れやすい部品に適しています。トレードオフは、ワイヤー張力容量が低下し、摩耗が速くなることであり、長い切断では寸法ドリフトが発生する可能性があります。ほとんどの構造セラミック用途では、0.3〜0.5 mmのワイヤーが実用的な精度とスループットのバランスです。.
著者:シニアプロセスエンジニア、精密セラミック部門 — 半導体、航空宇宙、および産業用耐摩耗用途向けの構造セラミック切断で10年の経験。.
公開日:2026-09-15