Einleitung: Unidirektionale und bidirektionale Drahtsägebearbeitung
Diamantdrahtsägemaschinen bieten effiziente und präzise Schneidmethoden. In diesem Bereich sind zwei gängige Konzepte der Drahtbewegung die unidirektionale und die bidirektionale Bearbeitung. Dieser Artikel erklärt die Unterschiede zwischen den beiden Bewegungen und welche Prozessbedingungen verglichen werden sollten, bevor eine Maschine ausgewählt wird.
Die Begriffe beschreiben die Drahtbewegung, nicht ein garantiertes Qualitäts- oder Produktivitätsniveau. Maschinenarchitektur, Drahtweg, Führungszustand, Material, Schnitttiefe, Spannung, Vorschub und Abfallentfernung können das Ergebnis stärker beeinflussen als allein die Bewegungsrichtung. Für die verfügbaren Ausrüstungskategorien beginnen Sie mit der Hauptseite Drahtsägen-Maschinen-Leitfaden.
Unidirektionales Schneiden
Bei der unidirektionalen Bearbeitung bewegt sich der aktive Draht in einer Richtung durch die Schnittzone. Ein geschlossenes Diamantdrahtsystem kann diese kontinuierliche Bewegung um seine Führungsräder aufrechterhalten, ohne am Ende jedes Hubs umzukehren.
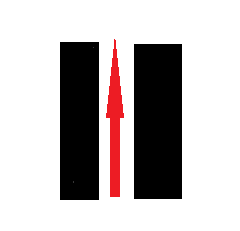
Eine kontinuierliche Richtung kann das Umkehrereignis aus dem Schneidzyklus entfernen. Dies kann nützlich sein, wenn ein Prozess empfindlich auf transiente Bewegungen reagiert, garantiert aber nicht automatisch geringeren Verschleiß, bessere Genauigkeit oder eine glattere Oberfläche. Diese Ergebnisse hängen immer noch von der Ausrichtung, dem Drahtzustand, den Einstellungen und dem Werkstück ab.
Bidirektionale oder oszillierende Bearbeitung
Bei der bidirektionalen Bearbeitung wechselt der Draht zwischen Vorwärts- und Rückwärtsbewegung. Dies wird auch als oszillierende Bewegung bezeichnet. Das System muss gemäß seinem programmierten Hub und seiner Steuerstrategie abbremsen, umkehren und beschleunigen.
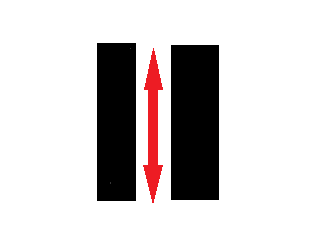
Oszillierende Systeme werden in verschiedenen Einzel- und Mehrdrahtarchitekturen eingesetzt. Die Umkehrung ermöglicht es einem Draht mit endlicher Länge, in beide Richtungen zu arbeiten, aber die Auswirkung auf die Zykluszeit, Oberflächenmarkierungen und die Drahtnutzung muss an der tatsächlichen Maschine und dem Material gemessen werden.
Unidirektionale vs. bidirektionale Bearbeitung
| Vergleichspunkt | Unidirektionale Bewegung | Bidirektionale Bewegung | Was zu überprüfen ist |
|---|---|---|---|
| Drahtweg | Bewegt sich in einer Richtung durch die Schnittzone | Wechselt zwischen Vorwärts- und Rückwärtsbewegung | Maschinenarchitektur und nutzbarer Drahtweg |
| Umkehrereignis | Keine programmierte Umkehrung in der aktiven Schnittrichtung | Beinhaltet Abbremsen, Umkehren und Beschleunigen | Bewegungsstabilität und eventuelle sichtbare Übergangsspuren |
| Drahtformat | Häufig kombiniert mit einer geschlossenen Schleife | Häufig kombiniert mit einem Draht mit endlicher Länge und oszillierender Bewegung | Drahtspezifikation, Verbindungsmethode und Maschinenkompatibilität |
| Verhalten von Abfallprodukten | Material wird konsistent in einer Bewegungsrichtung transportiert | Der Abfalltransport ändert sich mit der Richtung | Spülung, Absaugung und Sauberkeit des Schnittspalts |
| Qualitätsergebnis | Hängt von Ausrichtung, Draht, Vorschub, Spannung und Unterstützung ab | Hängt von denselben Faktoren plus Umkehrsteuerung ab | Schnittspalt, Geradheit, Kantenbeschaffenheit und Oberflächenmuster |
| Produktivität | Muss als akzeptierte Teile pro Zyklus gemessen werden | Muss am tatsächlichen Hub- und Umkehrprogramm gemessen werden | Gesamtzyklus, Drahtverbrauch, Einrichtung und akzeptierte Ausbeute |
Maschinen- und Anwendungsanpassung
Der Bewegungstyp sollte zusammen mit der Werkstückgröße, der Anzahl der gleichzeitigen Schnitte, dem erforderlichen Kontur, dem zulässigen Schnittspalt und der Produktionsmenge ausgewählt werden. Die folgende Tabelle ist ein Leitfaden zur Vorauswahl und kein Ersatz für einen Musterschnitt.
| Anwendungsbedarf | Zu bewertende Architektur | Warum es passen könnte | Kritische Bestätigung |
|---|---|---|---|
| Einzelne Präzisionsabtrennung | Einzeldrahtsystem mit kontinuierlicher Schleife | Konsistente gerichtete Bewegung und ein kompakter Drahtweg | Teilekapazität, Vorrichtungzugang, Schnittspalt und Kantenergebnis |
| Profil- oder Konturweg | Kompatibles Einzeldraht-Kontursystem | Drahtzugang kann ausgewählte externe oder interne Bahnen unterstützen | Achssteuerung, minimaler Radius, Eintrittspunkt und Drahtfreiheit |
| Parallele Schnitte oder Schlitze | Mehrdraht-Architektur | Mehrere Drahtabschnitte können gleichzeitig mit dem Werkstück in Eingriff sein | Teilung, Lastverteilung, Werkstückauflage und Gesamtkapazität |
| Langer Schnitt mit endlicher Drahtbahn | Hin- und Her-System | Vorwärts- und Rückwärtsfahrt können die verfügbare Drahtlänge nutzen | Hub, Umkehrverhalten, Drahtmanagement und Oberflächenmuster |
Anwendungsbeispiel: Zerbrechliche harte und spröde Teile
Betrachten Sie eine spröde Komponente, bei der Kantenbruch und ein sich wiederholendes Oberflächenmuster wichtiger sind als die nominale Vorschubgeschwindigkeit. Ein nützlicher Vergleich ist, repräsentative Proben mit äquivalenter Spannvorrichtungsunterstützung und Akzeptanzkriterien zu schneiden, dann den Bewegungsmodus, den Draht, den Gesamtzyklus, den Schnittspalt, die Geradheit und den Kanten- und Oberflächenzustand zu protokollieren. Die bevorzugte Methode ist diejenige, die wiederholt akzeptierte Teile produziert, nicht diejenige mit der höchsten unbelasteten Drahtgeschwindigkeit.
Wenn sich die Anforderung auf mehrere parallele Schnitte ändert, können die Maschinenkapazität und die Lastverteilung die Präferenz für die gerichtete Bewegung überwiegen. Deshalb sollten Einzeldraht- und Mehrdrahtsysteme als vollständige Prozesse und nicht nach einer einzelnen Funktion verglichen werden.
Drahtgeschwindigkeit, Spannung, Vorschub und Umkehrung
Die Richtung ist nur ein Parameter. Die Drahtgeschwindigkeit ändert die Schleifmittelbindung und den Abfalltransport; die Spannung stabilisiert die Bahn; der Vorschub bestimmt die Schnittlast; Kühlung oder Absaugung managen Partikel. In einem Hin- und Her-System fügen Beschleunigungs- und Umkehreinstellungen eine weitere Variable hinzu. Ändern Sie jeweils einen Faktor und protokollieren Sie das Ergebnis. Siehe die unterstützende Drahtgeschwindigkeit, Spannung und Vorschubrate Leitfaden für die grundlegende Parameterbeziehung.
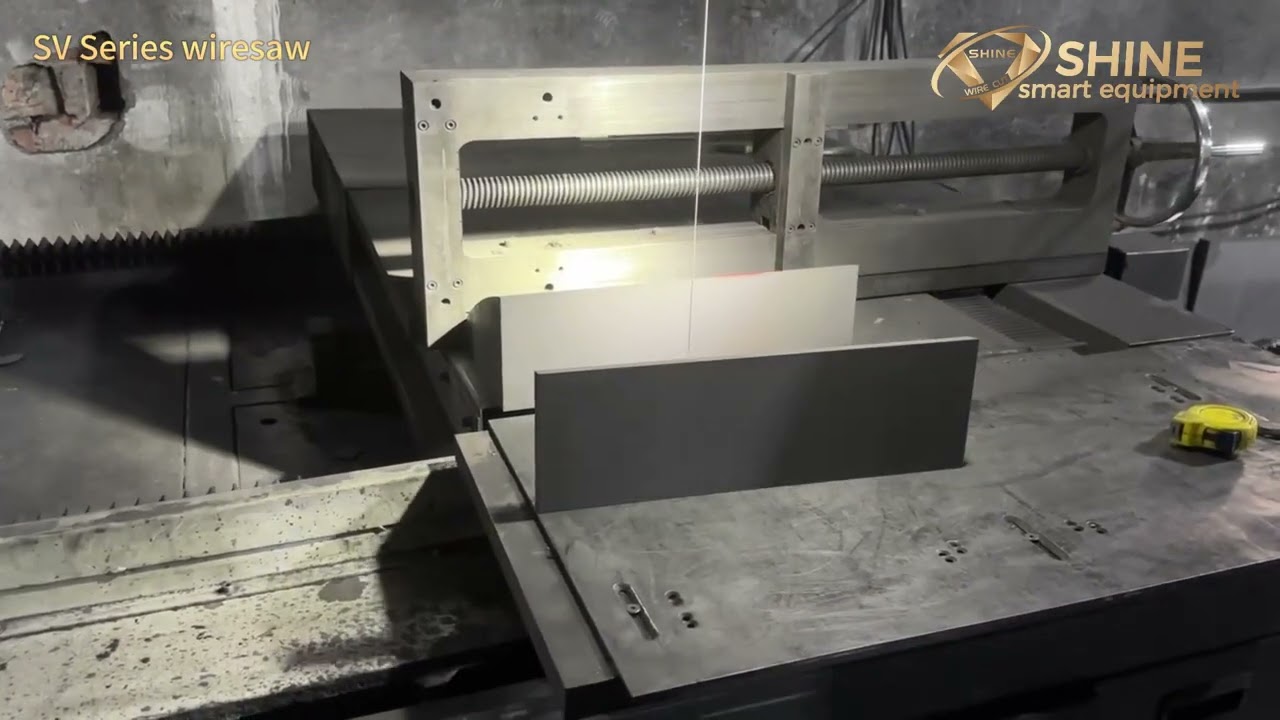
Drahtschneidanwendungs-Video
Das beigefügte Video zeigt eine Drahtschneidanwendung. Verwenden Sie es, um die Maschine und die Drahtbahn zu beobachten, nicht als universelle Parameterempfehlung. Das Werkstückmaterial, die Abmessungen, die Spannvorrichtung, der Draht und das Qualitätsziel müssen mit dem beabsichtigten Projekt verglichen werden.
Auswahlliste
- Identifizieren Sie das Material, die Abmessungen, die Schnitttiefe und die Anzahl der gleichzeitigen Schnitte.
- Definieren Sie messbare Akzeptanzgrenzen für Schnittspalt, Geradheit, Absplitterung und Oberflächenzustand.
- Bestätigen Sie, ob der Prozess einen geschlossenen Draht, einen endlichen Hin- und Her-Draht oder eine Mehrdrahtanordnung benötigt.
- Vergleichen Sie den Zugang zur Spannvorrichtung, die Abfallentfernung und die Auswirkung der Umkehrung auf das tatsächliche Werkstück.
- Messen Sie den Gesamtzyklus, den Drahtverbrauch und die akzeptierte Ausbeute, anstatt sich auf eine Bewegungsbezeichnung zu verlassen.
Für einen breiteren Vergleich der verfügbaren Maschinenkonfigurationen überprüfen Sie die Diamantdrahtsägen-Produktkategorie. Die endgültige Auswahl sollte anhand des tatsächlichen Werkstücks und des erforderlichen Ergebnisses bestätigt werden.
Häufig gestellte Fragen
Ist unidirektionales Schneiden immer genauer?
Nein. Es entfällt das programmierte Umkehrereignis, aber die Genauigkeit hängt immer noch von der Maschinenausrichtung, dem Drahtzustand, der Spannung, dem Vorschub, der Spannvorrichtung und dem Materialverhalten ab.
Ist bidirektionales Schneiden immer schneller?
Nein. Die Produktivität muss Beschleunigung, Umkehrung, Schnittlast, Einrichtung, Drahtnutzung und akzeptierte Ausbeute beinhalten. Vergleichen Sie den vollständigen Zyklus auf der beabsichtigten Maschine.
Kann eine Maschine zwischen beiden Richtungen wechseln?
Das hängt vom Antrieb, der Drahtbahn und dem Steuerungsdesign der Maschine ab. Bestätigen Sie die unterstützten Bewegungsmodi mit dem spezifischen Modell, anstatt anzunehmen, dass jedes System wechseln kann.
Welche Bewegung ist für das Mehrdrahtschneiden geeignet?
Mehrdrahtmaschinen können unterschiedliche Bewegungsarchitekturen verwenden. Teilung, gesamte Schnittlast, Werkstückauflage und Steuerungsstrategie sind nützlichere Auswahlfaktoren als die Richtung allein.
Fazit: Auswahl nach dem vollständigen Schneidprozess
Unidirektionales und bidirektionales Schneiden beschreiben unterschiedliche Drahtbewegungen, aber keine Bezeichnung garantiert ein besseres Ergebnis. Wählen Sie den Prozess nach Maschinenarchitektur, Werkstück, Anzahl der Schnitte, Spannvorrichtung, Draht, Abfallkontrolle und messbaren Akzeptanzkriterien aus. Ein repräsentativer Probenschnitt bleibt der zuverlässigste Weg, um Qualität, Zykluszeit und Drahtverbrauch zu vergleichen.