導入:一方向切断と双方向切断
ダイヤモンドワイヤー切断機は、効率的かつ精密な切断方法を提供します。この分野では、一方向切断と双方向切断という2つの一般的なワイヤー運動コンセプトがあります。この記事では、2つの運動の違いと、機械を選択する前に比較すべきプロセス条件について説明します。.
これらの用語はワイヤーの動きを表すものであり、保証された品質や生産性レベルを表すものではありません。機械アーキテクチャ、ワイヤー経路、ガイドの状態、材料、切断深さ、張力、送り速度、および切り屑除去は、動きの方向だけよりも結果に影響を与える可能性があります。利用可能な機器カテゴリについては、まず主要なものから始めます。 ワイヤーソー機械ガイド.
一方向切断
一方向切断では、アクティブなワイヤーは切断ゾーンを1つの方向に移動します。クローズドループダイヤモンドワイヤーシステムは、各ストロークの終わりに逆転することなく、ガイドホイールの周りでこの連続的な動きを維持できます。.
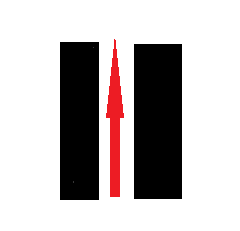
連続方向は、切断サイクルから逆転イベントを削除できます。これは、プロセスが過渡的な動きに敏感な場合に役立つ可能性がありますが、摩耗の低減、精度の向上、または表面の平滑化を自動的に保証するものではありません。これらの結果は、依然としてアライメント、ワイヤーの状態、設定、およびワークピースに依存します。.
双方向または往復切断
双方向切断では、ワイヤーは前方および後方への移動を交互に行います。これは往復運動とも呼ばれます。システムは、プログラムされたストロークと制御戦略に従って、減速、逆転、および加速する必要があります。.
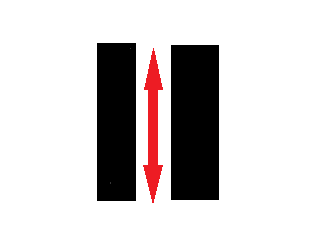
往復システムは、いくつかのシングルワイヤーおよびマルチワイヤーアーキテクチャで使用されています。逆転により、有限長のワイヤーを両方向で使用できますが、サイクルタイム、表面の傷、およびワイヤーの使用への影響は、実際の機械と材料で測定する必要があります。.
一方向切断 vs 双方向切断
| 比較ポイント | 一方向運動 | 双方向運動 | 確認すべきこと |
|---|---|---|---|
| ワイヤー移動 | 切断ゾーンを1つの方向に通過する | 前方と後方を交互に行う | 機械アーキテクチャと使用可能なワイヤー経路 |
| 逆転イベント | アクティブな切断方向へのプログラムされた逆転なし | 減速、逆転、加速を含む | 運動の安定性と目に見える遷移マーク |
| ワイヤー形式 | 一般的にクローズドループと組み合わされる | 一般的に有限往復ワイヤー長と組み合わされる | ワイヤー仕様、接合方法、および機械との互換性 |
| 切り屑の挙動 | 材料は、1つの移動方向に沿って一貫して運ばれる | 切り屑の輸送は方向によって変化する | フラッシング、抽出、およびカーフの清浄度 |
| 品質結果 | アライメント、ワイヤー、送り速度、張力、およびサポートに依存する | これらの要因に加えて、逆転制御にも依存する | カーフ、直線度、エッジの状態、および表面パターン |
| 生産性 | サイクルあたりの受け入れられた部品として測定する必要がある | 実際のストロークと逆転プログラムで測定する必要がある | 総サイクル、ワイヤー使用量、セットアップ、および受け入れられた歩留まり |
機械とアプリケーションの適合性
運動タイプは、ワークピースサイズ、同時切断数、必要な輪郭、許容されるカーフ、および生産量とともに選択する必要があります。以下の表は、サンプルカットの代替ではなく、スクリーニングガイドです。.
| アプリケーションのニーズ | 評価するアーキテクチャ | なぜ適合する可能性があるのか | 重要な確認 |
|---|---|---|---|
| 単一の精密分離 | 連続ループ単線システム | 一貫した方向運動とコンパクトなワイヤー経路 | 部品容量、治具アクセス、カーフ、およびエッジの結果 |
| プロファイルまたは輪郭パス | 互換性のある単線輪郭システム | ワイヤアクセスは、選択された外部または内部パスをサポートできます | 軸制御、最小半径、エントリーポイント、ワイヤクリアランス |
| 平行スライスまたはスロット | マルチワイヤアーキテクチャ | 複数のワイヤセクションが同時にワークピースに係合する場合があります | ピッチ、荷重分散、ワークピースサポート、総容量 |
| 有限ワイヤパスでのロングカット | 往復システム | 順方向および逆方向の移動で利用可能なワイヤ長を使用できます | ストローク、反転動作、ワイヤ管理、表面パターン |
適用例:壊れやすい硬質脆性部品
エッジの破損と繰り返し表面パターンが公称送り速度よりも重要な壊れやすい部品を検討してください。代表的なサンプルを同等の治具サポートと受け入れ基準でカットし、次にモーションモード、ワイヤ、総サイクル、カーフ、直線度、エッジ状態、表面マークを記録することが有用な比較です。推奨される方法は、最も高い無負荷ワイヤ速度の方法ではなく、繰り返し受け入れ可能な部品を生成する方法です。.
要件が複数の平行スライスに変更された場合、機械の容量と荷重分散が方向運動の好みよりも重要になる場合があります。これが、単線およびマルチワイヤシステムを単一の機能ではなく、完全なプロセスとして比較する必要がある理由です。.
ワイヤ速度、張力、送り、反転
方向はパラメータの1つにすぎません。ワイヤ速度は研磨材の係合とデブリ輸送を変更し、張力はパスを安定させ、送りは切断負荷を決定し、冷却または抽出は粒子を管理します。往復システムでは、加速と反転の設定が別の変数になります。一度に1つの要因を変更し、結果を記録してください。基本的なパラメータの関係については、サポートされている ワイヤ速度、張力、および送り速度ガイド を参照してください。.
ワイヤ切断アプリケーションビデオ
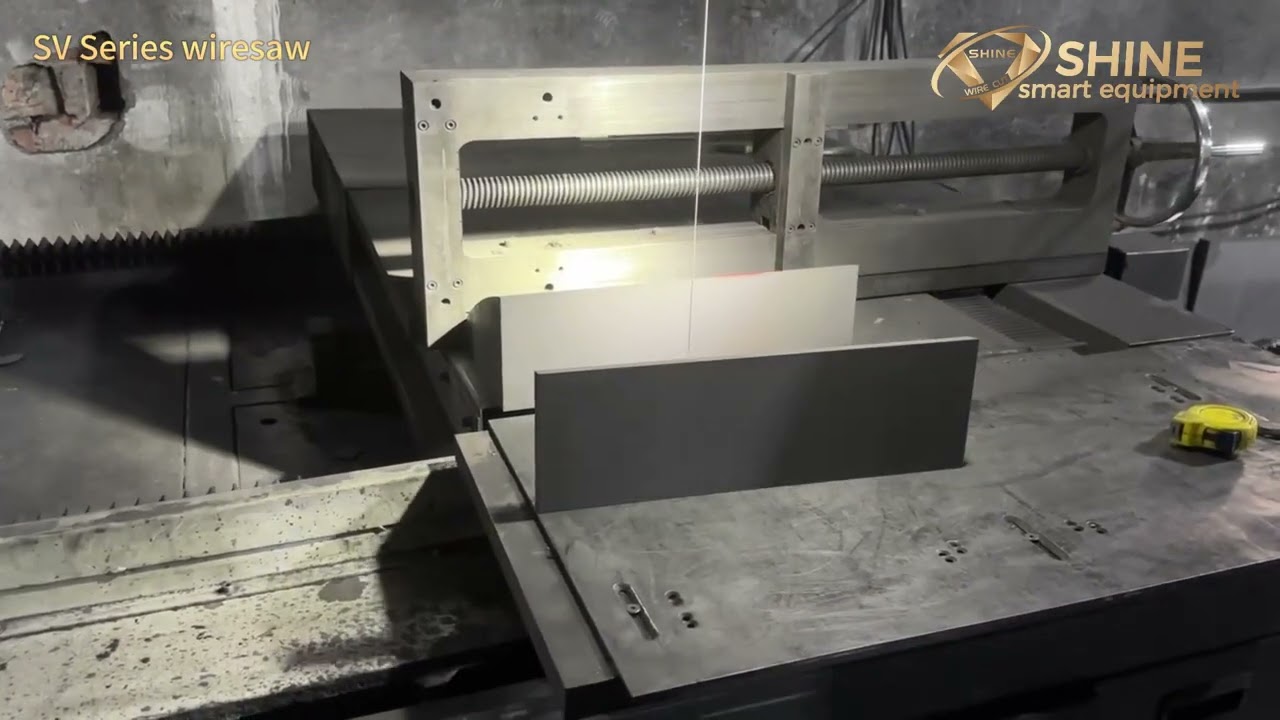
保持されているビデオは、ワイヤ切断アプリケーションを示しています。機械とワイヤパスを観察するために使用してください。普遍的なパラメータ推奨としてではありません。ワークピースの材料、寸法、治具、ワイヤ、品質ターゲットは、意図されたプロジェクトと比較する必要があります。.
選択チェックリスト
- 材料、寸法、切断深さ、同時カット数を特定します。.
- カーフ、直線度、チッピング、表面状態の測定可能な受け入れ限界を定義します。.
- プロセスにクローズドループワイヤ、有限往復ワイヤ、またはマルチワイヤレイアウトが必要かどうかを確認します。.
- 治具アクセス、デブリ除去、実際のワークピースへの反転の影響を比較します。.
- モーションラベルに依存するのではなく、総サイクル、ワイヤ消費量、受け入れられた収率を測定します。.
利用可能な機械構成のより広範な比較については、 ダイヤモンドワイヤソー製品カテゴリ. を参照してください。最終的な選択は、実際のワークピースと必要な結果から確認する必要があります。.
よくある質問
単方向切断は常に正確ですか?
いいえ。プログラムされた反転イベントは削除されますが、精度は依然として機械の整合性、ワイヤの状態、張力、送り、治具、材料の挙動に依存します。.
双方向切断は常に高速ですか?
いいえ。生産性には、加速、反転、切断負荷、セットアップ、ワイヤの使用、受け入れられた収率を含める必要があります。意図された機械で完全なサイクルを比較してください。.
1台の機械で両方の方向を切り替えることはできますか?
それは機械のドライブ、ワイヤパス、制御設計に依存します。すべてのシステムが切り替えられると仮定するのではなく、特定のモデルでサポートされているモーションモードを確認してください。.
マルチワイヤ切断に適したモーションはどれですか?
マルチワイヤ機械は、異なるモーションアーキテクチャを使用できます。ピッチ、総切断負荷、ワークピースサポート、制御戦略は、方向だけよりも有用な選択要因です。.
結論:完全な切断プロセスで選択する
単方向および双方向切断は異なるワイヤモーションを記述しますが、どちらのラベルもより良い結果を保証するものではありません。機械アーキテクチャ、ワークピース、カット数、治具、ワイヤ、デブリ制御、測定可能な受け入れ基準によってプロセスを選択してください。代表的なサンプルカットは、品質、サイクルタイム、ワイヤ使用量を比較するための最も信頼できる方法です。.