Introduction : Coupe unidirectionnelle et bidirectionnelle
Les machines de découpe au fil diamanté offrent des méthodes de découpe efficaces et précises. Dans ce domaine, deux concepts courants de mouvement du fil sont la coupe unidirectionnelle et la coupe bidirectionnelle. Cet article explique les différences entre les deux mouvements et quelles conditions de processus doivent être comparées avant de sélectionner une machine.
Les termes décrivent le mouvement du fil, et non un niveau de qualité ou de productivité garanti. L'architecture de la machine, le trajet du fil, l'état du guide, le matériau, la profondeur de coupe, la tension, l'avance et l'élimination des débris peuvent influencer le résultat plus que la seule direction du mouvement. Pour les catégories d'équipements disponibles, commencez par le principal guide des machines à fil.
Coupe unidirectionnelle
En coupe unidirectionnelle, le fil actif traverse la zone de coupe dans une seule direction. Un système de fil diamanté en boucle fermée peut maintenir ce mouvement continu autour de ses roues de guidage sans inversion à la fin de chaque course.
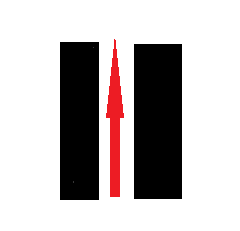
La direction continue peut éliminer l'événement d'inversion du cycle de coupe. Cela peut être utile lorsqu'un processus est sensible aux mouvements transitoires, mais cela ne garantit pas automatiquement une usure réduite, une meilleure précision ou une surface plus lisse. Ces résultats dépendent toujours de l'alignement, de l'état du fil, des réglages et de la pièce.
Coupe bidirectionnelle ou alternative
En coupe bidirectionnelle, le fil alterne entre un déplacement avant et arrière. Ceci est également décrit comme un mouvement alternatif. Le système doit décélérer, inverser et accélérer selon sa course programmée et sa stratégie de contrôle.
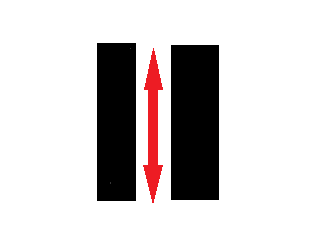
Les systèmes alternatifs sont utilisés dans plusieurs architectures à fil unique et à fils multiples. L'inversion permet à une longueur de fil finie de travailler dans les deux sens, mais l'effet sur le temps de cycle, les marques de surface et l'utilisation du fil doit être mesuré sur la machine et le matériau réels.
Coupe unidirectionnelle vs bidirectionnelle
| Point de comparaison | Mouvement unidirectionnel | Mouvement bidirectionnel | Quoi vérifier |
|---|---|---|---|
| Trajet du fil | Passe à travers la zone de coupe dans une direction | Alterne avant et arrière | Architecture de la machine et trajet de fil utilisable |
| Événement d'inversion | Aucune inversion programmée dans la direction de coupe active | Comprend la décélération, l'inversion et l'accélération | Stabilité du mouvement et marques de transition visibles |
| Format du fil | Couramment associé à une boucle fermée | Couramment associé à une longueur de fil finie et alternative | Spécification du fil, méthode de jonction et compatibilité de la machine |
| Comportement des débris | Le matériau est transporté de manière constante dans une direction de déplacement | Le transport des débris change avec la direction | Rinçage, extraction et propreté de la saignée |
| Résultat qualitatif | Dépend de l'alignement, du fil, de l'avance et de la tension | Dépend des mêmes facteurs plus le contrôle de l'inversion | Saignée, rectitude, état du bord et motif de surface |
| Productivité | Doit être mesurée en pièces acceptées par cycle | Doit être mesurée sur la course réelle et le programme d'inversion | Cycle total, utilisation du fil, configuration et rendement accepté |
Adéquation machine et application
Le type de mouvement doit être sélectionné en même temps que la taille de la pièce, le nombre de coupes simultanées, le contour requis, la saignée admissible et la quantité de production. Le tableau ci-dessous est un guide de dépistage plutôt qu'un substitut à une coupe d'échantillon.
| Besoin de l'application | Architecture à évaluer | Pourquoi cela peut convenir | Confirmation critique |
|---|---|---|---|
| Séparation de précision unique | Système à fil unique en boucle continue | Mouvement directionnel constant et trajet de fil compact | Capacité de la pièce, accès au montage, saignée et résultat du bord |
| Trajet de profil ou de contour | Système de contournage compatible à fil unique | L'accès au fil peut supporter des trajectoires externes ou internes sélectionnées | Contrôle de l'axe, rayon minimum, point d'entrée et dégagement du fil |
| Tranches ou fentes parallèles | Architecture multi-fils | Plusieurs sections de fil peuvent engager la pièce simultanément | Pas, répartition de la charge, support de la pièce et capacité totale |
| Coupe longue avec une trajectoire de fil finie | Système alternatif | Le déplacement avant et arrière peut utiliser la longueur de fil disponible | Course, comportement de retournement, gestion du fil et motif de surface |
Exemple d'application : Pièces dures et fragiles
Considérez un composant fragile où la rupture des bords et un motif de surface répétitif sont plus importants que la vitesse d'avance nominale. Une comparaison utile consiste à couper des échantillons représentatifs avec un support de fixation et des critères d'acceptation équivalents, puis à enregistrer le mode de mouvement, le fil, le cycle total, la largeur de coupe, la rectitude, l'état des bords et les marques de surface. La méthode préférée est celle qui produit de manière répétée des pièces acceptées, et non celle avec la vitesse de fil à vide la plus élevée.
Lorsque l'exigence passe à plusieurs tranches parallèles, la capacité de la machine et la répartition de la charge peuvent l'emporter sur la préférence de mouvement directionnel. C'est pourquoi les systèmes à fil unique et multi-fils doivent être comparés en tant que processus complets plutôt que par une seule caractéristique.
Vitesse du fil, tension, avance et retournement
La direction n'est qu'un paramètre. La vitesse du fil modifie l'engagement abrasif et le transport des débris ; la tension stabilise la trajectoire ; l'avance détermine la charge de coupe ; le refroidissement ou l'extraction gère les particules. Dans un système alternatif, les réglages d'accélération et de retournement ajoutent une autre variable. Modifiez un facteur à la fois et enregistrez le résultat. Voir le support guide de vitesse, de tension et d'avance du fil pour la relation de base entre les paramètres.
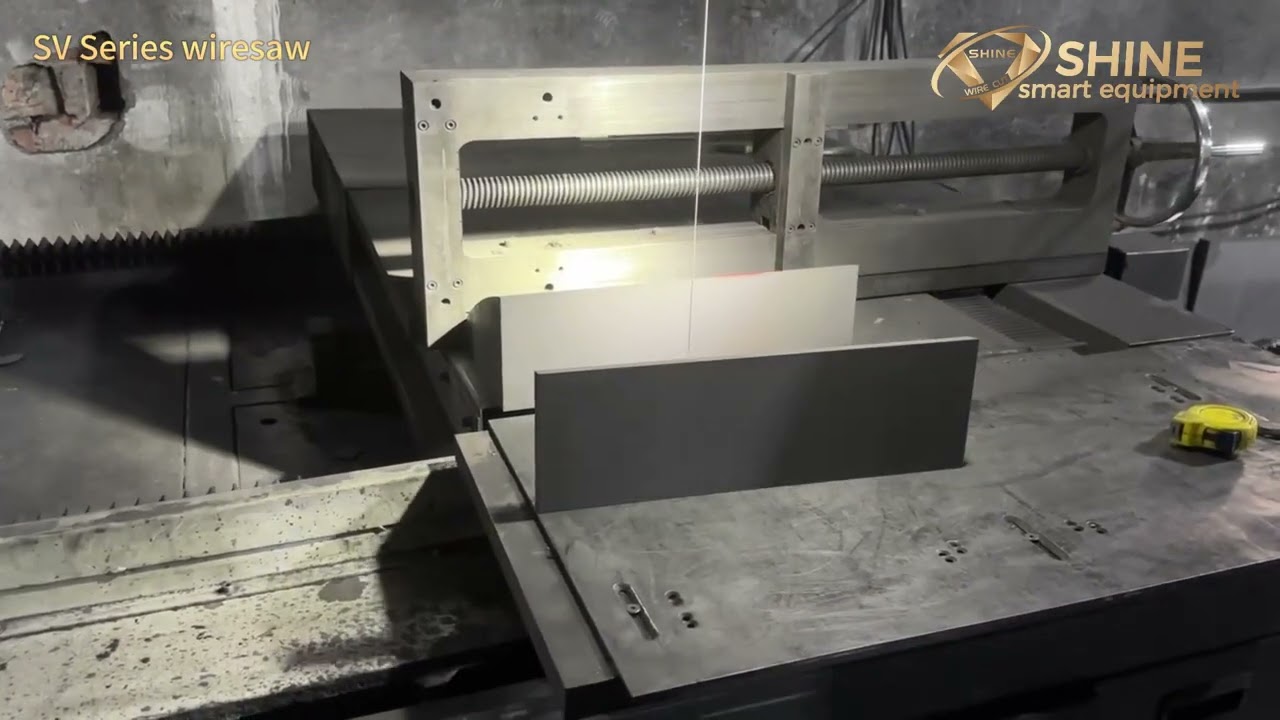
Vidéo d'application de coupe au fil
La vidéo conservée montre une application de coupe au fil. Utilisez-la pour observer la machine et la trajectoire du fil, et non comme une recommandation de paramètre universelle. Le matériau de la pièce, les dimensions, le montage, le fil et l'objectif de qualité doivent être comparés au projet prévu.
Liste de contrôle de sélection
- Identifiez le matériau, les dimensions, la profondeur de coupe et le nombre de coupes simultanées.
- Définissez des limites d'acceptation mesurables pour la largeur de coupe, la rectitude, l'écaillage et l'état de surface.
- Confirmez si le processus nécessite un fil en boucle fermée, un fil alternatif fini ou une configuration multi-fils.
- Comparez l'accès au montage, l'élimination des débris et l'effet du retournement sur la pièce réelle.
- Mesurez le cycle total, la consommation de fil et le rendement accepté au lieu de vous fier à une étiquette de mouvement.
Pour une comparaison plus large des configurations de machines disponibles, consultez la catégorie de produits de scies à fil diamanté. La sélection finale doit être confirmée à partir de la pièce réelle et du résultat requis.
Questions fréquemment posées
La coupe unidirectionnelle est-elle toujours plus précise ?
Non. Elle élimine l'événement de retournement programmé, mais la précision dépend toujours de l'alignement de la machine, de l'état du fil, de la tension, de l'avance, du montage et du comportement du matériau.
La coupe bidirectionnelle est-elle toujours plus rapide ?
Non. La productivité doit inclure l'accélération, le retournement, la charge de coupe, la configuration, l'utilisation du fil et le rendement accepté. Comparez le cycle complet sur la machine prévue.
Une machine peut-elle passer des deux directions ?
Cela dépend du système d'entraînement, de la trajectoire du fil et de la conception du contrôle de la machine. Confirmez les modes de mouvement pris en charge avec le modèle spécifique plutôt que de supposer que tous les systèmes peuvent basculer.
Quel mouvement convient à la coupe multi-fils ?
Les machines multi-fils peuvent utiliser différentes architectures de mouvement. Le pas, la charge de coupe totale, le support de la pièce et la stratégie de contrôle sont des facteurs de sélection plus utiles que la seule direction.
Conclusion : Choisir en fonction du processus de coupe complet
La coupe unidirectionnelle et bidirectionnelle décrivent différents mouvements de fil, mais aucune étiquette ne garantit un meilleur résultat. Sélectionnez le processus en fonction de l'architecture de la machine, de la pièce, du nombre de coupes, du montage, du fil, du contrôle des débris et des critères d'acceptation mesurables. Une coupe d'échantillon représentative reste le moyen le plus fiable de comparer la qualité, le temps de cycle et l'utilisation du fil.