
Giriş: Tek Yönlü ve Çift Yönlü Tel Kesme
Elmas tel kesme makineleri verimli ve hassas kesme yöntemleri sunar. Bu alanda, iki yaygın tel hareketi konsepti tek yönlü kesme ve çift yönlü kesmedir. Bu makale, iki hareketin nasıl farklılaştığını ve bir makine seçmeden önce hangi işlem koşullarının karşılaştırılması gerektiğini açıklamaktadır.
Terimler, garanti edilen bir kalite veya verimlilik seviyesini değil, tel hareketini tanımlar. Makine mimarisi, tel yolu, kılavuz durumu, malzeme, kesme derinliği, gerginlik, besleme ve talaş giderme, tek başına hareket yönünden daha fazla sonucu etkileyebilir. Mevcut ekipman kategorileri için ana tel testere makinesi kılavuzu.
Tek Yönlü Kesme
Tek yönlü kesimde, aktif tel kesme bölgesinden tek bir yönde geçer. Kapalı döngü bir elmas tel sistemi, her vuruşun sonunda tersine çevirmeden bu sürekli hareketi kılavuz tekerlekleri etrafında sürdürebilir.
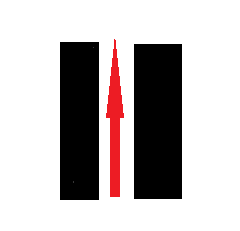
Sürekli yön, kesme döngüsünden tersine çevirme olayını kaldırabilir. Bu, bir işlem geçici harekete duyarlı olduğunda faydalı olabilir, ancak otomatik olarak daha düşük aşınma, daha iyi doğruluk veya daha pürüzsüz bir yüzey garanti etmez. Bu sonuçlar hala hizalama, tel durumu, ayarlar ve iş parçasına bağlıdır.
Çift Yönlü veya Geri Tepmeli Kesme
Çift yönlü kesimde, tel ileri ve geri hareket arasında gidip gelir. Bu, geri tepmeli hareket olarak da tanımlanır. Sistem, programlanmış vuruşuna ve kontrol stratejisine göre yavaşlamalı, tersine çevirmeli ve hızlanmalıdır.
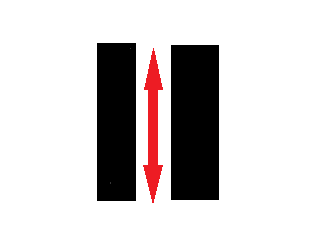
Geri tepmeli sistemler, birkaç tek telli ve çok telli mimaride kullanılır. Tersine çevirme, sonlu bir tel uzunluğunun her iki yönde çalışmasına izin verir, ancak döngü süresi, yüzey izleri ve tel kullanımı üzerindeki etkisi gerçek makine ve malzemede ölçülmelidir.
Tek Yönlü vs Çift Yönlü Kesme
| Karşılaştırma noktası | Tek yönlü hareket | Çift yönlü hareket | Ne doğrulanmalı |
|---|---|---|---|
| Tel hareketi | Kesme bölgesinden tek yönde geçer | İleri ve geri arasında gidip gelir | Makine mimarisi ve kullanılabilir tel yolu |
| Tersine çevirme olayı | Aktif kesme yönünde programlanmış tersine çevirme yok | Yavaşlama, tersine çevirme ve hızlanma içerir | Hareket stabilitesi ve herhangi bir görünür geçiş izi |
| Tel formatı | Genellikle kapalı döngü ile eşleştirilir | Genellikle sonlu geri tepmeli tel uzunluğu ile eşleştirilir | Tel spesifikasyonu, birleştirme yöntemi ve makine uyumluluğu |
| Talaş davranışı | Malzeme tek bir hareket yönü boyunca tutarlı bir şekilde taşınır | Talaş taşınması yöne göre değişir | Yıkama, çıkarma ve kanal temizliği |
| Kalite sonucu | Hizalama, tel, besleme, gerginlik ve desteğe bağlıdır | Ayrıca tersine çevirme kontrolü artı aynı faktörlere bağlıdır | Kanal, düzlük, kenar durumu ve yüzey deseni |
| Verimlilik | Döngü başına kabul edilen parça olarak ölçülmelidir | Gerçek vuruş ve tersine çevirme programında ölçülmelidir | Toplam döngü, tel kullanımı, kurulum ve kabul edilen verim |
Makine ve Uygulama Uyumu
Hareket türü, iş parçası boyutu, eşzamanlı kesim sayısı, gerekli kontur, izin verilen kanal ve üretim miktarı ile birlikte seçilmelidir. Aşağıdaki tablo, örnek bir kesimin yerini almaktan ziyade bir tarama kılavuzudur.
| Uygulama ihtiyacı | Değerlendirilecek mimari | Neden uyabilir | Kritik onay |
|---|---|---|---|
| Tek hassas ayırma | Sürekli döngü tek telli sistem | Tutarlı yönlü hareket ve kompakt bir tel yolu | Parça kapasitesi, fikstür erişimi, kesme boşluğu ve kenar sonucu |
| Profil veya kontur yolu | Uyumlu tek telli kontur sistemi | Tel erişimi, seçilen harici veya dahili yolları destekleyebilir | Eksen kontrolü, minimum yarıçap, giriş noktası ve tel boşluğu |
| Paralel dilimler veya yuvalar | Çok telli mimari | Birkaç tel bölümü iş parçasına birlikte temas edebilir | Hatve, yük dağılımı, iş parçası desteği ve toplam kapasite |
| Sonlu bir tel yoluna sahip uzun kesim | Geri tepmeli sistem | İleri ve geri hareket, mevcut tel uzunluğunu kullanabilir | Strok, tersine çevirme davranışı, tel yönetimi ve yüzey deseni |
Uygulama Örneği: Kırılgan Sert ve Kırılgan Parçalar
Kenar kırılması ve tekrarlayan bir yüzey deseninin nominal besleme hızından daha önemli olduğu kırılgan bir bileşeni düşünün. Faydalı bir karşılaştırma, eşdeğer fikstür desteği ve kabul kriterleri ile temsili numuneler kesmek, ardından hareket modunu, teli, toplam döngüyü, kesme boşluğunu, düzlüğü, kenar durumunu ve yüzey işaretlerini kaydetmektir. Tercih edilen yöntem, en yüksek yüksüz tel hızına sahip olan değil, tekrar tekrar kabul edilen parçalar üreten yöntemdir.
Gereksinim birkaç paralel dilime değiştiğinde, makine kapasitesi ve yük dağılımı yönlü hareket tercihinden daha ağır basabilir. Bu nedenle, tek telli ve çok telli sistemler tek bir özelliğe göre değil, eksiksiz süreçler olarak karşılaştırılmalıdır.
Tel Hızı, Gerginlik, Besleme ve Tersine Çevirme
Yön sadece bir parametredir. Tel hızı aşındırıcı teması ve döküntü taşımayı değiştirir; gerginlik yolu stabilize eder; besleme kesme yükünü belirler; soğutma veya ekstraksiyon parçacıkları yönetir. Geri tepmeli bir sistemde, ivme ve tersine çevirme ayarları başka bir değişken ekler. Tek seferde bir faktörü değiştirin ve sonucu kaydedin. Destekleyiciye bakın tel hızı, gerginlik ve besleme hızı kılavuzu temel parametre ilişkisi için.
Tel Kesme Uygulama Videosu
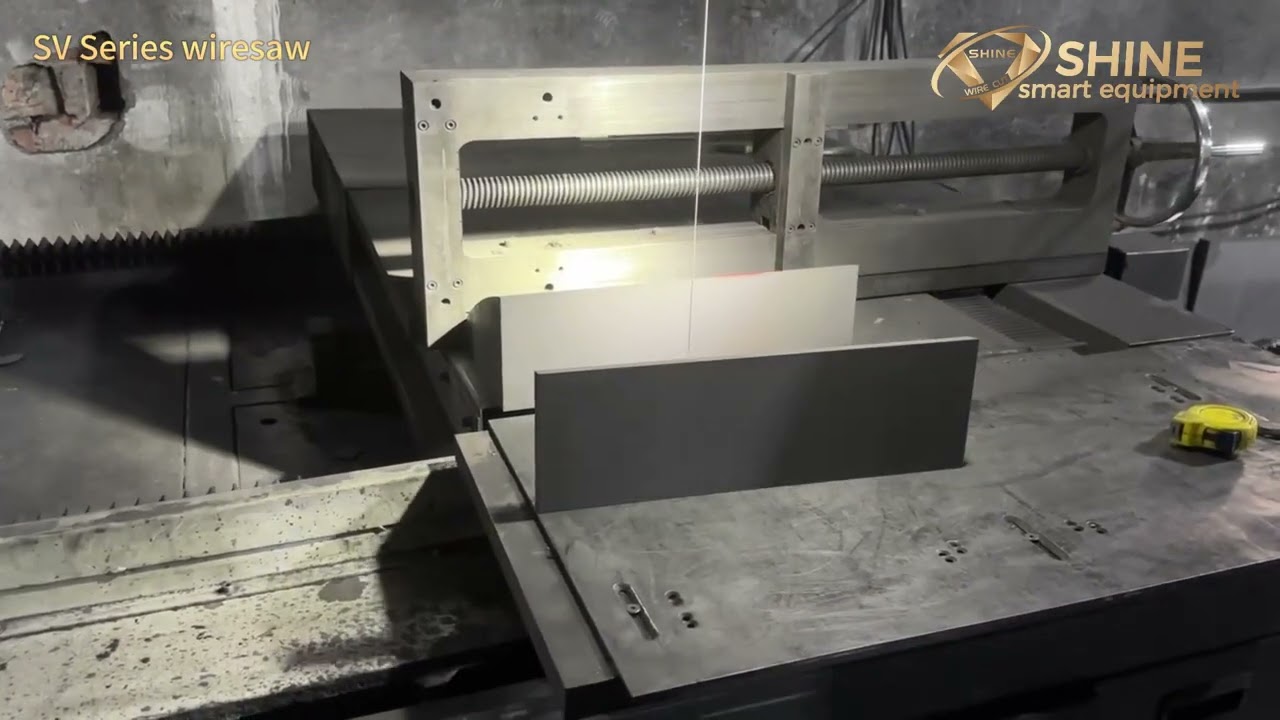
Saklanan video, bir tel kesme uygulamasını göstermektedir. Makineyi ve tel yolunu gözlemlemek için kullanın, evrensel bir parametre önerisi olarak değil. İş parçası malzemesi, boyutları, fikstürü, teli ve kalite hedefi, amaçlanan proje ile karşılaştırılmalıdır.
Seçim Kontrol Listesi
- Malzemeyi, boyutları, kesme derinliğini ve eşzamanlı kesim sayısını belirleyin.
- Kesme boşluğu, düzlük, yontulma ve yüzey durumu için ölçülebilir kabul sınırlarını tanımlayın.
- İşlemin kapalı döngü tel, sonlu geri tepmeli tel veya çok telli düzeni gerektirip gerektirmediğini onaylayın.
- Fikstür erişimini, döküntü giderilmesini ve tersine çevirmenin gerçek iş parçası üzerindeki etkisini karşılaştırın.
- Hareket etiketine güvenmek yerine toplam döngüyü, tel tüketimini ve kabul edilen verimi ölçün.
Mevcut makine konfigürasyonlarının daha geniş bir karşılaştırması için şunları inceleyin: elmas tel testere ürün kategorisi. Nihai seçim, gerçek iş parçası ve gerekli sonuçtan doğrulanmalıdır.
Sıkça Sorulan Sorular
Tek yönlü kesim her zaman daha mı doğrudur?
Hayır. Programlanmış tersine çevirme olayını ortadan kaldırır, ancak doğruluk hala makine hizalamasına, tel durumuna, gerginliğe, beslemeye, fikstüre ve malzeme davranışına bağlıdır.
Çift yönlü kesim her zaman daha mı hızlıdır?
Hayır. Üretkenlik, ivmeyi, tersine çevirmeyi, kesme yükünü, kurulumu, tel kullanımını ve kabul edilen verimi içermelidir. Tam döngüyü amaçlanan makinede karşılaştırın.
Bir makine her iki yön arasında geçiş yapabilir mi?
Bu, makinenin sürücüsüne, tel yoluna ve kontrol tasarımına bağlıdır. Her sistemin geçiş yapabileceğini varsaymak yerine, belirli modelle desteklenen hareket modlarını onaylayın.
Çok telli kesim için hangi hareket uygundur?
Çok telli makineler farklı hareket mimarileri kullanabilir. Hatve, toplam kesme yükü, iş parçası desteği ve kontrol stratejisi, yalnızca yönden daha kullanışlı seçim faktörleridir.
Sonuç: Tam Kesme Süreci ile Seçin
Tek yönlü ve çift yönlü kesim farklı tel hareketlerini tanımlar, ancak hiçbir etiket daha iyi bir sonuç garanti etmez. Makine mimarisine, iş parçasına, kesim sayısına, fikstüre, tele, döküntü kontrolüne ve ölçülebilir kabul kriterlerine göre süreci seçin. Temsili bir numune kesimi, kaliteyi, döngü süresini ve tel kullanımını karşılaştırmak için en güvenilir yoldur.







