Das Schneiden von Graphit mit Diamantdraht kann eine kontrollierte Trennung oder Profiltrennung mit relativ geringer Schnittkraft ermöglichen. Das Ergebnis hängt von mehr als dem Wort ab Graphit: Sorte, Dichte, Korngröße, Porosität, Formrichtung, Teilegeometrie und Kontaminationsgrenzen beeinflussen die Drahtauswahl, Staubkontrolle, Vorschub und Kantenqualität.
Dieser Artikel ist eine Anleitung zum Graphitschneiden, keine Produktseite für Geräte. Für die Anwendungsplanung von Graphitteilen verwenden Sie die Hauptseite Graphitschneidlösungen. Für verfügbare Geräte siehe die Seite über Graphit-Drahtsägen.
Warum die Graphitsorte wichtig ist
Industrieller Graphit wird auf unterschiedliche Weise und für unterschiedliche Endanwendungen hergestellt. Zwei Werkstücke mit ähnlichen Abmessungen können unterschiedlich geschnitten werden, da ihre Kornstruktur, Dichte und Ausrichtung nicht gleich sind. Das Sortenzertifikat und die Formrichtung sollten überprüft werden, bevor ein Parametersatz übertragen wird.
| Graphitkategorie | Typische Prozessbedenken | Zu bestätigende Informationen | Zu bewertender Schneidansatz |
|---|---|---|---|
| Feinkörniger isostatischer Graphit | Maßkontrolle, dünne Merkmale und Oberflächenkonsistenz | Sorte, Dichte, Korngröße, Porosität und Endtoleranz | Stabile Befestigung, konservatives Ein- und Ausfahren und kompensierter Schnittspalt |
| Extrudierter Graphit | Richtungsabhängiges Verhalten und mögliche Variationen im Querschnitt | Extrusionsrichtung, Sorte und Schnittorientierung | Vergleichen Sie die Schnittrichtungen, bevor Sie den Produktionspfad festlegen |
| Geformter Graphit | Sortenspezifische Dichte und Kantenverhalten | Formgebungsprozess, Blockzustand und kritische Oberflächen | Verwenden Sie repräsentatives Material aus der beabsichtigten Produktionscharge |
| Grober oder poröser Graphit | Kantenbruch, Partikelabscheidung und instabiler lokaler Kontakt | Porosität, Korngröße, schwache Kanten und Akzeptanzgrenze | Verbessern Sie die Unterstützung und Staubabsaugung; vermeiden Sie abrupte Belastung |
| Beschichteter oder behandelter Graphit | Beschichtungsschäden, Kontamination und unterschiedliches Schichtverhalten | Beschichtungstyp/-dicke, zulässiger Schnittort und Reinigungsregeln | Validieren Sie die Eintrittsseite, die Unterstützung und die Inspektion nach dem Schnitt an einem Muster |
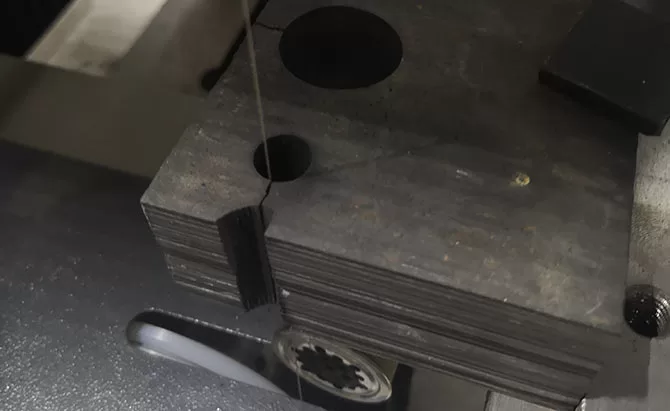
Trockenschnitt vs. Nassschnitt
Graphit wird oft trocken geschnitten, wenn eine Flüssigkeitskontamination oder eine anschließende Reinigung unerwünscht ist. Trockenschnitt erfordert eine effektive Absaugung in der Nähe der Schnittzone und eine Drahtstruktur, die Späne abführen kann. Nassschnitt kann helfen, Partikel zu transportieren und die Temperatur zu kontrollieren, aber die Flüssigkeit kann in poröses Material eindringen und Reinigungs- oder Kontaminationsarbeiten verursachen.
| Entscheidungsbereich | Trockenprozess | Nasses Verfahren | Zu lösende Frage |
|---|---|---|---|
| Späne-Kontrolle | Erfassen Sie luftgetragene und abgelagerte Partikel an der Quelle | Transportieren Sie Partikel in der Flüssigkeit und verwalten Sie die Filtration | Welche Methode verhindert, dass Späne in den Schnittspalt zurückkehren? |
| Teilzustand | Vermeidet Flüssigkeitsaufnahme, hinterlässt aber losen Staub | Kann porösen Graphit befeuchten und Trocknung/Reinigung erfordern | Welche Kontaminations- und Reinigungsgrenzen gelten nachgelagert? |
| Drahtauswahl | Offene Beschichtungspfade können Platz für Späne und Staubabfuhr bieten | Kühlmittelkompatible Strukturen können bewertet werden | Welche Beschichtung bleibt bei der tatsächlichen Sorte und dem Prozess stabil? |
| Anlagenkontrolle | Absaugung, Haushaltsführung und genehmigte Staubmanagementverfahren | Flüssigkeitszufuhr, Filtration, Sammlung und Entsorgung | Welche Kontrollen sind am Installationsort verfügbar? |
Halb beschichteter Draht wird häufig für Graphit bewertet, da eine teilweise Abdeckung zusätzlichen Platz für Späne lassen kann. Gewindebeschichtete Strukturen können ebenfalls für staubige Materialien in Betracht gezogen werden, die kein Wasser verwenden können. Dies sind Ausgangspunkte, keine universellen Auswahlen. Überprüfen Sie die verfügbaren Strukturen auf der Seite mit Spezifikationen für Diamantdraht und bestätigen Sie die endgültige Option durch Test.
Vorrichtung und Kantenkontrolle
Graphit kann bei dünnen Wänden, Ecken und ungestützten Austrittsstellen steif und doch anfällig sein. Die Klemmkraft sollte über stabile Oberflächen verteilt werden, ohne eine konzentrierte Last in der Nähe des Schnitts auszuüben. Die Vorrichtung sollte auch einen freien Weg für den Draht und für die Staub- oder Kühlmittelentfernung lassen.
- Stützen Sie die Austrittskante: lokale Unterstützung kann den Ausbruch reduzieren, wenn der Draht den Schnitt abschließt.
- Dünne Abschnitte schützen: planen Sie die Reihenfolge der Merkmale so, dass verbleibende Wände nicht zu früh ungestützt bleiben.
- Wählen Sie ein stabiles Bezugsmaß: poröse oder raue Oberflächen bieten möglicherweise keine wiederholbare Positionierung ohne geeignete Pads oder Anschläge.
- Freiräume für Schmutzpfade offen halten: Vorrichtungen sollten keine Partikel am Drahteintritt, -austritt oder am Boden der Schnittfuge einschließen.
Drahtgeschwindigkeit, Spannung und Vorschub
Das Betriebsfenster sollte mit der tatsächlichen Qualität und Schnitttiefe entwickelt werden. Eine Erhöhung der Vorschubgeschwindigkeit ohne Überprüfung des Schleifmittelzustands und der Schmutzentfernung kann zu Drahtbiegung, Kantenausbruch oder einer sich ändernden Oberfläche führen. Die Spannung sollte den Weg stabilisieren, ohne die Schleife, das Radsystem oder das Werkstück zu überlasten.
Ändern Sie jeweils nur eine Variable, zeichnen Sie den Schnitt auf und wiederholen Sie die beste Bedingung. Die unterstützende Drahtgeschwindigkeit, Spannung und Vorschubrate Leitfaden erklärt diese Beziehung detaillierter.
Fehlerbehebung beim Graphitschneiden
| Beobachtetes Ergebnis | Mögliche Ursachen zur Überprüfung | Einstellrichtung |
|---|---|---|
| Kantenausbruch oder Eckenschäden | Ungestützter Austritt, aggressiver Vorschub, schwache lokale Struktur oder Spannungsbelastung der Vorrichtung | Verbessern Sie die Unterstützung, reduzieren Sie abrupte Eingriffe und inspizieren Sie die Graphitqualität/Kante |
| Schnittrate fällt | Beladenes oder abgenutztes Schleifmittel, blockierter Schmutzpfad, geringe effektive Geschwindigkeit oder tiefer Eingriff | Inspizieren Sie den Draht und die Absaugung/Spülung, bevor Sie den Vorschub erhöhen |
| Draht wandert oder biegt sich | Übermäßiger Vorschub, geringe Spannung, Ausrichtungsfehler, abgenutzter Draht oder instabile Unterstützung | Kehren Sie zum letzten stabilen Vorschub zurück und überprüfen Sie Mechanik und Vorrichtung |
| Periodische Oberflächenmarkierungen | Schleifenlauf, Vibrationen, Radzustand oder eingeschlossener Schmutz | Inspizieren Sie den gesamten Drahtweg und entfernen Sie regelmäßig Schmutz |
| Starke Staubansammlung | Absaugpunkt zu weit entfernt, unzureichender Luftstrom oder blockierter Sammelpfad | Überprüfen Sie die Quellenerfassung und die Haushaltsführung gemäß den genehmigten Standortverfahren |
| Nasses Teil ist schwer zu reinigen | Flüssigkeitsaufnahme, suspendierte Feinpartikel oder inkompatible Reinigungsroute | Bestätigen Sie, ob Trockenschnitt oder eine andere zugelassene Flüssigkeit besser geeignet ist |
Anwendungen und Prozessgrenzen
Diamantdraht kann Trenn- und ausgewählte Profiloperationen für Graphitblöcke, Ringe, Suszeptoren, Ofenkomponenten, Elektrodenrohlinge, Formrohlinge und thermische Managementteile unterstützen. Er sollte nicht automatisch als Ersatz für Fräsen, Schleifen oder Erodieren angeboten werden. Taschen, Gewindemerkmale, sehr kleine interne Details und endgültige Bezugsflächen erfordern möglicherweise immer noch einen anderen Prozess.
Der Wert des Drahtschneidens ist am größten, wenn geringe Schnittkraft, eine kontrollierte Schnittfuge, ein langer Abschnitt oder ein zerbrechliches, hochwertiges Werkstück wichtig sind. Die endgültige Eignung sollte anhand des gesamten Weges zu einem akzeptierten Teil beurteilt werden, einschließlich Reinigung und Veredelung.
Video zur Anwendung von Graphitschneiden
Das beigefügte Video zeigt eine Graphitschneideinrichtung. Es zeigt eine Anwendung, keine universelle Parameterempfehlung. Vergleichen Sie die Qualität, Abmessungen, Vorrichtung, den Draht und die Staubkontrollanordnung mit dem beabsichtigten Produktionsstück.

Informationen, die vor einem Graphit-Testschnitt benötigt werden
| Eingang | Details zur Angabe | Warum es wichtig ist |
|---|---|---|
| Graphitqualität | Hersteller/Qualität, Formgebungsroute, Dichte, Korngröße, Porosität und Ausrichtung | Definiert das Materialverhalten, das die Einstellungen abgleichen müssen |
| Workpiece | Abmessungen, Gewicht, Form, dünne Wände und verfügbare Klemmflächen | Leitet Maschinenkapazität, Unterstützung und Vorrichtungsdesign |
| Schnitt | Gerade/Profilweg, Tiefe, Länge, Menge und Ein-/Austrittsorte | Bestimmt Eingriff, Zugang und anfällige Kanten |
| Qualitätsziel | Schnittfugenabstand, Geradheit/Ebenheit, Absplitterungen und Oberflächenanforderung | Erstellt messbare Akzeptanzkriterien |
| Prozessbeschränkung | Trocken-/Nassanforderung, Kontamination, Reinigungs- und Staubkontrollregeln | Leitet die Drahtbeschichtung und die Schmutzentfernung |
| Produktionsziel | Chargengröße, Zykluserwartung, nachgeschaltete Veredelung und Inspektion | Gleicht Qualität, Drahtnutzung und Durchsatz aus |
Häufig gestellte Fragen
Kann derselbe Einstellung jeden Graphittyp schneiden?
Nein. Dichte, Korngröße, Porosität, Ausrichtung und Teilegeometrie können das Schmutzverhalten, die Kantenfestigkeit und den stabilen Vorschubbereich verändern.
Soll Graphit trocken oder mit Kühlmittel geschnitten werden?
Beides kann möglich sein. Trockenschnitt vermeidet Flüssigkeitsaufnahme, erfordert aber eine effektive Staubabsaugung. Nassschnitt kann Partikel abführen, birgt aber Kontaminationsrisiken sowie Anforderungen an Trocknung und Filtration.
Welche Diamantdrahtbeschichtung eignet sich für Graphit?
Halb beschichteter Draht wird üblicherweise für Graphit evaluiert, während drahtbeschichtete Strukturen für staubige Trockenprozesse geeignet sein können, bei denen kein Wasser verwendet werden kann. Die Güte, die Maschine und das Probenergebnis müssen die Wahl bestätigen.
Hinterlässt Diamantdraht eine fertige Graphitoberfläche?
Nicht automatisch. Der Oberflächenzustand hängt vom Draht, den Einstellungen, der Güte, der Abfallentfernung und den Akzeptanzanforderungen ab. Kritische Bezugsflächen oder Dichtflächen müssen möglicherweise noch nachbearbeitet werden.
Was sollte bei einem Probenschnitt gemessen werden?
Erfassen Sie Schnittzeit, tatsächliche Schnittbreite, Geradheit oder Ebenheit, Kantenbruch, Oberflächenzustand, Drahtverhalten, Staub- oder Kühlmittelleistung und Spannungsstabilität.
Abschluss
Zuverlässiges Graphitschneiden mit Diamantdraht beginnt mit der genauen Güte und Produktionsbeschränkung. Dichte, Kornstruktur, Ausrichtung, Spannungsunterstützung, Drahtbeschichtung, Vorschub und Staubkontrolle bestimmen, ob der Prozess die erforderliche Kanten- und Oberflächenqualität erfüllt. Legen Sie eine konservative Basislinie fest, ändern Sie jeweils nur eine Variable und genehmigen Sie den Prozess anhand wiederholter Probenresultate und nicht anhand allgemeiner Materialangaben.