La découpe du graphite au fil diamanté peut fournir une séparation contrôlée ou une coupe de profil avec une force de coupe relativement faible. Le résultat dépend de plus que le mot graphite: la nuance, la densité, la taille des grains, la porosité, la direction de formage, la géométrie de la pièce et les limites de contamination affectent tous la sélection du fil, le contrôle de la poussière, l'avance et la qualité des bords.
Cet article est un guide de processus de découpe du graphite, pas une page produit d'équipement. Pour la planification des applications sur les pièces en graphite, utilisez la page principale des solutions de découpe du graphite. Pour l'équipement disponible, voir la page des scies à fil diamanté pour graphite.
Pourquoi la nuance du graphite est importante
Le graphite industriel est fabriqué de différentes manières et pour différentes utilisations finales. Deux pièces de dimensions similaires peuvent être coupées différemment car leur structure de grain, leur densité et leur orientation ne sont pas les mêmes. Le certificat de nuance et la direction de formage doivent être examinés avant de transférer un ensemble de paramètres.
| Catégorie de graphite | Préoccupation typique du processus | Informations à confirmer | Approche de coupe à évaluer |
|---|---|---|---|
| Graphite isostatique à grain fin | Contrôle dimensionnel, caractéristiques fines et consistance de surface | Nuance, densité, taille des grains, porosité et tolérance finale | Fixation stable, entrée/sortie conservatrice et compensation de trait de scie mesurée |
| Graphite extrudé | Comportement dépendant de la direction et variation possible à travers la section | Direction d'extrusion, nuance et orientation de coupe | Comparer les directions de coupe avant de verrouiller le chemin de production |
| Graphite moulé | Densité spécifique à la nuance et comportement des bords | Voie de formage, état du bloc et surfaces critiques | Utiliser un matériau représentatif du lot de production prévu |
| Graphite grossier ou poreux | Éclatement des bords, libération de particules et contact local instable | Porosité, taille des grains, bords fragiles et limite d'acceptation | Améliorer le support et l'évacuation des poussières ; éviter les chargements brusques |
| Graphite revêtu ou traité | Dommages au revêtement, contamination et comportement différent des couches | Type/épaisseur du revêtement, emplacement de coupe permissible et règles de nettoyage | Valider le côté d'entrée, le support et l'inspection post-coupe sur un échantillon |
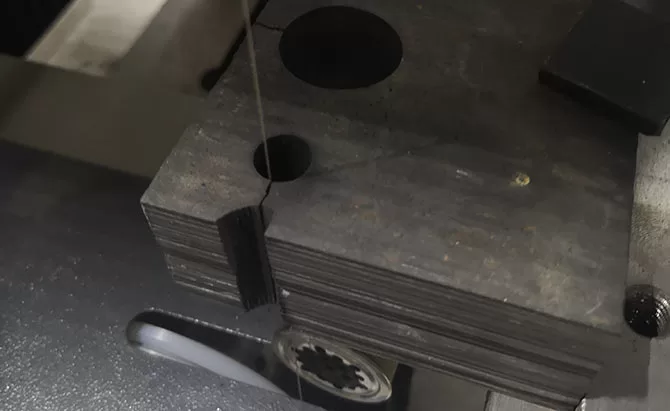
Coupe à sec vs Coupe humide
Le graphite est souvent coupé à sec lorsque la contamination par liquide ou le nettoyage ultérieur est indésirable. La coupe à sec nécessite une extraction efficace à proximité de la zone de coupe et une structure de fil capable de libérer les débris. La coupe humide peut aider à transporter les particules et à contrôler la température, mais le fluide peut pénétrer dans les matériaux poreux et créer un travail de nettoyage ou de contamination.
| Domaine de décision | Processus à sec | Procédé humide | Question à résoudre |
|---|---|---|---|
| Contrôle des débris | Capturer les particules en suspension dans l'air et déposées à la source | Transporter les particules dans le fluide et gérer la filtration | Quelle méthode empêche les débris de retourner dans le trait de scie ? |
| État de la pièce | Évite l'absorption de liquide mais laisse de la poussière libre | Peut mouiller le graphite poreux et nécessiter un séchage/nettoyage | Quelles limites de contamination et de nettoyage s'appliquent en aval ? |
| Sélection du fil | Les chemins de revêtement ouverts peuvent supporter l'espace pour les copeaux et la libération de poussière | Les structures compatibles avec le liquide de coupe peuvent être évaluées | Quel revêtement reste stable avec la nuance et le processus réels ? |
| Contrôle de l'installation | Extraction, entretien ménager et procédures approuvées de gestion de la poussière | Livraison, filtration, collecte et élimination des fluides | Quels contrôles sont disponibles sur le site d'installation ? |
Le fil semi-revêtu est couramment évalué pour le graphite car une couverture partielle peut laisser plus d'espace pour les débris. Les structures à fil revêtu peuvent également être envisagées pour les matériaux poussiéreux qui ne peuvent pas utiliser d'eau. Ce sont des directions de départ, pas des sélections universelles. Examiner les structures disponibles sur la page page de spécification du fil diamanté et confirmer l'option finale par un test.
Fixation et contrôle des bords
Le graphite peut être rigide mais vulnérable sur les parois fines, les coins et les sorties non supportées. La force de serrage doit être répartie sur des surfaces stables sans appliquer de charge concentrée près de la coupe. Le montage doit également laisser un chemin dégagé pour le fil et pour l'évacuation de la poussière ou du liquide de coupe.
- Soutenir le bord de sortie : Un support local peut réduire l'arrachement lorsque le fil termine la coupe.
- Protéger les sections fines : planifier l'ordre des opérations de manière à ce que les parois restantes ne soient pas laissées sans support trop tôt.
- Choisir une référence stable : les surfaces poreuses ou rugueuses peuvent ne pas fournir un positionnement répétable sans patins ou butées appropriés.
- Garder les chemins de débris dégagés : les montages ne doivent pas piéger de particules à l'entrée, à la sortie du fil ou au fond de la saignée.
Vitesse, tension et avance du fil
La fenêtre d'exploitation doit être développée avec la nuance réelle et la profondeur de coupe. Augmenter l'avance sans vérifier l'état de l'abrasif et l'évacuation des débris peut produire un voile de fil, un arrachement de bord ou une surface changeante. La tension doit stabiliser le chemin sans surcharger la boucle, le système de roue ou la pièce.
Changer une seule variable à la fois, enregistrer la coupe et répéter la meilleure condition. Le support guide de vitesse, de tension et d'avance du fil explique cette relation plus en détail.
Dépannage de la coupe du graphite
| Résultat observé | Causes possibles à vérifier | Direction de l'ajustement |
|---|---|---|
| Arrachement de bord ou dommage de coin | Sortie non supportée, avance agressive, structure locale faible ou contrainte du montage | Améliorer le support, réduire l'engagement brutal et inspecter la nuance/le bord du graphite |
| Le taux de coupe diminue | Abrasif chargé ou usé, chemin de débris bloqué, faible vitesse effective ou engagement profond | Inspecter le fil et l'extraction/le rinçage avant d'augmenter l'avance |
| Le fil dévie ou se voile | Avance excessive, faible tension, erreur d'alignement, fil usé ou support instable | Revenir à la dernière avance stable et vérifier la mécanique et le montage |
| Marques de surface périodiques | Excentricité de la boucle, vibration, état de la roue ou débris piégés | Inspecter le chemin complet du fil et éliminer les débris de manière cohérente |
| Accumulation importante de poussière | Point d'extraction trop éloigné, débit d'air insuffisant ou chemin de collecte bloqué | Examiner la capture à la source et l'entretien ménager selon les procédures du site approuvées |
| La pièce humide est difficile à nettoyer | Absorption de liquide, fines en suspension ou voie de nettoyage incompatible | Confirmer si la coupe à sec ou un fluide différent approuvé est plus approprié |
Applications et limites du processus
Le fil diamanté peut supporter la séparation et des opérations de profilage sélectionnées pour les blocs de graphite, les anneaux, les susceptors, les composants de four, les ébauches d'électrodes, les ébauches de moules et les pièces de gestion thermique. Il ne doit pas être automatiquement présenté comme un remplacement pour le fraisage, le meulage ou l'EDM. Les poches, les caractéristiques filetées, les détails internes très petits et les surfaces de référence finales peuvent encore nécessiter un autre processus.
La valeur de la coupe au fil est la plus forte lorsque la faible force de coupe, une saignée contrôlée, une longue section ou une pièce fragile de grande valeur est importante. L'aptitude finale doit être jugée en utilisant le parcours complet jusqu'à une pièce acceptée, y compris le nettoyage et la finition.
Vidéo d'application de coupe de graphite
La vidéo conservée démontre une configuration de coupe de graphite. Elle montre une application, pas une recommandation de paramètres universelle. Comparez la nuance, les dimensions, le montage, le fil et l'agencement de contrôle de la poussière avec la pièce de production prévue.

Informations requises avant une coupe d'essai du graphite
| Saisir | Détails à fournir | Why it matters |
|---|---|---|
| Nuance de graphite | Fabricant/nuance, voie de formation, densité, granulométrie, porosité et orientation | Définit le comportement du matériau auquel les paramètres doivent correspondre |
| Pièce à usiner | Dimensions, poids, forme, parois fines et surfaces de serrage disponibles | Guide la capacité de la machine, le support et la conception du montage |
| Coupe | Chemin droit/profilé, profondeur, longueur, quantité et emplacements d'entrée/sortie | Détermine l'engagement, l'accès et les bords vulnérables |
| Objectif de qualité | Marge de saignée, rectitude/planéité, écaillage et exigence de surface | Crée des critères d'acceptation mesurables |
| Restriction de processus | Exigence de coupe à sec/humide, contamination, règles de nettoyage et de contrôle de la poussière | Guide le revêtement du fil et la gestion des débris |
| Objectif de production | Taille du lot, attente de cycle, finition en aval et inspection | Équilibre la qualité, l'utilisation du fil et le débit |
Questions fréquemment posées
Peut-on couper toutes les nuances de graphite avec les mêmes paramètres ?
Non. La densité, la granulométrie, la porosité, l'orientation et la géométrie de la pièce peuvent modifier le comportement des débris, la résistance des bords et la plage d'avance stable.
Le graphite doit-il être coupé à sec ou avec du liquide de coupe ?
L'un ou l'autre peut être possible. La coupe à sec évite l'absorption de liquide mais nécessite une capture de poussière efficace. La coupe humide peut transporter des particules mais peut ajouter des exigences de contamination, de séchage et de filtration.
Quel revêtement de fil diamanté convient au graphite ?
Le fil semi-revêtu est couramment évalué pour le graphite, tandis que les structures à fil revêtu peuvent convenir aux procédés secs et poussiéreux qui ne peuvent pas utiliser d'eau. La qualité, la machine et le résultat de l'échantillon doivent confirmer le choix.
Le fil diamanté laisse-t-il une surface de graphite finie ?
Pas automatiquement. L'état de surface dépend du fil, des réglages, de la qualité, de l'élimination des débris et des exigences d'acceptation. Les surfaces critiques ou d'étanchéité peuvent encore nécessiter une finition.
Que faut-il mesurer dans une coupe d'échantillon ?
Enregistrez le temps de coupe, la largeur de coupe réelle, la rectitude ou la planéité, le décollement des bords, l'état de surface, le comportement du fil, la performance de la poussière ou du liquide de refroidissement et la stabilité du montage.
Conclusion
Une coupe fiable du graphite avec du fil diamanté commence par la qualité exacte et la restriction de production. La densité, la structure du grain, l'orientation, le support de montage, le revêtement du fil, l'avance et le contrôle de la poussière déterminent si le procédé répond à la qualité de bord et de surface requise. Établissez une base de référence conservatrice, modifiez une variable à la fois et approuvez le procédé à partir de résultats d'échantillons répétés plutôt que de revendications matérielles générales.