
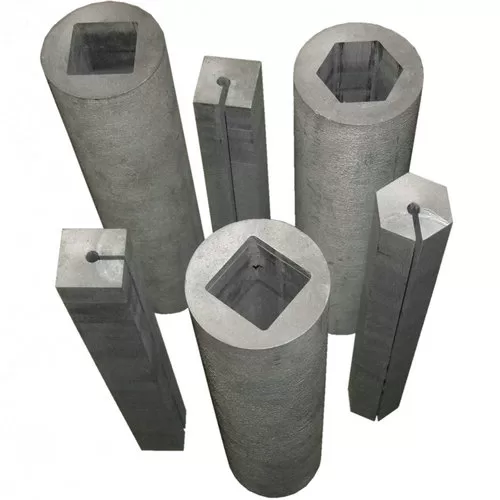
Das Schneiden von feuerfesten Materialien ist kein universeller Prozess. Dichte Aluminiumoxidziegel, Isolierfeuerziegel, vorgefertigte Gießmassen, Siliziumkarbid-Feuerfestmaterialien und kohlenstoffhaltige Produkte unterscheiden sich in Härte, Porosität, Bindemittelsystem, Verstärkung und Kantenfestigkeit. Diese Unterschiede beeinflussen die Drahtauswahl, die Staub- oder Kühlmittelkontrolle, die Befestigungsunterstützung, die Vorschubstabilität und den Zustand der Schnittfläche.
Dieser Artikel konzentriert sich auf die Prozessplanung für das Schneiden von feuerfesten Materialien mit einem kontinuierlichen Diamantdraht. Es ist ein Anwendungsleitfaden, keine Maschinenproduktseite. Für den breiteren Kontext des Keramikprozesses siehe den Keramikschneid-Leitfaden. Für die Auswahl der Ausrüstung verwenden Sie die Hauptseite Drahtsäge-Maschine.
Identifizieren Sie das feuerfeste Material vor dem Schneiden
Der Handelsname allein reicht nicht aus, um eine Schnittmethode festzulegen. Fragen Sie nach Zusammensetzung, Dichte, offener Porosität, Herstellungsverfahren, gebranntem oder ungebranntem Zustand, Faser- oder Metallverstärkung, Bindemittel und Einschränkungen hinsichtlich Verunreinigungen. Eine repräsentative Probe aus der Produktionscharge ist nützlicher als die Anwendung von Einstellungen von einer anderen feuerfesten Güteklasse.
| Feuerfeste Kategorie | Typische Schnittprobleme | Zu bestätigende Informationen | Startrichtung des Prozesses |
|---|---|---|---|
| Dichte gebrannte Ziegel oder Formteile | Hohe Abriebfestigkeit, Kantenabsplitterung und lange Eingriffslänge | Aluminiumoxid/Siliziumdioxid-Gehalt, Dichte, Dicke und zulässiger Ausbruch | Stabile Unterstützung, kontrollierter Ein- und Austritt und gemessener Drahtverschleiß |
| Siliziumkarbid-Feuerfestmaterial | Harte Phasen, Kantenschäden und wechselnde Schnittlast | SiC-Gehalt, Bindungstyp, Porosität und eingebettete Merkmale | Konservativer Vorschub mit stabiler Abfallentfernung und Probenvalidierung |
| Isolierfeuerziegel | Geringe lokale Festigkeit, Staub und zerdrückte Klemmbereiche | Dichte, Porenstruktur, zerbrechliche Oberflächen und endgültige Toleranz | Verteiltes Stützsystem, geringer Klemmdruck und effektive Absaugung |
| Vorgefertigte Gießmasse | Aggregatvariationen, Verstärkung und lokale Hohlräume | Geheilter/gebrannter Zustand, Aggregatgröße, Anker oder Fasern und Feuchtigkeit | Untersuchen Sie den beabsichtigten Schnittweg, bevor Sie den Draht und die Befestigung auswählen |
| Kohlenstoffhaltiges Feuerfestmaterial | Staub, Verunreinigung und Verhalten von Mischphasen | Kohlenstoff-/Graphitgehalt, Oxidationskontrollen und Nassprozessgrenzen | Vergleichen Sie trockene und zugelassene nasse Routen mit der tatsächlichen Güteklasse |
Trockenschnitt oder Nassschnitt?
Die Wahl wird durch die feuerfeste Güteklasse und den nachgelagerten Prozess des Kunden bestimmt. Trockenschnitte vermeiden Flüssigkeitsaufnahme, erfordern aber eine Absaugung an der Quelle und eine kontrollierte Haushaltsführung. Nassschnitte können Partikel aus der Schnittfuge transportieren, aber poröse Produkte können Flüssigkeit aufnehmen und erfordern eine zugelassene Trocknung oder Reinigung.
| Entscheidungsbereich | Trockenprozess | Nasses Verfahren | Zu lösende Frage |
|---|---|---|---|
| Abfall | Erfassen Sie luftgetragene und abgelagerte Partikel nahe dem Schnitt | Sammeln Sie suspendierte Feststoffe durch geeignete Filtration | Wie wird verhindert, dass Abfallmaterial in die Schnittfuge zurückkehrt? |
| Teilzustand | Keine Flüssigkeitsaufnahme, aber loser Staub bleibt zurück | Mögliche Absorption, Verfärbung oder Trocknungsbedarf | Welche Sauberkeits- und Feuchtigkeitsgrenzwerte gelten nach dem Schneiden? |
| Einrichtung | Absaugung, Eindämmung und zugelassene Staubverfahren | Flüssigkeitszufuhr, -sammlung, -filtration und -entsorgung | Welche Kontrollen sind am Installationsort verfügbar? |
| Validierung | Überprüfen Sie die Staubfreisetzung, die Drahtbelastung und die Kantenqualität | Überprüfen Sie die Flüssigkeitsverträglichkeit, die Filtration und die Teilreinigung | Welche Route erzeugt wiederholbar akzeptierte Teile? |
Diamantauswahl
Der Drahtdurchmesser, die Diamantgröße, das Beschichtungsmuster und der Schleifzustand beeinflussen die Schnittfuge, den Spanraum, die Schnittkraft und die Lebensdauer. Vollständig beschichteter Draht kann für harte, spröde Materialien mit einem zugelassenen Nassverfahren bewertet werden. Halb- oder gewickelt beschichtete Strukturen können in ausgewählten Trocken- oder staubigen Anwendungen mehr Freiraum für Späne bieten. Dies sind Richtlinien zur Vorauswahl und keine festen Regeln. Überprüfen Sie die verfügbaren Strukturen auf der Seite mit Spezifikationen für Diamantdraht, bestätigen Sie dann die endgültige Wahl mit der tatsächlichen feuerfesten Qualität.
Vorrichtung und Kantenkontrolle
Feuerfeste Bauteile können schwer sein und dennoch schwache Ecken, poröse Oberflächen oder spröde Austrittskanten aufweisen. Die Vorrichtung muss das Teil zurückhalten, ohne konzentrierte Spannungen zu erzeugen. Sie sollte auch den gesamten Drahtweg und den Austritts- oder Kühlmittelweg freihalten.
- Stützen Sie die Austrittskante: Verwenden Sie eine geeignete Auflage oder eine Opferunterstützung, wenn das Ausbrechen kritisch ist.
- Verteilen Sie die Klemmkraft: Vermeiden Sie Punktlasten auf poröse oder isolierende Produkte.
- Inspizieren Sie den Schnittweg: Lokalisieren Sie vor dem Schneiden Metallanker, Fasern, Fugen, Risse und reparierte Bereiche.
- Schützen Sie das Datum: Platzieren Sie keine wiederholbare Vorrichtung von einer schwachen oder unregelmäßigen Oberfläche ohne geeignete Auflagen oder Anschläge.
- Halten Sie die Späne in Bewegung: Die Vorrichtung sollte keinen Staub oder Schlamm am Boden der Schnittfuge einschließen.
Drahtgeschwindigkeit, Spannung und Vorschub
Ein stabiles Betriebsfenster muss an einem repräsentativen Werkstück entwickelt werden. Ein erhöhter Vorschub, bevor der Drahtzustand, die Ausrichtung und die Spanentfernung überprüft werden, kann zu Biegung, Absplitterung oder Oberflächenvariationen führen. Die Spannung sollte den Schnittweg stabilisieren, ohne die Drahtschleife, das Radsystem oder das empfindliche Teil zu überlasten. Ändern Sie jeweils nur eine Variable und notieren Sie das Ergebnis. Der Drahtgeschwindigkeit, Spannung und Vorschubrate Leitfaden erklärt den Zusammenhang detaillierter.
Feuerfestschneiden Fehlerbehebung
| Beobachtetes Ergebnis | Mögliche Ursachen zur Überprüfung | Einstellrichtung |
|---|---|---|
| Austrittskantenbruch | Nicht gestützte Austrittskante, aggressiver Vorschub, vorhandener Riss oder schwache lokale Struktur | Verbessern Sie die Auflage, reduzieren Sie abrupte Eingriffe und inspizieren Sie den Materialzustand |
| Draht biegt sich oder Schnitt driftet | Übermäßiger Vorschub, geringe effektive Spannung, Ausrichtungsfehler oder instabile Vorrichtung | Kehren Sie zum letzten stabilen Vorschub zurück und überprüfen Sie die Mechanik, bevor Sie fortfahren |
| Schnittrate sinkt | Beladener/abgenutzter Schleifstoff, blockierter Spanweg oder sich veränderndes Aggregat | Überprüfen Sie den Draht und die Spanenkontrolle, bevor Sie den Vorschub erhöhen |
| Periodische Oberflächenmarkierungen | Schleifenlauf, Vibration, Radzustand oder eingeschlossene Partikel | Inspizieren Sie den gesamten Drahtweg und die Stabilität der Vorrichtung |
| Teil zerdrückt an den Klemmen | Punktlast oder unzureichende Kontaktfläche auf einem porösen Produkt | Verwenden Sie verteilte Unterstützung und validieren Sie die Klemmkraft |
| Nasses Teil ist schwer zu reinigen | Flüssigkeitsaufnahme, suspendierte Feinpartikel oder inkompatibler Reinigungsablauf | Überprüfen Sie die Flüssigkeitswahl, Filtration, Trocknung oder ein qualifiziertes Trockenverfahren |
Prozessgrenzen und Methodenauswahl
Das Diamantdrahtschneiden ist am nützlichsten, wenn eine geringe Schnittkraft, eine kontrollierte Schnittfuge, ein langer Abschnitt oder eine empfindliche, hochwertige feuerfeste Form wichtig sind. Es ist nicht automatisch die beste Methode für jedes Produkt. Sehr weiche Faserplatten eignen sich möglicherweise für ein anderes Sägeblatt- oder Messerverfahren. Kleine Löcher, Taschen und Gewinde erfordern normalerweise andere Werkzeuge. Gussmassen mit versteckten Metallankern oder gemischten Bewehrungen erfordern eine besondere Prüfung, da der Schnittweg Materialien mit sehr unterschiedlichem Verhalten enthalten kann.
Bewerten Sie die gesamte Route zu einem akzeptierten Teil: Schnittzeit, Drahtverbrauch, Staub- oder Flüssigkeitsmanagement, Kantenbeschaffenheit, Maßhaltigkeit, Reinigung und jegliches nachgeschaltetes Schleifen. Eine schmale Schnittfuge allein beweist nicht die niedrigsten Gesamtkosten des Prozesses.
Video zum Schneiden von feuerfesten Materialien und Keramik
Das beigefügte Video zeigt eine Keramikschneidanwendung. Es demonstriert die Bewegung und den Zugang des Drahtes, ist aber keine universelle Parameterempfehlung für jedes feuerfeste Material. Vergleichen Sie sein Material, seine Geometrie, seine Vorrichtung und seine Spanenkontrollbedingungen mit dem beabsichtigten Werkstück.
Informationen, die vor einem Testschnitt benötigt werden
| Eingang | Details zur Angabe | Warum es wichtig ist |
|---|---|---|
| Material | Qualität, Zusammensetzung, Bindemittel, Dichte, Porosität, Formzustand und gebrannter Zustand | Definiert das Materialverhalten, das Draht und Einstellungen entsprechen müssen |
| Workpiece | Abmessungen, Gewicht, Geometrie, Risse, schwache Flächen und Klemmbereich | Leitet Maschinenkapazität, Unterstützung und Vorrichtungsdesign |
| Schnittweg | Länge, Tiefe, Menge, Ein- und Austritt und jegliche Bewehrung | Bestimmt Eingriff, Zugang und anfällige Bereiche |
| Qualitätsziel | Schnittspaltbreite, Geradheit, Kantenbruch und Oberflächenanforderung | Erstellt messbare Akzeptanzkriterien |
| Prozessgrenzen | Trocken-/Nassanforderung, Kontamination, Staub, Reinigungs- und Sicherheitskontrollen | Leitet die Schuttentsorgung und Drahtsiebung |
| Produktionsziel | Chargengröße, Zykluserwartung, Inspektion und nachgeschaltete Veredelung | Balanciert Qualität, Durchsatz und Verbrauchsmaterialverbrauch |
Häufig gestellte Fragen
Kann ein Parametersatz jeden feuerfesten Werkstoff schneiden?
Nein. Zusammensetzung, Dichte, Porosität, Zuschlagstoff, Bindemittel, Bewehrung und Geometrie können das stabile Prozessfenster verändern.
Sollten feuerfeste Werkstoffe trocken oder mit Kühlmittel geschnitten werden?
Beides ist möglich. Die Entscheidung hängt von der Staubkontrolle, der Flüssigkeitsverträglichkeit, der Porosität, der Kontamination und der nachgeschalteten Reinigung ab. Bestätigen Sie den Weg für die tatsächliche Güte.
Eliminiert Diamantdraht feuerfesten Staub?
Nein. Trockenschnitte können feine Partikel erzeugen und erfordern eine geeignete Absaugung und Haushaltsführung. Nassschnitte übertragen Partikel in eine Aufschlämmung, die gesammelt und gefiltert werden muss.
Kann Diamantdraht feuerfeste Produkte mit Metallankern schneiden?
Der Schnittweg muss zuerst überprüft werden. Verstecktes Metall, Fasern oder gemischte Bewehrungen können das Schneidverhalten verändern und erfordern möglicherweise einen anderen Prozess oder eine validierte Spezialkonfiguration.
Was sollte während eines Schnitts einer feuerfesten Probe gemessen werden?
Erfassen Sie Schnittzeit, tatsächlichen Schnittspalt, Geradheit, Kantenbruch, Oberflächenzustand, Drahtverhalten, Leistung der Schuttkontrolle, Stabilität der Vorrichtung und alle erforderlichen Reinigungs- oder Nacharbeiten.
Abschluss
Zuverlässiges Schneiden von feuerfesten Werkstoffen beginnt mit der genauen Güte und den Akzeptanzanforderungen. Zusammensetzung, Porosität, Bewehrung, Vorrichtungsunterstützung, Drahtstruktur, Vorschub und Schuttkontrolle bestimmen, ob ein Prozess wiederholbar ist. Legen Sie eine konservative Basislinie fest, ändern Sie jeweils nur eine Variable und genehmigen Sie Produktionseinstellungen auf der Grundlage wiederholter Stichprobenergebnisse und nicht auf breiten Materialaussagen.







