耐火材料の切断は、万能なプロセスではありません。高密度アルミナレンガ、断熱耐火レンガ、プレキャストキャストブル、炭化ケイ素耐火物、炭素含有製品は、硬度、多孔性、バインダーシステム、補強材、エッジ強度において異なります。これらの違いは、ワイヤーの選択、粉塵またはクーラントの制御、固定具のサポート、送り安定性、切断表面の状態に影響します。.
この資料は、連続ダイヤモンドワイヤーを使用した耐火材料切断のプロセス計画に焦点を当てています。これはアプリケーションガイドであり、機械製品ページではありません。より広範なセラミックプロセスについては、 セラミック切断ガイド. を参照してください。機器の選択については、メインの ワイヤーソー機械ページ.
を参照してください。
切断前の耐火材料の特定.
| 商業名だけでは、切断方法を確立するには不十分です。組成、密度、開放気孔率、成形方法、焼成済みまたは未焼成の状態、繊維または金属補強材、バインダー、および汚染制限について質問してください。生産バッチからの代表的なサンプルは、異なる耐火物グレードの設定を適用するよりも役立ちます。 | 一般的な切断の懸念 | 確認すべき情報 | 耐火物カテゴリー |
|---|---|---|---|
| 開始プロセス方向 | 高密度焼成レンガまたは形状 | 高い耐摩耗性、エッジの欠け、長い接触 | アルミナ/シリカ含有量、密度、厚さ、許容されるブレークアウト |
| 剛性サポート、制御された出入り、およびワイヤー摩耗の測定 | 炭化ケイ素耐火物 | 硬質相、エッジ損傷、および変化する切断負荷 | SiC含有量、結合タイプ、多孔性、および埋め込み特徴 |
| 安定したデブリ除去とサンプル検証による保守的な送り | 断熱耐火レンガ | 局所的な強度が低く、粉塵や粉砕されたクランプ領域 | 密度、気孔構造、壊れやすい表面、および最終公差 |
| 分散サポート、低いクランプ圧力、および効果的な抽出 | プレキャストキャストブル | 骨材のばらつき、補強材、および局所的な空隙 | 硬化/焼成状態、骨材サイズ、アンカーまたは繊維、および水分 |
| ワイヤーと固定具を選択する前に、意図した切断パスを検査してください | 炭素含有耐火物 | 粉塵、汚染、および混合相の挙動 | 炭素/グラファイト含有量、酸化制御、および湿式プロセス制限 |
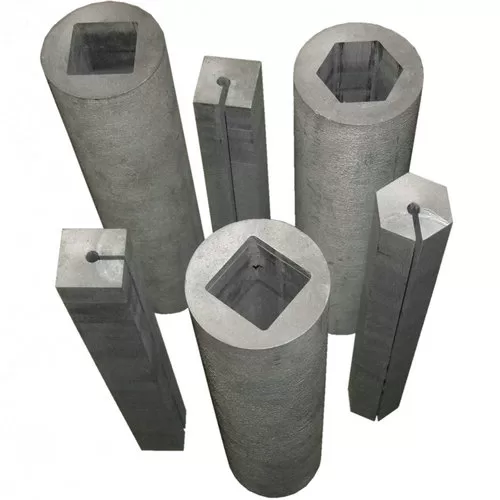
材料の組成、多孔性、サポート、およびデブリ制御は、1つの切断システムとして評価する必要があります。
乾式切断または湿式切断?.
| 選択は、耐火物グレードと顧客の下流プロセスによって決まります。乾式切断は液体の吸収を回避しますが、発生源の抽出と管理された清掃が必要です。湿式切断は粒子をカーフから運び去ることができますが、多孔質製品は液体を保持し、承認された乾燥または洗浄が必要になる場合があります。 | 意思決定領域 | ウェットプロセス | 乾式プロセス |
|---|---|---|---|
| 解決すべき質問 | デブリ | 切断近くの浮遊粒子と堆積粒子を捕捉する | 適切なろ過により、懸濁固形物を収集する |
| デブリがカーフに戻るのを防ぐにはどうすればよいですか? | 部品の状態 | 液体の吸収はありませんが、緩い粉塵が残ります | 吸収、染色、または乾燥の要件の可能性 |
| 切断後の清浄度と湿度の制限は何ですか? | 施設 | 抽出、封じ込め、および承認済みの粉塵手順 | 流体供給、収集、ろ過、および廃棄 |
| 設置場所で利用可能な制御は何ですか? | 検証 | 粉塵放出、ワイヤー負荷、およびエッジ品質を検査する | 繰り返し受け入れ可能な部品を製造するルートはどれですか? |
ダイヤモンドワイヤの選定
ワイヤ径、ダイヤモンドサイズ、コーティングパターン、研磨材の状態は、カーフ、デブリスペース、切削力、および耐用年数に影響します。完全にコーティングされたワイヤは、承認された湿式プロセスで硬くて脆い材料に対して評価される場合があります。半コーティングまたはスレッドコーティング構造は、選択された乾式または粉塵の多い用途でデブリのためのより多くのスペースを提供することができます。これらは固定ルールではなく、スクリーニングの方向です。利用可能な構造を確認してください。 ダイヤモンドワイヤー仕様ページ, 、次に実際の耐火物グレードで最終的な選択を確認してください。.
固定具とエッジ制御
耐火物部品は重い場合がありますが、角が弱かったり、表面が多孔質だったり、出口のエッジが脆かったりすることがあります。固定具は、集中応力を発生させることなく部品を固定する必要があります。また、ワイヤの完全な経路と抽出またはクーラントの経路をクリアに保つ必要があります。.
- 出口のエッジをサポートする: ブレークアウトが重要な場合は、適切なバッキングまたは犠牲サポートを使用してください。.
- クランプ力を分散する: 多孔質または絶縁性製品への点荷重を避けてください。.
- 切断パスを検査する: 切断前に、金属アンカー、繊維、接合部、亀裂、および補修された領域を特定してください。.
- 基準点を保護する: 適切なパッドまたはストップなしで、弱くて不規則な表面から繰り返し可能な固定具を配置しないでください。.
- デブリを動かし続ける: 固定具は、カーフの底にほこりやスラリーを閉じ込めるべきではありません。.
ワイヤ速度、張力、および送り
代表的なワークピースで安定した動作ウィンドウを開発する必要があります。ワイヤの状態、アライメント、およびデブリ除去を確認する前に送り速度を上げると、弓、欠け、または表面のばらつきが増加する可能性があります。張力は、ワイヤループ、ホイールシステム、または壊れやすい部品に過負荷をかけずに切断パスを安定させる必要があります。一度に1つの変数を変更し、結果を記録してください。 ワイヤ速度、張力、および送り速度ガイド は、関係をより詳細に説明しています。.
耐火物切断のトラブルシューティング
| 観察された結果 | 確認すべき可能性のある原因 | 調整の方向 |
|---|---|---|
| 出口エッジのブレークアウト | サポートされていない出口、攻撃的な送り、既存の亀裂または局所的な構造の弱さ | バッキングを改善し、急激な係合を減らし、材料の状態を検査する |
| ワイヤが弓なりになるか、切断がドリフトする | 過度の送り、低い有効張力、アライメントエラーまたは不安定な固定具 | 最後に安定した送り速度に戻り、続行する前にメカニクスを確認してください |
| 切断速度が低下する | ロードされた/摩耗した研磨材、ブロックされたデブリパスまたは変化する骨材 | フィードを増やす前に、ワイヤとデブリ制御を検査してください |
| 定期的な表面マーク | ループのランアウト、振動、ホイールの状態または閉じ込められた粒子 | 完全なワイヤパスと固定具の安定性を検査してください |
| クランプで部品が粉砕される | 多孔質製品への点荷重または不十分な接触面積 | 分散サポートを使用し、クランプ力を検証してください |
| ウェット部品の清掃が難しい | 液体吸収、浮遊する微粒子または互換性のない清掃ルート | 液体の選択、ろ過、乾燥または資格のある乾燥プロセスを見直してください |
プロセス境界と方法の選択
ダイヤモンドワイヤ切断は、低い切削力、制御されたカーフ、長いセクション、または壊れやすい高価値の耐火物形状が重要な場合に最も役立ちます。それはすべての製品にとって自動的に最良の方法ではありません。非常に柔らかい繊維ボードは、別のブレードまたはナイフプロセスに適している場合があります。小さな穴、ポケット、およびねじれは通常、異なる工具が必要です。隠された金属アンカーまたは混合補強材を持つキャスタブルは、切断パスが非常に異なる挙動を持つ材料を含む可能性があるため、特別なレビューが必要です。.
切断時間、ワイヤ消費量、ほこりまたは流体管理、エッジの状態、寸法結果、清掃、および後続の研削を含む、受け入れ可能な部品への完全なルートを評価してください。狭いカーフだけでは、最も低い総プロセスコストを証明するものではありません。.
耐火物およびセラミック切断ビデオ
保存されたビデオは、1つのセラミック切断アプリケーションを示しています。ワイヤの動きとアクセスを示していますが、すべての耐火物材料に対する普遍的なパラメータ推奨ではありません。その材料、形状、固定具、およびデブリ制御条件を意図したワークピースと比較してください。.
テストカットの前に必要な情報
| 入力 | 提供する詳細 | なぜ重要なのか |
|---|---|---|
| 素材 | グレード、組成、バインダー、密度、多孔性、成形および焼成状態 | ワイヤーと設定が適合しなければならない材料の挙動を定義します |
| 加工ワークピース | 寸法、重量、形状、亀裂、弱面、クランプエリア | 機械容量、サポート、および治具設計をガイドします |
| 切断経路 | 長さ、深さ、数量、切り込み/切り出し、および補強材 | エンゲージメント、アクセス、脆弱な領域を決定します |
| 品質ターゲット | ケルフ許容値、直線度、エッジの破損、表面要件 | 測定可能な受け入れ基準を作成します |
| プロセス制限 | ドライ/ウェット要件、汚染、粉塵、クリーニング、および安全管理 | デブリ管理とワイヤーのスクリーニングをガイドします |
| 生産目標 | バッチサイズ、サイクル予測、検査、および後工程仕上げ | 品質、スループット、消耗品の使用量のバランスを取ります |
よくある質問
一つのパラメータ設定ですべての難削材を切断できますか?
いいえ。組成、密度、多孔性、集合体、バインダー、補強材、および形状はすべて、安定したプロセスウィンドウを変更する可能性があります。.
耐火材料はドライで切断すべきですか、それともクーラントを使用すべきですか?
どちらも可能です。決定は、粉塵管理、流体適合性、多孔性、汚染、および後工程のクリーニングに依存します。実際のグレードでルートを確認してください。.
ダイヤモンドワイヤーは耐火物粉塵を排除しますか?
いいえ。ドライカッティングは微粒子を生成する可能性があり、適切な抽出と清掃が必要です。ウェットカッティングは粒子をスラリーに移し、それを収集してろ過する必要があります。.
ダイヤモンドワイヤーは金属アンカー付きの耐火物製品を切断できますか?
まず切断パスを確認する必要があります。隠れた金属、繊維、または混合補強材は、切断挙動を変更する可能性があり、異なるプロセスまたは検証済みの特別なセットアップが必要になる場合があります。.
耐火物サンプルの切断中に何を測定すべきですか?
切断時間、実際のケルフ、直線度、エッジの破損、表面状態、ワイヤーの挙動、デブリ管理性能、治具の安定性、および必要なクリーニングまたは仕上げを記録します。.
結論
耐火材料の信頼性の高い切断は、正確なグレードと受け入れ要件から始まります。組成、多孔性、補強材、治具サポート、ワイヤー構造、送り、およびデブリ管理は、プロセスが再現可能かどうかを決定します。保守的なベースラインを確立し、一度に1つの変数を変更し、広範な材料主張ではなく、繰り返されたサンプル結果から生産設定を承認してください。.