
Refrakter malzemelerin kesilmesi evrensel bir işlem değildir. Yoğun alümina tuğla, yalıtım ateş tuğlası, önceden dökülmüş dökülebilir malzeme, silisyum karbür refrakter ve karbon içeren ürünler sertlik, gözeneklilik, bağlayıcı sistemi, takviye ve kenar mukavemeti açısından farklılık gösterir. Bu farklılıklar tel seçimi, toz veya soğutucu kontrolü, fikstür desteği, besleme kararlılığı ve kesilen yüzeyin durumunu etkiler.
Bu makale, sürekli elmas tel ile refrakter malzeme kesimi için proses planlamasına odaklanmaktadır. Bu bir uygulama rehberidir, makine ürün sayfası değildir. Daha geniş seramik proses bağlamı için, seramik kesme rehberine. bakınız. Ekipman seçimi için ana tel testere makinesi sayfasına.
bakınız.
Kesmeden Önce Refrakter Malzemeyi Tanımlayın.
| Tek başına ticari isim, bir kesme yöntemi belirlemek için yeterli değildir. Bileşim, yoğunluk, açık gözeneklilik, şekillendirme rotası, pişmiş veya pişmemiş durum, elyaf veya metal takviye, bağlayıcı ve herhangi bir kirlilik kısıtlaması isteyin. Üretim partisinden alınan temsili bir numune, farklı bir refrakter sınıfından ayarlar uygulamaktan daha kullanışlıdır. | Tipik kesim endişesi | Onaylanacak bilgiler | Refrakter kategorisi |
|---|---|---|---|
| Başlangıç proses yönü | Yoğun pişmiş tuğla veya şekil | Yüksek aşınma direnci, kenar yontulması ve uzun temas | Alümina/silika içeriği, yoğunluk, kalınlık ve izin verilen kopma |
| Sert destek, kontrollü giriş/çıkış ve ölçülü tel aşınması | Silisyum karbür refrakter | Sert fazlar, kenar hasarı ve değişen kesme yükü | SiC içeriği, bağlayıcı tipi, gözeneklilik ve gömülü özellikler |
| Kararlı talaş giderme ve numune doğrulama ile muhafazakar besleme | Yalıtım ateş tuğlası | Düşük yerel mukavemet, toz ve ezilmiş kelepçe alanları | Yoğunluk, gözenek yapısı, kırılgan yüzeyler ve son tolerans |
| Dağıtılmış destek, düşük kelepçeleme basıncı ve etkili çıkarma | Önceden dökülmüş dökülebilir malzeme | Agrega varyasyonu, takviye ve yerel boşluklar | Kürlenmiş/pişmiş durum, agrega boyutu, ankrajlar veya lifler ve nem |
| Tel ve fikstürü seçmeden önce hedeflenen kesim yolunu inceleyin | Karbon içeren refrakter | Toz, kirlilik ve karışık faz davranışı | Karbon/grafit içeriği, oksidasyon kontrolleri ve ıslak işlem sınırları |
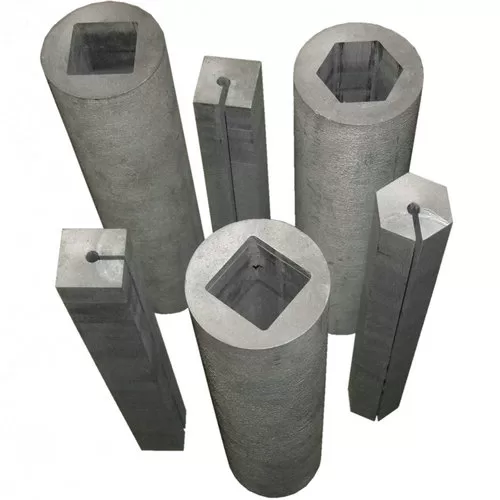
Malzeme bileşimi, gözeneklilik, destek ve talaş kontrolü, tek bir kesme sistemi olarak değerlendirilmelidir.
Kuru Kesim mi Islak Kesim mi?.
| Seçim, refrakter sınıfı ve müşterinin sonraki prosesi tarafından belirlenir. Kuru kesim sıvı alımını önler ancak kaynak ekstraksiyonu ve kontrollü temizlik gerektirir. Islak kesim parçacıkları kerften uzaklaştırabilir, ancak gözenekli ürünler sıvıyı tutabilir ve onaylanmış kurutma veya temizlik gerektirebilir. | Karar alanı | Islak işlem | Kuru işlem |
|---|---|---|---|
| Çözülecek soru | Talaş | Havada asılı kalan ve kesime yakın birikmiş parçacıkları yakalayın | Uygun filtrasyon yoluyla askıdaki katıları toplayın |
| Talaşın kerfe geri dönmesini nasıl önleyeceksiniz? | Parça durumu | Sıvı alımı yok, ancak gevşek toz kalıyor | Olası emilim, lekelenme veya kurutma gereksinimi |
| Kesimden sonra hangi temizlik ve nem sınırları geçerlidir? | Tesis | Ekstraksiyon, muhafaza ve onaylanmış toz prosedürleri | Sıvı besleme, toplama, filtrasyon ve bertaraf |
| Kurulum yerinde hangi kontroller mevcuttur? | Doğrulama | Sıvı uyumluluğunu, filtrasyonu ve parça temizliğini inceleyin | Hangi rota tekrarlanabilir kabul edilmiş parçalar üretir? |
Elmas Tel Seçimi
Tel çapı, elmas boyutu, kaplama deseni ve aşındırıcı durumu, kesme boşluğunu, moloz alanını, kesme kuvvetini ve hizmet ömrünü etkiler. Tamamen kaplı tel, onaylanmış ıslak bir işlemle sert, kırılgan malzemeler için değerlendirilebilir. Yarım kaplı veya iplik kaplı yapılar, seçilen kuru veya tozlu uygulamalarda moloz için daha açık alan sağlayabilir. Bunlar sabit kurallar yerine tarama yönleridir. Mevcut yapıları elmas tel spesifikasyon sayfasında, üzerinde inceleyin, ardından son seçimi gerçek refrakter sınıfıyla onaylayın.
Fikstür ve Kenar Kontrolü
Refrakter bileşenler ağır olabilirken zayıf köşelere, gözenekli yüzeylere veya kırılgan çıkış kenarlarına sahip olabilir. Fikstür, konsantre stres oluşturmadan parçayı sınırlamalıdır. Ayrıca, tam tel yolunu ve ekstraksiyon veya soğutucu yolunu temiz tutmalıdır.
- Çıkış kenarını destekleyin: Kırılma kritik olduğunda uygun destek veya feda edilebilir destek kullanın.
- Kelepçeleme kuvvetini dağıtın: Gözenekli veya yalıtkan ürünler üzerindeki nokta yüklemelerinden kaçının.
- Kesme yolunu inceleyin: Kesmeden önce metal ankrajları, lifleri, eklemleri, çatlakları ve onarılmış alanları bulun.
- Datumu koruyun: Uygun pedler veya durdurucular olmadan zayıf veya düzensiz bir yüzeyden tekrarlanabilir bir fikstür konumlandırmayın.
- Molozun hareket etmesini sağlayın: Fikstür, kesme boşluğunun dibinde tozu veya bulamacı hapsetmemelidir.
Tel Hızı, Gerginlik ve İlerleme
Temsili bir iş parçası üzerinde kararlı bir çalışma penceresi geliştirilmelidir. Tel durumu, hizalaması ve moloz gidermeyi kontrol etmeden ilerlemeyi artırmak, eğilme, yontulma veya yüzey varyasyonunu artırabilir. Gerginlik, tel döngüsünü, tekerlek sistemini veya kırılgan parçayı aşırı yüklemeden kesme yolunu stabilize etmelidir. Bir seferde bir değişkeni değiştirin ve sonucu kaydedin. tel hızı, gerginlik ve besleme hızı kılavuzu ilişkiyi daha ayrıntılı olarak açıklar.
Refrakter Kesme Sorun Giderme
| Gözlemlenen sonuç | Kontrol edilecek olası nedenler | Ayar yönü |
|---|---|---|
| Çıkış kenarı kırılması | Desteklenmeyen çıkış, agresif ilerleme, mevcut çatlak veya yerel zayıf yapı | Desteği iyileştirin, ani girmeyi azaltın ve malzeme durumunu inceleyin |
| Tel eğilir veya kesme kayar | Aşırı ilerleme, düşük etkili gerginlik, hizalama hatası veya kararsız fikstür | Son kararlı ilerlemeye dönün ve devam etmeden önce mekaniği doğrulayın |
| Kesme hızı azalır | Yüklenmiş/aşınmış aşındırıcı, tıkanmış moloz yolu veya değişen agrega | İlerlemeyi artırmadan önce teli ve moloz kontrolünü inceleyin |
| Periyodik yüzey işaretleri | Döngü kaçıklığı, titreşim, tekerlek durumu veya sıkışmış parçacıklar | Tam tel yolunu ve fikstür stabilitesini inceleyin |
| Parça kelepçelerde ezilir | Gözenekli bir ürün üzerinde nokta yüklemesi veya yetersiz temas alanı | Dağıtılmış destek kullanın ve kelepçeleme kuvvetini doğrulayın |
| Islak parça temizlenmesi zor | Sıvı emilimi, askıda kalan ince tanecikler veya uyumsuz temizleme rotası | Sıvı seçimini, filtrasyonu, kurutmayı veya nitelikli bir kuru işlemi gözden geçirin |
İşlem Sınırları ve Yöntem Seçimi
Elmas tel kesimi, düşük kesme kuvveti, kontrollü bir kesme boşluğu, uzun bir bölüm veya kırılgan, yüksek değerli bir refrakter şeklin önemli olduğu durumlarda en kullanışlıdır. Her ürün için otomatik olarak en iyi yöntem değildir. Çok yumuşak elyaf levhalar başka bir bıçak veya bıçak işlemi için uygun olabilir. Küçük delikler, cepler ve dişliler normalde farklı aletler gerektirir. Gizli metal ankrajları veya karışık takviyeli dökülebilir malzemeler, kesme yolunun çok farklı davranışlara sahip malzemeler içerebileceği için özel inceleme gerektirir.
Kabul edilmiş bir parçaya giden tüm rotayı değerlendirin: kesme süresi, tel tüketimi, toz veya sıvı yönetimi, kenar durumu, boyutsal sonuç, temizlik ve sonraki herhangi bir taşlama. Dar bir kesme boşluğu tek başına en düşük toplam işlem maliyetini kanıtlamaz.
Refrakter ve Seramik Kesme Videosu
Saklanan video, bir seramik kesme uygulamasını göstermektedir. Telin hareketini ve erişimini gösterir, ancak her refrakter malzeme için evrensel bir parametre önerisi değildir. Malzeme, geometri, fikstür ve moloz kontrol koşullarını amaçlanan iş parçasıyla karşılaştırın.
Bir Test Kesiminden Önce Gerekli Bilgiler
| Girdi | Sağlanacak ayrıntılar | Neden önemli |
|---|---|---|
| Malzeme | Sınıf, bileşim, bağlayıcı, yoğunluk, gözeneklilik, şekillendirme ve pişmiş durum | Telin ve ayarların eşleşmesi gereken malzeme davranışını tanımlar |
| İş parçası | Boyutlar, ağırlık, geometri, çatlaklar, zayıf yüzeyler ve sıkıştırma alanı | Makine kapasitesini, desteği ve fikstür tasarımını yönlendirir |
| Kesme yolu | Uzunluk, derinlik, miktar, giriş/çıkış ve herhangi bir takviye | Etkileşimi, erişimi ve hassas alanları belirler |
| Kalite hedefi | Kesme payı, düzlük, kenar kırılması ve yüzey gereksinimi | Ölçülebilir kabul kriterleri oluşturur |
| İşlem limitleri | Kuru/ıslak gereksinimi, kirlilik, toz, temizlik ve güvenlik kontrolleri | Kalıntı yönetimini ve tel taramasını yönlendirir |
| Üretim hedefi | Parti büyüklüğü, döngü beklentisi, muayene ve sonraki bitirme işlemleri | Kalite, verimlilik ve sarf malzemesi kullanımını dengeler |
Sıkça Sorulan Sorular
Bir parametre seti her refrakter malzemeyi kesebilir mi?
Hayır. Bileşim, yoğunluk, gözeneklilik, agrega, bağlayıcı, takviye ve geometri, kararlı işlem penceresini değiştirebilir.
Refrakter malzemeler kuru mu yoksa soğutucu ile mi kesilmelidir?
Her ikisi de mümkün olabilir. Karar, toz kontrolüne, akışkan uyumluluğuna, gözenekliliğe, kirliliğe ve sonraki temizliğe bağlıdır. Gerçek sınıfta rotayı onaylayın.
Elmas tel refrakter tozunu ortadan kaldırır mı?
Hayır. Kuru kesim ince parçacıklar üretebilir ve uygun ekstraksiyon ve temizlik gerektirir. Islak kesim, toplanması ve filtrelenmesi gereken bir bulamaç içine parçacıklar aktarır.
Elmas tel, metal ankrajlı refrakter ürünleri kesebilir mi?
Kesme yolu önce incelenmelidir. Gizli metal, lifler veya karışık takviye, kesme davranışını değiştirebilir ve farklı bir işlem veya doğrulanmış özel bir kurulum gerektirebilir.
Bir refrakter numune kesimi sırasında ne ölçülmelidir?
Kesme süresini, gerçek kesme payını, düzlüğü, kenar kırılmasını, yüzey durumunu, tel davranışını, kalıntı kontrol performansını, fikstür stabilitesini ve gereken herhangi bir temizlik veya bitirme işlemini kaydedin.
Sonuç
Refrakter malzemelerin güvenilir bir şekilde kesilmesi, kesin sınıf ve kabul gereksinimi ile başlar. Bileşim, gözeneklilik, takviye, fikstür desteği, tel yapısı, besleme ve kalıntı kontrolü, bir işlemin tekrarlanabilir olup olmadığını belirler. Muhafazakar bir temel oluşturun, bir seferde bir değişkeni değiştirin ve geniş malzeme iddiaları yerine tekrarlanan numune sonuçlarından üretim ayarlarını onaylayın.







