
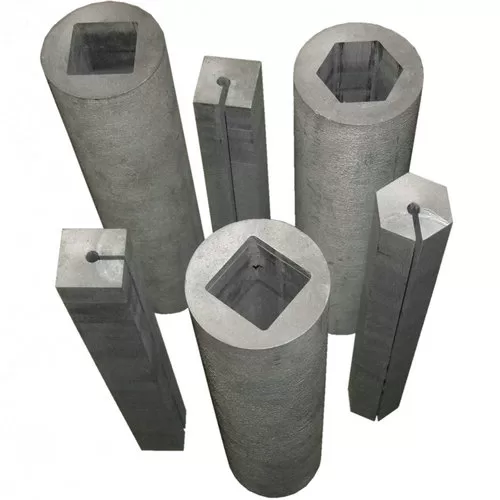
La découpe des matériaux réfractaires n'est pas un processus universel. La brique d'alumine dense, la brique réfractaire isolante, le réfractaire coulabl préfabriqué, le réfractaire au carbure de silicium et les produits contenant du carbone diffèrent par leur dureté, leur porosité, leur système de liant, leur renforcement et leur résistance des bords. Ces différences affectent la sélection du fil, le contrôle de la poussière ou du liquide de refroidissement, le support du montage, la stabilité de l'avance et l'état de la surface coupée.
Cet article se concentre sur la planification du processus de découpe des matériaux réfractaires avec un fil diamanté continu. Il s'agit d'un guide d'application, et non d'une page produit de machine. Pour le contexte plus large du processus céramique, voir le guide de découpe céramique. Pour la sélection de l'équipement, utilisez la page principale de la machine à fil.
Identifiez le matériau réfractaire avant la découpe
Le nom commercial seul ne suffit pas à établir une méthode de découpe. Demandez la composition, la densité, la porosité ouverte, la voie de formation, l'état cuit ou non cuit, le renforcement par fibres ou métal, le liant et toute restriction de contamination. Un échantillon représentatif du lot de production est plus utile que l'application de réglages provenant d'une nuance de réfractaire différente.
| Catégorie de réfractaire | Préoccupation de coupe typique | Informations à confirmer | Direction du processus de départ |
|---|---|---|---|
| Brique ou forme dense cuite | Haute résistance à l'abrasion, écaillage des bords et long engagement | Teneur en alumine/silice, densité, épaisseur et décollement autorisé | Support rigide, entrée/sortie contrôlée et usure mesurée du fil |
| Réfractaire au carbure de silicium | Phases dures, dommages aux bords et charge de coupe variable | Teneur en SiC, type de liaison, porosité et caractéristiques intégrées | Avance conservatrice avec élimination stable des débris et validation de l'échantillon |
| Brique réfractaire isolante | Faible résistance locale, poussière et zones de serrage écrasées | Densité, structure poreuse, faces fragiles et tolérance finale | Support réparti, faible pression de serrage et extraction efficace |
| Réfractaire coulabl préfabriqué | Variation des agrégats, renforcement et vides locaux | État durci/cuit, taille des agrégats, ancrages ou fibres et humidité | Inspectez le chemin de coupe prévu avant de sélectionner le fil et le montage |
| Réfractaire contenant du carbone | Poussière, contamination et comportement à phase mixte | Teneur en carbone/graphite, contrôles d'oxydation et limites du processus humide | Comparez les voies sèches et humides approuvées en utilisant la nuance réelle |
Coupe à sec ou coupe humide ?
Le choix est régi par la nuance du réfractaire et le processus aval du client. La coupe à sec évite l'absorption de liquide mais nécessite une extraction à la source et un entretien contrôlé. La coupe humide peut évacuer les particules de la saignée, mais les produits poreux peuvent retenir le fluide et nécessiter un séchage ou un nettoyage approuvé.
| Domaine de décision | Processus à sec | Procédé humide | Question à résoudre |
|---|---|---|---|
| Débris | Capturez les particules en suspension dans l'air et déposées près de la coupe | Collectez les solides en suspension grâce à une filtration appropriée | Comment empêcher les débris de retourner dans la saignée ? |
| État de la pièce | Pas d'absorption de liquide, mais de la poussière libre subsiste | Absorption possible, coloration ou nécessité de séchage | Quelles limites de propreté et d'humidité s'appliquent après la coupe ? |
| Installation | Extraction, confinement et procédures de dépoussiérage approuvées | Livraison, collecte, filtration et élimination des fluides | Quels contrôles sont disponibles sur le site d'installation ? |
| Validation | Inspectez le dégagement de poussière, le chargement du fil et la qualité des bords | Inspectez la compatibilité des fluides, la filtration et le nettoyage de la pièce | Quelle voie produit des pièces acceptées reproductibles ? |
Sélection du fil diamanté
Le diamètre du fil, la taille des diamants, le motif de revêtement et l'état abrasif affectent la saignée, l'espace pour les débris, la force de coupe et la durée de vie. Un fil entièrement revêtu peut être évalué pour les matériaux durs et cassants avec un procédé humide approuvé. Les structures à revêtement partiel ou à fil peuvent offrir plus d'espace pour les débris dans certaines applications sèches ou poussiéreuses. Ce sont des indications de sélection plutôt que des règles fixes. Examinez les structures disponibles sur le page de spécification du fil diamanté, puis confirmez le choix final avec la nuance réfractaire réelle.
Fixation et contrôle des bords
Les composants réfractaires peuvent être lourds tout en ayant des coins faibles, des faces poreuses ou des bords de sortie cassants. Le montage doit retenir la pièce sans créer de contrainte concentrée. Il doit également maintenir dégagé le trajet complet du fil et le trajet d'extraction ou de refroidissement.
- Soutenir le bord de sortie : utiliser un support approprié ou un support sacrificiel lorsque la rupture est critique.
- Répartir la force de serrage : éviter les charges ponctuelles sur les produits poreux ou isolants.
- Inspecter le trajet de coupe : localiser les ancrages métalliques, les fibres, les joints, les fissures et les zones réparées avant la coupe.
- Protéger le datum : ne pas localiser un montage reproductible à partir d'une surface faible ou irrégulière sans patins ou butées appropriés.
- Maintenir le mouvement des débris : le montage ne doit pas piéger la poussière ou la boue au fond de la saignée.
Vitesse, tension et avance du fil
Une fenêtre d'exploitation stable doit être développée sur une pièce représentative. Augmenter l'avance avant de vérifier l'état du fil, l'alignement et l'élimination des débris peut augmenter la déformation, l'écaillage ou la variation de surface. La tension doit stabiliser le trajet de coupe sans surcharger la boucle du fil, le système de roue ou la pièce fragile. Changez une variable à la fois et enregistrez le résultat. Le guide de vitesse, de tension et d'avance du fil explique la relation plus en détail.
Dépannage de la coupe de réfractaires
| Résultat observé | Causes possibles à vérifier | Direction de l'ajustement |
|---|---|---|
| Rupture du bord de sortie | Sortie non supportée, avance agressive, fissure existante ou structure locale faible | Améliorer le support, réduire l'engagement brutal et inspecter l'état du matériau |
| Le fil se déforme ou la coupe dérive | Avance excessive, faible tension effective, erreur d'alignement ou montage instable | Revenir à la dernière avance stable et vérifier la mécanique avant de continuer |
| La vitesse de coupe diminue | Abrasif chargé/usé, trajet des débris bloqué ou agrégat changeant | Inspecter le fil et le contrôle des débris avant d'augmenter l'avance |
| Marques de surface périodiques | Déformation de la boucle, vibration, état de la roue ou particules piégées | Inspecter le trajet complet du fil et la stabilité du montage |
| La pièce s'écrase au niveau des brides | Charge ponctuelle ou zone de contact inadéquate sur un produit poreux | Utiliser un support réparti et valider la force de serrage |
| La pièce humide est difficile à nettoyer | Absorption de fluide, fines en suspension ou trajet de nettoyage incompatible | Examiner le choix du fluide, la filtration, le séchage ou un procédé sec qualifié |
Limites du procédé et sélection de la méthode
La coupe au fil diamanté est la plus utile lorsque la faible force de coupe, une saignée contrôlée, une longue section ou une forme réfractaire fragile de grande valeur est importante. Ce n'est pas automatiquement la meilleure méthode pour chaque produit. Les panneaux de fibres très souples peuvent convenir à un autre procédé de lame ou de couteau. Les petits trous, les poches et les filetages nécessitent normalement des outils différents. Les coulables avec des ancrages métalliques cachés ou un renforcement mixte nécessitent un examen spécial car le trajet de coupe peut contenir des matériaux avec un comportement très différent.
Évaluez le trajet complet vers une pièce acceptée : temps de coupe, consommation de fil, gestion de la poussière ou des fluides, état des bords, résultat dimensionnel, nettoyage et toute rectification en aval. Une saignée étroite seule ne prouve pas le coût total du procédé le plus bas.
Vidéo de coupe de réfractaires et de céramiques
La vidéo conservée montre une application de coupe de céramique. Elle démontre le mouvement et l'accès du fil, mais ce n'est pas une recommandation de paramètres universelle pour chaque matériau réfractaire. Comparez son matériau, sa géométrie, son montage et ses conditions de contrôle des débris avec la pièce prévue.
Informations requises avant une coupe d'essai
| Saisir | Détails à fournir | Why it matters |
|---|---|---|
| Matériau | Nuance, composition, liant, densité, porosité, état de formage et de cuisson | Définit le comportement du matériau auquel le fil et les réglages doivent correspondre |
| Pièce à usiner | Dimensions, poids, géométrie, fissures, faces faibles et zone de serrage | Guide la capacité de la machine, le support et la conception du montage |
| Chemin de coupe | Length, depth, quantity, entry/exit and any reinforcement | Determines engagement, access and vulnerable areas |
| Objectif de qualité | Kerf allowance, straightness, edge breakout and surface requirement | Crée des critères d'acceptation mesurables |
| Process limits | Dry/wet requirement, contamination, dust, cleaning and safety controls | Guides debris management and wire screening |
| Objectif de production | Batch size, cycle expectation, inspection and downstream finishing | Balances quality, throughput and consumable use |
Questions fréquemment posées
Can one parameter set cut every refractory material?
No. Composition, density, porosity, aggregate, binder, reinforcement and geometry can all change the stable process window.
Should refractory materials be cut dry or with coolant?
Either may be possible. The decision depends on dust control, fluid compatibility, porosity, contamination and downstream cleaning. Confirm the route on the actual grade.
Does diamond wire eliminate refractory dust?
No. Dry cutting can generate fine particles and requires suitable extraction and housekeeping. Wet cutting transfers particles into a slurry that must be collected and filtered.
Can diamond wire cut refractory products with metal anchors?
The cut path must be reviewed first. Hidden metal, fibers or mixed reinforcement can change cutting behavior and may require a different process or a validated special setup.
What should be measured during a refractory sample cut?
Record cut time, actual kerf, straightness, edge breakout, surface condition, wire behavior, debris-control performance, fixture stability and any cleaning or finishing needed.
Conclusion
Reliable cutting of refractory materials begins with the exact grade and acceptance requirement. Composition, porosity, reinforcement, fixture support, wire structure, feed and debris control determine whether a process is repeatable. Establish a conservative baseline, change one variable at a time and approve production settings from repeated sample results rather than broad material claims.







