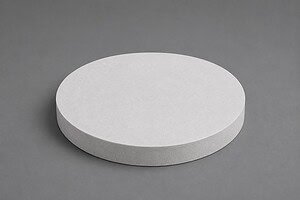
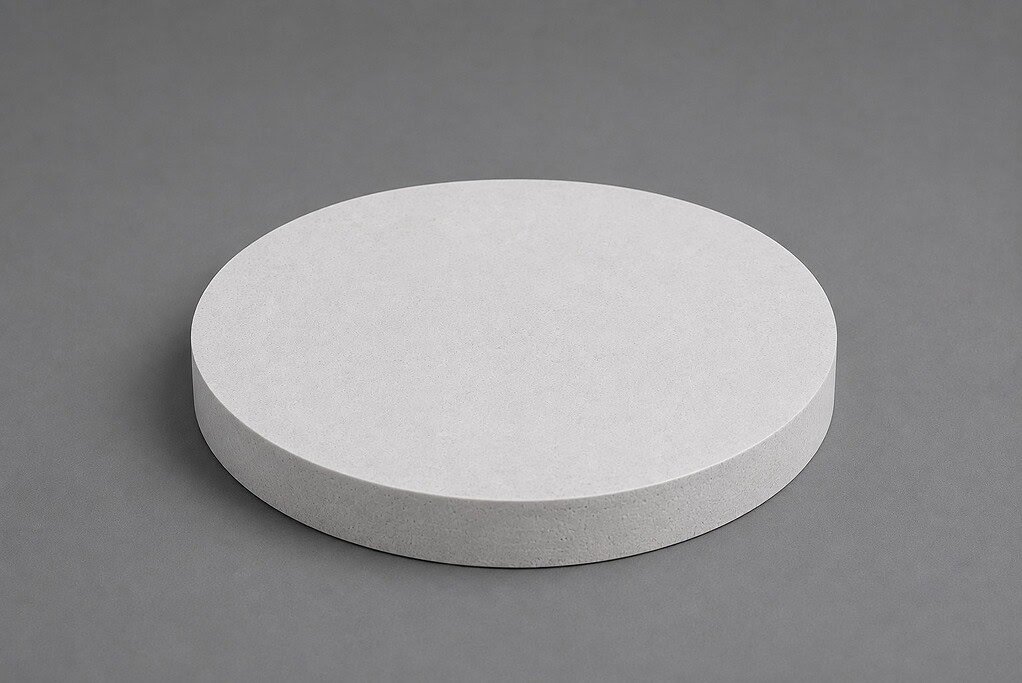
Un disco de cerámica de alúmina pre-sinterizada de Ø480 mm. El objetivo: cortarlo antes del sinterizado final para reducir la sobremedida de mecanizado y el coste del procesamiento posterior. La restricción: el material es frágil en esta etapa; demasiada fuerza de corte provoca grietas en los bordes o la fractura de la pieza.
Este caso describe cómo abordamos el corte, por qué se requería el corte en seco y cuál fue la configuración de los parámetros para una pieza de este tamaño.
La Aplicación
Un fabricante que producía grandes componentes de cerámica de alúmina necesitaba dar forma a discos pre-sinterizados antes del paso final de sinterizado.
La lógica es sencilla: la cerámica de alúmina después del sinterizado completo alcanza 9 en la escala de Mohs, una de las cerámicas de óxido más duras. Cortar en esa etapa requiere parámetros agresivos, genera calor significativo y exige un mayor tiempo de mecanizado. Cortar la misma geometría en la etapa pre-sinterizada, cuando el material aún es relativamente blando, reduce la cantidad de mecanizado duro requerido después de que el disco alcance la densidad y dureza completas.
La contrapartida es la fragilidad. La alúmina pre-sinterizada se mantiene unida por aglutinantes, no por granos cerámicos completamente fusionados. No puede tolerar impactos, choques térmicos ni fuerzas de corte laterales elevadas. Conseguir el corte correcto antes del sinterizado significa menos trabajo después; hacerlo mal significa un disco fracturado y material desperdiciado.
El desafío
Dos cosas hicieron que esta aplicación fuera difícil.
Primero, el tamaño de la pieza. Con Ø480 mm, este es un disco cerámico grande. La cuerda de corte a media altura está en su máximo, cerca del diámetro completo. Una luz de alambre larga y sin soporte crea el riesgo de que el alambre se arquee: si la tensión es insuficiente, el alambre se desvía bajo la carga de corte y produce una superficie de corte cónica o arqueada. La precisión dimensional sufre, al igual que el cálculo posterior del sinterizado a medida.
Segundo, no es posible usar refrigerante. La alúmina pre-sinterizada es un compacto poroso, unido por aglutinantes. El agua o el aceite penetran en el material, alteran el sistema de aglutinantes y pueden causar hinchazón, delaminación o fallo estructural del disco antes incluso de llegar al horno. El único método de corte viable es en seco, con extracción de polvo en funcionamiento continuo.
Eso limita tus opciones. Sin refrigerante para evacuar los escombros y enfriar la zona de contacto del alambre, necesitas un proceso que genere bajo calor y baja fuerza de corte por diseño, no por compensación.
El Enfoque
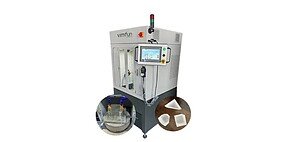
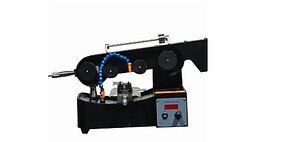
Utilizamos la sierra de hilo de diamante sin fin VIMFUN SV60-60, una máquina de eje vertical diseñada para grandes piezas de cerámica y grafito, con una capacidad de mesa de trabajo de hasta 600 mm de diámetro.
La configuración de corte:
| Parámetro | Valor |
|---|---|
| Pieza de Trabajo | Pieza de cerámica de alúmina pre-sinterizada |
| Diámetro | Ø480 mm |
| Máquina | VIMFUN SV60-60 |
| Diámetro del hilo de diamante | Ø0.8 mm |
| Velocidad del cable | 40–50 m/s |
| Tensión del cable | 150–180 N |
| Velocidad de avance | 50–80 mm/min |
| Refrigeración | Corte en seco + extracción continua de polvo |
¿Por qué hilo de Ø0.8 mm? Para una pieza de este tamaño, la rigidez del hilo es importante. Un hilo más fino se desvía más en un tramo largo. El diámetro de Ø0.8 mm proporciona suficiente rigidez para mantener una trayectoria de corte recta a lo largo de todo el diámetro sin una curvatura excesiva, a costa de un corte más ancho, lo cual es aceptable aquí porque estamos cortando una pieza pre-sinterizada con suficiente margen de material.
¿Por qué una tensión de 150–180 N? Este rango mantiene el hilo lo suficientemente tenso como para resistir la desviación en el punto medio, manteniéndose por debajo del umbral que estresaría la frágil estructura pre-sinterizada en los bordes de entrada y salida. Una tensión menor arriesga un error dimensional inducido por la curvatura. Una tensión mayor arriesga la fractura del borde en el punto de entrada del hilo, donde el material pre-sinterizado está más expuesto a la fuerza lateral.
¿Por qué una avance de 50–80 mm/min? Esta es una de las ventajas más claras de cortar en la etapa pre-sinterizada. La alúmina completamente sinterizada en Mohs 9 requiere velocidades de avance conservadoras, típicamente de 2–10 mm/min, para evitar astillado y grietas subsuperficiales. La alúmina pre-sinterizada, aún sujeta por aglutinantes a una dureza mucho menor, puede avanzarse 5–10 veces más rápido manteniendo un bajo astillado. El rango de 50–80 mm/min refleja la respuesta del material en esta etapa: lo suficientemente rápido para cortar eficientemente, lo suficientemente conservador como para que la condición de corte en seco y el sistema de extracción de polvo mantengan el corte libre de acumulación de calor. El extremo inferior del rango se aplica al acercarse a los bordes de la pieza de trabajo, donde el material sin soporte es más susceptible al astillado de salida.
El alambre de diamante en movimiento continuo distribuye el contacto de corte a lo largo de todo el bucle del alambre en lugar de concentrar la fuerza en un solo punto. Para material pre-sinterizado frágil, esto es importante: los métodos de corte intermitentes o de alto impacto generan cargas de choque que las cerámicas pre-sinterizadas no pueden absorber. El bucle interminable elimina eso.
El Resultado
El corte produjo una superficie limpia con poca rotura de bordes, cumpliendo el objetivo del cliente de reducir la tolerancia de mecanizado después de la sinterización. La geometría de corte recto se mantuvo en todo el diámetro sin deformación ni conicidad visibles.
El corte en seco con extracción de polvo gestionó eficazmente el polvo de alúmina durante todo el proceso. La pieza de trabajo sobrevivió intacta a la etapa de corte, pasó por la sinterización final y entró en la etapa de mecanizado duro con menos material para eliminar de lo que habría requerido un corte en bruto después de la sinterización.
¿Por qué cortar antes de sinterizar?
Para componentes grandes de alúmina, la economía del corte pre-sinterizado es significativa. El mecanizado de alúmina completamente sinterizada es lento, requiere muchas herramientas y genera calor que requiere una gestión cuidadosa. Cada milímetro de tolerancia eliminado en la etapa pre-sinterizada ahorra múltiples minutos de mecanizado duro en la etapa sinterizada.
El enfoque funciona cuando:
- La geometría es alcanzable a dureza pre-sinterizada (la mayoría de las formas externas, caras planas, cortes de gran diámetro)
- Las tolerancias dimensionales tienen en cuenta la contracción por sinterización (típicamente 15-20% lineal para alúmina)
- El fabricante tiene el control del proceso para cortar sin dañar el cuerpo verde.
No funciona para características que requieren tolerancias estrictas post-sinterización; estas aún deben terminarse después de la sinterización. Pero para la eliminación de material a granel en piezas grandes, cortar antes de sinterizar es la secuencia más eficiente. Consulte nuestro resumen de corte de cerámica avanzada para ver cómo esto encaja en el proceso general.

¿Podemos ayudar con su aplicación?
Si está cortando piezas grandes de cerámica pre-sinterizada (alúmina, zirconia u otras cerámicas avanzadas), la configuración aquí proporciona un punto de referencia inicial. Las variables clave para su aplicación serán el tamaño de la pieza de trabajo, la rectitud de corte requerida y si la geometría de su pieza y el sistema aglutinante pueden tolerar condiciones de corte en seco.
Trabajamos con bucles de alambre de diamante sin fin en diámetros de 0,35 mm a más de 1 mm, en máquinas de tamaño desde unidades de precisión de escritorio hasta sistemas de gran formato que manejan piezas de más de 500 mm. Los rangos de parámetros anteriores son un punto de partida; la velocidad de avance y la tensión reales requieren validación de primer artículo en su grado de material y formulación de aglutinante específicos.
Si tiene un bloque de cerámica pre-sinterizado que necesita ser cortado, envíenos el diámetro, la geometría de corte deseada y el grado del material. Podemos discutir si el SV60-60 u otra configuración se adapta a su aplicación, y cómo sería la la velocidad del alambre, la tensión y la velocidad de avance configuración para su pieza de trabajo.
Contáctenos para discutir su aplicación de corte de cerámica →