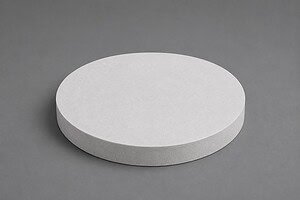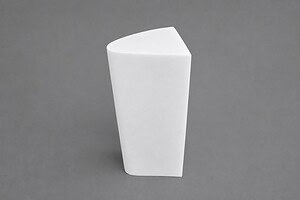
予備焼結されたアルミナセラミックブランク(Ø480 mm)。目標:最終焼結前に切断し、機械加工代と後工程のコストを削減すること。制約:この段階の材料は脆いため、過度の切削力はエッジの割れやワークピースの破損を引き起こします。.
このケースでは、切断へのアプローチ方法、乾式切断が必要だった理由、およびこのサイズのワークピースのパラメータ設定について説明します。.
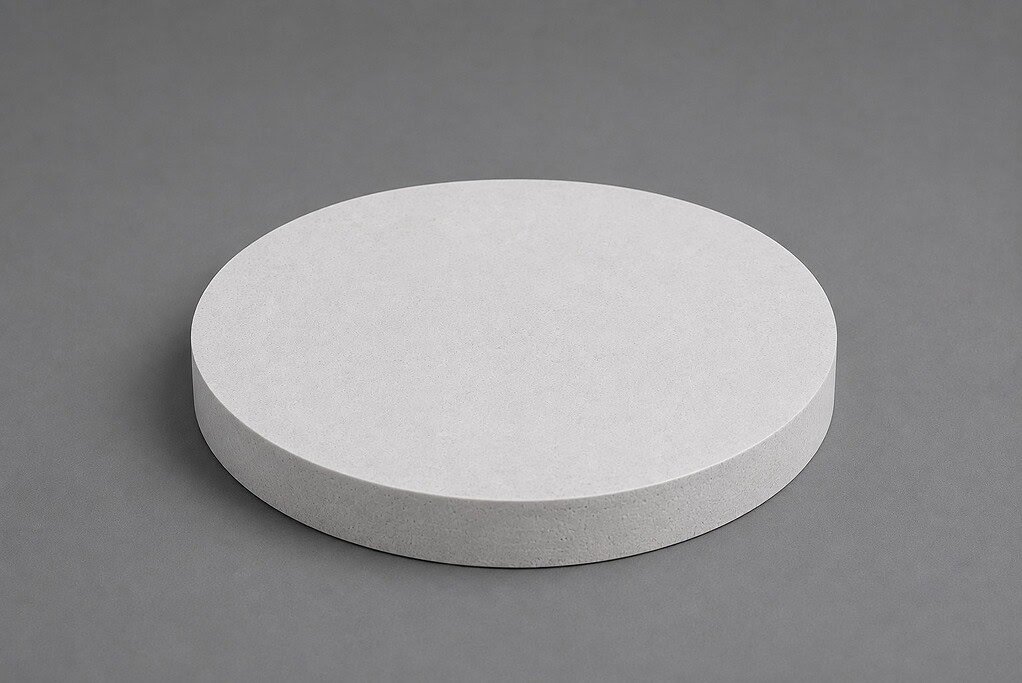
用途
大型アルミナセラミック部品を製造するメーカーは、最終焼結ステップの前に予備焼結されたブランクを成形する必要がありました。.
ロジックは単純です。完全に焼結された後のアルミナセラミックはモース硬度9に達します。これは最も硬い酸化物セラミックの1つです。この段階での切断には積極的なパラメータが必要であり、かなりの熱が発生し、より長い機械加工時間が必要です。同じ形状を予備焼結段階(材料がまだ比較的柔らかいとき)で切断すると、ブランクが完全な密度と硬度に達した後の硬質機械加工の量が削減されます。.
トレードオフは脆性です。予備焼結されたアルミナは、完全に融合したセラミック粒子ではなく、バインダーによって保持されています。衝撃、熱衝撃、または高い横方向の切削力に耐えることはできません。焼結前に切断を正しく行うことは、後で作業が少なくなることを意味します。間違えると、破損したブランクと材料の無駄になります。.
課題
このアプリケーションを困難にしたのは2つのことでした。.
まず、ワークピースのサイズです。. Ø480 mmで、これは大きなセラミックブランクです。中間高さの切断コードは最大であり、ほぼ全径に近いです。長く支持されていないワイヤーのスパンは、ワイヤーの弓なりのリスクを生み出します。張力が不十分な場合、ワイヤーは切削荷重でたわみ、テーパーまたは弓なりの切断表面を生成します。寸法精度は低下し、後工程の焼結仕様計算も低下します。.
次に、クーラントは使用できません。. 予備焼結されたアルミナは、多孔質でバインダーで保持されたコンパクトです。水や油が材料に浸透し、バインダーシステムを破壊し、ブランクがキルンに到達する前に膨張、剥離、または構造的破壊を引き起こす可能性があります。唯一実行可能な切断方法は乾式であり、常に集塵機を稼働させる必要があります。.
それはあなたの選択肢を制限します。破片を洗い流し、ワイヤーの接触ゾーンを冷却するためのクーラントなしでは、補償ではなく、設計によって低熱と低切削力を生成するプロセスが必要です。.
アプローチ
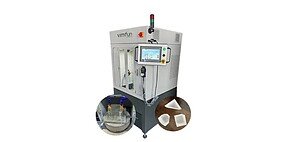
VIMFUN SV60-60エンドレスダイヤモンドワイヤーソーを使用しました。これは、大型セラミックおよびグラファイトブランク用に構築された垂直軸マシンで、ワークテーブル容量は直径600 mmまでです。.
切断セットアップ:
| パラメータ | 価値 |
|---|---|
| 加工ワークピース | 予備焼結アルミナセラミックブランク |
| 直径 | Ø480 mm |
| 機械 | VIMFUN SV60-60 |
| ダイヤモンドワイヤー径 | Ø0.8 mm |
| ワイヤースピード | 40~50 m/s |
| ワイヤーテンション | 150~180 N |
| 送り速度 | 50~80 mm/min |
| 冷却 | 乾式切断+連続集塵 |
なぜØ0.8 mmワイヤーなのか? このサイズのブランクでは、ワイヤーの剛性が重要です。細いワイヤーは長いスパンでより多くたわみます。Ø0.8 mmの直径は、過度の弓なりなしで全径にわたってまっすぐな切断経路を維持するのに十分な剛性を提供します。これは、予備焼結されたブランクを切断しており、十分な材料許容範囲があるため許容できる、より広いカーフの代償を払って行われます。.
なぜ150〜180 Nの張力なのか? この範囲は、中間スパンでのたわみに抵抗するのに十分なワイヤーの張力を維持しながら、入口と出口のエッジで脆い予備焼結構造に応力がかかる閾値を下回っています。低い張力は弓なりによる寸法誤差のリスクがあります。高い張力は、予備焼結材料が横方向の力に最もさらされるワイヤー入口点でのエッジの破損のリスクがあります。.
なぜ50〜80 mm/minの送り速度なのか? これは、予備焼結段階で切断する最も明確な利点の1つです。モース硬度9の完全に焼結されたアルミナは、欠けやサブサーフェス亀裂を避けるために、保守的な送り速度(通常2〜10 mm/min)が必要です。バインダーによって保持されている予備焼結アルミナは、はるかに低い硬度で、欠けを少なく保ちながら5〜10倍速く供給できます。50〜80 mm/minの範囲は、この段階での材料の応答を反映しています。効率的に切断するのに十分な速さでありながら、乾式切断条件と集塵システムが熱の蓄積なしにカーフをクリアに保つのに十分保守的です。範囲の下限は、ワークピースのエッジに近づくときに適用されます。ここでは、支持されていない材料が出口の欠けに対して最も脆弱です。.
連続的に移動するダイヤモンドワイヤーは、単一点に力を集中させるのではなく、ワイヤーのループ全体に切断接触を分散させます。脆い予備焼結材料の場合、これは重要です。断続的または高衝撃の切断方法は、予備焼結セラミックが吸収できない衝撃荷重を発生させます。エンドレスループはそれを排除します。.
結果
生成された切断は、エッジの欠けが少ないクリーンな表面であり、焼結後の機械加工代の削減という顧客の目標を満たしました。まっすぐな切断形状は、目に見える弓なりやテーパーなしで全径にわたって維持されました。.
集塵機を備えた乾式切断は、プロセス全体でアルミナ粉末を効果的に管理しました。ワークピースは切断ステップを無事に通過し、最終焼結を経て、焼結後に切断されたブランクが必要としたよりも少ない材料で硬質機械加工段階に入りました。.
なぜ焼結前に切断するのか
大型アルミナ部品の場合、予備焼結切断の経済性は重要です。完全に焼結されたアルミナの機械加工は遅く、工具を多用し、管理が必要な熱を発生させます。予備焼結段階で除去された許容範囲の1 mmごとに、焼結段階で数分間の硬質機械加工が節約されます。.
アプローチは次の場合に機能します。
- 形状が予備焼結硬度で達成可能であること(ほとんどの外形、平坦な面、大きな内径の切断)
- 寸法公差が焼結収縮を考慮していること(アルミナの場合、通常線形収縮率は15〜20%)
- メーカーがグリーンボディを損傷せずに切断できるプロセス制御を持っていること
タイトな焼結後公差を必要とする機能には機能しません。これらは焼結後に仕上げる必要があります。しかし、大型ブランクのバルク材料除去については、焼結前に切断する方が効率的なシーケンスです。私たちの概要をご覧ください。 高度なセラミック切断 これがより広範なプロセスにどのように適合するかについては。.

お客様のアプリケーションをお手伝いできますか?
大きな焼結前セラミックブランク(アルミナ、ジルコニア、その他の先進セラミック)を切断する場合、ここでのセットアップは開始の基準点となります。お客様の用途における重要な変数は、ワークピースのサイズ、必要な切断の直角度、そしてブランクの形状とバインダーシステムが乾式切断条件に耐えられるかどうかです。.
私たちは〜で作業します 無限のダイヤモンドワイヤーループ 直径0.35mmから1mm超まで、デスクトップ精密ユニットから500mm超のブランクを処理する大型フォーマットシステムまで、さまざまなサイズの機械で対応します。上記のパラメータ範囲は出発点です。実際の送り速度と張力は、特定の材料グレードとバインダー配合での初回記事検証が必要です。.
切断が必要な焼結前セラミックブランクをお持ちの場合は、直径、目標とする切断形状、材料グレードをお送りください。SV60-60またはその他の構成がお客様の用途に適しているかどうか、そしてお客様のワークピースのセットアップがどのようになるかについて話し合うことができます。 ワイヤー速度、張力、送り速度の セットアップは、お客様のワークピースにどのようなものになるかです。.