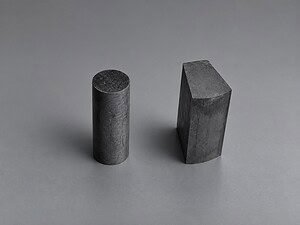
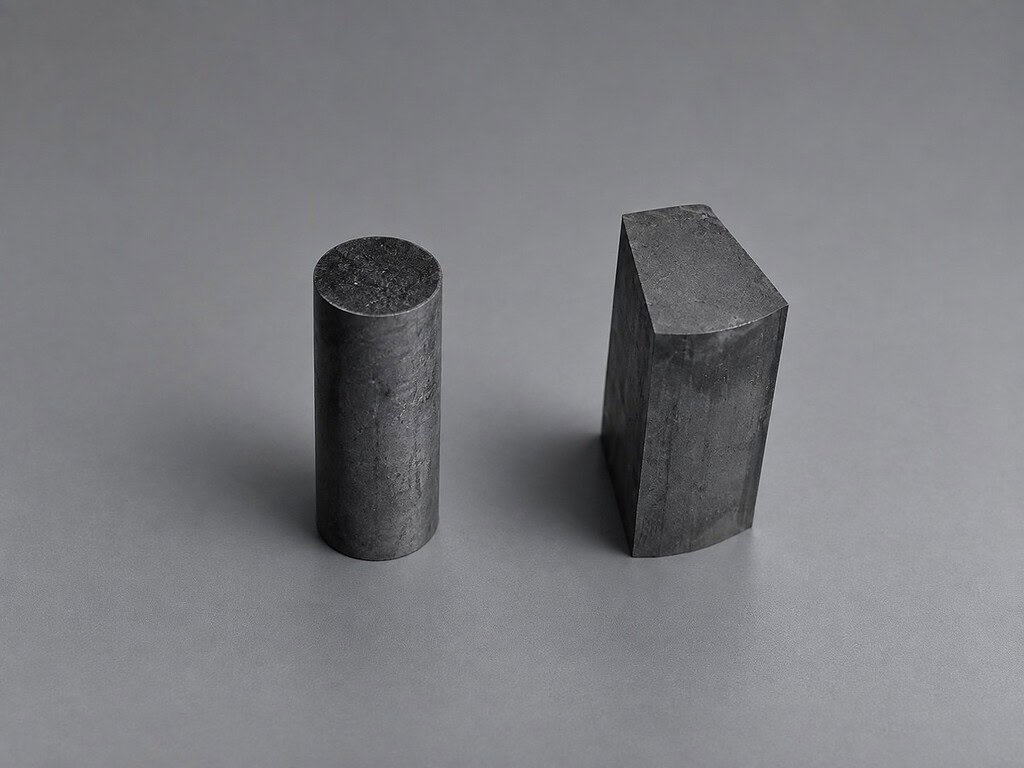
4 Un fabricant de moteurs européen nous a envoyé deux ébauches de NdFeB et un fichier DXF. La demande : découper des profils de contour personnalisés qui correspondent exactement au dessin, sans éclats et avec une finition de surface qui passe directement au meulage sans retravail. Voici ce qui s'est passé.
5 L'application — Profils personnalisés en NdFeB pour la conception de moteurs
6 Les moteurs électriques haute performance n'utilisent pas d'aimants rectangulaires. Ils utilisent des segments d'arc, des profils en croissant et des polygones à facettes multiples — des géométries qui suivent la courbure du rotor pour maximiser la densité de flux et minimiser le couple de cogging. Plus la forme de l'aimant correspond à la géométrie de l'entrefer, meilleures sont les performances du moteur.
7 Les découpes plates standard n'y parviennent pas.
8 Si vous vous procurez des ébauches de NdFeB et que vous les envoyez à un service de découpe générique, vous obtiendrez généralement des tranches rectangulaires. C'est suffisant pour des applications simples. Pour les moteurs de traction, les servomoteurs ou les générateurs à haut rendement où chaque géométrie d'aimant est ajustée à une conception de rotor spécifique, vous avez besoin d'une machine capable de suivre un dessin — pas seulement de découper en lignes droites.
9 Le client dans ce cas avait exactement cette exigence. Les ébauches étaient déjà en NdFeB fritté, et les profils cibles étaient des contours non rectangulaires qui ne pouvaient pas être approximés par plusieurs découpes droites sans introduire d'erreur géométrique aux transitions. Ils avaient besoin d'une découpe de contour à trajectoire continue.
10 Pour plus de contexte sur la comparaison des propriétés du NdFeB avec d'autres matériaux magnétiques en découpe, consultez notre aperçu de 11 découpe d'aimants en ferrite et SmCo.
12 Le défi — Découpe de NdFeB selon un dessin
13 Le NdFeB est dur et cassant. Les nuances frittées mesurent généralement 55–60 HRC, comparables à l'acier à outils trempé en termes de dureté, mais avec presque aucune ténacité. Le matériau se fracture plutôt que de se déformer. Cette combinaison — dureté élevée, faible ténacité à la fracture — est ce qui rend la découpe difficile, et ce qui rend la découpe de contour plus difficile que la découpe plate.
14 Une découpe droite dans du NdFeB est déjà exigeante. Le fil doit maintenir une tension et une vitesse constantes pour éviter le cintrage du fil et le bavardage de surface. Imaginez maintenant exécuter une trajectoire courbe dans ce même matériau. Lorsque la direction de coupe change, l'angle d'engagement du fil se déplace. Si le système de contrôle de mouvement ne compense pas précisément, vous obtenez une variation de la géométrie de contact fil-matériau, qui se manifeste par des ondulations de surface ou, pire, des micro-fissures le long du bord de coupe.
15 L'exigence de tolérance dimensionnelle était de ±0,05 mm — typique pour les applications d'aimants de moteur où la cohérence de l'entrefer affecte directement l'efficacité du moteur. C'est une fenêtre étroite pour tout matériau dur, et pour une trajectoire de contour dans du NdFeB spécifiquement, cela exclut toute approche qui repose sur un réglage manuel ou des trajectoires d'outil approximatives.
16 Il y a aussi le coût du matériau à considérer. Les ébauches de NdFeB fritté — en particulier dans les grandes tailles ou les alliages de haute qualité — ne sont pas bon marché. Un taux de rebut supérieur à quelques pour cent est commercialement inacceptable. Cela signifie que le processus doit être correct avant de mettre la première ébauche sur la machine, et non après avoir découpé trois pièces rejetées pour comprendre les paramètres.
17 Tolérances serrées, matériau dur, ébauches coûteuses. La découpe de contour dans ces conditions nécessite une machine conçue pour cela.
18 Découpe de contour en NdFeB sur la scie VIMFUN SVI
19 La série VIMFUN SVI est une scie à fil diamanté à orientation verticale avec un système de contrôle de mouvement CNC qui prend en charge le contournage à trajectoire continue. Le flux de travail pratique pour cette application est simple : importer le fichier DXF du client dans le logiciel de contrôle de la machine, le système génère la trajectoire de coupe et la scie l'exécute.
20 Cela semble simple, et en fonctionnement, c'est surtout le cas. L'ingénierie derrière cela est moins simple.
21 La fonction de découpe de contour du SVI fonctionne en pilotant simultanément les axes X et Y sous un contrôle CNC coordonné, de sorte que le fil suit la géométrie DXF plutôt qu'un seul axe linéaire. Le la vitesse du fil, la tension et le taux d'avance 22 sont maintenus tout au long du contour, y compris lors des changements de direction. C'est la partie qui compte pour la qualité de surface : si la tension chute pendant une courbe, le fil fléchit et la coupe dévie de la trajectoire prévue.
23 Pour les ébauches de NdFeB de ce travail, les paramètres du processus étaient :
| Paramètre | Valeur | Notes |
|---|---|---|
| Vitesse du fil | 24 45 m/s | 25 Cohérent sur toute la trajectoire du contour |
| Diamètre du fil | 0,35 mm | 26 Équilibre la perte de matière et la rigidité du fil sur les trajectoires de contour |
| Tension du fil | 100 N | 27 Maintenu via un contrôle servo à boucle fermée |
| Liquide de refroidissement | Fluide de coupe à base d'eau | 28 Flux continu |
29 Les paramètres réels dépendent de la nuance du matériau, de la géométrie et des dimensions de l'ébauche — des découpes d'essai sont recommandées avant les séries de production.
30 La sélection du fil pour ce travail a utilisé boucles en fil diamanté 31 à 0,35 mm de diamètre. Sur les trajectoires de contour, la rigidité du fil est plus importante que sur les découpes droites — le fil doit résister à la déflexion latérale lorsque la direction de coupe change dans la courbe, c'est pourquoi le contrôle de la tension est particulièrement critique ici.
31 Une mise en garde honnête : la découpe de contour est plus lente que la découpe plate sur le même matériau. Une découpe en ligne droite dans une ébauche de NdFeB de 30 mm peut prendre 10 à 20 minutes selon la nuance. Un contour complexe de la même profondeur prend plus de temps, car le mouvement coordonné des axes impose des contraintes supplémentaires au plafond de la vitesse d'avance. Si votre calendrier de production suppose des temps de cycle de découpe plate, le premier travail de contour sera plus lent que prévu. Tenez-en compte.
32 L'autre exigence pratique : vous avez besoin d'un fichier DXF. Si la géométrie de l'aimant n'existe que sous forme d'échantillon physique ou de croquis à la main, quelqu'un doit le convertir en un dessin approprié avant que la machine puisse l'utiliser. Ce n'est pas une limitation de la machine — c'est la nature de la fabrication de pièce à partir d'un dessin.
33 Résultats — Géométrie et qualité de surface de la découpe de contour en NdFeB
34 Les profils découpés correspondaient à la géométrie DXF dans ±0,05 mm sur toute la longueur du contour. Pas de dérive dimensionnelle, pas d'accumulation d'erreur dans les sections courbes. Le contrôle de mouvement du SVI a maintenu la position tout au long, y compris dans les sections à rayon plus serré du contour où la vitesse d'avance est naturellement plus faible.
La rugosité de surface sur les faces coupées a mesuré Ra 0,4–0,8 μm. Cette plage est typique pour le NdFeB coupé avec un fil diamanté fin dans des conditions optimisées, et il est directement rectifiable — l'opération de rectification en aval du client n'a nécessité aucun prétraitement ni aucune étape de rodage intermédiaire. Selon Arnold Magnetics’ Comparaison des matériaux SmCo et NdFeB, les performances magnétiques du NdFeB sont sensibles à la température — c'est pourquoi l'absence de zone affectée par la chaleur lors de la coupe au fil diamanté est importante. Pas de couche de re-fusion, pas de démagnétisation localisée à la face de coupe.
Pas d'écaillage aux bords d'entrée ou de sortie. Pas de fissures sous-jacentes visibles lors de l'inspection. Le mode de fracture fragile qui rend le NdFeB difficile à couper avec des meules abrasives ou l'EDM ne s'est pas manifesté ici, car la coupe au fil diamanté maintient les forces de coupe faibles et localisées. La gamme de produits VACODYM NdFeB de Vacuumschmelze documente la sensibilité du matériau aux contraintes mécaniques — le NdFeB fritté a une ténacité à la fracture d'environ 2–3 MPa·m^0,5, comparable au verre, c'est pourquoi le contrôle du processus lors de la coupe est si important. Pour ceux qui s'interrogent sur l'optimisation de la qualité de surface plus en détail — en particulier sur la manière dont les paramètres du fil interagissent avec l'état de surface sur les matériaux durs et fragiles — consultez notre page dédiée sur.
Les ébauches ont produit deux pièces finies par contour, sans rebut. Compte tenu du coût des ébauches, ce résultat a été la véritable mesure du succès. La découpe de contour sur ces pièces a pris environ 30–40% de temps en plus par pièce qu'une découpe plate équivalente — c'est le juste compromis pour la flexibilité de la géométrie. Pour un client qui a besoin d'un profil personnalisé qui ne peut pas être approximé par des coupes droites, ce surcoût de temps de cycle est la bonne décision. Pour des coupes rectangulaires simples, une configuration de coupe plate est plus rapide et il n'y a aucune raison d'utiliser le mode contour. optimisation de la qualité de surface.
Envoyez-nous votre dessin.
Si vous avez des profils d'aimants NdFeB nécessitant une découpe de contour — segments d'arc, formes de croissant, géométries polygonales ou toute forme non rectangulaire — envoyez-nous le fichier DXF et nous examinerons la géométrie, confirmerons si elle se situe dans l'enveloppe de coupe de notre SVI, et fournirons un plan de coupe avec les paramètres estimés.
Pour des profils complexes ou inhabituels, nous pouvons effectuer une coupe d'essai avant de nous engager dans une série de production complète.
Vous pouvez également regarder le processus de découpe de contour NdFeB dans cette démonstration vidéo :.
Contact: daria@endlesswiresaw.com
Pour une vue plus large des matériaux durs et exotiques que nous coupons régulièrement, consultez le

Découpe de contour NdFeB guide des matériaux de coupe.