
Европейский производитель двигателей отправил нам два заготовки из NdFeB и файл DXF. Задача: вырезать профили контура на заказ, точно соответствующие чертежу, без сколов и с такой чистотой поверхности, чтобы деталь сразу шла на шлифовку без доработки. Вот что получилось.
Применение — профили NdFeB на заказ для проектирования двигателей
Высокопроизводительные электродвигатели используют не прямоугольные магниты. Они используют сегменты дуги, профили полумесяца и многогранные полигоны — геометрии, которые следуют кривизне ротора для максимизации плотности потока и минимизации пульсаций момента. Чем точнее форма магнита соответствует геометрии воздушного зазора, тем лучше работает двигатель.
Стандартные плоские резы не позволяют этого достичь.
Если вы закупаете заготовки NdFeB и отправляете их в обычную службу резки, вы, как правило, получите прямоугольные срезы. Это подходит для простых применений. Для тяговых двигателей, сервоприводов или высокоэффективных генераторов, где геометрия каждого магнита настроена под конкретную конструкцию ротора, вам нужна машина, которая может следовать чертежу, а не просто резать по прямым линиям.
Заказчик в данном случае имел именно такое требование. Заготовки были уже спеченными NdFeB, а целевые профили представляли собой непрямоугольные контуры, которые нельзя было аппроксимировать несколькими прямыми резами без внесения геометрической погрешности на переходах. Им требовалась резка контура по непрерывной траектории.
Для контекста сравнения свойств NdFeB с другими магнитными материалами при резке см. наш обзор резка ферритовых магнитов и магнитов SmCo.
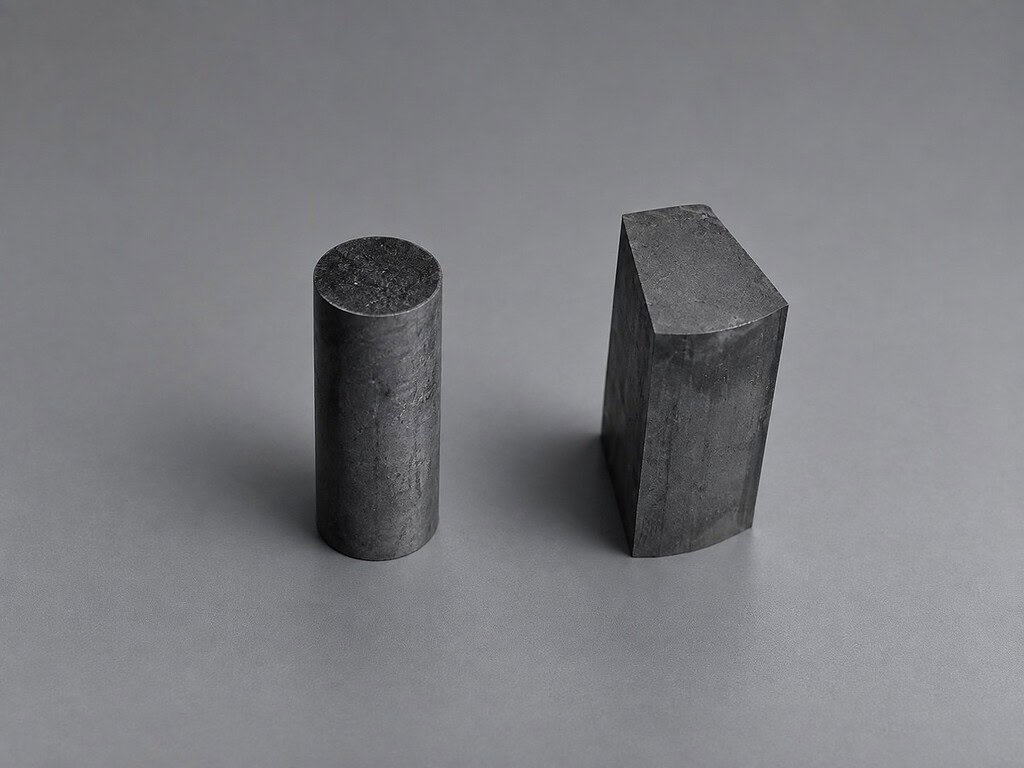
Задача — резка NdFeB по чертежу
NdFeB — твердый и хрупкий материал. Спеченные марки обычно имеют твердость HRC 55–60, сравнимую с закаленной инструментальной сталью по твердости, но почти без вязкости. Материал разрушается, а не деформируется. Это сочетание — высокая твердость, низкая трещиностойкость — делает его трудным для резки и еще более трудным для контурной резки, чем плоской.
Прямой рез NdFeB уже является сложной задачей. Проволока должна поддерживать постоянное натяжение и скорость, чтобы избежать прогиба проволоки и вибрации поверхности. Теперь представьте себе выполнение криволинейной траектории через тот же материал. При изменении направления резки угол зацепления проволоки смещается. Если система управления движением не компенсирует точно, возникает вариация геометрии контакта проволоки с материалом, что проявляется как волнистость поверхности или, что хуже, микротрещины по краю реза.
Требование к допуску по размерам составляло ±0,05 мм — типично для применений в магнитах двигателей, где постоянство воздушного зазора напрямую влияет на эффективность двигателя. Это узкое окно для любого твердого материала, а для контурной резки NdFeB это исключает любой подход, основанный на ручной настройке или аппроксимированных траекториях инструмента.
Также следует учитывать стоимость материала. Заготовки из спеченного NdFeB — особенно больших размеров или высокосортных сплавов — недешевы. Уровень брака выше нескольких процентов коммерчески неприемлем. Это означает, что процесс должен быть отлажен до установки первой заготовки на станок, а не после того, как вы изготовите три бракованных детали, подбирая параметры.
Жесткие допуски, твердый материал, дорогие заготовки. Контурная резка в таких условиях требует специально разработанной для этого машины.
Контурная резка NdFeB на станке VIMFUN SVI
Серия VIMFUN SVI — это вертикальный алмазно-проволочный станок с системой управления движением ЧПУ, поддерживающей контурную резку по непрерывной траектории. Практический рабочий процесс для данного применения прост: импортируйте файл DXF заказчика в управляющее программное обеспечение станка, система генерирует траекторию резки, и станок выполняет ее.
Это звучит просто, и в эксплуатации в основном так и есть. Инженерная проработка, стоящая за этим, менее проста.
Функция контурной резки SVI работает путем одновременного приведения в движение осей X и Y под скоординированным управлением ЧПУ, так что проволока следует геометрии DXF, а не одной линейной оси. скорость проволоки, натяжение и скорость подачи поддерживаются на протяжении всего контура, в том числе при изменении направления. Это важный аспект качества поверхности: если натяжение падает во время кривой, проволока отклоняется, и рез отклоняется от намеченной траектории.
Для заготовок NdFeB в данной работе параметры процесса были следующими:
| Параметр | Значение | Примечания |
|---|---|---|
| Скорость движения проволоки | 45 м/с | Постоянное по всей траектории контура |
| Диаметр проволоки | 0,35 мм | Балансирует потерю материала и жесткость проволоки на контурных траекториях |
| Натяжение проволоки | 100 Н | Поддерживается системой сервоуправления с обратной связью |
| Охлаждающая жидкость | Водосодержащая смазочно-охлаждающая жидкость | Непрерывное затопление |
Фактические параметры зависят от марки заготовки, геометрии и размеров — перед производственными прогонами рекомендуется провести пробные резы.
Для данной работы использовалась проволока петли из алмазной проволоки диаметром 0,35 мм. На контурных траекториях жесткость проволоки важнее, чем при прямых резах — проволока должна сопротивляться боковому отклонению при изменении направления резки в кривой, поэтому контроль натяжения здесь особенно важен.
Одно честное замечание: контурная резка медленнее плоской резки того же материала. Прямой рез через заготовку NdFeB толщиной 30 мм может занять 10–20 минут в зависимости от марки. Сложный контур той же глубины занимает больше времени, поскольку скоординированное движение осей накладывает дополнительные ограничения на максимальную скорость подачи. Если ваш производственный график предполагает время цикла плоской резки, первая контурная резка займет больше времени, чем ожидалось. Учтите это.
Другое практическое требование: вам нужен файл DXF. Если геометрия магнита существует только в виде физического образца или эскиза от руки, кто-то должен преобразовать ее в надлежащий чертеж, прежде чем станок сможет ее использовать. Это не ограничение станка — это природа производства от чертежа к детали.
Результаты — геометрия и качество поверхности контурной резки NdFeB
Профили резки соответствовали геометрии DXF в пределах ±0,05 мм по всей длине контура. Никакого дрейфа размеров, никакого накопления погрешности на изогнутых участках. Система управления движением SVI сохраняла положение на протяжении всего процесса, в том числе на участках контура с более малым радиусом, где скорость подачи естественно ниже.
Шероховатость поверхности на срезах составила Ra 0,4–0,8 мкм. Этот диапазон типичен для NdFeB, разрезанного тонкой алмазной проволокой в оптимизированных условиях, и он поддается прямой шлифовке — последующая операция шлифовки у заказчика не требовала предварительной обработки или промежуточного этапа притирки. Согласно Arnold Magnetics’ Сравнение материалов SmCo и NdFeB, магнитные характеристики NdFeB чувствительны к температуре — именно поэтому отсутствие зоны термического влияния при резке алмазной проволокой имеет значение. Нет зоны перекристаллизации, нет локального размагничивания на срезе.
Нет сколов на входных или выходных кромках. Нет подповерхностных трещин, видимых при осмотре. Хрупкий режим разрушения, который затрудняет резку NdFeB абразивными кругами или электроэрозионной обработкой, здесь не проявился, поскольку резка алмазной проволокой обеспечивает низкие и локализованные режущие усилия. Ассортимент продукции VACODYM NdFeB от Vacuumschmelze документирует чувствительность материала к механическим нагрузкам — спеченный NdFeB имеет ударную вязкость около 2–3 МПа·м^0,5, сравнимую со стеклом, поэтому контроль процесса при резке имеет такое большое значение. Для тех, кто интересуется оптимизацией качества поверхности более подробно — особенно тем, как параметры проволоки взаимодействуют с качеством поверхности твердых хрупких материалов — см. нашу специальную страницу по.
Заготовки дали две готовые детали с контурной резкой каждая, без брака. Учитывая стоимость заготовки, такой результат стал реальной мерой успеха. Контурная резка этих деталей заняла примерно на 30–40% больше времени на деталь, чем эквивалентная плоская резка — это честный компромисс ради гибкости геометрии. Для заказчика, которому нужен пользовательский профиль, который нельзя аппроксимировать прямыми разрезами, эта надбавка за время цикла является правильным решением. Для простых прямоугольных разрезов плоская резка быстрее, и нет причин использовать режим контурной резки. оптимизация качества поверхности.
Отправьте нам ваш чертеж.
Если у вас есть профили магнитов NdFeB, требующие контурной резки — дуговые сегменты, формы полумесяца, полигональные геометрии или любые непрямоугольные формы — отправьте нам файл DXF, и мы рассмотрим геометрию, подтвердим, находится ли она в пределах рабочей зоны нашего SVI, и предоставим план резки с расчетными параметрами.
Для сложных или необычных профилей мы можем выполнить пробную резку перед началом полномасштабного производства.
Вы также можете посмотреть процесс контурной резки NdFeB в этом видеодемонстрации:.
Контакт: daria@endlesswiresaw.com
Для более широкого обзора твердых и экзотических материалов, которые мы регулярно режем, см.

Контурная резка NdFeB руководство по режущим материалам.






