Bir InP külçesi, kristalin emebileceğinden fazla yanal kuvvet uygulandığı anda {110} yarılma düzlemi boyunca çatlar. Bu bir tel kesimi sırasında olduğunda, sonuç kalitenin yavaş bir şekilde bozulması değil, hurda bir wafer'dır. Kenar yontulması, laplama sonrası ortaya çıkan gizli yüzey altı çatlakları veya kesim tamamlanmadan külçe bölümünü bölen tam bir kırılma. Optik sınıfı bir indiyum fosfit külçesinde, bu sonuçların her biri, insanlar değiştirmek zorunda kalana kadar fark etmedikleri gram başına daha pahalı olan malzemeyi hurdaya çıkarır.
Bu uygulama notu, sonsuz elektro kaplama elmas tel ile indiyum fosfit kesimine nasıl yaklaştığımızı - parametre penceresi, çıkış ucu yontulması kontrolü ve her şey ayarlandıktan sonra bile geçerli olan sınırlamalar - ele almaktadır. Küçük çaplı külçe bölümleri ve laboratuvar ölçekli wafer hazırlığı için SG20 platformu başlangıç makinesi referansıdır; daha büyük InP külçeleri, üretim dilimlemeden önce daha büyük çerçeveli bir Vimfun sistemi üzerinde nitelendirilmelidir. Hedef uygulama, optik iletişim modülü üretimidir: fotodedektör ve alıcı-verici fabrikalarına beslenen InP wafer'ları, hurdaya çıkan bir alt tabakanın maliyetinin aşağı yönde yayıldığı yer.
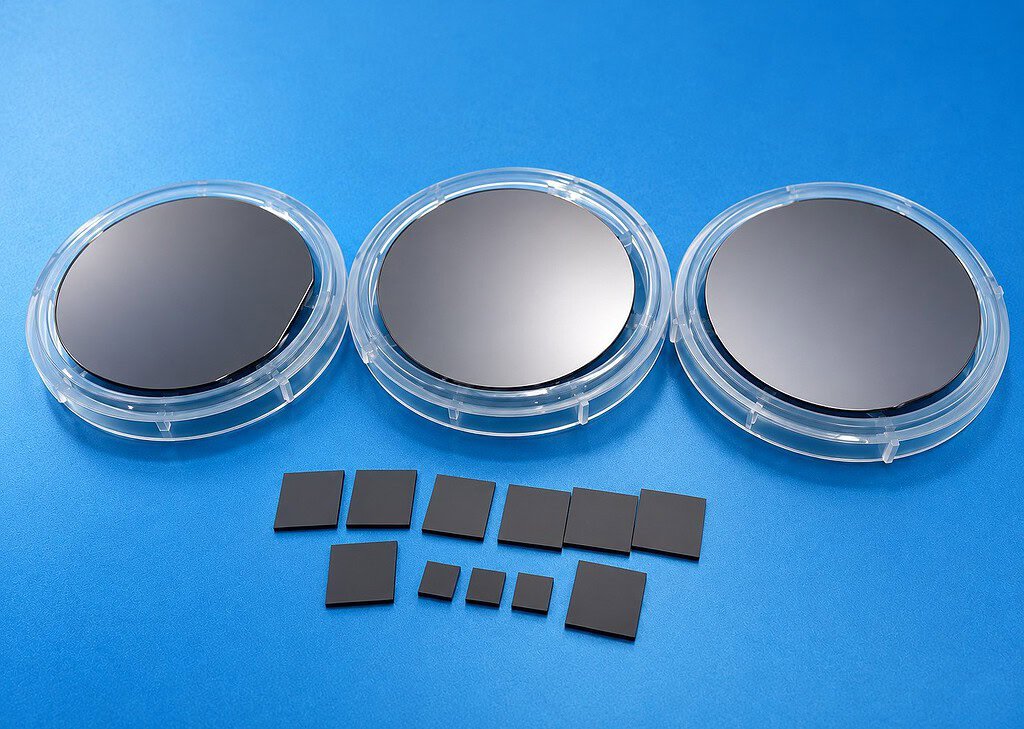
Neden İndiyum Fosfit Wafer'ları Kesim Aşamasında Arızalanır
InP, sertlik merdiveninin garip ortasında yer alır. Silisyumdan daha yumuşak ve SiC'den çok daha yumuşaktır, bu da kesimi daha kolay hale getirmesi gerektiği anlamına gelir. Pratikte kesimi daha zor hale getirir, çünkü malzeme, telin kristale itilmesine ve kristalin, daha sert kırılgan bir malzemenin yapacağı gibi mikro parçacıklar halinde yontulmak yerine yarılmasıyla yanıt vermesine neden olacak kadar tele direnç göstermez.
Baskın arıza modu, {110} düzlem ailesi boyunca yarılmadır. Çinko blend yapısı, GaAs ile aynı, aynı yarılma davranışı. Kesim sırasında tel, gerilim sapması, kılavuz tekerlek kaçıklığı veya tutarsız besleme kuvveti nedeniyle yanal olarak saparsa, çatlak yarılma yolu yerine {110} boyunca yayılır. Bitmiş wafer üzerindeki görünür sonuç kenar yontulmasıdır. Görünmez sonuç, laplama/parlatma adımı üst katmanı kaldırdığında ve altındaki çatlakları ortaya çıkardığında ortaya çıkan yüzey altı hasarıdır.
İkinci arıza modu, kesim sonu yontulmasıdır. Tel çıkış yüzeyindeki kırılmaya yaklaştığında, kalan desteksiz kristal incedir, konsol kirişlidir ve kesimden kaynaklanan artık gerilim altındadır. O anda herhangi bir titreşim, wafer'ın bir köşesini ayırabilir. Optik iletişim fabrikasına yönelik bir InP wafer'ında veya wafer bölümünde, görünür bir kenar yontulması genellikle dilimi geri dönüşüme göndermek için yeterlidir.
Her iki arıza modu da kontrol edilebilir, ancak kontrol kesim aşamasında gerçekleşmelidir. Aşağı yöndeki taşlama ve parlatma, kesilmiş bir yüzeyi temizleyebilir. Zaten bir yarılma düzlemi boyunca yayılmış bir çatlağı onaramazlar.
İndiyum Fosfit Kesimi İçin Sonsuz Elmas Tel
Bu durum için kesici alet bir sonsuz elektro kaplama elmas teldir kapalı bir döngü olarak çalışır. Tel, çelik bir çekirdek üzerinde elmas taneciklerini tutan nikel-elektro kaplama bir bağdır. Döngü, bir tahrik tekerleği ve bir dizi kılavuz tekerleği etrafında döner, sabit hızda tek yönde hareket eder - karşılıklı hareket yok, her vuruşun sonlarında hızlanma/yavaşlama döngüleri yok.
Bu geometrinin indiyum fosfit kesimi için öneminin nedeni öncelikle kesme hızı değildir. Kuvvet kararlılığıdır. Karşılıklı hareket eden bir tel sürekli olarak yön değiştirir ve her yön değişikliği, gerilimin aniden yükseldiği ve yanal kuvvetin değiştiği bir andır. Silikon gibi bir malzemede, wafer bunu tolere eder. Yarılma hassasiyeti olan InP'de, bu gerilim ani yükselmeleri {110} çatlağını başlatan tam pertürbasyondur.
Kapalı döngü bir tel, asla durmadığı için kesim boyunca sabit bir gerilim tutar. Tahrik tekerleği yalnızca bir yönde çeker; kılavuz tekerlekler döngü geometrisini korur; tel, kesme arayüzüne sabit bir doğrusal hız sağlar. Kristal açısından bakıldığında, kesme kuvveti profili sürekli bir salınım yerine yavaşça yükselen bir eğimdir.
Elektro kaplama bağ, açık tanecik yüksekliği nedeniyle reçine bağlı tel yerine burada doğru seçimdir. Nikel kaplı tanecik, bağın dışına doğru oturur, bu da telin sürtünme yerine mekanik kesme yaptığı anlamına gelir. Yumuşak kırılgan bir malzemede sürtünme ısı ve yüzey altı hasarı üretir. Açık taneciklerle doğru hızda kesmek, talaş üretir ve yüzeyi nispeten bozulmamış bırakır.
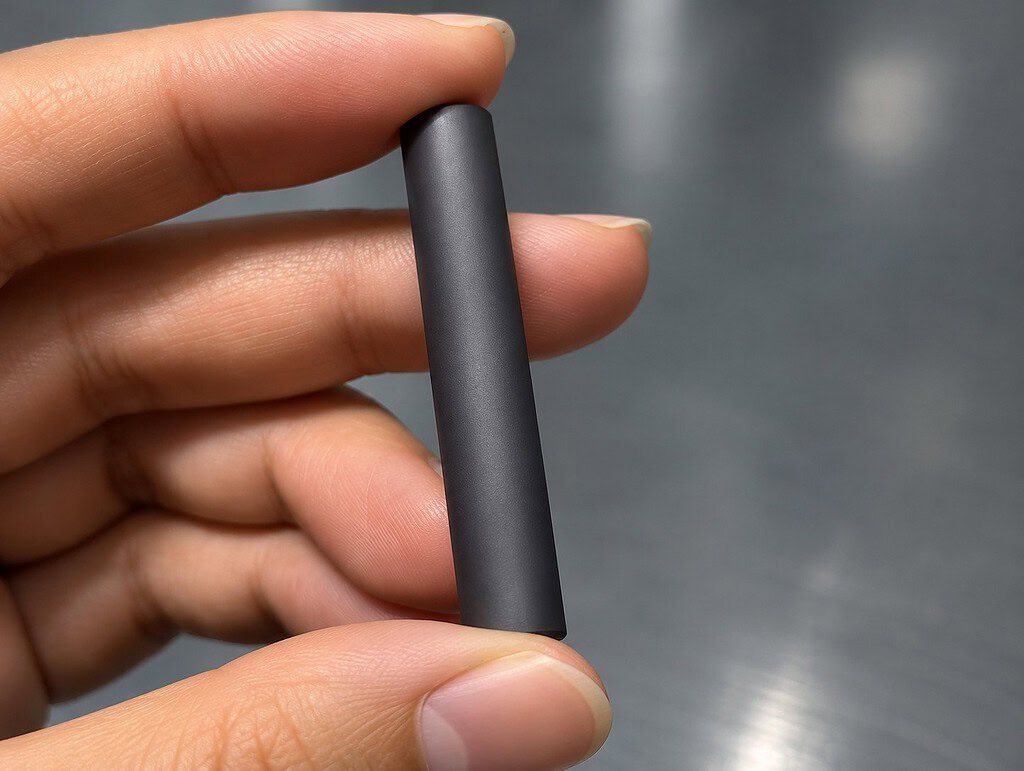
İşlem Parametreleri: Tel, Gerilim, Besleme, Soğutucu
Aşağıdaki parametre penceresi, tek kristal InP külçe bölümleri için başladığımız noktadır. SG20. Bu evrensel bir tarif değil, bir başlangıç referansıdır - kristal yönü, katkı maddesi türü, külçe çapı ve fikstür sertliği hepsi optimumu değiştirir ve üretim kesimleri başlamadan önce nihai sayılar malzemeniz üzerinde nitelendirilmelidir.
- Tel çapı: 0,35–0,45 mm. Alt uç, pahalı malzemede talaş kaybını en aza indirir; üst uç, tel sapmasının endişe kaynağı olduğu daha büyük çaplı külçelerde sertlik marjı sağlar.
- Tel hızı: 30–45 m/s. 30 m/s'nin altında tel kesmek yerine tutunmaya başlar, bu da kristal üzerindeki yanal kuvveti artırır. 45 m/s'nin üzerinde, kesme arayüzündeki termal yük, soğutucunun taşıyabileceğinden daha hızlı yükselir.
- Tel gerilimi: 100–130 N. Tel bağlantısı ve kılavuz tekerlek yatakları üzerindeki gereksiz stresi önleyecek kadar düşük; yarılma kırılmasını başlatan yanal sapmayı önleyecek kadar yüksek. Kesim boyunca gerilim kararlılığı, tam ayar noktasından daha önemlidir.
- Besleme hızı: Kesimin ana gövdesi boyunca 0,5–1,5 mm/dak, giriş ve çıkışta azalmalarla (bir sonraki bölüme bakınız). Bu, aynı makinede silikonu çalıştıracağınızdan daha yavaştır. InP agresif beslemeyi tolere edemez.
- Soğutucu: Birincil durum için beyaz mineral yağ veya daha sonraki ıslak kimyanın yağla kirlenmesinden endişe duyulduğunda nötr, su bazlı bir soğutucu. Kesimin hem tel giriş hem de çıkış taraflarına, InP talaşını kerften temizleyecek kadar akışla teslimat. Geri dönüştürülmüş talaş, bitmiş wafer yüzeyinde bir çizik kaynağıdır.
Tel hızı ve gerilim etkileşiminin arkasındaki mantık, teknik referansta daha derinlemesine ele alınmaktadır. Tel hızı, gerginliği ve ilerleme hızı teknik referans. Özellikle InP için, üç parametreyi bağlı bir küme olarak ele alın — birini hareket ettirmek diğer ikisini yeniden kontrol etmeyi gerektirir.
Çıkış Ucu Yontulma Kontrolü: Kurban Destek ve Çift Hızlı Besleme
InP kesimi için uyguladığımız en etkili müdahale, kesimin çıkış ucundaki bir kurban destek plakası ile hem giriş hem de çıkış segmentlerinde azaltılmış bir besleme hızıdır.
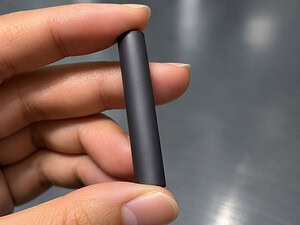
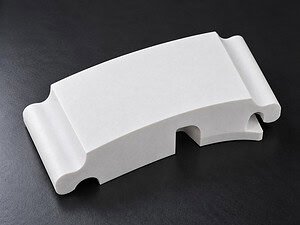
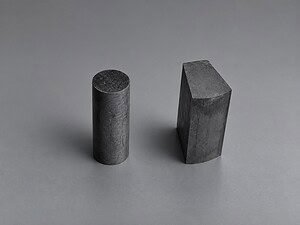
Kurban destek, telin kristalden açık havaya değil, destek malzemesine kırıldığı şekilde monte edilmiş, tipik olarak sinterlenmiş bir seramik veya yoğun bir grafit plakadır. İşlevi tamamen mekaniktir: destek, kırılma anında waferın ince, konsol kenarını destekler, böylece kalan kristal esneyip bölünemez. Destek, yontulmayı wafer yerine alır.
Giriş ve çıkıştaki besleme hızı düşüşü bunun üzerine katmanlanmıştır. Kesimin ilk 2–3 mm'si ve son 2–3 mm'si için besleme, ana gövde hızının kabaca yarısına düşürülür. Girişte, bu, waferın üst kenarını yontan ilk temas şokunu önler. Çıkışta, destek yerinde olsa bile kırılma anındaki kuvvet profilini azaltır.
Her iki önlem de gereklidir. Besleme azaltma olmadan destek, kırılma kuvveti, destek dağıtabileceğinden daha hızlı yükseldiği için hala çıkış yontulması üretir. Destek olmadan besleme azaltma riski azaltır ancak ortadan kaldırmaz. Birlikte, çıkış ucu yontulma arıza modunu artık baskın verim kaybı olmayacak noktaya kadar kapatırlar.
Operatör uygulaması hakkında bir not: destek ve çift hızlı besleme yerinde olsa bile, çıkış segmenti hala dikkat gerektirir. Besleme profili makine kontrol cihazında ayarlanır, ancak uçtan uca geometri varyasyonundaki toplu değişim, kırılmanın tam olarak ne zaman gerçekleştiğini değiştirebilir. Her kesimden önce desteğin temasını manuel olarak doğrulayan operatörler, yalnızca kontrol cihazına güvenenlerden daha fazla çıkış yontulma sorunu yakalarlar.
Kesim Sonucu ve Sonraki Hazırlık
Sağlıklı kristaller üzerindeki bu parametre penceresinin sonucu, dar bir kerfe, düşük kenar yontulmasına ve düşük yüzey altı hasarına sahip, ek kenar düzeltmeye gerek kalmadan lap ve parlatma dizisine girmeye hazır bir waferdır.
Niteliksel olarak: kerf yüzeyi, bileşik yarı iletkenler üzerinde kontrollü elmas tel kesiminin karakteristik mat gri görünümüne sahiptir, görünür kırılma çizgileri, kenarlarda yontulma olmaması ve wafer gövdesine kırılma yayılma kanıtı olmaması. Yüzey altı hasar katmanı, standart lap payının waferı inceltmeden çıkardığı kadar sığdır.
Önemli olan, testereden çıkan waferın yeniden işleme gerek kalmadan sonraki işlemeye hazır olmasıdır. Toplu olarak InP alt tabakalarını tüketen bir optik iletişim modülü fabrikası için, önemli olan metrik budur — kesilmiş boyutlar değil, lap işlemine ek inceleme ve yeniden işleme döngüsü olmadan giren kesilmiş waferların oranı.
Üretim yeterliliği için, genellikle kerf genişliğini, kenar yontulma boyutunu, Ra'yı, kesim başına döngü süresini ve müşterinin gerçek kristal malzemesi üzerindeki lap sonrası kusur oranını tarifeyi kilitlemeden önce kaydederiz. Bu sayılar, InP davranışının kristal yönü, katkı sistemi ve gelen kristal geometrisine göre değiştiği için genel bir veri sayfası değerinden daha önemlidir.

Bilinen Sınırlamalar ve Tarifeli Yeterlilik
Bu sürece uygulanan ve doğrudan belirtmeye değer üç sınırlama vardır:
Kerf genişliği, bulamaç bazlı ileri geri hareketli tel testerelerinden daha geniştir. 0,35–0,45 mm çapında bir sonsuz elmas tel, 0,14 mm bulamaçlı tel çoklu tel kesiminden daha geniş bir kerf üretir. Wafer başına kerf kaybı baskın maliyet sürücüsü ise — ki bu çok küçük, yüksek değerli InP kristallerinde olabilir — bulamaçlı tel rekabetçi kalır. Sonsuz elmas tel ile elde ettiğimiz ödünleşme, kesme hızı, temizlik (bulamaç kullanımı yok) ve belirli bir besleme hızında daha düşük yüzey altı hasarıdır.
Çıkış ucu yontulma riski azaltılır, ortadan kaldırılmaz. Kurban destek ve çift hızlı besleme, çıkış yontulma hata modunun çoğunu kapatır, ancak eksen dışı bir kesimden kopan ince bir wafer hala asimetrik olarak kırılabilir. Çıkış segmentindeki operatör uyanıklığı sürecin bir parçası olmaya devam eder.
Parametre penceresi bir başlangıç referansıdır. Yukarıdaki aralıklar, tipik bir optik iletişim alt tabaka yapılandırmasında tek kristalli InP kütük bölümleri için kullandığımız değerlerdir. Farklı kristal yönelimleri (yarı iletken Fe katkılı InP, S katkılı n-tipi, Zn katkılı p-tipi) aynı tel hızı ve besleme kombinasyonuna farklı tepki verir. Herhangi bir üretim programı, üretim kütüklerini taahhüt etmeden önce temsili malzeme üzerinde belirli kristal sınıfı ve yönelimi için tarifi nitelendirmelidir.
Bu sürece komşu bir malzemeden yaklaşan ekipler için — Silikon külçe kesimi Otomatik dilimleme teli testereleri germanyum dilimleme — temel sonsuz tel işlemi doğrudan aktarılır, ancak parametre seti aktarılmaz. InP, silikondan daha yumuşak ve germanyumdan daha fazla yarılmaya eğilimlidir ve her iki fark da tarifi, kız kardeş malzemelerde kullanacağınızdan daha düşük besleme, daha sıkı gerginlik kontrolü ve daha agresif çıkış korumasına doğru iter.
SSS
S: Herhangi bir değişiklik yapmadan aynı tel üzerinde InP ve GaAs çalıştırabilir miyiz?
Her iki malzeme de aynı çinko blend yarılma davranışına sahiptir ve makine konfigürasyonu taşınabilirdir. Ancak parametre seti aynı değildir — GaAs, aynı yontulma sonucu için biraz daha yüksek besleme hızlarına tolerans gösterir ve farklı sertlik nedeniyle tel aşınma profili farklıdır. Malzemeyi yeniden nitelendirmeden değiştirmek verimi düşürecektir.
S: Kanal kaybını azaltmak için neden daha ince bir tel kullanmıyoruz?
0,30 mm'nin altında tel, daha büyük çaplı InP kütük bölümlerinde sapmaya direnmek için gereken sertliği kaybeder ve sapma, bu malzemede yarılma kırılmasını başlatan şeydir. Küçük bölümler (50 mm altı) için daha ince bir tel işe yarayabilir; daha büyük bölümler için 0,35–0,45 mm daha pratik aralıktır.
S: SG20-R varyantı InP için özel bir şey sunuyor mu?
SG20-R, SG20'nin temel mimarisini paylaşır. Bunun gibi düz kütük dilimleme uygulaması için SG20 ana platformdur. SG20-R, kapsamınız paralel dilimlemenin ötesine genişlerse relevant hale gelir — herhangi birini belirtmeden önce özel işlem hakkında bizimle konuşun.
S: Tarif nitelendirmesinden sonra bu işlem ne kadar güvenilirdir?
Tarif, belirli kristal sınıfınızda nitelendirildikten sonra işlem, yukarıdaki parametre penceresi dahilinde stabildir. Verimi sınırlayan olaylar tipik olarak makine tarafı yerine malzeme tarafıdır (kütükten kütüğe yarılma davranışındaki varyasyon, gelen kütük geometrisi). Kesme aşamasında işlem izleme — her kütük bölümünde ilk ürün denetimi — malzeme tarafı sapmasını ayarlamak için yeterince erken yakalar.
InP waferleri veya bileşik yarı iletken numuneleri hazırlıyorsanız ve üretim malzemesini taahhüt etmeden önce kesme penceresini doğrulamak istiyorsanız, kütük çapını, kristal yönelimini, katkı maddesi türünü, hedeflenen wafer kalınlığını ve sonraki laplama toleransını Vimfun'a gönderin. Numune testi için ilk geçiş tel, gerginlik, besleme, soğutucu ve destek kurulumu önerebiliriz.