Una barra de InP se agrieta a lo largo de su plano de exfoliación {110} en el momento en que la fuerza lateral excede lo que el cristal puede absorber. Cuando eso sucede dentro de un corte de alambre, el resultado no es una degradación lenta de la calidad, sino una oblea de desecho. Desportillado del borde, grietas ocultas subsuperficiales que solo aparecen después del pulido, o una fractura completa que divide la sección del lingote antes de que se complete el corte. En una barra de fosfuro de indio de grado óptico, cada uno de esos resultados descarta material que cuesta más por gramo de lo que la mayoría de la gente se da cuenta hasta que tiene que reemplazarlo.
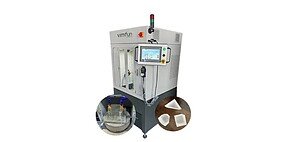
Esta nota de aplicación cubre cómo abordamos el corte de fosfuro de indio con alambre de diamante electrodepositado sin fin: la ventana de parámetros, el control del desportillado en el extremo de salida y las limitaciones que aún se aplican una vez que todo está ajustado. Para secciones de lingote de diámetro pequeño y preparación de obleas a escala de laboratorio, la plataforma SG20 es la máquina de referencia inicial; las barras de InP más grandes deben calificarse en un sistema Vimfun de mayor tamaño antes del corte de producción. La aplicación objetivo es la fabricación de módulos de comunicación óptica: obleas de InP que alimentan fábricas de fotodetectores y transceptores donde el costo de un sustrato desechado se propaga hasta el final del proceso.
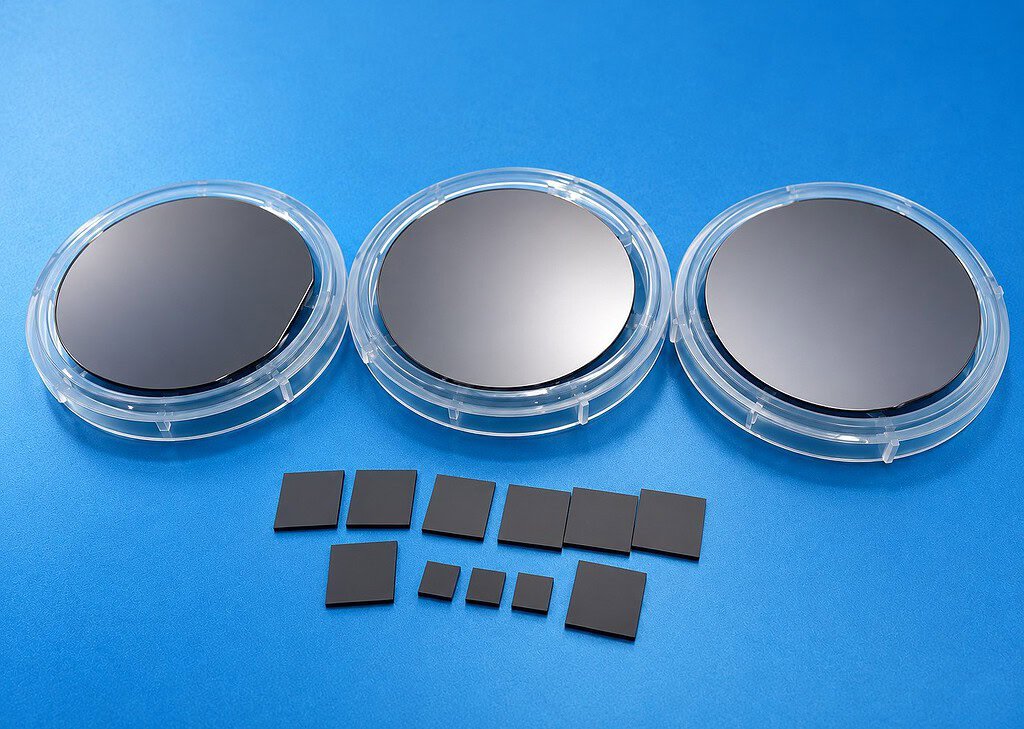
Por qué las obleas de fosfuro de indio fallan en el paso de corte
El InP se encuentra en un punto intermedio incómodo de la escala de dureza. Es más blando que el silicio y mucho más blando que el SiC, lo que suena como si debiera facilitar el corte. En la práctica, hace que el corte sea más difícil, porque el material no resiste el alambre lo suficiente como para producir una interfaz de corte estable: el alambre se introduce en el cristal y el cristal responde exfoliándose en lugar de astillarse en microfragmentos como lo haría un material quebradizo más duro.
El modo de falla dominante es la exfoliación a lo largo de la familia de planos {110}. Estructura de blenda de zinc, igual que el GaAs, mismo comportamiento de exfoliación. Si el alambre se desvía lateralmente durante el corte, debido a la deriva de la tensión, la excentricidad de la rueda guía o una fuerza de avance inconsistente, la grieta se propaga a lo largo de {110} en lugar de seguir la trayectoria de la ranura. El resultado visible en la oblea terminada es el desportillado del borde. El resultado invisible es el daño subsuperficial que solo aparece cuando el paso de pulido elimina la capa superior y expone las grietas debajo.
El segundo modo de falla es el desportillado al final del corte. Cuando el alambre se acerca a la ruptura en la cara de salida, el cristal restante sin soporte es delgado, en voladizo y bajo tensión residual del corte. Cualquier vibración en ese momento puede desprender una esquina de la oblea. En una oblea o sección de oblea de InP destinada a una fábrica de comunicación óptica, un desportillado visible en el borde a menudo es suficiente para enviar la rebanada a recuperación.
Ambos modos de falla son controlables, pero el control debe ocurrir en la etapa de corte. El rectificado y pulido posteriores pueden limpiar una cara de corte. No pueden reparar una grieta que ya se ha propagado a través de un plano de exfoliación.
Alambre de diamante sin fin para corte de fosfuro de indio
La herramienta de corte para este caso es un alambre de diamante electrodepositado sin fin que funciona como un bucle cerrado. El alambre es una unión niquelada que sujeta el grano de diamante en un núcleo de acero. El bucle gira alrededor de una rueda motriz y un conjunto de ruedas guía, moviéndose unidireccionalmente a velocidad constante: sin reciprocación, sin ciclos de aceleración/desaceleración en los extremos de cada carrera.
La razón por la que esta geometría es importante para el corte de fosfuro de indio no es principalmente la velocidad de corte. Es la estabilidad de la fuerza. Un alambre recíproco invierte continuamente la dirección, y cada cambio de dirección es un momento en el que la tensión aumenta y la fuerza lateral varía. En un material como el silicio, la oblea lo tolera. En InP, con su sensibilidad a la exfoliación, esos picos de tensión son exactamente la perturbación que inicia una grieta {110}.
Un alambre de bucle cerrado mantiene una tensión constante durante el corte porque nunca se detiene. La rueda motriz tira en una sola dirección; las ruedas guía mantienen la geometría del bucle; el alambre entrega una velocidad lineal constante a la interfaz de corte. Desde el punto de vista del cristal, el perfil de fuerza de corte es una rampa de aumento lento en lugar de una oscilación continua.
La unión electrodepositada es la opción correcta sobre el alambre con unión de resina aquí debido a la altura expuesta del grano. El grano niquelado se asienta por encima de la unión, lo que significa que el alambre realiza un corte mecánico en lugar de frotar. En un material blando y quebradizo, el frotamiento genera calor y daño subsuperficial. El corte con grano expuesto a la velocidad correcta genera virutas y deja la superficie relativamente intacta.
Parámetros del proceso: Alambre, Tensión, Avance, Refrigerante
La ventana de parámetros a continuación es con la que comenzamos para secciones de lingote de InP monocristalino en el SG20. Es una referencia inicial, no una receta universal: la orientación del cristal, el tipo de dopante, el diámetro del lingote y la rigidez del accesorio cambian el óptimo, y los números finales deben calificarse en su material antes de que comiencen los cortes de producción.
- Diámetro del alambre: 0,35–0,45 mm. El extremo inferior minimiza la pérdida de material en materiales caros; el extremo superior proporciona margen de rigidez en lingotes de mayor diámetro donde la deflexión del alambre es una preocupación.
- Velocidad del cable: 30–45 m/s. Por debajo de 30 m/s, el alambre comienza a agarrar en lugar de cortar, lo que aumenta la fuerza lateral sobre el cristal. Por encima de 45 m/s, la carga térmica en la interfaz de corte aumenta más rápido de lo que el refrigerante puede disiparla.
- Tensión del alambre: 100–130 N. Suficientemente baja para evitar tensiones innecesarias en la unión del alambre y los cojinetes de las ruedas guía; suficientemente alta para resistir la deflexión lateral que inicia la fractura por exfoliación. La estabilidad de la tensión durante el corte es más importante que el punto de ajuste exacto.
- Velocidad de avance: 0,5–1,5 mm/min en el cuerpo principal del corte, con reducciones en la entrada y salida (ver sección siguiente). Esto es más lento de lo que ejecutaría silicio en la misma máquina. El InP no puede absorber un avance agresivo.
- Refrigerante: Aceite mineral blanco para el caso principal, o un refrigerante neutro a base de agua cuando la contaminación por aceite en la química húmeda posterior sea una preocupación. Suministro en los lados de entrada y salida del corte, con suficiente flujo para eliminar las virutas de InP del corte. Las virutas recirculadas son una fuente de rayaduras en la cara de la oblea terminada.
El razonamiento detrás de la interacción entre la velocidad del alambre y la tensión se cubre con más detalle en la la velocidad del alambre, la tensión y la velocidad de avance referencia técnica. Para InP específicamente, trate los tres parámetros como un conjunto acoplado: mover uno requiere volver a verificar los otros dos.
Control de astillado en el extremo de salida: respaldo sacrificial y alimentación a doble velocidad
La intervención más eficaz que aplicamos para el corte de InP es una placa de respaldo sacrificial en el extremo de salida del corte, combinada con una velocidad de avance reducida en los segmentos de entrada y salida.
El respaldo sacrificial es una placa —típicamente una cerámica sinterizada o un grafito denso— montada de modo que el alambre atraviese el lingote hacia el material de respaldo en lugar de al aire libre. La función es puramente mecánica: el respaldo soporta el borde delgado y en voladizo de la oblea en el momento de la ruptura, de modo que el cristal restante no pueda flexionarse y dividirse. El respaldo se lleva el astillado en lugar de la oblea.
La caída de la velocidad de avance en la entrada y la salida se superpone a esto. Durante los primeros 2-3 mm del corte y los últimos 2-3 mm, la alimentación se reduce aproximadamente a la mitad de la velocidad del cuerpo principal. En la entrada, esto evita el choque de contacto inicial que astilla el borde superior de la oblea. En la salida, reduce el perfil de fuerza en la ruptura incluso con el respaldo en su lugar.
Ambas medidas son necesarias. El respaldo sin reducción de avance todavía produce astillado en la salida porque el pico de fuerza de ruptura es más rápido de lo que el respaldo puede distribuir. La reducción de avance sin el respaldo reduce el riesgo pero no lo elimina. Juntos, cierran el modo de fallo de astillado en el extremo de salida hasta el punto en que ya no es la principal causa de pérdida de rendimiento.
Una nota sobre la práctica del operador: incluso con el respaldo y la alimentación a doble velocidad en su lugar, el segmento de salida todavía merece atención. El perfil de alimentación se establece en el controlador de la máquina, pero la variación de la geometría de la cara final de lingote a lingote puede cambiar exactamente cuándo ocurre la ruptura. Los operadores que verifican manualmente el contacto del respaldo antes de cada corte detectan más problemas de astillado en la salida que aquellos que confían únicamente en el controlador.
Resultado del corte y preparación para procesos posteriores
El resultado de esta ventana de parámetros en lingotes sanos es una oblea con un corte estrecho, bajo astillado en los bordos y bajo daño subsuperficial, lista para entrar en la secuencia de lapado y pulido sin recorte adicional del borde.
Cualitativamente: la cara del corte tiene la apariencia gris mate característica del corte controlado con alambre de diamante en semiconductores compuestos, sin líneas de fractura visibles, sin astillados en los bordos y sin evidencia de propagación de clivaje en el cuerpo de la oblea. La capa de daño subsuperficial es lo suficientemente superficial como para que el lapado estándar la elimine sin adelgazar excesivamente la oblea.
El punto es que la oblea que sale de la sierra está lista para el procesamiento posterior sin reprocesamiento. Para una fábrica de módulos de comunicación óptica que consume sustratos de InP en volumen, esa es la métrica que importa, no las dimensiones de corte en sí, sino la fracción de obleas cortadas que entran en el proceso de lapado sin un ciclo adicional de inspección y reprocesamiento.
Para la calificación de producción, normalmente registramos el ancho del corte, el tamaño del astillado en el borde, Ra, el tiempo de ciclo por corte y la tasa de defectos post-lapado en el material de lingote real del cliente antes de bloquear la receta. Esos números importan más que un valor genérico de la hoja de datos porque el comportamiento de InP cambia con la orientación del cristal, el sistema dopante y la geometría del lingote entrante.

Limitaciones conocidas y calificación de recetas
Tres limitaciones se aplican a este proceso que vale la pena declarar directamente:
El ancho del corte es mayor que el de las sierras de alambre reciprocantes basadas en lodo. Un alambre de diamante sin fin de 0,35-0,45 mm de diámetro produce un corte más ancho que un corte multialambre de 0,14 mm con lodo. Si la pérdida por corte por oblea es el principal impulsor de costos —lo que puede ocurrir en lingotes de InP muy pequeños y de alto valor— el alambre con lodo sigue siendo competitivo. La contrapartida que obtenemos con el alambre de diamante sin fin es la velocidad de corte, la limpieza (sin manipulación de lodo) y un menor daño subsuperficial a una velocidad de avance dada.
El riesgo de astillado en el extremo de salida se reduce, no se elimina. El soporte sacrificial y la alimentación de doble velocidad cierran la mayoría de los modos de fallo por astillado en la salida, pero una oblea delgada que se desprende de un corte fuera de eje aún puede fracturarse asimétricamente. La vigilancia del operador en el segmento de salida sigue siendo parte del proceso.
La ventana de parámetros es una referencia inicial. Los rangos anteriores son los que utilizamos para secciones de lingotes de InP monocristalino en una configuración típica de sustrato de comunicación óptica. Diferentes orientaciones de cristal (InP monocristalino dopado con Fe, tipo n dopado con S, tipo p dopado con Zn) responden de manera diferente a la misma combinación de velocidad de alambre y avance. Cualquier programa de producción debe calificar la receta contra el grado y la orientación del cristal específicos en material representativo antes de comprometer los lingotes de producción.
Para equipos que abordan este proceso desde un material adyacente — corte de lingotes de silicio o corte de germanio — el proceso básico de alambre continuo se transfiere directamente, pero el conjunto de parámetros no. El InP es más blando que el silicio y más propenso a la exfoliación que el germanio, y ambas diferencias empujan la receta hacia un avance menor, un control de tensión más estricto y una protección de salida más agresiva de la que usaría en los materiales hermanos.
PREGUNTAS FRECUENTES
P: ¿Podemos procesar InP y GaAs con el mismo alambre sin cambiar nada?
Ambos materiales tienen el mismo comportamiento de exfoliación de blenda de zinc, y la configuración de la máquina es portátil. Pero el conjunto de parámetros no es idéntico: el GaAs tolera velocidades de avance ligeramente más altas para el mismo resultado de astillado, y el perfil de desgaste del alambre es diferente debido a la diferente dureza. Cambiar el material sin recalificar la receta costará rendimiento.
P: ¿Por qué no usar un alambre más delgado para reducir la pérdida de material (kerf loss)?
Por debajo de 0,30 mm, el alambre pierde la rigidez necesaria para resistir la deflexión en secciones de lingotes de InP de mayor diámetro, y la deflexión es lo que inicia la fractura por exfoliación en este material. Para secciones pequeñas (menos de 50 mm) se puede usar un alambre más delgado; para secciones más grandes, 0,35–0,45 mm es el rango más práctico.
P: ¿La variante SG20-R ofrece algo específico para InP?
El SG20-R comparte la arquitectura central del SG20. Para una aplicación de corte de lingotes recto como esta, el SG20 es la plataforma principal. El SG20-R se vuelve relevante si su alcance se expande más allá del corte paralelo; hable con nosotros sobre la operación específica antes de especificar cualquiera de los dos.
P: ¿Qué tan confiable es este proceso después de la calificación de la receta?
El proceso es estable dentro de la ventana de parámetros anterior una vez que la receta se califica en su grado de cristal específico. Los eventos que limitan el rendimiento suelen ser del lado del material (variación de lingote a lingote en el comportamiento de exfoliación, geometría del lingote entrante) en lugar de del lado de la máquina. El monitoreo del proceso en la etapa de corte —inspección del primer artículo en cada sección de lingote— detecta la deriva del lado del material a tiempo para ajustarla.
Si está preparando obleas de InP o muestras de semiconductores compuestos y desea validar la ventana de corte antes de comprometer el material de producción, envíe a Vimfun el diámetro del lingote, la orientación del cristal, el tipo de dopante, el espesor objetivo de la oblea y la tolerancia de pulido posterior. Podemos recomendar una configuración de alambre, tensión, avance, refrigerante y soporte de primera pasada para pruebas de muestra.