Eine Hartmetallschleifscheibe, die Al₂O₃ bei voller Schnitttiefe schneidet, erzeugt genügend Wärme, um Mikrorisse zu initiieren, bevor die Oberfläche überhaupt inspiziert wird. Das ist keine Hypothese – es ist der Fehlerfall, den wir bei der Bearbeitung von Präzisionskeramik am häufigsten für abgelehnte Teile verantwortlich machen. Wenn Ihr aktueller Prozess Dimensionsdrift, Kantenabsplitterungen oder Oberflächen-Ra-Werte über 2 μm erzeugt, ist die Schnittmethode fast immer die Ursache.
Diamantdrahtsäge-Keramikschneidgenauigkeit hat sich aus einem bestimmten Grund zum Maßstab für Präzisionskeramikarbeiten entwickelt: Sie adressiert gleichzeitig die mechanischen und thermischen Fehlerquellen, anstatt die eine gegen die andere einzutauschen.
Was begrenzt die Genauigkeit beim herkömmlichen Keramikschneiden?
Herkömmliche Keramikschneidmethoden führen jeweils zu einer anderen Genauigkeitseinbuße, und sie verstärken sich auf eine Weise, die in der Produktion schwer zu kontrollieren ist.
Rundschleifen (Schleifscheiben mit Diamantbesatz oder Schleifscheiben) übt hohe Normalkräfte aus – typischerweise 50–200 N, abhängig von der Härte des Materials und der Vorschubgeschwindigkeit. Bei spröden Keramiken verteilt sich diese Kraft nicht gleichmäßig über die Schnittzone; sie konzentriert sich an Korngrenzen und bereits vorhandenen Mikroluftblasen. Das Ergebnis ist eine Beschädigung unter der Oberfläche, die 20–50 μm unter der fertigen Oberfläche reicht, und eine Dimensionsschwankung, die mit dem Verschleiß der Scheibe zunimmt.
ID-Sägen (Innendurchmesser) verlassen sich auf eine rotierende dünne Klinge, die über ihren Außenrand gespannt ist. Die Klingenspannung schwankt mit der Drehzahl und der Wärmeausdehnung während des Schneidens. Jede Spannungsänderung überträgt sich direkt auf den Positionsfehler an der Schnittlinie. Bei Wafern und dünnen Keramiksubstraten führt dies zu TTV-Werten (Total Thickness Variation), die mit zunehmender Erwärmung der Klinge schwanken – ein Problem, das notorisch schwer zu kompensieren ist, ohne die Maschine anzuhalten.
Schleifen mit Schleifmitteln zur Oberflächenveredelung führt zu einem anderen Problem: Drift durch Verschleiß der Schleifscheibe. Wenn die Schleiffläche verschleißt, ändert sich die effektive Schneidgeometrie, und die Maßhaltigkeit vergrößert sich systematisch über die Lebensdauer der Scheibe. Wenn Sie nicht in Echtzeit kompensieren, ist Ihr Toleranzbereich am Ende der Lebensdauer einer Scheibe nicht derselbe wie am Anfang.
Der gemeinsame Nenner: Alle drei Methoden führen entweder zu mechanischen Schäden durch hohe Kräfte, thermischen Spannungen oder zeitabhängiger geometrischer Drift.
Wie funktioniert die Genauigkeit beim Diamantdrahtsägen von Keramik?
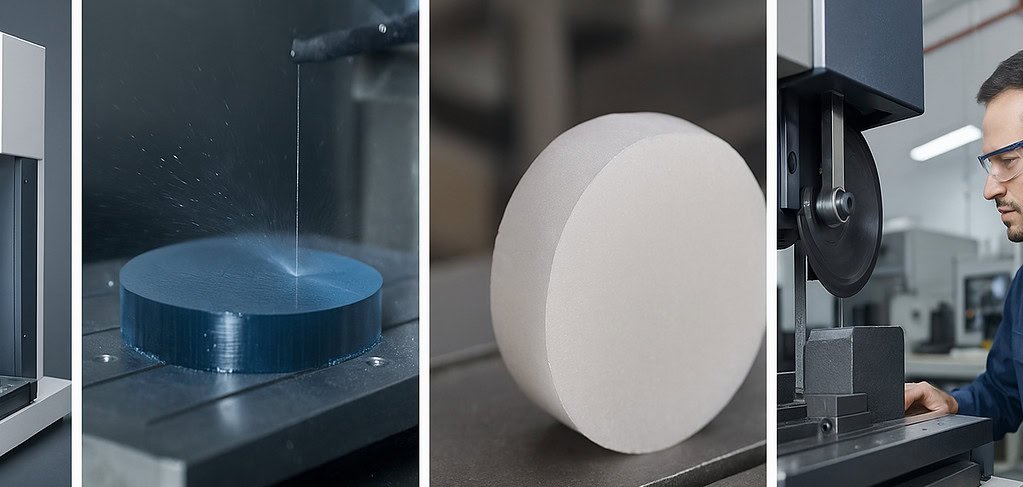
Der Präzisionsvorteil des Diamantdrahtschneidens ergibt sich aus vier physikalischen Mechanismen, nicht nur aus einem.
Geringe Schnittkraft. Ein gespannter Diamantdraht berührt das Werkstück über einen sehr kleinen Bogen und verteilt die Schleifwirkung über viele Diamantkörner gleichzeitig. Die Normalkraft pro Kontaktpunkt ist gering – typischerweise 1–10 N pro Längeneinheit Draht, verglichen mit den konzentrierten Kräften beim Klingenschnitt. Bei Keramiken mit geringer Bruchzähigkeit ist dieser Unterschied wichtig. SiC hat zum Beispiel eine KIC von etwa 3 MPa√m. Jede impulsive Schnittkraft breitet bevorzugt Risse an bestehenden Mikrode-fekten aus. Der kontinuierliche, verteilte Kontakt des Diamantdrahtes vermeidet Kraftspitzen. Die Tiefe der Unterflächenschädigung sinkt auf 5–15 μm gegenüber 20–50 μm bei herkömmlichen Methoden.
Gleichbleibende Schnittfugenbreite. Der Durchmesser des Diamantdrahtes wird während der Herstellung eng kontrolliert, und der Verschleiß während des Schneidens ist allmählich und vorhersehbar. Die resultierende Schnittfugenbreite beträgt 0,3–0,8 mm – etwa 3–5x schmaler als ein Schleifscheibenschnitt (1,5–3 mm). Eine schmalere Schnittfuge bedeutet weniger Materialabtrag pro Durchgang, geringere Schleifmittelbelastung und bessere Dimensionswiederholbarkeit über eine Charge hinweg.
Keine Wärmeansammlung. Das Schneiden mit Draht und Kühlmittel hält die Temperatur der Schnittzone niedrig. Ohne Wärmeaufbau entstehen keine thermischen Spannungen in der Keramik, keine durch Anlassen verursachten Mikrorisse und kein Dimensionswachstum durch Wärmeausdehnung des Werkstücks. Hier versagen herkömmliche Schleifverfahren bei dünnwandigen Keramiken am deutlichsten – die Wärme kann nicht entweichen.
Stabile Kraft über die Schnitttiefe. Bei einer Festdraht- oder Endlosdrahtkonfiguration ist die Spannung während des gesamten Schnitts konstant. Diese Konsistenz bedeutet, dass die Genauigkeit, die Sie bei 5 mm Tiefe erzielen, dieselbe ist wie bei 50 mm Tiefe – keine Variation der mechanischen Nachgiebigkeit mit der Schnitttiefe. Dies ist entscheidend für dicke Keramikblöcke, bei denen Klingensysteme mit zunehmender Tiefe aufgrund der Durchbiegung an Genauigkeit verlieren.
Zusammen definieren diese Mechanismen die Genauigkeit des Diamantdrahtsägens von Keramik: Es ist keine Marketing-Sprache, sondern eine messbare Folge der Wechselwirkung des Prozesses mit der Physik spröder Materialien.
Wichtige Genauigkeitsparameter beim Diamantdrahtsägen von Keramik
Der folgende Vergleich spiegelt typische Produktionswerte über verschiedene Keramikmaterialtypen hinweg wider. Alle Zahlen gehen von optimierten Prozessparametern aus; individuelle Ergebnisse variieren je nach Werkstückgeometrie und Materialgüte.
| Parameter | Herkömmliches Schleifen/ID-Säge | Diamant-Seilsäge |
|---|---|---|
| Maßtoleranz (±mm) | ±0,05 – ±0,15 | ±0,01 – ±0,05 |
| Oberflächenrauheit Ra (μm) | 1.5 – 5.0 | 0.6 – 1.2 |
| Unterflächenschädigungstiefe (μm) | 20 – 50 | 5 – 15 |
| Schweregrad von Kantenabsplitterungen | Moderate to severe | Minimal bis keine |
| TTV (Φ50 mm Substrat, μm) | 15 – 40 | 8 – 15 |
| Schnittfugenbreite (mm) | 1.5 – 3.0 | 0.3 – 0.8 |
Die Ra- und TTV-Werte stimmen mit dem überein, was wir in der Praxis messen. Die Zahlen zur Unterflächenschädigung stammen aus TEM- und SEM-Analysen von Schnittflächen – der Unterschied ist selbst bei 500-facher optischer Vergrößerung sichtbar.
Welche Keramiken profitieren am meisten von der Genauigkeit des Diamantdrahtsägens?
Nicht alle Keramiken reagieren gleichermaßen auf das Drahtschneiden. Hier ist der Genauigkeitsgewinn am bedeutendsten:
Aluminiumoxid (Al₂O₃, Mohs 9) – Die Kombination aus hoher Härte und moderater Bruchzähigkeit macht Al₂O₃ empfindlich gegenüber thermischen Spannungen beim Schleifen. Insbesondere vorgesinterte Aluminiumoxidteile reißen bei Schleifwärmezyklen an Oberflächenfehlern. Das Drahtschneiden eliminiert diesen Fehlerfall. Sehen Sie sich den vorgesinterte Aluminiumoxid-Keramikschneiden Fall für dokumentierte Dimensionsergebnisse an.
Siliziumkarbid (SiC, Knoop ~2800 kg/mm²) — SiC hat die geringste Bruchzähigkeit der gängigen Strukturkeramiken (KIC ~3 MPa√m). Es bricht, bevor es sich verformt. Jeder herkömmliche Schleifprozess, der auch nur moderate Schnittkräfte aufbringt, erzeugt unter der Oberfläche Rissnetzwerke, die bei der Oberflächeninspektion nicht sichtbar sind, aber im Betrieb zu Ermüdungsbrüchen führen. Das Drahtsägen mit seinem geringen Kraftprofil hält die Zone unter der Oberfläche intakt. Referenz: silicon carbide ring cutting für SiC-spezifische Parameterdetails.
Siliziumnitrid (Si₃N₄) — Wird häufig in Lagerringen und Motorkomponenten eingesetzt, wo die Maßgenauigkeit die Lebensdauer direkt beeinflusst. Die Bruchzähigkeit ist besser als bei SiC (~6 MPa√m), aber die Anforderungen an die Oberflächenrauheit sind extrem hoch. Diamantdraht liefert typischerweise eine Ra von 0,8–1,0 μm auf Si₃N₄, was in vielen Fällen ohne Nachschleifen nach dem Schnitt erreicht werden kann.
Zirkonoxid (ZrO₂) — Teilweise stabilisiertes Zirkonoxid wird in Dental- und biomedizinischen Anwendungen eingesetzt, wo Maßgenauigkeiten unter 50 μm Standard sind. Schleifinduzierte Phasentransformationen (tetragonal zu monoklin) nahe der Schnittfläche sind ein bekannter Versagensmechanismus. Die geringen thermischen und mechanischen Belastungen beim Drahtsägen unterdrücken diese Transformation.
Aluminiumnitrid (AlN) und Bornitrid (BN) — Beides sind Keramiken für das Wärmemanagement, bei denen die Oberflächenbeschaffenheit den thermischen Grenzflächenwiderstand direkt beeinflusst. Untergrundschäden durch Schleifen erzeugen Mikroluftblasen, die die effektive Wärmeleitfähigkeit reduzieren. Drahtschneiden erhält die Kristallstruktur nahe der Oberfläche und hält die thermische Leistung auf Spezifikation.
Prozessparameter, die die Genauigkeit des Diamantdrahtsägens von Keramik steuern
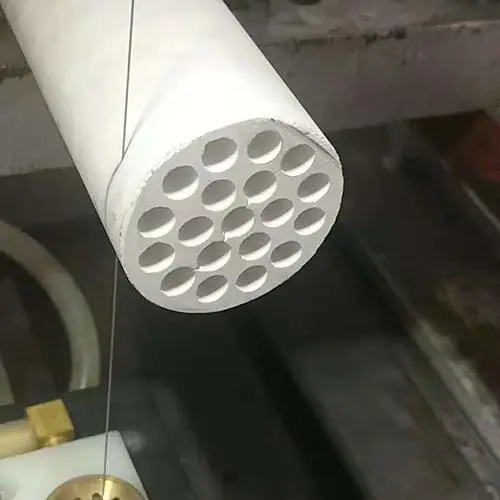
Hier verlieren die meisten Ingenieure Genauigkeitsgewinne – die Maschinenfähigkeit ist vorhanden, aber die Parameter sind nicht richtig eingestellt. Eine vollständige Aufschlüsselung der Parameterbeziehungen finden Sie unter Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit.
Drahtgeschwindigkeit
Beim Schneiden von Keramik liegen die typischen Drahtgeschwindigkeiten bei 30–70 m/s. Eine höhere Drahtgeschwindigkeit erhöht die Anzahl der Diamantkörner, die pro Sekunde durch die Schnittzone laufen, was die Kraft pro Korn reduziert und eine feinere Oberflächengüte erzeugt. Der Mechanismus: Weniger Korninteraktionen pro Zeiteinheit bedeuten eine geringere Materialabtragung pro Durchgang, was die Tiefe der Rissausbreitung reduziert.
Die Einschränkung: Eine Drahtgeschwindigkeit über 65–70 m/s bei hochporösen Keramiken kann zum Herausziehen von Körnern aus der Drahtmatrix führen, was den effektiven Schneiddurchmesser plötzlich verändert und Maßfehler einführt. Dies ist keine theoretische Sorge – es ist eine reale Prozessgrenze, die von Ihrem spezifischen Drahtbindungstyp (Harz vs. galvanisch) abhängt.
Drahtspannung
Der Spannungsbereich für das Schneiden von Keramik liegt typischerweise bei 150–300 N, angepasst an Materialhärte und Drahtdurchmesser. Eine höhere Spannung reduziert das Durchbiegen des Drahtes während des Schneidens, was die Hauptursache für Fehler in der Schnittgeometrie ist. Ein nicht ausreichend gespannter Draht biegt sich bei einem tiefen Schnitt in der Mitte durch und erzeugt einen gekrümmten Schnittquerschnitt, der wie eine leicht konkave Oberfläche auf dem Werkstück aussieht. Dieser “Bananeneffekt” zeigt sich in TTV-Messungen.
Nach unserer Erfahrung beim Schneiden von SiC-Dichtungsringen stellten wir fest, dass die Spannung beim Übergang von 50 mm auf 100 mm Schnitttiefe um etwa 10–15 % erhöht werden muss, um die gleiche Maßgenauigkeit zu erhalten. Die meisten Prozessrezepte berücksichtigen dies nicht, und es ist der Hauptgrund für die tiefenabhängige Genauigkeitsdrift.
Vorschubgeschwindigkeit
Die Vorschubgeschwindigkeit ist der Parameter, der Genauigkeit am direktesten gegen Durchsatz abwägt. Eine niedrigere Vorschubgeschwindigkeit ermöglicht mehr Schnittdurchgänge pro Tiefeneinheit, was Schleifunregelmäßigkeiten ausgleicht und eine bessere Oberflächengüte erzeugt. Für Arbeiten mit engen Toleranzen (±0,02 mm oder besser) sind bei harten Keramiken Vorschubgeschwindigkeiten unter 0,5 mm/min üblich.
Das Erhöhen der Vorschubgeschwindigkeit zur Steigerung des Durchsatzes ist in Ordnung, bis Sie eine Zunahme der Untergrundschäden feststellen. Der Übergang ist nicht allmählich – es gibt einen Schwellenwert, oberhalb dessen die Tiefe der Rissausbreitung sprunghaft ansteigt, und dies ist spezifisch für Material und Drahtzustand.
Kühlmittel
Kühlmittel erfüllt beim Drahtschneiden von Keramik zwei Funktionen: Es spült Schnittreste aus (unerlässlich, um ein erneutes Schleifen von Schleifmittel zu verhindern, das die Oberflächenqualität verschlechtert) und es unterdrückt thermische Gradienten. Für die meisten Strukturkeramiken ist deionisiertes Wasser mit einem Schneidzusatz (typischerweise in einer Konzentration von 1–3 %) gut geeignet. AlN ist die Ausnahme – es reagiert mit Wasser unter Bildung von Aluminiumhydroxid, daher erfordert das Schneiden von AlN ein ölbasiertes Kühlmittel. Wenn Sie dieses Detail übersehen, erhalten Sie eine Oberfläche, die gut aussieht, bis Sie einen SEM-Querschnitt machen und die Hydroxidschicht sehen.
Einschränkungen: Wenn die Genauigkeit von Diamantdrahtsägen Grenzen hat
Dies ist der Abschnitt, den die meisten Produktseiten überspringen. Ich werde direkt sein.
Extrem harte Materialien (über Mohs 9,5) — Diamantdrahtschneiden basiert darauf, dass das Schleifmittel härter ist als das Werkstück. Kubisches Bornitrid (cBN) und polykristalliner Diamant (PCD) haben eine Härte, die der von Diamant entspricht oder nahe kommt. Das Drahtschneiden dieser Materialien ist möglich, aber die Drahtverschleißraten werden kommerziell unpraktisch, und die Genauigkeit verschlechtert sich schnell, wenn der Draht ungleichmäßig verschleißt.
Gebogene oder konturierte Schnitte — Diamantdrahtsägen schneiden in geraden oder einfachen Kreisbahnen. Wenn Ihr Keramikteil eine komplexe 3D-Geometrie, konturierte Taschen oder Sacklöcher erfordert, ist das Drahtsägen nicht das richtige Werkzeug. EDM-Bearbeitung oder Ultraschallbearbeitung bewältigen diese Geometrien besser.
Ultradünne Substrate unter 0,3 mm — Unter 0,3 mm Dicke kann die Drahtkraft, obwohl gering, während des Schnitts zu Verzug führen. Teile, die bei 0,2 mm oder weniger flach sein müssen, erfordern typischerweise spezielle Vorrichtungen, sehr geringe Spannung und langsamere Vorschübe – und selbst dann sinkt die Ausbeute. Es ist in einigen Fällen erreichbar, erfordert aber erhebliche Prozessentwicklung.
Hochvolumige Schnitte ohne Budget für Nachbearbeitung — Drahtschneiden erreicht Ra 0,6–1,2 μm. Wenn Ihre Spezifikation Ra unter 0,3 μm erfordert, benötigen Sie immer noch einen Nachschleif- oder Polierschritt. Drahtschneiden kommt nahe heran, ist aber kein Ersatz für das Läppen bei extrem engen Oberflächengütespezifikationen.
Das Vorabwissen um diese Grenzen vermeidet die Situation, in der Sie sich für das Drahtschneiden für ein Teil entschieden haben, das tatsächlich einen anderen Ansatz erfordert.
Bereit, die Genauigkeit von Diamantdrahtsägen für Ihre Keramikanwendung zu bewerten?
Wenn Sie das Drahtschneiden für eine Keramikbearbeitungsanwendung evaluieren – sei es für Strukturkomponenten aus Al₂O₃, Verschleißteile aus SiC oder Präzisionssubstrate aus ZrO₂ – sind die oben diskutierten Prozessparameter und materialspezifischen Anforderungen der Ausgangspunkt, nicht der Endpunkt. Die tatsächliche Genauigkeit, die Sie erreichen, hängt von der Teilegeometrie, der Toleranzspezifikation und der Materialgüte ab.
Unser Ingenieurteam bewertet regelmäßig die Schnitttauglichkeit für Präzisionskeramikanwendungen. Wir können Ihre Zeichnungsanforderungen mit bewährten Drahtschneideparametern abgleichen und Musterzuschnitte zur Maßhaltigkeitsprüfung bereitstellen.
Kontaktieren Sie uns, um Ihre Anforderungen an das Keramikschneiden zu besprechen. Geben Sie Ihr Zielmaterial, die Teileabmessungen und die angestrebte Genauigkeitsspezifikation an – das gibt uns genug, um Ihnen eine reale Antwort zu geben, keine allgemeine.

FAQ
F: Welche Oberflächenrauheit kann das Diamantdrahtschneiden bei Al₂O₃ erreichen?
A: Bei Al₂O₃ mit Standarddichte (96–99,5 % Reinheit) erzielt optimiertes Diamantdrahtschneiden Ra-Werte von 0,6–1,0 μm. Material mit höherer Reinheit und feinerer Korngröße erreicht typischerweise den unteren Bereich dieser Spanne.
F: Können Diamantdrahtsägen Keramik mit dem gleichen Durchsatz wie Schleifen schneiden?
A: Bei Schnitten mit flachem Querschnitt an Blöcken oder Barren ist der Durchsatz beim Drahterodieren vergleichbar oder schneller als beim Schleifen. Für komplexes Formschleifen oder Oberflächenveredelung bleibt Schleifen schneller. Der Vorteil des Drahterodierens liegt in der Genauigkeit und der Integrität der Suboberfläche, nicht immer in der Zykluszeit.
F: Wie beeinflusst der Drahtdurchmesser die Schnittgenauigkeit bei Keramiken?
A: Ein kleinerer Drahtdurchmesser (z. B. 0,2 mm gegenüber 0,5 mm) erzeugt eine schmalere Schnittfuge und geringere Schnittkräfte, was dünnen oder empfindlichen Teilen zugutekommt. Der Kompromiss ist eine geringere Drahtspannungsfähigkeit und ein schnellerer Verschleiß, was bei langen Schnitten zu Dimensionsabweichungen führen kann. Für die meisten strukturellen Keramikanwendungen ist ein Draht von 0,3–0,5 mm das praktische Gleichgewicht zwischen Genauigkeit und Durchsatz.
Autor: Senior Process Engineer, Precision Ceramics Division — 10 Jahre Erfahrung im Schneiden von Strukturkeramiken für Halbleiter-, Luft- und Raumfahrt- sowie industrielle Verschleißanwendungen.
Veröffentlicht: 2026-09-15