Una muela de carburo que corta Al₂O₃ a profundidad de corte completa genera suficiente calor para iniciar microfisuras antes de que la superficie sea siquiera inspeccionada. Eso no es hipotético — es el modo de falla que rastreamos hasta la mayoría de las piezas rechazadas en el mecanizado de cerámica de precisión. Si su proceso actual está produciendo deriva dimensional, astillado de bordes o valores de Ra superficial superiores a 2 μm, el método de corte es casi siempre la causa raíz.
Precisión de corte de cerámica con sierra de hilo de diamante se ha convertido en el punto de referencia para el trabajo de cerámica de precisión por una razón específica: aborda las fuentes de error mecánicas y térmicas al mismo tiempo, en lugar de intercambiar una por la otra.
¿Qué limita la precisión en el corte convencional de cerámica?
Los métodos convencionales de corte de cerámica imponen una penalización de precisión diferente, y se combinan de maneras difíciles de controlar en la producción.
Rectificado con disco rotatorio (muelas de copa de diamante o discos abrasivos) aplica altas fuerzas normales — típicamente 50–200 N dependiendo de la dureza del material y la velocidad de avance. Para cerámicas frágiles, esa fuerza no se distribuye uniformemente en la zona de corte; se concentra en los límites de grano y en los microvacíos preexistentes. El resultado es daño subsuperficial que se extiende 20–50 μm por debajo de la superficie terminada, y una variación dimensional que se amplía a medida que la muela se desgasta.
Sierras de ID (diámetro interior) se basan en una hoja delgada giratoria sujeta a tensión en su borde exterior. La tensión de la hoja fluctúa con la velocidad de rotación y la expansión térmica durante el corte. Cualquier variación de tensión se traduce directamente en un error de posición en la línea de corte. Para obleas y sustratos cerámicos delgados, esto produce valores de TTV (variación total de espesor) que derivan a medida que la hoja se calienta — un problema notoriamente difícil de compensar sin detener la máquina.
Rectificado abrasivo para acabado superficial introduce un problema diferente: deriva por desgaste de la muela. A medida que la cara abrasiva se desgasta, la geometría de corte efectiva cambia y la tolerancia dimensional se amplía sistemáticamente durante la vida útil de la muela. A menos que esté compensando en tiempo real, su banda de tolerancia al final de la vida útil de una muela no es la misma que al principio.
El hilo común: los tres métodos introducen daño mecánico de alta fuerza, estrés térmico o deriva geométrica dependiente del tiempo.
Cómo funciona la precisión del corte de cerámica con sierra de hilo de diamante
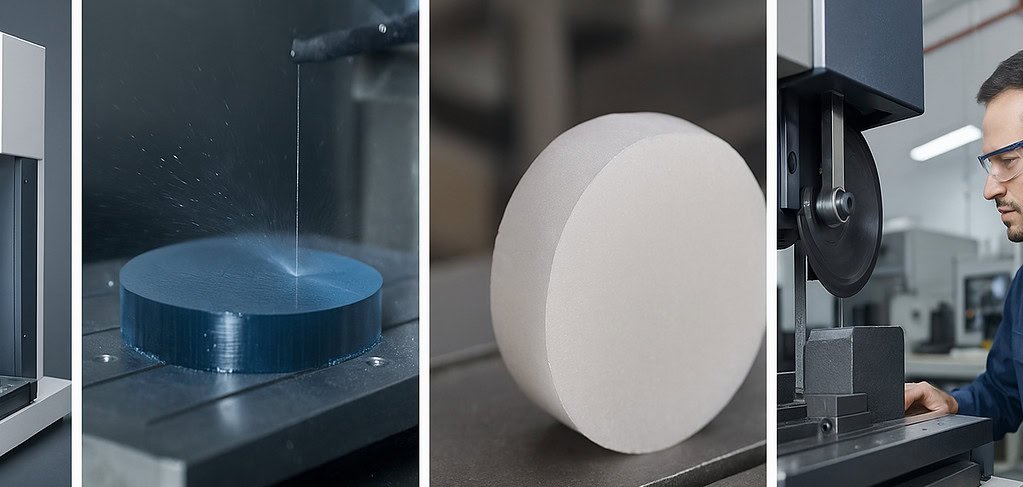
La ventaja de precisión del corte con hilo de diamante proviene de cuatro mecanismos físicos, no solo de uno.
Baja fuerza de corte. Un hilo de diamante bajo tensión entra en contacto con la pieza de trabajo en un arco muy pequeño, distribuyendo la acción abrasiva en muchos granos de diamante simultáneamente. La fuerza normal por punto de contacto es baja — típicamente 1–10 N por unidad de longitud de hilo, en comparación con las fuerzas concentradas en un corte de hoja. Para cerámicas con baja tenacidad a la fractura, esta diferencia importa. El SiC, por ejemplo, tiene una KIC de aproximadamente 3 MPa√m. Cualquier fuerza de corte impulsiva propaga preferentemente grietas en microdefectos existentes. El contacto continuo y distribuido del hilo de diamante evita picos de fuerza. La profundidad del daño subsuperficial cae a 5–15 μm frente a 20–50 μm con métodos convencionales.
Ancho de corte constante. El diámetro del hilo de diamante se controla estrictamente durante la fabricación, y el desgaste durante el corte es gradual y predecible. El ancho de corte resultante es de 0.3–0.8 mm — aproximadamente 3–5 veces más estrecho que un corte de muela (1.5–3 mm). Un corte más estrecho significa menos remoción de material por pasada, menos carga abrasiva y mejor repetibilidad dimensional en un lote.
Sin acumulación de calor. El corte con hilo y refrigerante mantiene baja la temperatura de la zona de corte. Sin acumulación de calor, no hay estrés térmico en la cerámica, no hay microfisuras inducidas por el temple, y no hay crecimiento dimensional por expansión térmica de la pieza de trabajo. Aquí es donde el rectificado convencional falla más visiblemente en cerámicas de pared delgada — el calor no tiene a dónde ir.
Fuerza estable a través de la profundidad de corte. En una configuración de hilo fijo o hilo continuo, la tensión es constante durante todo el corte. Esa consistencia significa que la precisión que se obtiene a 5 mm de profundidad es la misma precisión que se obtiene a 50 mm de profundidad — sin variación de cumplimiento mecánico con la profundidad de corte. Esto es crítico para bloques cerámicos gruesos donde los métodos basados en hojas pierden precisión a medida que la deflexión aumenta con la profundidad.
Juntos, estos mecanismos definen la precisión del corte de cerámica con sierra de hilo de diamante: no es un lenguaje de marketing, es una consecuencia medible de cómo el proceso interactúa con la física de materiales frágiles.
Parámetros clave de precisión en el corte de cerámica con sierra de hilo de diamante
La siguiente comparación refleja valores de producción típicos en múltiples tipos de materiales cerámicos. Todas las cifras asumen parámetros de proceso optimizados; los resultados individuales variarán según la geometría de la pieza de trabajo y el grado del material.
| Parámetro | Rectificado/Sierra de ID convencional | Sierra de hilo diamantado |
|---|---|---|
| Tolerancia dimensional (±mm) | ±0.05 – ±0.15 | ±0.01 – ±0.05 |
| Rugosidad superficial Ra (μm) | 1.5 – 5.0 | 0.6 – 1.2 |
| Profundidad de daño subsuperficial (μm) | 20 – 50 | 5 – 15 |
| Severidad del astillado del borde | Moderate to severe | Mínima a ninguna |
| TTV (sustrato de Φ50 mm, μm) | 15 – 40 | 8 – 15 |
| Ancho de corte (mm) | 1.5 – 3.0 | 0.3 – 0.8 |
Las cifras de Ra y TTV son consistentes con lo que medimos en la práctica. Los números de daño subsuperficial provienen de análisis TEM y SEM de sección transversal de caras cortadas — la diferencia es visible incluso con magnificación óptica de 500×.
¿Qué cerámicas se benefician más de la precisión de la sierra de hilo de diamante?
No todas las cerámicas responden por igual al corte con hilo. Aquí es donde la ganancia de precisión es más significativa:
Alúmina (Al₂O₃, Mohs 9) — La combinación de alta dureza y tenacidad a la fractura moderada hace que el Al₂O₃ sea sensible al estrés térmico de la rectificación. Las piezas de alúmina pre-sinterizadas en particular se agrietan en defectos superficiales durante los ciclos de calor de rectificación. El corte por hilo elimina este modo de fallo. Ver el corte de cerámica de alúmina pre-sinterizada caso de resultados dimensionales documentados.
Carburo de silicio (SiC, Knoop ~2800 kg/mm²) — El SiC tiene la menor tenacidad a la fractura de las cerámicas estructurales comunes (KIC ~3 MPa√m). Se agrieta antes de deformarse. Cualquier proceso de rectificación convencional que aplique fuerzas de corte incluso moderadas produce redes de grietas subsuperficiales que no se ven en la inspección superficial pero que causan fallos por fatiga en servicio. El perfil de baja fuerza del corte por hilo mantiene intacta la zona subsuperficial. Referencia: corte de anillos de carburo de silicio para detalles de parámetros específicos de SiC.
Nitruro de silicio (Si₃N₄) — Ampliamente utilizado en pistas de rodamientos y componentes de motor donde la precisión dimensional afecta directamente la vida útil por fatiga. La tenacidad a la fractura es mejor que la del SiC (~6 MPa√m), pero los requisitos de rugosidad superficial son extremadamente estrictos. El hilo de diamante típicamente entrega Ra 0.8–1.0 μm en Si₃N₄, lograble sin rectificación post-corte en muchos casos.
Circonio (ZrO₂) — La zirconia parcialmente estabilizada se utiliza en aplicaciones dentales y biomédicas donde la precisión dimensional sub-50 μm es estándar. La transformación de fase inducida por rectificación (tetragonal a monoclínica) cerca de la superficie de corte es un mecanismo de fallo conocido. La baja carga térmica y mecánica del corte por hilo suprime esta transformación.
Nitruro de aluminio (AlN) y nitruro de boro (BN) — Ambos son cerámicas de gestión térmica donde la condición superficial afecta directamente la resistencia de la interfaz térmica. El daño subsuperficial por rectificación crea micro-vacíos que reducen la conductividad térmica efectiva. El corte por hilo preserva la estructura cristalina cercana a la superficie y mantiene el rendimiento térmico según las especificaciones.
Parámetros de Proceso que Controlan la Precisión del Corte de Cerámica con Sierra de Hilo de Diamante
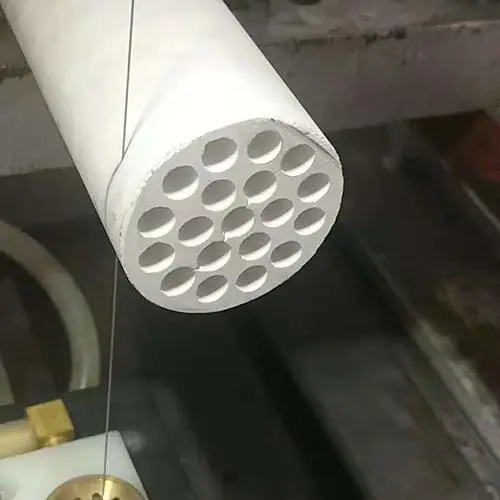
Aquí es donde la mayoría de los ingenieros pierden las ganancias de precisión: la capacidad de la máquina está ahí, pero los parámetros no están ajustados. Para un desglose completo de las relaciones de parámetros, consulte la velocidad del alambre, la tensión y la velocidad de avance.
Velocidad del cable
Para el corte de cerámica, las velocidades típicas del hilo oscilan entre 30 y 70 m/s. Una mayor velocidad del hilo aumenta el número de granos de diamante que pasan por la zona de corte por segundo, lo que reduce la fuerza por grano y produce un acabado superficial más fino. El mecanismo: menos interacciones de grano por unidad de tiempo significa una eliminación de material menos profunda por pasada, reduciendo la profundidad de propagación de grietas.
La advertencia: una velocidad del hilo superior a 65–70 m/s en cerámicas de alta porosidad puede causar la extracción de granos de la matriz del hilo, lo que cambia repentinamente el diámetro de corte efectivo e introduce errores dimensionales. Esta no es una preocupación teórica: es un límite de proceso real que depende de su tipo específico de unión del hilo (resina vs. galvanizado).
Tensión del cable
El rango de tensión para el corte de cerámica es típicamente de 150–300 N, ajustado por la dureza del material y el diámetro del hilo. Una mayor tensión reduce la flexión del hilo durante el corte, que es la principal fuente de error en la geometría de la ranura. Un hilo insuficientemente tenso se deforma en el punto medio durante un corte profundo, creando una sección transversal de ranura curva que parece una superficie ligeramente cóncava en la pieza de trabajo. Ese “efecto plátano” aparece en las mediciones TTV.
En nuestra experiencia cortando anillos de sellado de SiC, encontramos que la tensión necesita aumentar aproximadamente un 10–15% al pasar de una profundidad de corte de 50 mm a 100 mm para mantener la misma precisión dimensional. La mayoría de las recetas de proceso no tienen esto en cuenta, y es la razón principal de la deriva de precisión dependiente de la profundidad.
Velocidad de alimentación
La velocidad de avance es el parámetro que más directamente intercambia precisión contra rendimiento. Una menor velocidad de avance permite más pasadas de corte por unidad de profundidad, lo que promedia las irregularidades abrasivas y produce un mejor acabado superficial. Para trabajos de tolerancia estricta (±0.02 mm o mejor), las velocidades de avance por debajo de 0.5 mm/min son comunes en cerámicas duras.
Aumentar la velocidad de avance para aumentar el rendimiento está bien hasta que vea aumentar el daño subsuperficial. La transición no es gradual: hay un umbral por encima del cual la profundidad de propagación de grietas salta, y es específico del material y de la condición del hilo.
Refrigerante
El refrigerante cumple dos funciones en el corte de cerámica con hilo: expulsa los escombros del corte (esencial para evitar el re-corte abrasivo que degrada la calidad de la superficie) y suprime los gradientes térmicos. Para la mayoría de las cerámicas estructurales, el agua desionizada con un aditivo de corte (típicamente en concentración del 1–3%) funciona bien. El AlN es la excepción: reacciona con el agua para formar hidróxido de aluminio, por lo que el corte de AlN requiere refrigerante a base de aceite. Omitir este detalle producirá una superficie que parece bien hasta que se realiza una sección transversal con SEM y se ve la capa de hidróxido.
Limitaciones: Cuando la Precisión de la Sierra de Hilo de Diamante Tiene Límites
Esta es la sección que la mayoría de las páginas de productos omiten. Seré directo.
Materiales extremadamente duros (superiores a 9.5 en la escala de Mohs) — El corte con hilo de diamante se basa en que el abrasivo sea más duro que la pieza de trabajo. El nitruro de boro cúbico (cBN) y el diamante policristalino (PCD) tienen una dureza igual o cercana a la del diamante. Es posible cortar estos materiales con hilo, pero las tasas de desgaste del hilo se vuelven comercialmente impracticables y la precisión se degrada rápidamente a medida que el hilo se desgasta de manera desigual.
Cortes curvos o contorneados — Las sierras de hilo de diamante cortan en trayectorias rectas o de arco simple. Si su pieza de cerámica requiere geometría 3D compleja, cavidades contorneadas o cortes ciegos, la sierra de hilo no es la herramienta adecuada. El mecanizado por electroerosión o el mecanizado ultrasónico manejan esas geometrías mejor.
Sustratos ultrafinos por debajo de 0.3 mm — Por debajo de 0.3 mm de espesor, la fuerza del hilo, aunque baja, puede causar deformación durante el corte. Las piezas que necesitan salir planas a 0.2 mm o menos generalmente requieren fijación especializada, tensión muy baja y avances más lentos, e incluso entonces, el rendimiento disminuye. Es factible en algunos casos, pero requiere un desarrollo de proceso significativo.
Cortes de alto volumen sin presupuesto de post-procesamiento — El corte con hilo logra Ra 0.6–1.2 μm. Si su especificación requiere Ra por debajo de 0.3 μm, aún necesitará un paso de pulido o lapidado post-corte. El corte con hilo se acerca, pero no reemplaza al lapidado en especificaciones de acabado superficial ultra-estrictas.
Conocer estos límites de antemano evita la situación en la que te has comprometido con el corte por hilo para una pieza que en realidad necesita un enfoque diferente.
¿Listo para evaluar la precisión de la sierra de hilo de diamante para su aplicación cerámica?
Si está evaluando el corte por hilo para una aplicación de mecanizado de cerámica — ya sean componentes estructurales de Al₂O₃, piezas de desgaste de SiC o sustratos de precisión de ZrO₂ — los parámetros del proceso y los requisitos específicos del material discutidos anteriormente son el punto de partida, no el punto final. La precisión real que logrará depende de la geometría de la pieza, la especificación de tolerancia y el grado del material.
Nuestro equipo de ingeniería evalúa regularmente la viabilidad del corte para aplicaciones de cerámica de precisión. Podemos evaluar los requisitos de su dibujo frente a parámetros probados de corte por hilo y proporcionar cortes de muestra para la validación dimensional.
Contáctenos para discutir sus requisitos de corte de cerámica. Incluya su material objetivo, las dimensiones de la pieza y la especificación de precisión que está buscando — eso nos da suficiente información para darle una respuesta real, no una genérica.

PREGUNTAS FRECUENTES
P: ¿Qué rugosidad superficial puede lograr el corte por hilo de diamante en Al₂O₃?
R: En Al₂O₃ de densidad estándar (pureza 96–99.5%), el corte optimizado por hilo de diamante produce valores de Ra de 0.6–1.0 μm. El material de mayor pureza con un tamaño de grano más fino típicamente logra el extremo inferior de este rango.
P: ¿Pueden las sierras de hilo de diamante cortar cerámica con el mismo rendimiento que el rectificado?
R: Para cortes de sección plana en bloques o lingotes, el rendimiento del corte por hilo es comparable o más rápido que el rectificado. Para el rectificado de formas complejas o el acabado superficial, el rectificado sigue siendo más rápido. La ventaja del corte por hilo es la precisión y la integridad subsuperficial, no siempre el tiempo de ciclo.
P: ¿Cómo afecta el diámetro del hilo a la precisión del corte en cerámicas?
R: Un diámetro de hilo más pequeño (por ejemplo, 0.2 mm frente a 0.5 mm) produce un corte más estrecho y fuerzas de corte más bajas, lo que beneficia a las piezas delgadas o frágiles. La contrapartida es una menor capacidad de tensión del hilo y un desgaste más rápido, lo que puede introducir deriva dimensional en cortes largos. Para la mayoría de las aplicaciones de cerámica estructural, un hilo de 0.3–0.5 mm es el equilibrio práctico entre precisión y rendimiento.
Autor: Ingeniero de Procesos Senior, División de Cerámicas de Precisión — 10 años de experiencia en corte de cerámica estructural para aplicaciones semiconductoras, aeroespaciales y de desgaste industrial.
Publicado: 2026-09-15