Шлифовальный круг из карбида, режущий Al₂O₃ на полную глубину резания, генерирует достаточно тепла, чтобы вызвать микротрещины еще до того, как поверхность будет осмотрена. Это не гипотеза — это режим отказа, который мы чаще всего связываем с отклоненными деталями при обработке прецизионной керамики. Если ваш текущий процесс приводит к отклонению размеров, сколам кромок или значениям шероховатости поверхности Ra выше 2 мкм, то метод резки почти всегда является первопричиной.
Точность резки керамики алмазно-канатным станком стал эталоном для прецизионной обработки керамики по определенной причине: он одновременно устраняет механические и тепловые источники ошибок, а не заменяет одно другим.
Что ограничивает точность при традиционной резке керамики?
Традиционные методы резки керамики накладывают различные ограничения на точность, и они усугубляются таким образом, что их трудно контролировать в производстве.
Резка вращающимся диском (алмазные шлифовальные круги или абразивные диски) создает высокое нормальное усилие — обычно 50–200 Н в зависимости от твердости материала и скорости подачи. Для хрупкой керамики это усилие распределяется неравномерно по зоне резания; оно концентрируется на границах зерен и в предварительно существующих микропустотах. Результатом является подповерхностное повреждение, простирающееся на 20–50 мкм ниже обработанной поверхности, и отклонение размеров, которое увеличивается по мере износа круга.
Пильные станки с внутренним диаметром (ID) используют вращающееся тонкое лезвие, натянутое по внешнему ободу. Натяжение лезвия колеблется с частотой вращения и тепловым расширением во время резки. Любое изменение натяжения напрямую преобразуется в ошибку положения на линии реза. Для пластин и тонких керамических подложек это приводит к значениям TTV (общая вариация толщины), которые изменяются по мере нагрева лезвия — проблема, которую чрезвычайно трудно компенсировать без остановки станка.
Абразивная шлифовка для финишной обработки поверхности создает другую проблему: отклонение из-за износа круга. По мере износа абразивной поверхности эффективная геометрия резания изменяется, и допуск на размеры систематически увеличивается в течение срока службы круга. Если вы не компенсируете в режиме реального времени, ваш диапазон допусков в конце срока службы круга отличается от начала.
Общая черта: все три метода вызывают либо механическое повреждение с высоким усилием, либо термический стресс, либо зависящее от времени геометрическое отклонение.
Как работает точность резки керамики алмазно-канатным станком
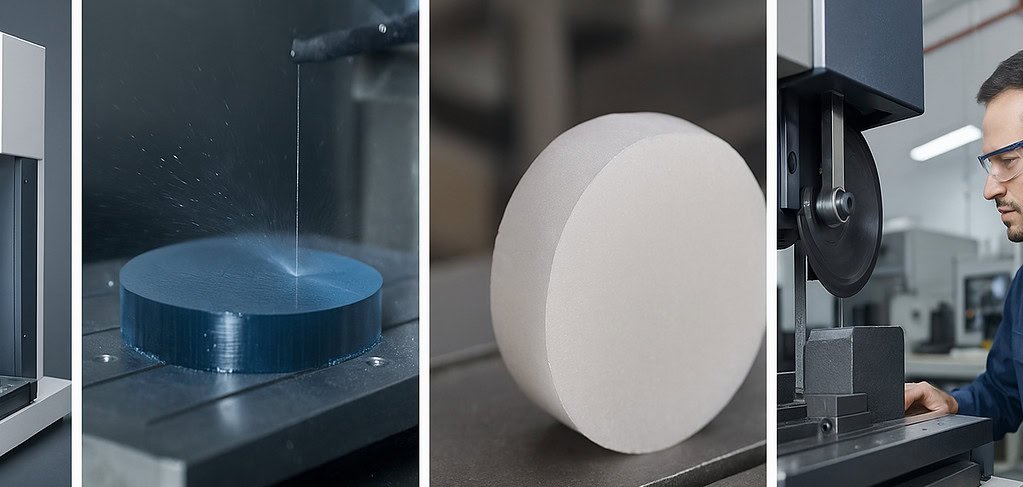
Преимущество алмазно-канатного резания в точности обусловлено четырьмя физическими механизмами, а не одним.
Низкое усилие резания. Алмазный канат под натяжением контактирует с заготовкой по очень небольшой дуге, распределяя абразивное действие по множеству алмазных зерен одновременно. Нормальное усилие на точку контакта низкое — обычно 1–10 Н на единицу длины каната, по сравнению с концентрированными усилиями при резке лезвием. Для керамики с низкой трещиностойкостью эта разница имеет значение. Например, SiC имеет KIC примерно 3 МПа√м. Любое импульсное режущее усилие преимущественно распространяет трещины по существующим микродефектам. Непрерывный, распределенный контакт алмазного каната позволяет избежать пиковых нагрузок. Глубина подповерхностного повреждения снижается до 5–15 мкм по сравнению с 20–50 мкм при использовании традиционных методов.
Постоянная ширина реза. Диаметр алмазного каната строго контролируется при производстве, а износ при резке происходит постепенно и предсказуемо. Получаемая ширина реза составляет 0,3–0,8 мм — примерно в 3–5 раз меньше, чем при резке шлифовальным кругом (1,5–3 мм). Меньшая ширина реза означает меньшее удаление материала за проход, меньшую нагрузку на абразив и лучшую повторяемость размеров в партии.
Отсутствие накопления тепла. Резка канатным станком с использованием охлаждающей жидкости поддерживает низкую температуру зоны резания. Без накопления тепла нет термического напряжения в керамике, нет микротрещин, вызванных отпуском, и нет термического расширения заготовки. Именно здесь традиционная шлифовка наиболее явно терпит неудачу при обработке тонкостенной керамики — тепло не имеет выхода.
Стабильное усилие по глубине реза. В конфигурации с фиксированным или бесконечным канатом натяжение постоянно на протяжении всего реза. Эта постоянство означает, что точность, которую вы получаете на глубине 5 мм, такая же, как и на глубине 50 мм — нет изменения механической податливости с глубиной реза. Это критически важно для толстых керамических блоков, где методы на основе лезвий теряют точность по мере увеличения прогиба с глубиной.
Вместе эти механизмы определяют точность резки керамики алмазно-канатным станком: это не маркетинговый язык, а измеримое следствие взаимодействия процесса с физикой хрупких материалов.
Ключевые параметры точности при резке керамики алмазно-канатным станком
Следующее сравнение отражает типичные производственные значения для различных типов керамических материалов. Все цифры предполагают оптимизированные параметры процесса; индивидуальные результаты будут варьироваться в зависимости от геометрии заготовки и марки материала.
| Параметр | Традиционная шлифовка/ID-пила | Алмазная проволочная пила |
|---|---|---|
| Допуск на размеры (±мм) | ±0,05 – ±0,15 | ±0,01 – ±0,05 |
| Шероховатость поверхности Ra (мкм) | 1.5 – 5.0 | 0.6 – 1.2 |
| Глубина подповерхностного повреждения (мкм) | 20 – 50 | 5 – 15 |
| Серьезность сколов кромок | Moderate to severe | Минимальная или отсутствует |
| TTV (подложка Φ50 мм, мкм) | 15 – 40 | 8 – 15 |
| Ширина реза (мм) | 1.5 – 3.0 | 0.3 – 0.8 |
Цифры Ra и TTV соответствуют тому, что мы измеряем на практике. Данные о подповерхностном повреждении получены в результате анализа поперечных сечений вырезанных поверхностей с помощью TEM и SEM — разница видна даже при 500-кратном оптическом увеличении.
Какие керамические материалы получают наибольшую выгоду от точности алмазно-канатного резания?
Не вся керамика одинаково реагирует на канатную резку. Вот где прирост точности наиболее значителен:
Оксид алюминия (Al₂O₃, твердость по Моосу 9) — Сочетание высокой твердости и умеренной трещиностойкости делает Al₂O₃ чувствительным к термическому напряжению от шлифовки. Особенно детали из предварительно спеченного оксида алюминия трескаются по поверхностным дефектам во время циклов нагрева при шлифовке. Канатная резка устраняет этот режим отказа. См. предварительно спеченный алюмокерамический рез случай для документированных результатов по размерам.
Карбид кремния (SiC, твердость по Кнупу ~2800 кг/мм²) — SiC обладает самой низкой трещиностойкостью среди распространенных конструкционных керамик (KIC ~3 МПа√м). Он трескается до деформации. Любой традиционный процесс шлифования, применяющий даже умеренные силы резания, создает подповерхностные сети трещин, которые не видны при поверхностном осмотре, но вызывают усталостное разрушение в эксплуатации. Резка проволокой благодаря низкому силовому профилю сохраняет подповерхностную зону неповрежденной. См. silicon carbide ring cutting для получения подробной информации о параметрах, специфичных для SiC.
Нитрид кремния (Si₃N₄) — Широко используется в подшипниковых кольцах и компонентах двигателя, где точность размеров напрямую влияет на срок службы до усталостного разрушения. Трещиностойкость лучше, чем у SiC (~6 МПа√м), но требования к шероховатости поверхности чрезвычайно строгие. Алмазная проволока обычно обеспечивает Ra 0,8–1,0 мкм на Si₃N₄, что во многих случаях достигается без последующей шлифовки.
Диоксид циркония (ZrO₂) — Частично стабилизированный диоксид циркония используется в стоматологии и биомедицине, где стандартной является точность размеров до 50 мкм. Преобразование фазы, вызванное шлифованием (из тетрагональной в моноклинную), вблизи режущей поверхности является известным механизмом отказа. Низкие тепловые и механические нагрузки при резке проволокой подавляют эту трансформацию.
Нитрид алюминия (AlN) и нитрид бора (BN) — Оба являются керамическими материалами для управления тепловыми режимами, где состояние поверхности напрямую влияет на сопротивление тепловому интерфейсу. Повреждения под поверхностью от шлифовки создают микропустоты, снижающие эффективную теплопроводность. Резка проволокой сохраняет кристаллическую структуру вблизи поверхности и поддерживает тепловые характеристики в соответствии со спецификациями.
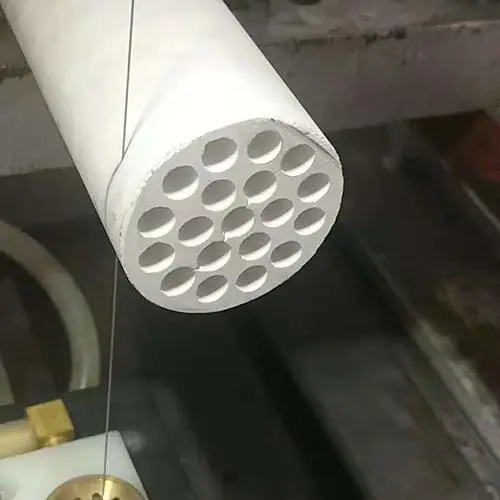
Параметры процесса, контролирующие точность резки керамики алмазной проволокой
Именно здесь большинство инженеров теряют прирост точности — возможности машины есть, но параметры не настроены. Полный разбор взаимосвязей параметров см. в скорость проволоки, натяжение и скорость подачи.
Скорость провода
При резке керамики типичная скорость проволоки составляет 30–70 м/с. Более высокая скорость проволоки увеличивает количество алмазных зерен, проходящих через зону резки в секунду, что снижает силу на зерно и обеспечивает более тонкую чистоту поверхности. Механизм: меньшее количество взаимодействий зерен в единицу времени означает меньшее снятие материала за проход, что уменьшает глубину распространения трещин.
Оговорка: скорость проволоки выше 65–70 м/с на керамике с высокой пористостью может вызвать вырыв зерен из матрицы проволоки, что внезапно изменяет эффективный диаметр резки и вносит размерную ошибку. Это не теоретическая проблема — это реальный предел процесса, который зависит от вашего конкретного типа связки проволоки (смола или гальваническое покрытие).
Натяжение проволоки
Диапазон натяжения для резки керамики обычно составляет 150–300 Н, регулируется в зависимости от твердости материала и диаметра проволоки. Более высокое натяжение уменьшает прогиб проволоки во время резки, что является основной причиной ошибки геометрии пропила. Недостаточно натянутая проволока прогибается посередине при глубокой резке, создавая изогнутое поперечное сечение пропила, которое выглядит как слегка вогнутая поверхность на заготовке. Этот “эффект банана” проявляется в измерениях TTV.
По нашему опыту резки уплотнительных колец из SiC, мы обнаружили, что натяжение необходимо увеличить примерно на 10–15%, при переходе от глубины резки 50 мм к 100 мм, чтобы сохранить ту же размерную точность. Большинство технологических рецептов этого не учитывают, и это основная причина дрейфа точности в зависимости от глубины.
Скорость подачи
Скорость подачи — это параметр, который наиболее прямо влияет на соотношение точности и производительности. Более низкая скорость подачи позволяет увеличить количество проходов резки на единицу глубины, что усредняет абразивные неровности и обеспечивает лучшую чистоту поверхности. Для работ с жесткими допусками (±0,02 мм или лучше) скорости подачи ниже 0,5 мм/мин являются обычными для твердой керамики.
Увеличение скорости подачи для повышения производительности — это нормально, пока вы не увидите увеличение повреждений под поверхностью. Переход не постепенный — существует порог, выше которого глубина распространения трещин резко возрастает, и это зависит от материала и состояния проволоки.
Охлаждающая жидкость
Охлаждающая жидкость выполняет две функции при резке керамики проволокой: она смывает продукты резки (что важно для предотвращения повторного резания абразивом, ухудшающего качество поверхности) и подавляет тепловые градиенты. Для большинства конструкционных керамик хорошо подходит деионизированная вода с добавкой для резки (обычно в концентрации 1–3%). Исключение составляет AlN — он реагирует с водой с образованием гидроксида алюминия, поэтому для резки AlN требуется охлаждающая жидкость на масляной основе. Пропуск этой детали приведет к получению поверхности, которая выглядит нормально, пока вы не сделаете поперечное сечение в СЭМ и не увидите слой гидроксида.
Ограничения: Когда точность алмазной проволочной пилы имеет границы
Это раздел, который пропускает большинство страниц продуктов. Я буду прямолинеен.
Чрезвычайно твердые материалы (выше 9,5 по Моосу) — Алмазная резка проволокой основана на том, что абразив тверже заготовки. Кубический нитрид бора (cBN) и поликристаллический алмаз (PCD) имеют твердость, равную алмазу или близкую к ней. Резка проволокой этих материалов возможна, но скорость износа проволоки становится коммерчески непрактичной, а точность быстро снижается по мере неравномерного износа проволоки.
Изогнутые или контурные резы — Алмазные проволочные пилы режут по прямым или простым дуговым траекториям. Если ваша керамическая деталь требует сложной 3D геометрии, контурных карманов или глухих резов, резка проволокой не подходит. Обработка методом электроэрозионной или ультразвуковой обработки лучше справляется с такими геометриями.
Ультратонкие подложки толщиной менее 0,3 мм — При толщине менее 0,3 мм сила проволоки, даже будучи низкой, может вызвать деформацию во время резки. Детали, которые должны быть плоскими при толщине 0,2 мм или менее, обычно требуют специальной оснастки, очень низкого натяжения и более медленной подачи — и даже в этом случае выход снижается. Это достижимо в некоторых случаях, но требует значительной разработки процесса.
Крупносерийные резы без бюджета на постобработку — Резка проволокой обеспечивает Ra 0,6–1,2 мкм. Если ваша спецификация требует Ra ниже 0,3 мкм, вам все равно потребуется этап доводки или полировки после резки. Резка проволокой приближает вас к цели, но не заменяет доводку для сверхжестких требований к чистоте поверхности.
Знание этих границ заранее позволяет избежать ситуации, когда вы выбрали резку проволокой для детали, которая на самом деле требует другого подхода.
Готовы оценить точность алмазной проволочной пилы для вашего керамического применения?
Если вы оцениваете резку проволокой для применения в области обработки керамики — будь то конструкционные компоненты из Al₂O₃, износостойкие детали из SiC или прецизионные подложки из ZrO₂ — обсуждаемые выше параметры процесса и специфические требования к материалу являются отправной точкой, а не конечной. Фактическая достижимая точность зависит от геометрии детали, спецификации допуска и марки материала.
Наша инженерная команда регулярно оценивает технологичность резки для прецизионных керамических применений. Мы можем оценить требования ваших чертежей по сравнению с проверенными параметрами резки проволокой и предоставить образцы резки для проверки размеров.
Свяжитесь с нами, чтобы обсудить ваши требования к резке керамики. Укажите целевой материал, размеры детали и спецификацию точности, к которой вы стремитесь — этого будет достаточно, чтобы дать вам реальный ответ, а не общий.

ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
В: Какую шероховатость поверхности может обеспечить алмазная резка проволокой на Al₂O₃?
О: На Al₂O₃ стандартной плотности (чистота 96–99,5%) оптимизированная алмазная резка проволокой обеспечивает значения Ra 0,6–1,0 мкм. Материал более высокой чистоты с более мелким размером зерна обычно достигает нижнего предела этого диапазона.
В: Могут ли алмазные проволочные пилы резать керамику с такой же производительностью, как шлифовка?
О: При резке блоков или слитков с плоским сечением производительность резки проволокой сопоставима или выше, чем при шлифовании. Для сложного формования или чистовой обработки шлифование остается быстрее. Преимущество резки проволокой заключается в точности и целостности подповерхностного слоя, а не всегда во времени цикла.
В: Как диаметр проволоки влияет на точность резки керамики?
О: Меньший диаметр проволоки (например, 0,2 мм по сравнению с 0,5 мм) обеспечивает более узкую прорезь и меньшие силы резания, что выгодно для тонких или хрупких деталей. Обратной стороной является меньшая способность выдерживать натяжение проволоки и более быстрый износ, что может привести к отклонению размеров при длинных разрезах. Для большинства применений в области конструкционной керамики проволока диаметром 0,3–0,5 мм обеспечивает практический баланс между точностью и производительностью.
Автор: Старший инженер-технолог, Отдел прецизионной керамики — 10-летний опыт резки конструкционной керамики для полупроводниковой, аэрокосмической и промышленной износостойкой продукции.
Опубликовано: 2026-09-15