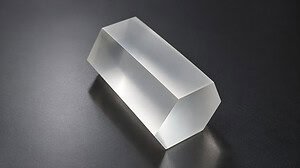
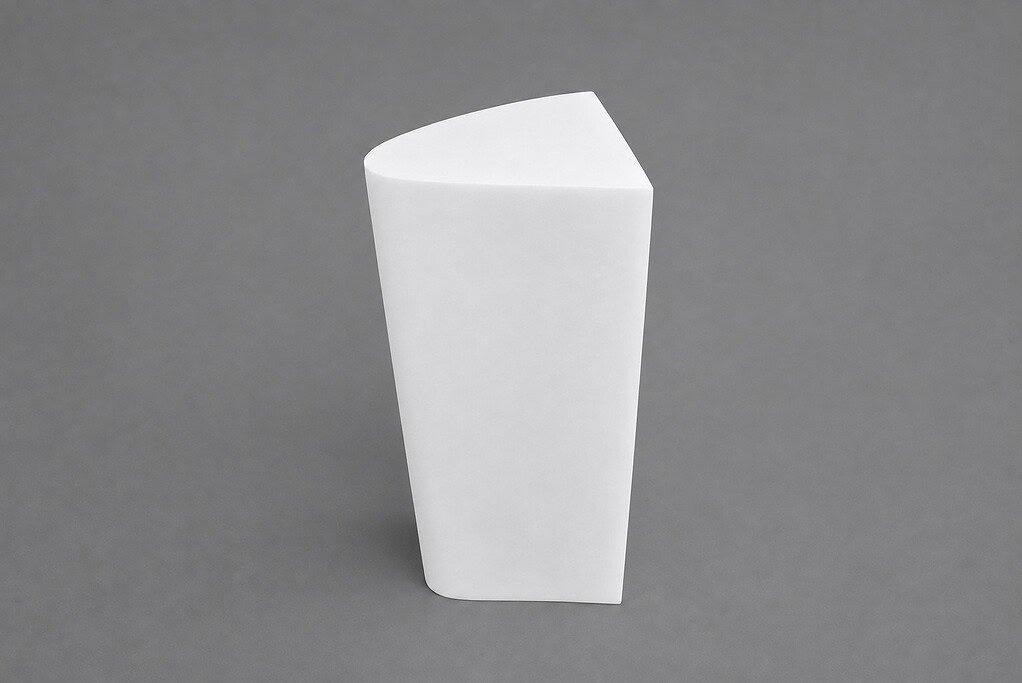
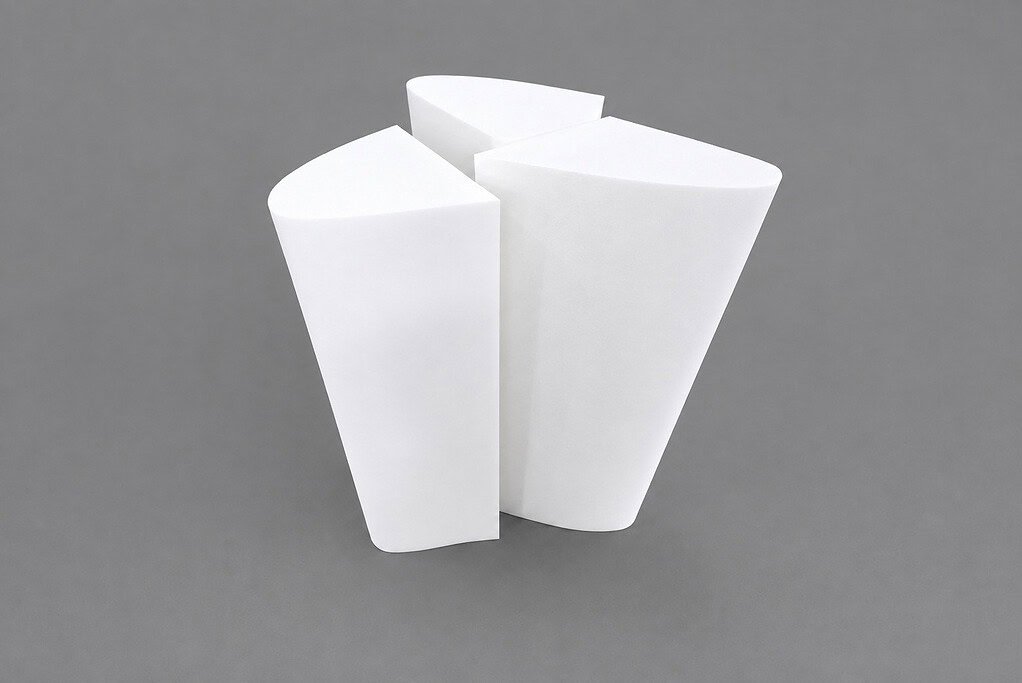
Una pieza de trabajo de espuma PMI de grado aeroespacial. Un contorno curvo programado. Un corte continuo de alambre de diamante en la SH60-60 con un bucle de alambre de 0,65 mm a 150 N de tensión y 30 m/s de velocidad del alambre. En esta aplicación, la geometría es el desafío, no solo el material.
La mayoría del contenido sobre corte de PMI en línea habla de losas planas y cortes rectos. Este caso es diferente: la pieza de trabajo necesita un perfil personalizado con secciones curvas y cambiantes, y el corte debe preservar la calidad del borde sin aplastar las celdas de espuma ni salirse de la trayectoria programada.
La aplicación para el corte de perfiles de espuma PMI
La PMI (polimetacrilimida) es una espuma rígida de celda cerrada. Se utiliza como núcleo estructural en paneles sándwich compuestos, especialmente en la industria aeroespacial: estructuras secundarias del fuselaje, paneles de piso, radomos, conductos, núcleos de superficies de control y componentes interiores. Lo que hace que la PMI sea atractiva para la industria aeroespacial es una combinación que pocos materiales ofrecen: alta resistencia a la compresión para su densidad, estabilidad dimensional a temperaturas elevadas (exposición a corto plazo en el rango de 180 °C para las formulaciones de mayor grado), compatibilidad con autoclave y maquinabilidad que permite a los fabricantes darle forma en geometrías complejas antes de laminar las pieles encima.
La pieza de trabajo en este caso no es una lámina plana. Es una sección de perfil, una pieza con un contorno curvo personalizado que debe cortarse de un bloque de PMI más grande. El corte de perfiles aparece en trabajos de prototipos aeroespaciales, producción personalizada de tiradas cortas y aplicaciones donde la geometría de la piel sándwich exige una forma de núcleo coincidente (bordes de ataque, carenados curvos, rellenos cónicos).
La razón comercial para cortar un perfil directamente, en lugar de fresarlo a partir de un bloque sobredimensionado, es sencilla: el corte de perfiles solo elimina el material que separa la pieza buena del material circundante. Menos desperdicio, menos tiempo de mecanizado y un contorno terminado que necesita un trabajo secundario mínimo antes de la laminación, lo que importa cuando el material del núcleo es caro y la tirada de producción es pequeña.
El desafío
El corte de perfiles de espuma PMI es engañosamente difícil.
Primero, el material es blando pero estructurado. La espuma se mantiene unida por finas paredes de celda cerrada. Bajo fuerza de corte lateral, esas paredes se aplastan. Una vez aplastadas, la estructura celular en el borde de corte se pierde: la superficie se ve difusa, la densidad cerca del borde disminuye y la unión posterior a la piel compuesta se ve comprometida. Cualquier método de corte que empuje con fuerza contra la PMI destruye el borde.
Segundo, la geometría no es recta. Un contorno programado significa que la herramienta de corte debe seguir una trayectoria curva, a veces con radios estrechos, a veces con cambios de dirección. En una sierra de cinta, la hoja quiere ir recta; en una fresadora, el inserto cambia a medida que la herramienta gira; en un alambre caliente, la trayectoria del alambre es tan precisa como el brazo CNC y tan limpia como lo permite la zona de fusión.
Tercero, la PMI es sensible al calor. El polímero se ablanda por encima de aproximadamente 180 °C y se degrada a temperaturas más altas. Los métodos de corte que generan calor localizado (hojas de alta fricción, plasma, láser) dejan un borde descolorido o resinoso que debe lijarse antes de la unión.
La combinación (espuma blanda y estructurada, geometría compleja, sensibilidad al calor) reduce significativamente los métodos viables. Para que el corte de perfiles de espuma PMI funcione, el proceso debe generar baja fuerza mecánica, seguir una trayectoria programada suavemente y no depositar calor en la zona de corte.
El enfoque: SH60-60, alambre de 0,65 mm, 150 N de tensión
Usamos la VIMFUN SH60-60 sierra de alambre de diamante sin fin con un electroplateado de 0,65 mm bucle de hilo diamantado. La razón específica por la que esta configuración se adapta al corte de perfiles de espuma PMI se reduce a tres cosas: el alambre es continuo, la fuerza de corte es baja y estable, y el alambre sigue un contorno programado suavemente en lugar de una línea recta fija.
| Parámetro | Valor |
|---|---|
| Pieza de Trabajo | Bloque de espuma PMI de grado aeroespacial, geometría de perfil personalizado |
| Tipo de corte | Corte de contorno/perfil (no corte recto) |
| Máquina | Sierra de alambre de diamante sin fin VIMFUN SH60-60 |
| Alambre | Bucle de alambre de diamante sin fin electroplateado de 0,65 mm |
| Tensión del cable | 150 N |
| Velocidad del cable | 30 m/s |
| Refrigerante | Corte en seco con extracción de polvo (sin refrigerante en PMI) |
| Trayectoria del alambre | Contorno CNC programado |
| Velocidad de avance | Establecido según la complejidad del perfil y el radio; no revelado para este caso |
El conjunto de parámetros es el resultado de un equilibrio de trabajo para el corte de perfiles de espuma PMI: tensión suficientemente alta (150 N) para mantener el alambre recto a través de secciones curvas sin pandeo, velocidad del alambre moderada (30 m/s) para eliminar material continuamente sin generar calor, y diámetro del alambre (0,65 mm) elegido para conciliar el radio de curvatura mínimo con la vida útil del alambre. Velocidades de alambre más altas darían una eliminación de material más rápida pero arriesgarían calor por fricción en la cara de corte; una tensión menor permitiría que el alambre se desviara en las curvas y produjera una conicidad.
Cómo se ejecuta el proceso de corte de perfiles de espuma PMI
El alambre de diamante sin fin funciona continuamente en una dirección. No hay carrera recíproca ni junta que atraviese la zona de corte. A medida que la pieza de trabajo se alimenta contra el alambre a lo largo del contorno programado, el alambre elimina material gradualmente, una pequeña viruta por revolución en toda la longitud de contacto en lugar de una viruta grande en una carrera.
Debido a esto ocurren dos cosas:
- La fuerza de corte se mantiene baja. Con muchos pequeños contactos por unidad de tiempo, ningún momento individual exige una alta carga mecánica. Las paredes celulares de PMI cerca del borde de corte no se aplastan.
- Los cambios de dirección son suaves. Dado que la flexibilidad del alambre proviene del propio bucle, las transiciones a través de curvas no requieren que la herramienta se reoriente. El alambre simplemente sigue la trayectoria programada a medida que la pieza de trabajo se alimenta.
Una vez completado el perfil, la sección terminada se separa directamente del bloque circundante. La condición del borde es lo suficientemente consistente como para que la pieza vaya directamente a la unión o al acabado final sin un paso de corrección de forma.
El Resultado
El resultado de un corte de alambre de diamante sin fin bien configurado en PMI tiene tres propiedades que importan para el uso posterior:
- Bordes limpios a través de curvas. Sin deshilachado, sin paredes celulares aplastadas en la transición de secciones rectas a curvas.
- Geometría de perfil consistente. El contorno programado es lo que sale de la máquina, sin artefactos de deflexión de la fresa.
- Mecanizado secundario mínimo. Desbarbado y limpieza ligera en lugar de un re-moldeado completo.
Para trabajos de prototipos y componentes personalizados, esa combinación acorta el camino desde el bloque en bruto hasta el núcleo unible.
Por qué el alambre de diamante sin fin se adapta al corte de perfiles de PMI
Si se cruzan las restricciones —espuma blanda, geometría compleja, sensibilidad al calor, requisito de calidad de borde— con los métodos comunes de corte de PMI, el alambre de diamante sin fin se alinea con las restricciones de una manera que las alternativas no lo hacen.
| Método | Ajuste de corte de perfiles de PMI | Modo de fallo cuando se usa |
|---|---|---|
| Bandsaw | Solo cortes rectos | No puede seguir contornos complejos; se desvía en curvas |
| Alambre caliente | Rápido para líneas rectas y curvas simples | Derrite el borde; degradación del polímero en la cara de corte; residuo |
| Fresadora / rectificadora | Preciso para contornos CNC | La presión de la herramienta aplasta las paredes celulares; acumulación de calor |
| Chorro de agua | Capaz de contornear | El agua satura la espuma de celda cerrada; riesgo de delaminación |
| Láser | Capaz de contornear | Zona afectada por el calor; decoloración; degradación |
| Hilo de diamante sin fin | Contorno + baja fuerza + sin calor | No es lo más rápido para cortes rectos simples |
La comparación no es una afirmación de que el alambre de diamante sin fin sea el mejor en cada corte de PMI. Es mejor cuando la geometría es compleja, la condición del borde importa y no se puede permitir ablandar o aplastar la espuma en la cara de corte.
Limitaciones que vale la pena nombrar
Cada proceso tiene límites. Nombrarlos aclara el ajuste.
- Cortes rectos simples. Una sierra de cinta correctamente ajustada suele ser más rápida que un alambre de diamante sin fin para el corte recto de planchas de PMI. El alambre de diamante se elige por la geometría, no por la producción básica de corte de planchas.
- Esquinas internas muy agudas. El alambre tiene un diámetro finito. Las esquinas internas con radios más pequeños que el diámetro del alambre no son producibles en una sola pasada. Las características internas agudas requieren una adaptación del diseño o una operación secundaria.
- Paredes muy profundas y muy delgadas. El PMI es blando. Las trayectorias largas del alambre a través de la pieza de trabajo pueden permitir una ligera flexión del alambre. Para cortes profundos con tolerancias ajustadas, el plan de corte puede requerir una re-fijación intermedia.
- Variantes de PMI de muy alta densidad. Los grados de mayor densidad (por ejemplo, 200 kg/m³ y superiores) se cortan de manera diferente a los grados ligeros. Los parámetros no son directamente transferibles entre grados.
Si alguna de estas restricciones se aplica a su pieza, el paso pragmático es una prueba de corte corta antes de comprometerse con el proceso.
Dónde encaja este caso con otro contenido de sierra de alambre
El PMI es una espuma estructural ligera, lo que sitúa este caso en un nicho diferente al de la mayor parte del contenido de corte con alambre de diamante — la mayor parte del cual aborda materiales duros y quebradizos.
| Página | La pregunta que responde |
|---|---|
| Este caso | “¿Cómo perfilo limpiamente una pieza de espuma de PMI?” |
| Bucle de alambre de diamante sin fin | “¿Qué es un bucle de alambre de diamante sin fin y cuándo lo uso?” |
| Velocidad del alambre, tensión, velocidad de avance | “¿Cómo se relacionan los parámetros de corte del núcleo?” |
| Estructura de la sierra de alambre de diamante | “¿Cómo se construye una sierra de alambre de diamante de bucle sin fin?” |
| Materiales avanzados | “¿Qué compuestos y materiales ligeros se pueden cortar con alambre de diamante?” |
Si su pregunta es específicamente sobre el corte de perfiles de espuma, esta página es la entrada correcta. Si su pregunta es sobre la tecnología subyacente del bucle de alambre o la plataforma de la máquina de corte de contornos, siga los enlaces anteriores.

PREGUNTAS FRECUENTES
¿Puede el alambre de diamante sin fin cortar todos los grados de PMI?
Corta en todo el rango de grados estándar, pero los parámetros dependen del grado. Una configuración de alambre y fuerza que funciona bien en un grado de 51 kg/m³ no será la configuración correcta para un grado de 200 kg/m³. La prueba de corte por grado es la norma.
¿Se requiere refrigerante para cortar PMI?
No. El corte en seco con extracción de polvo es estándar. Se evita el refrigerante a base de agua porque puede saturar la estructura de celda cerrada e interrumpir la unión posterior.
¿Qué tan complejo puede ser el perfil?
El alambre sigue una trayectoria CNC programada, por lo que la complejidad está limitada por el radio de curvatura mínimo (aproximadamente el diámetro del alambre) y por el acceso de fijación. Los perfiles exteriores de forma libre son rutinarios; las esquinas internas agudas tienen un límite de radio inferior.
¿Puede esto reemplazar el chorro de agua en piezas de PMI aeroespaciales?
Para aplicaciones en las que el chorro de agua ha causado saturación del borde o delaminación, el alambre de diamante sin fin es una alternativa viable. Para cortes rectos muy simples en planchas gruesas, el chorro de agua puede seguir siendo más rápido. La decisión es por pieza, no universal.
¿Qué máquina se utiliza para el corte de perfiles de espuma de PMI?
En este caso aeroespacial, la sierra de alambre de diamante sin fin VIMFUN SH60-60 con un bucle de alambre electrochapado de 0,65 mm, una tensión de 150 N y una velocidad de alambre de 30 m/s. Para trabajos de contorno más pequeños, también se adapta una cortadora de contornos de clase SGI; para bloques más grandes se utiliza una plataforma de eje vertical. Adaptamos la máquina a la pieza de trabajo en lugar de al revés.
Envíenos su perfil de PMI
Si tiene una pieza de espuma PMI con un perfil complejo — prototipo aeroespacial, tirada corta o producción personalizada — envíenos el dibujo (o un boceto aproximado), el grado de PMI y la condición del borde que necesita. Realizaremos una prueba de corte en la plataforma SH60-60 y le informaremos con los parámetros (diámetro del hilo, tensión, velocidad, avance), la estimación del tiempo de ciclo y fotos de la muestra.