
Bir iç delik kesme makinesi seçimi tek bir sayıya iner: kesmeniz gereken en küçük dahili özellik. Seçilebilecek gerçekten yalnızca iki tür iç delik kesme makinesi vardır — ve bu tek boyut hangisine ihtiyacınız olduğunu belirler. Diğer her şey — tel hızı, yüzey kalitesi, hatta marka — ikincildir. En dar iç deliğiniz veya yuvanız yaklaşık 1,8 mm'nin altındaysa, piyasadaki makinelerin büyük bir kısmı, fiziksel olarak bir teli bu özellikten geçiremedikleri için, tek bir özellik satırını okumadan elenir. Kendi atölyemizde kullandığımız karar kuralı budur, kullandığımız sırayla.
İç deliklerin özel olmasının nedeni: telin, bir profil kesimi için yapacağınız gibi parçanın dışından aşağı bırakamazsınız. Telin içeri girmesi gerekir — önceden delinmiş bir başlangıç deliğinden geçirilip oradan dışarı doğru kesilir. Bir makinenin bunu yapıp yapamayacağı ve ne kadar küçük bir deliğe ulaşabileceği tamamen telin şekline ve telin çapına bağlıdır.
Bir iç delik kesme makinesinin aslında ne yapması gerekir
Bir telin dahili bir özelliği kesebilmesinden önce iki şeyin doğru olması gerekir.
Birincisi, tele bir yol gerekir. Ya delikten geçirebileceğiniz iki serbest ucu vardır ya da parçanın etrafına açıp yeniden birleştirebileceğiniz bir halkadır. Ucu ve ek yeri olmayan sürekli kapalı bir tel asla deliğin içine giremez — yalnızca dışından dolaşabilir.
İkincisi, tel özellikten daha ince olmalıdır. İnsanların unuttuğu kısım budur. Herhangi bir iç delik kesme makinesindeki sınırlayıcı faktör neredeyse hiçbir zaman hareket sistemi değildir — makinenin güvenilir bir şekilde çalıştırabileceği en ince telin çapıdır. Makinenin geri kalanı ne kadar iyi olursa olsun, 1,8 mm'lik bir tel ile 1 mm'lik bir iç yuva kesemezsiniz. Tel ve onun kesme izi, başlangıç deliğinden ve bitmiş özellikten içeri sığmalıdır.
Yani tüm sorun, makine türü başına tek bir soruya indirgenir: kullanabileceği en ince tel nedir ve bu tel geçirilebilir mi?
Bir teli bir delikten geçirmek için üç yol — ve bunların çap tabanları
Üç tek telli yaklaşım vardır ve destekledikleri telin inceliğine göre temiz bir şekilde ayrılırlar.
| Tel tipi | İç delik kesebilir mi? | En ince tel | En iyi |
|---|---|---|---|
| Ek yeri olmayan sonsuz halka | Hayır — geçirmek için ucu yok | 0,25 mm | Yalnızca dış kontur |
| Ek yeri olan sonsuz halka | Evet — geçirin, sonra yeniden birleştirin | ~1,8 mm | Daha büyük iç delikler |
| Geri gidip gelen tek tel | Evet — iki serbest uç | 0,25–0,5 mm | Küçük, hassas iç delikler |
Ek yeri olmayan sonsuz halka. Herhangi bir ek yeri olmayan tek bir sürekli kapalı halka olarak üretilir — elektro kaplama elmas tel döngüsü genellikle kullanılan formdur. Etrafında mühendislik yapacak bir ek yeri olmadığı için çok ince yapılabilir — yaklaşık 0,25 mm'ye kadar. Ancak ucu olmayan bir halka hiçbir şeyden geçirilemez. Yalnızca parçanın dışından geçer, bu nedenle iç delikleri değil, dış konturları ve dilimleri keser. Harika bir tel, burada yanlış iş.
Ek yeri olan sonsuz halka. Bu, açılıp, delikten geçirilip, içten kesmek için bir halka halinde yeniden birleştirilebilir bağlanabilir elmas tel tam olarak bunun için üretilmiştir. Zorluk ek yeridir. Güvenilir bir ek yeri, gerilimi tutacak yeterli kesit alanına ihtiyaç duyar ve yaklaşık 1,8 mm'nin altında ek yeri, telin kendisi yerine zayıf nokta haline gelir — bu nedenle en ince ek yeri olan halka yaklaşık 1,8 mm'dir. Bu, bol bir iç delik için yeterlidir, küçük ve hassas bir tane için işe yaramaz. Bir halkayı hiç ek yeri yapmadıysanız, uyarı: halkalar erken ek yerinden arızalanır, telin kendisinden değil ve özensiz bir ek yeri kesim sırasında kopabilir ve genellikle parçayı da beraberinde götürür. Yöntemler önemlidir — bkz. halka ek yeri yöntemleri.
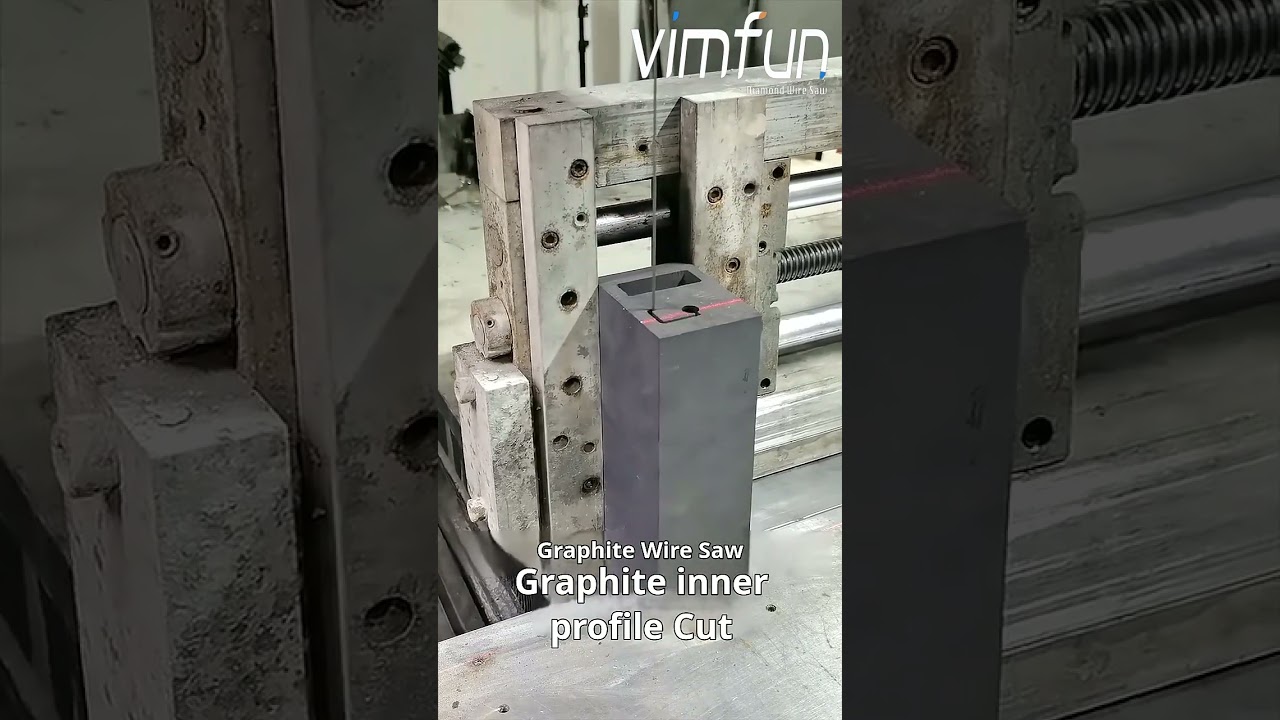
İşte önceden delinmiş bir delikten geçen ve makinelerimizden birinde iç profili kesen ek yerli bir halka: halka tel iç delik kesme .
Geri gidip gelen tek tel. Bir makaraya sarılmış ve kesim boyunca ileri geri çalıştırılan sonlu bir bobin (tipik olarak 200–300 m) iki serbest uçlu. Bu iki uç küçük bir delikten kolayca geçer ve ince bir tel — 0,25 ila 0,5 mm — kullanabilirsiniz, bu nedenle dahili özellik küçükse veya kontur dar ve hassassa bu yaklaşımdır.
Aynı iç kesim, İşte geri gidip gelen tel iç delik kesme videosu.

Tabanların bulunduğu yerde fiziksel bir neden vardır ve bu pazarlama değildir: yaklaşık 0,3 mm'nin altındaki ince kaynaklı halkaların üretimi gerçekten zordur, oysa geçirilen ince bir tel çok daha ince gidebilir. Temel malzeme kaldırma mekanizması her durumda aynı sabit aşındırıcı işlemdir (iyi bir teknik genel bakış için bu sert ve kırılgan malzemeler için elmas tel testere incelemesi — değişen şey, kesime ne kadar küçük bir alet teslim edebildiğinizdir.
İç delik gerekmediğinde, sonsuz halka kazanır
İşte tersi, çünkü çoğu parçanın dahili özellikleri yoktur — ve bunlar için sıralama tersine döner.
İş dilimleme veya yalnızca dış profil ise, bir sonsuz elmas tel döngüsü üç nedenden dolayı geri gidip gelen tele üstün gelir:
Hız. Bir döngü 80–85 m/s hızla tek yönde çalışır. Geri gidip gelen bir tel her geçişte yavaşlamak, durmak ve yön değiştirmek zorunda olduğundan, hızı yaklaşık 20 m/s civarında sınırlanır. Bu 4 katlık doğrusal hız farkı, saniyede kesme boşluğundan daha fazla taze aşındırıcı anlamına gelir. (Tel hızı kesme hızı değildir - ilerleme hızı ve malzeme bunun çoğunu belirler, bkz. Tel hızı, gerginliği ve ilerleme hızı — ancak tavanı belirler.)
Yüzey kalitesi. Tek yönlü bir döngü, tutarlı tek yönlü bir yüzey bırakır. Geri gidip gelen bir tel yön değiştirir ve her yön değişikliği, telin yavaşladığı ve yön değiştirdiği yerde hafif bir bant izi bırakır. Optik ve hassas parçalarda bu bantlama incelemede görünür. Yüzey dokusunu bir ISO 21920-2 belirtimine göre tutuyorsanız, döngünün sabit hareketi ölçülebilir bir avantajdır - bu yüzden çoğu optik cam kesimi döngü makinelerine yönlendiriyoruz, örneğin SG20, ve bunu ayarlama hakkında daha fazla bilgiyi yüzey kalitesi optimizasyonu.
Kurulum. altında bulabilirsiniz.
Döngüyü iki tekerleğin üzerine geçirin, gerin, çalıştırın. Sarılacak makara yok. Yeni operatörleri her zaman şaşırtan bir şey: geri gidip gelen bir makaraya 200–300 m teli eşit şekilde sarmassanız, eşit olmayan tel salımı ve dalgalı bir ilk kesim elde edersiniz - aceleyle sarılmış bir makara 30+ dakika ekleyebilir ve hala oturması için birkaç geçiş gerektirebilir. Döngü bunu tamamen ortadan kaldırır. Ve herkesin endişelendiği tel çapı cezası? Dış işler için neredeyse hiç yok - ek yeri olmayan bir döngü, hassasiyet için geri gidip gelen bir tel ile çalışacağınız aralık olan 0,25 mm'ye ulaşır. Tam yapısal yan yana karşılaştırma için, bunu.
geri gidip gelen vs dairesel elmas tel testere
altında ele alıyoruz.
- Nasıl seçilir: 3 adımlı bir karar kuralı. Özellik tablosu karşılaştırmasını atlayın ve üç soruyu sırayla yanıtlayın.
- En küçük iç özelliğinizi ölçün. Tüm parçalarınızdaki en dar iç deliği, yarığı veya yarıçapı bulun ve boyutu not alın. Hiç iç özellik yok mu? Burada durun - bir döngü makinesi satın alın, daha hızlı ve daha temiz keser.
- Bu sayıyı tel tabanlarıyla karşılaştırın. Özellik rahatlıkla ~1,8 mm'nin (artı kesme boşluğu) üzerinde mi? Ek yeri olan bir döngü bunu yapabilir. 1,8 mm'nin altında mı, yoksa hassasiyet kritik mi? İplikli ince bir tele ihtiyacınız var - geri gidip gelen tek tel veya bir kontur makinesi.
Hacme göre ağırlıklandırın.
İç delikli parçalar nadir bir istisna ise, ana işiniz için döngü makinesini satın alın ve istisnalar için bir kontur kurulumunu dış kaynakla temin edin veya küçük bir tane bulundurun. İç delikler tekrarlayan ve dar ise, geri gidip gelen/kontur makinesiyle başlayın ve döngüyü ikincil olarak kabul edin.
Uygulamada bir iç delik kesme makinesi seçmenin tüm işi budur: en küçük özellik teli seçer, tel makineyi seçer ve hacim bir veya iki makineye ihtiyacınız olup olmadığını belirler.
Sınırlamalar ve ödünleşimler.
Devreye alma gününde hiçbir şeyin sizi şaşırtmaması için birkaç sınır.
1,8 mm ek yeri tabanı serttir - bu bir ek yeri güvenilirliği sınırıdır, pazarlık edebileceğimiz bir sayı değildir. Ek yeri olan veya olmayan hiçbir döngüden 1 mm'lik bir iç yarık beklemeyin.
Geri gidip gelen kurulum operatör becerisini ödüllendirir; eşit olmayan makara sarımı, bu makinelerde kötü bir ilk kesimin en yaygın nedenidir ve bu, bir makine hatasından çok bir eğitim sorunudur.
Bu, çoklu tel konuşması değil. Buradaki her seçenek tek seferde bir parça keser. Yüksek hacimli özdeş gofret dilimleme (geçiş başına 50–100) farklı ödünleşimlere sahip farklı bir makine kategorisidir.
Ve daha küçük tel her zaman daha ince özellikler anlamına gelir ancak daha kısa tel ömrü - bu ödünleşim hem döngüler hem de geri gidip gelen teller için geçerlidir.







