
Hassas İşleme Teknolojileri
Mıknatıs İşleme
Teknik Karşılaştırma ve Sonsuz Elmas Tel Kesimin Avantajları
Mıknatıs İşleme Neden Önemlidir?
Zorluk: Ham Madde Sınırlamaları
Toz metalurjisi yoluyla üretilen manyetik malzemeler (NdFeB, SmCo, Ferrit) genellikle nihai gereksinimleri karşılamaz.
- Kötü Toleranslar: Sinterlenmiş boşluklar boyutsal hassasiyetten yoksundur.
- Pürüzlü Yüzeyler: Kalıptan gelen yüzey genellikle çok pürüzlüdür.
- Aşırı Kırılganlık: Termal ve mekanik strese duyarlıdır.
Çözüm: Hassas İşleme
İşleme, "Ham Boşlukları" "Fonksiyonel Bileşenlere" dönüştürür.
- Sıkı Toleranslar Elde Edin: Motor segment dizileri için gereklidir.
- Kenar Bütünlüğü: Performans sırasında yontulmayı önleme.
- Yüzey Kalitesi: Kaplama için mükemmel düzlük sağlama.
Mıknatıs İşleme Nasıl Yapılır?
Manyetik Malzeme İşleme Zincirine Genel Bakış
Farklı manyetik malzemelerin farklı üretim rotaları olmasına rağmen, genelleştirilmiş üretim akışı üç kritik aşamayı içerir.
- Toz hazırlama ve presleme
(kuru presleme, izostatik presleme) - Sinterleme veya döküm katılaştırma
- Yaşlandırma veya ısı stabilizasyonu
- İlk şekillendirme (kaba boşluklar)
*Bileşenler genellikle burada önemli boyutsal tolerans taşır.
Nihai doğruluğu, yüzey bütünlüğünü ve verimi belirler. Ana akım süreçler:
- Bıçakla dilimleme / kesme
- EDM tel kesme
- Geri tepmeli uzun tel elmas kesim
- Sonsuz elmas tel kesim
(kapalı döngü, yüksek hızlı, ince kesimli) - Taşlama, honlama ve süper bitirme
- Çapak alma / pah oluşturma
- Yüzey bitirme (taşlama, honlama)
- Koruyucu kaplamalar
(Ni, NiCuNi, epoksi, Parylene) - Manyetik stabilizasyon veya manyetik giderme
Mıknatıs İşleme Çözümleri
Manyetik malzemeler, yüksek sertlikleri, belirgin kırılganlıkları ve termal manyetik gidermeye yatkınlıkları nedeniyle işlenmesi zordur. Aşağıda, ana akım işleme teknolojilerinin karşılaştırmalı bir analizi yer almaktadır.
Bıçakla Kesme
(Elmas Dilimleme Bıçağı)
- Ferrit ve küçük NdFeB blokları için yaygındır
- Takım rijitliği sınırlıdır; bıçak kalınlığı 0,3–0,5 mm
- Yanal kesme kuvveti üretir → kenar yontulma riski
- Isı birikimi mikro çatlak riskini artırır
- Ekipman maliyeti nispeten düşüktür
- Küçük boyutlu veya ince parçalar için uygundur
- Kesme kaybı nispeten büyüktür
- Yüzey pürüzlülüğü ek taşlama gerektirir
- Büyük bloklar veya kırılgan SmCo için uygun değildir
EDM Tel Kesme
- NdFeB, SmCo, yumuşak manyetik çelikler için kullanılır
- Kesme termiktir; ısıdan etkilenen bölgeler yerel manyetik davranışı değiştirir
- Kenar karbonizasyonu sonrası işlemler gerektirebilir
- Yüksek şekil karmaşıklığı yeteneği
- Kalın ve yoğun malzemeler için stabildir
- Isı girişi kaçınılmazdır → manyetik giderme riski
- Kesme hızı nispeten yavaştır
- Kesme kaybı ≈ 0,25 mm, verimlilik için optimal değildir
- Ferrit veya iletken olmayan seramikleri içeremez
Geleneksel İleri-Geri Hareketli
Elmas Tel Testere
- Tel uzunluğu >1000m, ileri-geri hareket
- Yön değişikliği titreşime neden olur
- Geri dönüş nedeniyle tel hızı sınırlıdır
- Büyük bloklar ve uzun parçalar için kullanılır
- Saatlik kesme maliyeti nispeten düşüktür
- Yüzeyde tel izleri görünür
- Sabit dilim boyutu, esneklik eksikliği
- Karmaşık yapı, çalıştırması zor
- Yüksek ekipman maliyetleri
Sonsuz Elmas Tel Testere
- Kısa kapalı döngü tel (< 10 m)
- Tek yönde sürekli hareket, geri dönüşsüz
- Stabil gerilim (150–250 N) ve Yüksek hız (70–84 m/s)
- Düşük kesme kuvveti, minimum titreşim
- Pürüzsüz, düşük hasarlı yüzeyler, tel izi yok
- Daha yüksek boyutsal doğruluk ve tutarlılık
- Sonraki taşlama ihtiyacının azalması
- 2-4 Kat Daha Yüksek Verimlilik
- Çok büyük blok boyutları için uygun değildir (Dev bloklar)
Geleneksel Elmas Tel ve Sonsuz Elmas Tel arasındaki fark
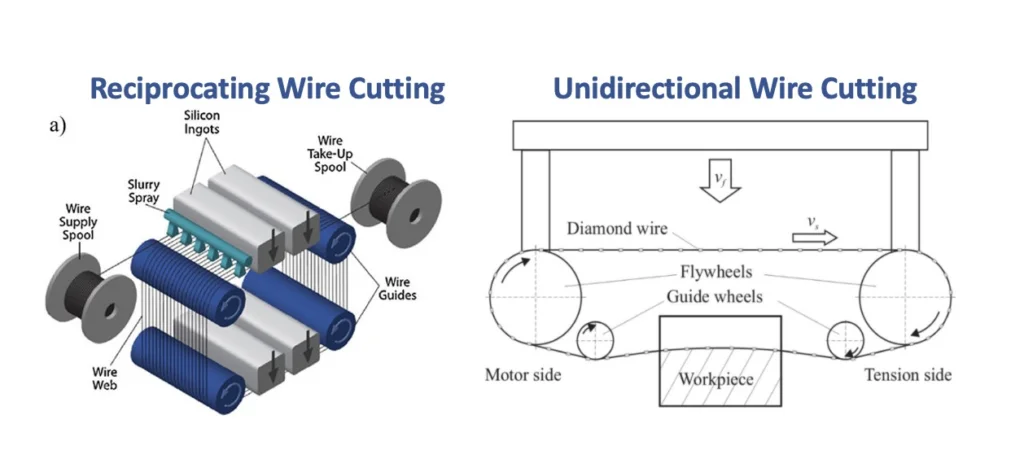
Neden Sonsuz Elmas Tel Kesimini Seçmelisiniz?
Kapalı Döngü, Yüksek Stabiliteye Sahip Hassas Kesim Teknolojisi
Sonsuz elmas tel, yüksek doğrusal hızda (şu değere kadar) tek yönde sürekli akan kısa, kapalı döngü bir teldir (tipik olarak <10 m) 80 m/s). Sistem, geleneksel uzun tel sistemlerinin doğasında bulunan titreşim ve yön geri dönüşünü ortadan kaldırarak sabit gerilimi (150–250 N) korur.
Ultra İnce Kesme Kaybı ve Yüksek Verim
- Tel çapı şu değere kadar düşer 0,30 mm.
- Kesme genişliği tipik olarak 0,35–0,45 mm.
- Yüksek değerli NdFeB ve SmCo bloklar için bu doğrudan şunlara dönüşür: maliyet azaltma.
Düşük Kesme Stresi, Minimum Yontulma
- Kırılgan Manyetik seramikler (ferrit) ve sinterlenmiş nadir toprak mıknatısları için mükemmeldir.
- Tekdüze tek yönlü hareket ve Azaltılmış yanal yük.
- Kenar yontulması önemli ölçüde azalır.
- Yüzey altı hasar derinliği daha küçüktür.
Üstün Yüzey Kalitesi
- Pürüzsüz, çiziksiz yüzeyler üretir.
- Geliştirilmiş düzlük ve paralellik.
- Taşlama veya zımparalama ihtiyacının azalması.
- Motorlar ve sensörlerdeki hassas bileşenler için gereklidir.
Yüksek Kesme Verimliliği
- Tel ters çevirme yok = çok daha yüksek kararlı doğrusal hız.
- Tipik olarak gösterir 2–4× daha yüksek verimlilik sert, kırılgan manyetik malzemelerde tekrarlayan sistemlere göre.
Daha Fazla Süreç Tutarlılığı
- Sabit gerilim ve tek yönlü hareket = daha yüksek boyutsal kararlılık.
- Kesimden kesime değişkenlik en aza indirilir.
- Çok segmentli mıknatıs dizileri için kritik tolerans yığılmasının tolere edilemeyeceği yerlerde.
Sonsuz Tel İş Akışına Nerede Uyuyor
Mıknatıs İşleme'deki değer yaratma aşamalarını anlamak.
| Süreç Aşaması | Tipik Yöntem | Sonsuz Tel Rolü |
|---|---|---|
| Boşluk şekillendirme | Presleme, Sinterleme, Döküm | Dahil değil |
| Birincil Kesme | İç-daire Bıçak, Uzun-tel | Temel Avantaj ★EN UYGUN |
| Hassas Dilimleme | Çoklu-tel, Kesme Bıçağı | Yüksek Esneklik ✓ÖNERİLEN |
| Taşlama ve Son İşlemler | Çift-uçlu Taşlama | Dahil değil |
| Yüzey Kaplama | Elektrokaplama (Ni/Zn) | Dahil değil |
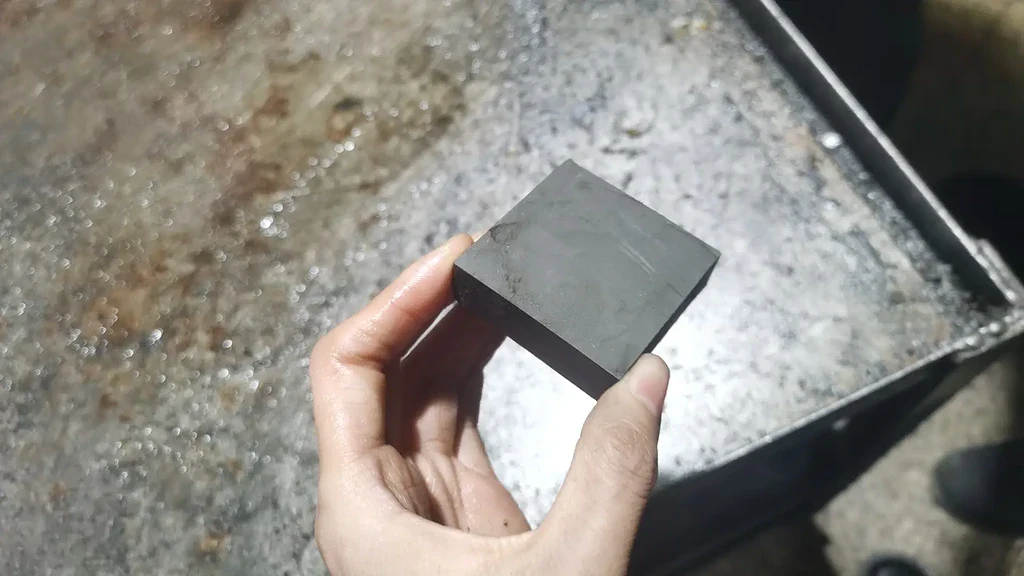
Tipik Uygulamalar
Sonsuz elmas tel testere, işlenmesi zor manyetik malzemeler için ideal çözümdür.
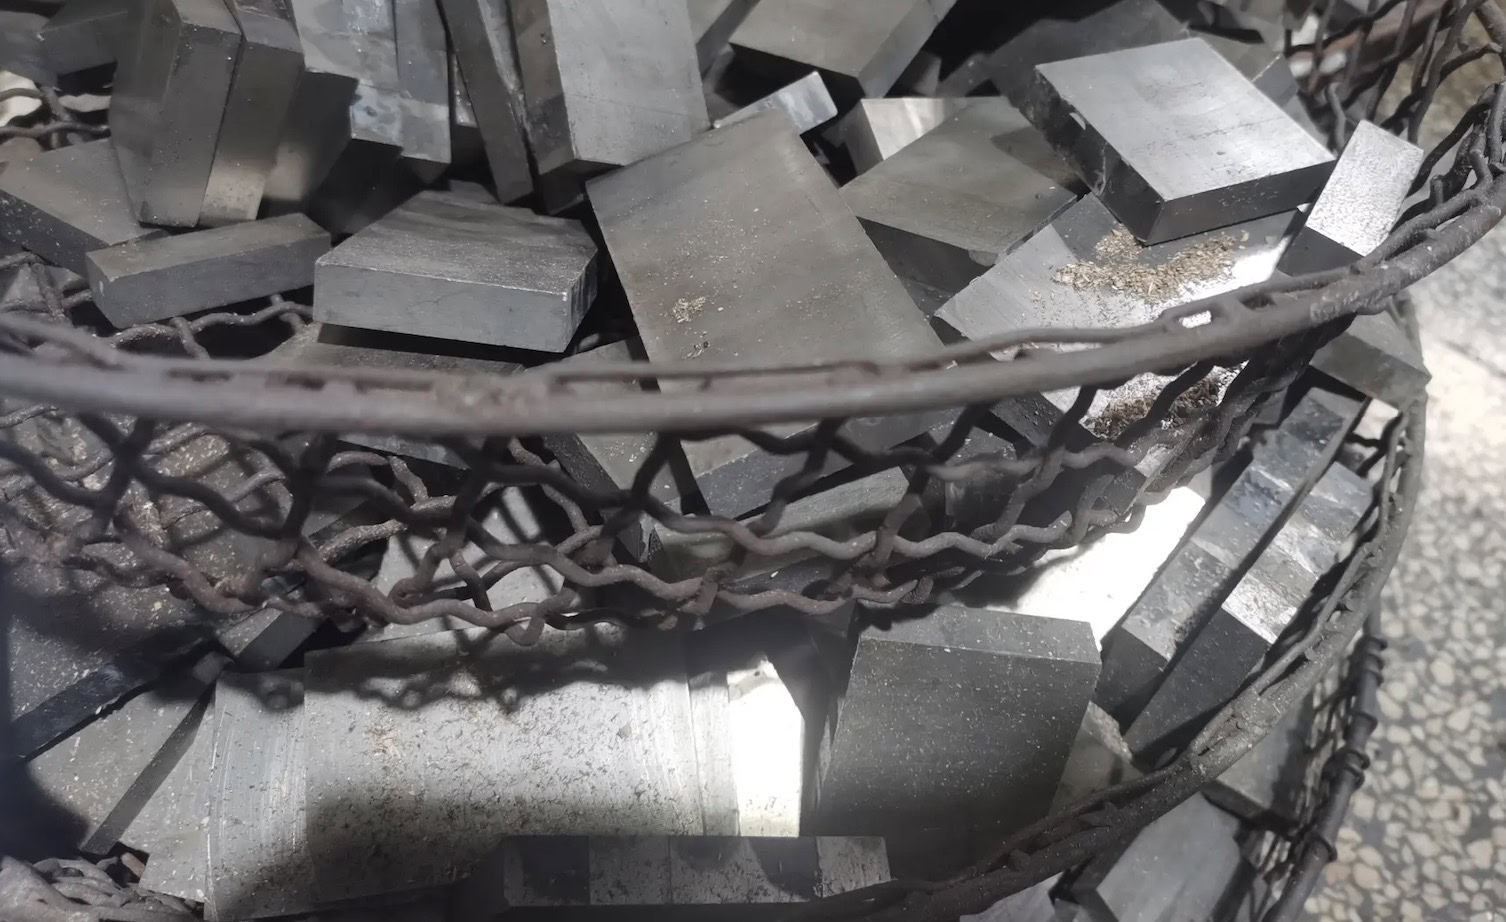
Sinterlenmiş NdFeB
- Yüksek sertlik + kırılganlık.
- Bıçakla kesme genellikle yontulmaya neden olur.
- EDM termal hasara neden olur.
Minimum talaş kaybıyla büyük blokları dilimlemek için en uygunudur.
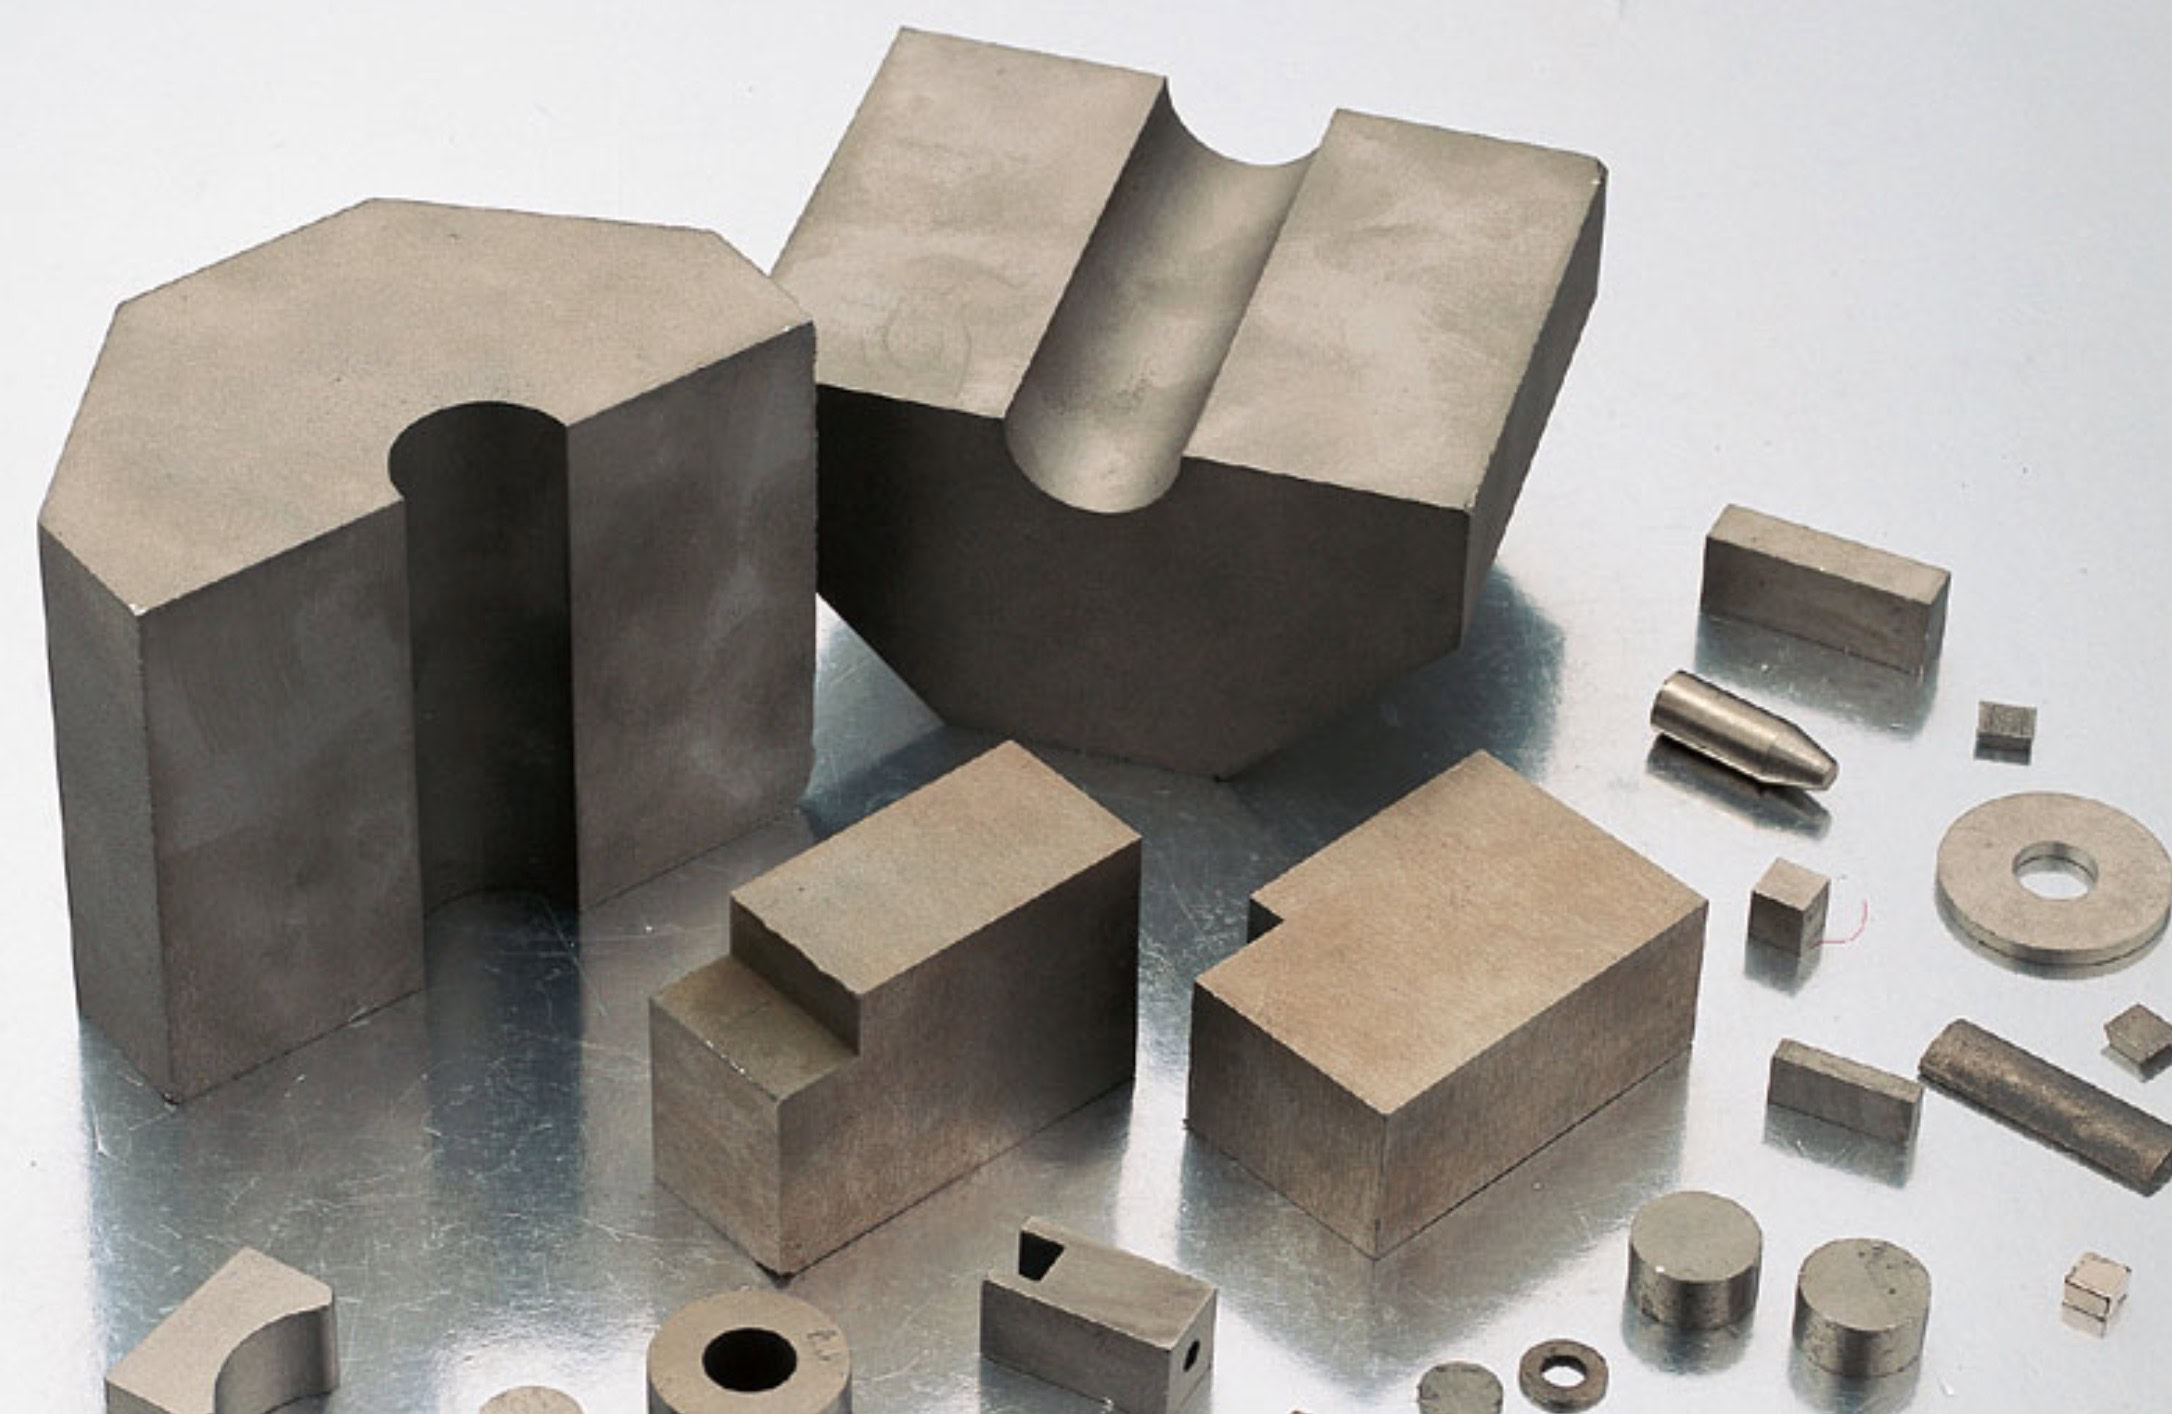
SmCo (Samaryum–Kobalt)
- Son derece kırılgan malzeme.
- Termal strese duyarlı → EDM uygun değil.
Termal şok olmadan temiz, düşük gerilimli kesimler üretir.
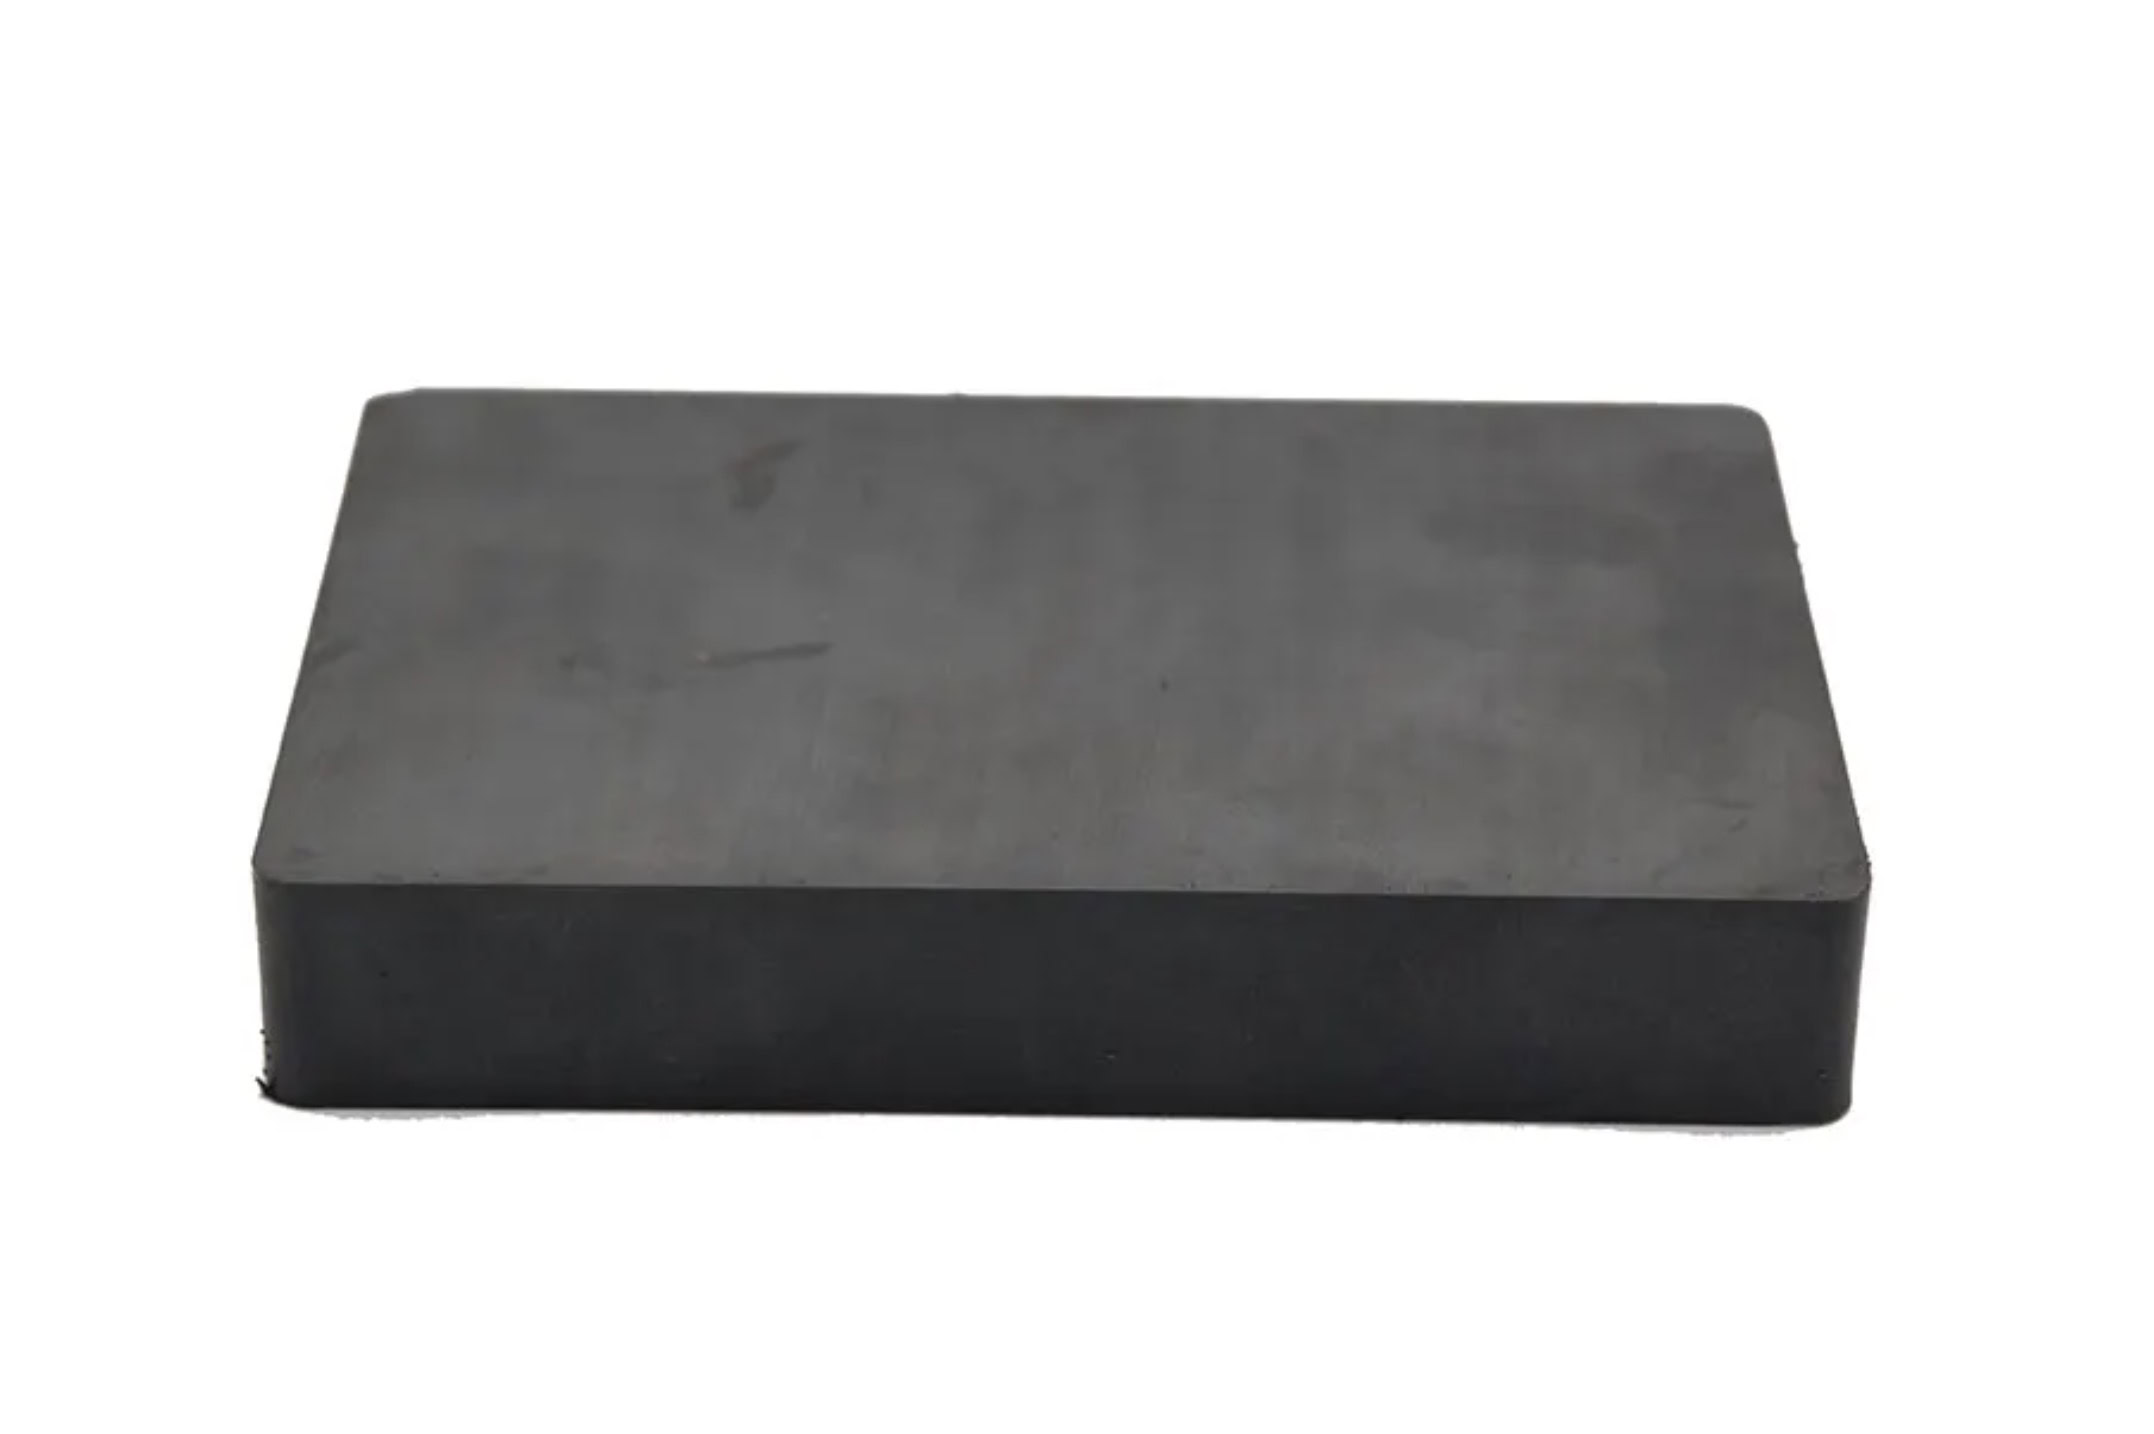
Ferrit (Seramikler)
- Seramik benzeri yapı.
- Kenar kırılmasına eğilimli.
Önemli ölçüde daha az titreşimle bıçakla kesmeye göre daha iyi performans gösterir.
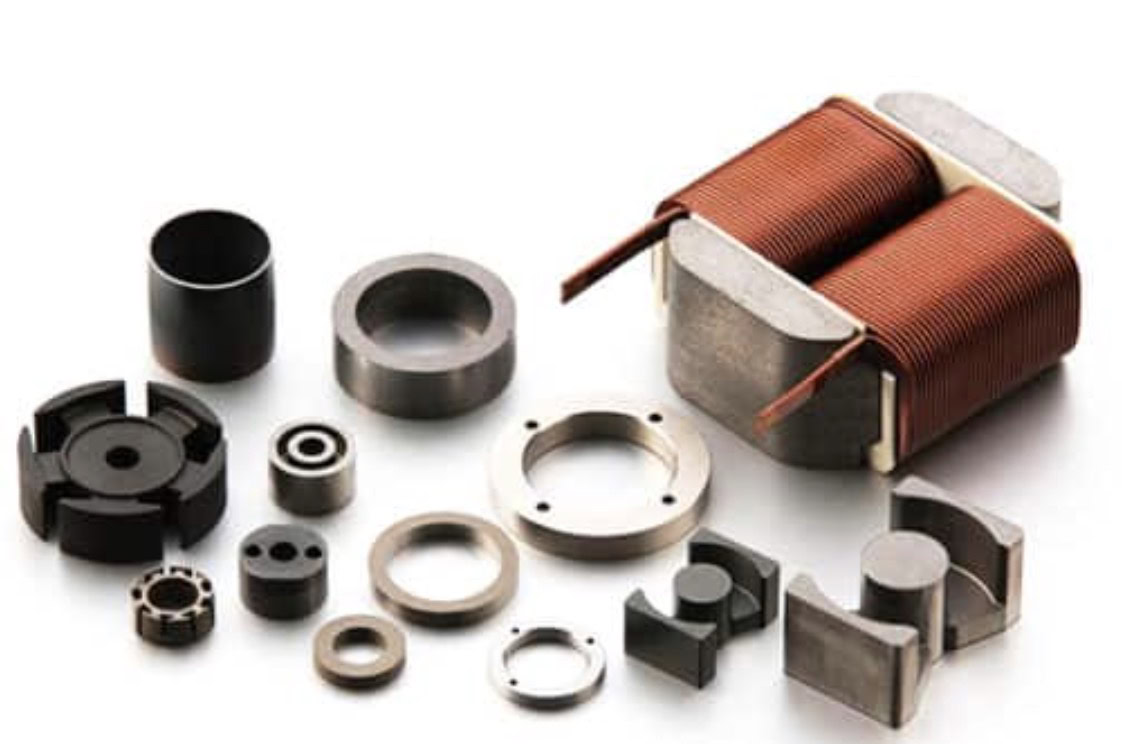
Yumuşak Manyetik Alaşımlı Çekirdekler
- Lamine veya hassas işlenmiş çekirdekler.
- Kesinlikle termal olmayan işlem gerektirir.
Termal değişiklik olmadan hassas segmentasyona olanak tanır.
Mıknatıs İşleme Gösteri Videoları
Tüm Elmas Tel Testere Ürünleri
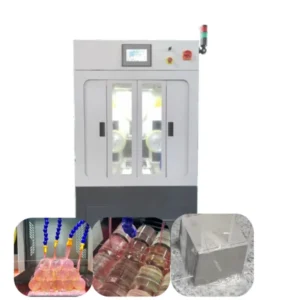
Seçebileceğiniz sonsuz elmas tel kesme makineleri
Mıknatıs İşleme İçin SSS
Vimfun Elmas Tel Testere
bize sorun
herhangi bir şey
Tel hızı ve gerilimi yüzey kalitesini nasıl etkiler?
*Daha yüksek tel hızı, taşlama verimliliğini artırır ve yüzey çiziklerini azaltır, kararlı gerilim (150–250 N) ise titreşimi en aza indirir. Düşük gerilim dalgalanma ve vuruntu izlerine neden olur; aşırı gerilim tel kopma riskini artırır.
Elmas tel kesimi neden düşük gerilimli ve düşük sıcaklıklı bir işlem olarak kabul edilir?
*Tel, dar bir çizgi boyunca malzeme ile temas eder, sürtünme ısısını azaltır ve termal genleşmeyi sınırlar. Bir miktar ısı üretilse de, sıcaklık artışı minimaldir, bu da safir veya alümina gibi kırılgan malzemelerde çatlakları veya deformasyonu önler.
çalışma saatleriniz nedir?
*İlk bire bir danışmanlık, Sağlık ve Fitness Değerlendirmeleri Özel eğitim programı planlaması, Özel Beslenme planı ve tarifleri. Haftalık İlerleme Değerlendirmeleri
Yüksek kaliteli kesim için optimum tel hızı nedir?
*Çoğu kırılgan kristal malzeme için optimum tel hızı 50–80 m/s. Daha yüksek hızlar malzeme kaldırma verimliliğini artırır ancak kararlı gerilim ve kılavuz tekerleklerin hassas hizalanmasını gerektirir.
Tel titreşimine ne neden olur ve nasıl önlenebilir?
*Tel titreşimi genellikle yanlış gerilim, aşınmış oluklar veya yanlış tekerlek hizalamasından kaynaklanır. Kararlı gerilimin korunması, sağlam kılavuz oluklarının kullanılması ve temiz soğutucu akışının sağlanması titreşimi önemli ölçüde azaltır.
Safir ve yarı iletken kristaller gibi yüksek değerli malzemeler için neden elmas tel kesimi tercih edilir?
*Şunları sunar:
Minimal yüzey altı hasarı
Düşük kesme kaybı (maliyet tasarrufu)
Pürüzsüz kesme yüzeyleri
Tüm kesim boyunca tutarlı kalınlık
Soğuk ve düşük gerilimli işleme
Bu kombinasyon, verim ve kalitenin kritik olduğu pahalı malzemeler için idealdir.
İlgili Mıknatıs İşleme Kaynakları
NdFeB mıknatıs kesimi, SmCo ve ferrit kesimi ve manyetik malzemeler için elmas tel kesimi dahil olmak üzere mıknatıs işleme için destekleyici kılavuzları keşfedin.