
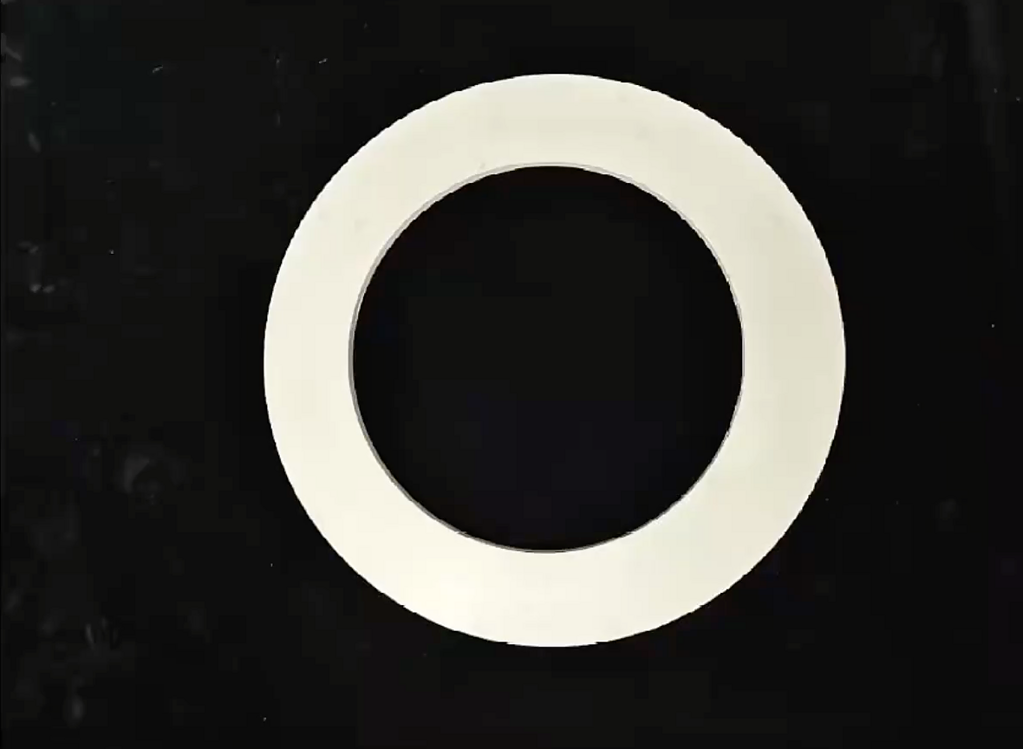
10 mm kalınlığında alümina seramik halka. Tek kesim. İki kullanılabilir parça.
Bu standart bir dilimleme işi değil. Buradaki geometri zorluktur — ve hassasiyetin ileri seramikleri keserken gerçekte ne anlama geldiğini anlamak için faydalı bir örnektir.
Uygulama: Bir İş Parçası, İki Bitmiş Halka
Müşterinin amacı bir halkayı eksenel olarak ikiye bölmek değildi. Tek bir seramik halkayı radyal olarak bölmeleri gerekiyordu — halka duvarından tek bir kesim — aynı anda farklı çaplarda iki eş merkezli halka üretmek. İç halka ve dış halka bitmiş parçalar olacaktı.
Bu yaklaşım, malzeme kullanımı açısından mantıklıdır. İki ayrı halkayı iki ayrı boşluktan işlemek yerine, her ikisini de tek bir iş parçasından üretiyorsunuz. Daha az ham madde tüketilir, daha az fikstür kurulumu, daha az işlem adımı. Teorik olarak verimli bir yaklaşımdır.
Pratikte, geometri hata payı bırakmaz.
Çizim Gerçekte Neler Gerektiriyor
Kritik boyutlar şunlardır:
- Dış halkanın iç çapı: 265,5 mm
- İç halkanın dış çapı: 264,7 mm
- Bu iki yüzey arasındaki fark: 0,8 mm
Bu 0,8 mm boşluk, kesme telinin geçmesi için mevcut olan tüm alandır — kertik dahil.
0,25 mm kullanıldığında elmas tel döngüsü, kertik genişliği yaklaşık 0,30–0,35 mm'dir (tel çapı artı her iki taraftaki tanecik çıkıntısı). Bu, kabaca toplam bir konumsal tolerans penceresi bırakır 0,4 mm, iki eşleşen yüzey arasında eşit olarak bölünmüş.
Mutlak terimlerle: her bitmiş yüzeyde yaklaşık 0,15–0,20 mm parça spesifikasyon dışı kalmadan nominalden sapma payı vardır.
Bu Tolerans Penceresi Neden Gerçekten Zor
0,15 mm felaket gibi gelmeyebilir, ta ki onu tüketebilecek şeyleri listelemeye başlayana kadar:
Yük altındaki tel sapması. Tel malzemeye girdiğinde, yanal kesme kuvvetleri teli yana doğru iter. Sert, düzgün gerilmiş bir sistemde bu sapma minimumdur. Kötü ayarlanmış bir sistemde, sadece tel yaylanması 0,1 mm'yi aşabilir. Doğru tel gerginliği kalibrasyonu sapmayı bütçe dahilinde tutmak için esastır.
Termal büyüme. Birkaç saat çalışan bir makine, şasi, mil ve kılavuz bileşenlerinde termal genleşme yaşar. Dökme demir bir makine çerçevesini üzerinde bu, ortam koşullarına bağlı olarak 20–50 µm'ye ulaşabilir.
Tel gerginliği dalgalanması. Gerdirme sistemi, kesim sırasında gerginlikte kısa süreli düşüşlere izin verirse — bir tahrik servo avlanmasından, yüksek sürtünmeli bir makara yatağından veya çok yavaş olan kapalı döngü bir gerginlik kontrolöründen — tel anlık olarak nominal konumdan daha fazla sapacaktır. Bunun olduğunu görmezsiniz; parçada görürsünüz.
Titreşim. 30–60 m/s hızındaki telin besleme eksenine kuplajlanmasıyla uyarılan herhangi bir rezonans, periyodik yüzey hatası olarak görünür. Bu kadar ince bir halkada (10 mm), düşük genlikli titreşim bile giriş ve çıkış noktalarına yakın lokal aşırı kesime neden olabilir.
Bu faktörlerin birleşik etkisi, proses mühendislerinin “hata bütçesi” olarak adlandırdığı şeydir. 0,15 mm'lik bir payla, hatta birini bile absorbe etmek için neredeyse hiç marj yoktur — bırakın dördünün kümülatif katkısını.
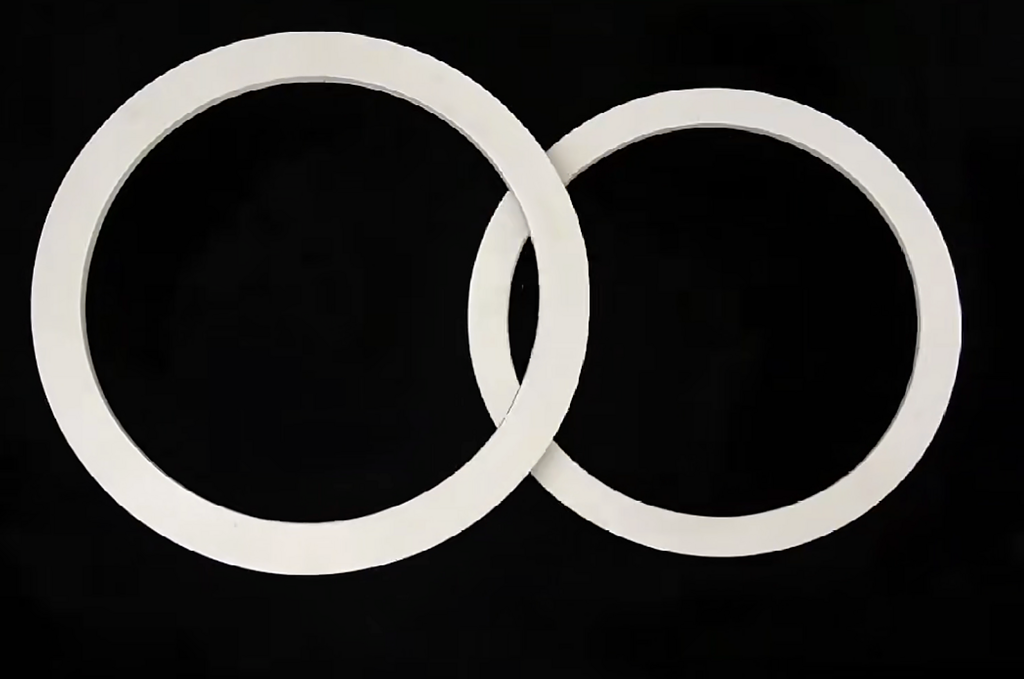
Proses Nasıl Ayarlanmalı
Bu tür bir uygulama için, geometriyi doğru elde etmek, kesim başlamadan önce süreci kontrol etmek anlamına gelir, sonradan ayarlamak değil.
Tel seçimi hemen önemlidir. 0,25 mm'lik bir tel, kesim için yeterli alan sağlar. 0,30 mm'lik bir tele geçmek, izin verilen toleransı üretim için güvenilmez hale gelecek kadar daraltacaktır. Tel çapı, çizim toleransına göre seçilmelidir, tersi değil.
Besleme hızı muhafazakar olmalı. Alümina (Al₂O₃) sert ve kırılgandır — Vickers sertliği genellikle saflığa ve sinterleme yoğunluğuna bağlı olarak 1500–1800 HV aralığındadır. Sinterlenmiş alümina için 0,25–0,55 mm tel ile besleme hızları tipik olarak 2–8 mm/dakika aralığında çalışır. Bu kadar sıkı toleranslı bir uygulamada verimlilik için beslemeyi zorlamak hurda üretmenin yoludur. Tel hızı, gerginliği ve ilerleme hızı arasındaki ilişkiyi anlamak kritiktir.
İş parçası tutucu sağlam olmalı. Halka, kesim sırasında radyal olarak kaymayacak şekilde fikslenmelidir. Parçanın tel yoluna göre herhangi bir hareketi doğrudan boyutsal hataya eklenir. Düz referans yüzeyi olmayan silindirik bir iş parçasında bu genellikle özel bir fikstür veya dış çapı deformasyon olmadan kavrayan yumuşak çene düzenlemesi anlamına gelir.
Kesim giriş ve çıkış bölgeleri risk noktalarıdır. Tel halka duvarına girdiğinde, temas uzunluğu kısadır ve yanal kuvvet asimetriktir. Çıkışta da aynı. Bu iki nokta, amaçlanan kesim yolundan sapmanın en olası olduğu yerlerdir. Giriş ve çıkışta besleme hızını düşürmek — –40'a kadar — bu riski önemli ölçüde azaltabilir.
Soğutucu dağıtımı tam kesim bölgesine ulaşmalıdır. Bir halka geometrisinde, kesme yayı, düz bir plaka kesimine kıyasla uzundur. Soğutma sıvısı, kesimin tamamı boyunca, sadece giriş noktasında değil, halkanın duvarına giren tele takip edecek şekilde yönlendirilmelidir. Kesim derinliğinin ortasında yetersiz soğutma, alümina içinde mikro çatlamaya neden olabilecek termal gradyanlar oluşturur.
Bu Vaka Makine Gereksinimleri Hakkında Neler Gösteriyor?
Elmas tel testere pazarlamasının çoğu, maksimum kesme hızına veya maksimum iş parçası boyutuna odaklanır. Bu uygulama için bu özelliklerden hiçbiri önemli değildir.
Önemli olan şunlardır:
Çerçeve rijitliği — makine yapısının tel gerilim yükü altında esnemesini önlemek. Rijit bir makine çerçevesi ve tasarımı tel yolunun, çerçeve sapmasının götürdüğü yere değil, ayarladığınız yerde kalmasını sağlar. 0,15 mm toleransla 265 mm çapında bir kesimde, 30 µm'lik bir çerçeve esnemesi bile, tel iş parçasına dokunmadan önce hata bütçenizin 'sini tüketir.
Gerilim kontrolü bant genişliği — gerilim sisteminin sapmaları düzeltme hızı. Yavaş tepki veren bir sistem, telin kesme kuvveti geçişleri (seramik içindeki dahili bir gözenek veya yoğunluk değişimi boyunca geçerken olduğu gibi) sırasında anlık olarak bükülmesine izin verir. Düzeltme ne kadar hızlı olursa, boyutsal kontrol o kadar sıkı olur.
Termal stabilite — makine boyutlarının kesim süresi boyunca ne kadar değiştiği. Bu boyutta bir halkayı kesmek zaman alır. Makine bu işlem sırasında 40 µm büyürse, kesim konumunuz da onunla birlikte 40 µm kayar. İyi termal tasarım (simetrik çerçeve, sıcaklığı kontrol edilen soğutma sıvısı, ısınma protokolü) bu sapmayı öngörülebilir ve yönetilebilir tutar.
İşlem izleme — tel gerilimi, besleme kuvveti ve tel konumu hakkında gerçek zamanlı geri bildirim. Sıkı toleranslı bir kesimde, kesim sırasında doğru yolda olup olmadığınızı bilmeniz gerekir — işin bittikten sonra parçanın hurda olduğunu keşfetmek değil. Gerilim ve kuvvet verilerini kaydeden izleme sistemleri, bir şeyler ters gittiğinde temel nedeni teşhis etmenize de yardımcı olur.
Hata Bütçesi Sayılarla
İyi kontrol edilen bir süreçte 0,4 mm'lik toplam bütçenin nasıl dağıldığı aşağıdadır:
| Hata Kaynağı | Tipik Katkı | Kontrollü Katkı |
|---|---|---|
| Kanal genişliği (0,25 mm tel) | 0,30–0,35 mm | 0,30–0,35 mm (sabit) |
| Yük altında tel sapması | 0,05–0,15 mm | 0,02–0,04 mm |
| Termal büyüme (makine) | 0,02–0,05 mm | 0,01–0,02 mm |
| Gerilim dalgalanması | 0,02–0,08 mm | 0,01–0,02 mm |
| Titreşim kaynaklı aşırı kesim | 0,01–0,05 mm | < 0,01 mm |
| Toplam tüketilen | 0,40–0,68 mm | 0,35–0,44 mm |
| Mevcut bütçe | 0,80 mm | 0,80 mm |
Sol sütun, temel gerilim kontrolüne sahip genel bir makinede ne olduğunu gösterir. Sayılar tutmuyor — toplam hata bütçeyi aşıyor, bu da tutarlı üretimin imkansız olduğu anlamına geliyor; şansa güveniyorsunuz.
Sağ sütun, rijit bir çerçeve, hızlı gerilim kontrolü, termal yönetim ve uygun işlem kurulumu ile elde edilebilecekleri gösterir. Sayılar sıkı ama yapılabilir. Bu, bu işi yapabilen bir makine ile yapamayan bir makine arasındaki farktır.

Neden Sonsuz Elmas Tel Bu Kesim İçin Doğru Araç
Bu uygulama, birkaç nedenden dolayı açık telli veya bıçak tabanlı bir yaklaşıma değil, bir sonsuz elmas tel döngüsü gerektirir:
Tutarlı tel durumu. Sonsuz bir halka, kesim boyunca iş parçasına aynı elmas aşındırıcı yüzeyi sunar. Makara başlangıcından makara sonuna kadar bir bozulma gradyanı yoktur — kanal genişliği, toplam tolerans bütçesi 0,4 mm olduğunda pazarlık payı olmayan bir şekilde sabit kalır.
Sürekli kesme yolu. Halka tersine çevrilmeden tek yönde döner. Karşılıklı hareket olmaması, yön değişikliklerinde ivmelenme artefaktları olmaması anlamına gelir, bu da kesim yüzeyinde periyodik yüzey hatası kaynağını ortadan kaldırır.
İnce kanal yeteneği. Sonsuz elmas tel halkaları, 0,25 mm'den başlayan çaplarda mevcuttur ve 0,30–0,35 mm kanal genişlikleri üretir. Bu, üretim için pratik minimum kanaldır seramik kesimi elmas tel ile — ve bu uygulamanın tam olarak ihtiyaç duyduğu şeydir.
Öngörülebilir tel ömrü. Döngü bilinen uzunlukta kapalı bir sistem olduğu için, elmas yüklemesi ve aşınma oranı hassas bir şekilde karakterize edilebilir. Bu, telin beklenenden daha fazla sapmaya başlaması ve aşındırıcılığını kaybetmesiyle kesim ortasında keşfetmek yerine, performans düşüşü başlamadan önce ne zaman değiştirileceğini tahmin edebileceğiniz anlamına gelir.
Pratik Çıkarım
Bu alümina halka uygulaması, faydalı bir kıyaslama vakasıdır. Her müşterinin 265 mm'lik bir seramik halkayı bölmesi gerektiği için değil — mühendislik prensiplerinin hassas kesim işlerine uygulanabilirliği nedeniyle:
- Makine spesifikasyon sayfasından değil, çizim toleransıyla başlayın. Tolerans bütçesi, hangi tel çapının, hangi makine sınıfının ve hangi işlem parametrelerinin uygun olduğunu belirler.
- Her hata kaynağını listeleyin ve ona bir bütçe atayın. Toplam, toleransı aşarsa, daha iyi bir makineye veya farklı bir işleme ihtiyacınız var — operatör becerisi fiziğin yerini tutamaz.
- Hassasiyet için önemli olan makine yetenekleri, broşürde yer alanlar değildir. Çerçeve rijitliği, gerginlik kontrolü bant genişliği ve termal kararlılık, toleransı koruyup koruyamayacağınızı belirler. Maksimum devir ve maksimum iş parçası boyutu belirlemez.
- Üretime geçmeden önce test edin. Seramik iş parçanızı ve çiziminizi bize gönderin. Ekipmanımızda bir test kesimi yapacağız ve parçaları boyutlu inceleme verileriyle iade edeceğiz. Bu, spesifikasyon sayfalarını karşılaştırmaktan daha güvenilir bir yetenek değerlendirme yöntemidir.
Seramik halka kesimi ve diğer gelişmiş seramik uygulamaları için, ürünlerimizi inceleyin seramik kesim çözümleri veya iş parçası geometrisi ve tolerans gereksinimlerinizle mühendislik ekibimizle iletişime geçin.







