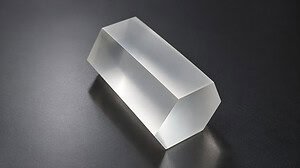
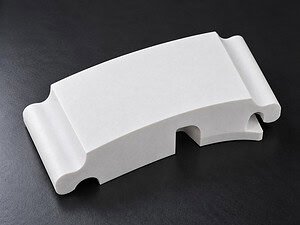
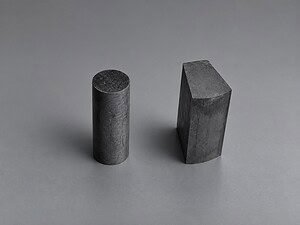
Un bloc de quartz fusionné massif. La tâche consiste à découper un contour défini à travers le bloc, à extraire la pièce intérieure façonnée intacte et à laisser le matériau environnant utilisable — sans fracture, sans éclats le long de la paroi intérieure, sans microfissures se propageant dans le bloc parent.
Ceci n'est pas du tranchage. Ce n'est pas de la découpe annulaire. En tranchage, toute la saignée sort de la pièce des deux côtés ; en découpe annulaire, la géométrie est une courbe fermée continue sans changements brusques de direction. La découpe de contour de bloc de quartz introduit deux conditions qu'aucun de ces cas ne présente : le fil diamanté doit suivre un chemin avec des changements de direction le long de sa longueur, et à la fin de la coupe, la section intérieure devient un corps libre avant que le fil ne termine son passage final. Les deux conditions concentrent la contrainte en des points spécifiques sur un matériau fragile avec une ténacité à la rupture d'environ 0,75 MPa·m⁰·⁵.
Ce cas décrit comment VIMFUN aborde la découpe de contour sur des blocs de quartz fusionné, dans quels paramètres le processus fonctionne, et pourquoi l'avance contrôlée et le support sécurisé dominent le résultat.
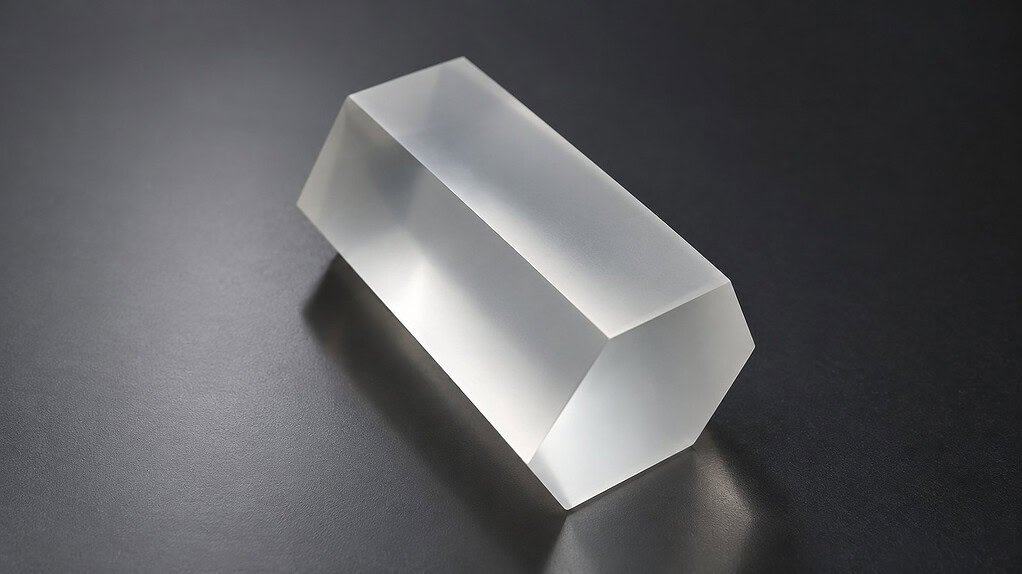
L'application : Pièces en quartz fusionné de forme contournée
Le quartz fusionné possède un ensemble de propriétés spécifiques difficiles à substituer : coefficient de dilatation thermique quasi nul (0,55 × 10⁻⁶/°C), large transmission UV-IR, pureté chimique et stabilité dimensionnelle lors de cycles thermiques agressifs. Propriétés du matériau quartz fondu sont documentées en détail dans la littérature sur les matériaux. Pour les pièces de forme contournée découpées dans un bloc parent, ces propriétés se traduisent par des applications où la géométrie finie n'est pas axisymétrique :
- Optique — fenêtres de forme personnalisée, plaques d'ouverture, ébauches de prismes et éléments optiques non circulaires
- Appareils à semi-conducteurs — inserts de chambre, plaques d'isolation et outillage de chambre de processus découpés selon des profils spécifiques à l'équipement
- Photonique — supports et platines pour composants laser et de faisceau avec des contours spécifiques à l'application
- Pièces de précision de laboratoire — cellules personnalisées, supports et platines d'échantillons où la géométrie standard ne correspond pas au montage de mesure
Dans chaque cas, le bord découpé est une surface fonctionnelle. C'est soit un bord de référence pour l'assemblage en aval, soit une surface qui subira un meulage et un polissage ultérieurs. Ce que le fil laisse derrière lui définit la condition de départ pour tout ce qui suit.
Le défi : Découpe de contour de bloc de quartz avec changements de direction et percée
Trois mécanismes expliquent la difficulté de la découpe de contour de bloc de quartz, et tous trois sont spécifiques à la géométrie du contour — ils n'apparaissent pas avec le même poids dans le tranchage droit.
Risque de fracture fragile aux changements de direction. Lorsque le chemin du fil tourne, le vecteur de force latérale à l'interface de coupe tourne avec lui. Sur un matériau fragile, les changements brusques de vecteur concentrent la contrainte à l'intérieur du virage. Si la vitesse d'avance n'est pas réduite dans le virage, ce pic de contrainte peut provoquer un écaillage sur la paroi de la saignée ou, pire, initier une microfissure s'éloignant de la saignée vers la pièce intérieure ou le bloc parent. Plus le rayon intérieur est serré, plus la concentration de contrainte est forte.
Risque de percée à la fin de la coupe. Lorsque le fil approche du dernier millimètre de son parcours de contour, la section intérieure est presque séparée du bloc parent. Le pont de matériau restant supporte la charge complète de la pièce intérieure. Lorsque ce pont s'amincit au-delà d'un seuil, la section intérieure commence à se déplacer — la gravité, les contraintes résiduelles dans le quartz ou la force latérale du fil lui-même peuvent la déplacer. Sur le quartz fusionné, tout mouvement incontrôlé à ce moment se traduit par un écaillage sur la dernière longueur de saignée et un risque d'initiation de fissure sur la pièce intérieure et le bloc parent.
Contrôle des copeaux sur un arc de contact variable. Sur un contour, l'arc de contact entre le fil diamanté et le quartz change à mesure que le fil suit le chemin. Sur un segment droit, l'arc est défini par l'épaisseur du bloc. À l'approche d'une courbe serrée ou d'un changement de direction, la géométrie d'engagement effective change et l'évacuation des copeaux de la saignée devient moins prévisible. Les débris qui ne sont pas évacués de la saignée active deviennent une source d'abrasion secondaire — rayant la paroi de la saignée et augmentant les dommages de surface.
Rien de tout cela ne rend la coupe impossible. Cela définit l'enveloppe de contrainte dans laquelle le processus doit fonctionner.
L'approche : Plateforme SVI60-60 et fil diamanté de la gamme de référence
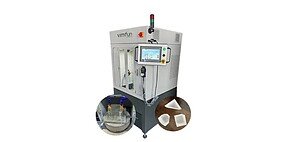
VIMFUN réalise la découpe de contour de bloc de quartz sur la scie à fil diamanté sans fin SVI60-60, une machine verticale à deux axes dont l'ensemble des fonctions inclut explicitement la découpe de contour, la découpe de trou intérieur, la découpe rotative et la découpe inclinée — la flexibilité géométrique requise pour un travail de pièce façonnée à partir d'un bloc de quartz massif. La scie est associée à un fil diamanté électrodéposé de la gamme de référence pour quartz fusionné dans la table de paramètres VIMFUN.
Plutôt que de citer un seul diamètre de fil ou une seule vitesse de fil comme s'il s'agissait de la réponse universelle, le cadre honnête est le suivant : la table de paramètres donne une plage pour le quartz fusionné, et la valeur spécifique à l'intérieur de cette plage est choisie en fonction de l'épaisseur réelle de la pièce et de la précision du contour avant qu'une coupe d'essai ne soit effectuée. Un bloc fin avec un contour lâche se situe à une extrémité de la plage ; un bloc épais avec des rayons intérieurs serrés se situe à l'autre.
Sélection du fil. La gamme de référence pour le quartz fusionné est un fil diamanté électrodéposé de 0,55 à 0,8 mm. Un fil plus fin à l'extrémité inférieure de cette plage maintient une largeur de saignée étroite et réduit la force de coupe par unité de surface, ce qui est utile pour les rayons de contour plus serrés. Un fil plus épais ajoute de la rigidité mécanique et tolère une avance plus élevée sur les sections plus lourdes. Le format de boucle sans fin (voir boucle en fil de diamant électrodéposé) présente une couverture de diamant constante sur toute la coupe, ce qui est important sur une coupe de contour qui peut être suffisamment longue pour que les gradients d'usure du fil se manifestent autrement par une dérive de la qualité de surface entre le début et la fin du parcours.
Serrage. Avant la coupe, le bloc est monté avec un outillage souple qui répartit uniformément la force de serrage sur les faces parentes. Les charges ponctuelles sur le quartz fondu présentent un risque d'initiation de fissures avant même que le fil ne commence. Le montage doit également anticiper le moment de la percée : la partie intérieure a besoin d'un support secondaire pour que, lorsque le pont final s'amincit, la section intérieure ne puisse pas se déplacer sous son propre poids ou sous la force latérale résiduelle du fil.
Paramètres du processus
| Paramètre | Plages de référence |
|---|---|
| Machine | Scie à fil diamanté sans fin verticale VIMFUN SVI60-60 |
| Diamètre du fil | Fil diamanté électrodéposé de 0,55 – 0,8 mm |
| Vitesse du fil | 30 – 60 m/s |
| Vitesse d'alimentation | 2 – 10 mm/min |
| Liquide de refroidissement | Huile minérale blanche, recirculation continue |
| Support de la pièce | Outillage souple, serrage uniforme, support secondaire pour la section intérieure |
Ce sont les plages de référence du tableau de paramètres de VIMFUN pour le quartz fondu. Les valeurs spécifiques sont sélectionnées dans ces plages en fonction de l'épaisseur de la pièce et de la géométrie du contour, puis vérifiées par une coupe d'essai avant la production. Pour savoir comment les trois principaux paramètres dynamiques interagissent et les compromis entre eux, voir la vitesse du fil, la tension et le taux d'avance.
Sur les plages. La plage d'avance de 2 à 10 mm/min est large pour une raison. Sur une coupe de contour simple à travers un bloc de 20 mm, l'avance peut se situer confortablement dans la moitié supérieure de la plage. Sur un bloc de 60 mm d'épaisseur avec des rayons intérieurs serrés, la coupe d'essai se situera généralement dans la moitié inférieure, avec une réduction supplémentaire programmée dans les segments de changement de direction. La vitesse du fil interagit avec la livraison du liquide de refroidissement : des vitesses de fil plus élevées déplacent plus de liquide de refroidissement à travers la saignée, mais augmentent également le taux de génération de chaleur. Les deux sont ajustés ensemble, pas indépendamment.
Liquide de refroidissement. L'huile minérale blanche est le liquide de refroidissement recommandé pour la coupe de quartz fondu sur la SVI60-60. Elle possède des caractéristiques d'usure du fil diamanté bien comprises sur les silicates, lubrifie l'interface fil-matériau et maintient la saignée exempte de débris. La recirculation continue avec filtration est standard — l'objectif est de maintenir la concentration de particules suffisamment basse pour que les débris provenant du début de la coupe ne puissent pas réintégrer la saignée active en tant que source d'abrasion secondaire.

Pourquoi l'avance contrôlée et le support sécurisé sont importants lors des changements de direction et de la percée
Les deux moments qui déterminent le succès d'un travail de découpe de contour de bloc de quartz sont le changement de direction et la percée. Les deux sont régis par la même mécanique sous-jacente — la redistribution des contraintes — et les deux répondent aux deux mêmes leviers : le taux d'avance et le support de la pièce.
Lors d'un changement de direction. Lorsque le trajet du fil tourne, la composante latérale de la force de coupe se déplace. Si le taux d'avance est maintenu constant pendant le virage, le fil a moins de temps pour dégager le matériau de la nouvelle direction de coupe, et le vecteur de force charge une paroi de saignée qui ne la supportait pas auparavant. Sur le quartz fondu à faible ténacité de fracture, cette transition est l'endroit où les microfissures s'initient. Réduire l'avance pendant le virage donne au fil le temps d'établir une saignée propre dans la nouvelle direction et maintient le pic de force par cycle en dessous du seuil d'écaillage. Sur les rayons intérieurs plus serrés, une réduction d'avance programmée n'est pas une option — c'est le mécanisme qui maintient la coupe conforme aux spécifications.
Lors de la percée. Le dernier millimètre de la coupe est l'endroit où la condition de support de la section intérieure change plus rapidement qu'ailleurs sur le trajet. Le pont de matériau restant s'amincit ; la rigidité qui maintient la partie intérieure en place diminue ; finalement, la partie intérieure devient un corps libre toujours en contact avec le fil. Si le montage n'a pas déjà placé un support secondaire sous la section intérieure avant ce moment, tout déplacement vers le bas ou latéral se transfère à l'interface fil-matériau sous forme de charge imprévue. Sur le quartz cassant, une charge imprévue au bord de la saignée signifie un écaillage sur le contour fini de la partie intérieure et du bloc parent — exactement les surfaces qui doivent ressortir propres.
L'approche utilisée par VIMFUN pour contrôler les deux : réduire l'avance dans le dernier segment de la coupe, vérifier que le support secondaire est engagé avant que le pont ne s'amincisse au-delà du seuil de sécurité, et maintenir le flux de liquide de refroidissement à travers la saignée sans interruption afin que la chaleur et les débris n'ajoutent pas de contraintes au moment critique.
Inspection post-coupe : séparation de la pièce, vérification au pied à coulisse, examen des bords
Une fois la coupe de contour terminée, la section intérieure est séparée du bloc environnant. Sur une coupe nette, c'est une opération douce — le fil a fait le travail, et les deux pièces se séparent sans force.
L'inspection se déroule ensuite en trois étapes :
- Vérification dimensionnelle. Un pied à coulisse est utilisé pour mesurer la section intérieure par rapport aux dimensions de contour spécifiées. Les écarts dans la tolérance confirment que le trajet de coupe a suivi le programme.
- Inspection des bords. Revue visuelle des bords de la saignée sur la partie intérieure et sur le bloc parent. L'écaillage, le cas échéant, est mesuré. Avec des paramètres bien réglés dans la plage de référence, l'écaillage des bords reste dans les spécifications sans retravail secondaire.
- Inspection de la surface de coupe. Les surfaces de la saignée elles-mêmes sont examinées pour le fini de surface et la présence de rayures, de bandes de rugosité ou de traces de marquage par débris. Des surfaces de coupe propres et uniformes indiquent que le liquide de refroidissement et l'avance étaient correctement adaptés à la géométrie.
La précision dimensionnelle, l'état des bords et la qualité de la surface de coupe déterminent ensemble si les pièces sont prêtes pour la prochaine étape du processus ou si elles nécessitent une remédiation avant le meulage et le polissage en aval.
Limitations connues
Tous les travaux de découpe de contour de blocs de quartz ne se situent pas dans les plages de référence ci-dessus. L'enveloppe présente des bords qui méritent d'être mentionnés :
- Rayons intérieurs très serrés — les rayons approchant le diamètre du fil sont réalisables mais réduisent considérablement la fenêtre de vitesse d'avance utilisable. En dessous d'un certain rapport rayon/diamètre de fil, une jauge de fil différente ou une stratégie de trajectoire modifiée est requise.
- Épaisseur extrême du bloc — les blocs sensiblement plus épais que le travail de production typique étendent l'engagement de l'arc de contact et peuvent pousser la vitesse d'avance utile en dessous de la limite inférieure de la plage de référence. Le temps de cycle augmente en conséquence.
- Contours profondément rentrants — les contours avec des retours rentrants prononcés peuvent piéger les débris dans la saignée. Ces cas nécessitent souvent une livraison de liquide de refroidissement ajustée ou une stratégie de coupe étagée plutôt qu'un chemin continu unique.
- Hétérogénéité du matériau — les bulles, inclusions ou zones de contrainte dans le bloc parent modifient le comportement de fracture local. Une coupe d'essai est le seul moyen fiable de détecter cela avant la production.
La version honnête de la description du processus : les plages de référence couvrent la plupart des applications de découpe de contour de blocs de quartz, et la coupe d'essai est l'endroit où les valeurs spécifiques à l'intérieur de ces plages sont confirmées pour la pièce spécifique. Pour la plateforme de scie à fil diamanté plus large derrière ce processus, voir wire saw cutting overview. Pour un contexte supplémentaire sur les applications du verre de quartz et le comportement des matériaux, voir AZoM sur les applications du verre de quartz.
Secteurs et applications
La découpe de contour de blocs de quartz sert plusieurs catégories de clients :
- Fabricants d'optiques — formes de fenêtres personnalisées, plaques d'ouverture et ébauches optiques non circulaires découpées dans du stock de quartz fondu
- Fournisseurs de fixations pour semi-conducteurs — inserts de chambre et composants de chambre de processus dans des profils spécifiques à l'application
- Intégrateurs photoniques — supports, équerres et pièces de trajet de faisceau découpés selon des contours spécifiques à l'équipement
- Fabricants de pièces de précision de laboratoire — cellules personnalisées, platines d'échantillons et supports où la géométrie prête à l'emploi ne correspond pas au flux de travail de mesure
Pour des cas de quartz connexes sur différentes géométries, voir notre étude de cas sur la découpe d'anneaux de verre de quartz de grande taille couvrant un anneau de quartz fondu de 420 mm, et notre hexagonal bore quartz tube cutting case study couvrant une coupe de profil interne non circulaire à travers la paroi d'un tube.
Can We Cut This for Your Application?
Si votre application nécessite une pièce façonnée découpée dans un bloc de quartz fondu — avec le matériau environnant préservé et des bords propres sur les deux pièces — l'approche de processus décrite ici s'applique. Le diamètre du fil, la vitesse du fil, la vitesse d'avance et les réglages du liquide de refroidissement se situent dans les plages de référence ci-dessus et sont ajustés par une coupe d'essai pour votre géométrie spécifique.
Pour obtenir une évaluation de faisabilité, envoyez-nous :
- Matériau et nuance — quartz fondu, quartz synthétique ou qualité optique/semi-conducteur spécifique
- Géométrie de la pièce — dimensions du bloc et dessin du contour avec rayons intérieurs, rapports d'aspect et tolérance
- Exigences de bord et de surface — tolérance d'écaillage, cible de finition de surface, plan de processus en aval
- Contraintes de liquide de refroidissement — huile minérale acceptable, ou restrictions spécifiques à l'application
- Intention de production — pièce d'échantillon, petit lot ou production en volume
Nous fournissons une évaluation du processus dans les 3 jours ouvrables et pouvons effectuer une coupe d'essai avant l'engagement de production lorsque la géométrie le justifie.
VIMFUN boucle sans fin en fil diamanté la plateforme découpe des profils de contour dans le quartz fondu, le verre optique, les céramiques avancées, le saphir, le silicium et d'autres matériaux durs et cassants. Contactez-nous pour discuter de votre prochain projet de découpe de contour de bloc de quartz.