Kreisförmige Diamantdrahttechnologie verwendet eine geschlossene Schleifmittel-Schleife, die sich kontinuierlich auf einem gesteuerten Radweg bewegt. Der Draht trägt feste Diamantpartikel, während die Maschine Geschwindigkeit, Spannung, Vorschub und Werkstückposition regelt. Dies schafft einen anderen Prozess als ein langer, von der Spule gespeister Draht: Die Schleife bewegt sich in eine Richtung, kehrt durch die Maschine zurück und durchläuft wiederholt die Schnittzone.
Dieser Artikel erklärt die Technologie und präsentiert keine allgemeine Produktkategorie. Für verfügbare Drahtdurchmesser, Beschichtungsoptionen und Anwendungsanpassungen nutzen Sie die Hauptseite Diamantdrahtprodukte und Spezifikationen.
Was ist kreisförmiger Diamantdraht?
Kreisförmiger Diamantdraht, auch als endlose Diamantdrahtschleife bezeichnet, ist ein flexibles Schneidwerkzeug, das zu einem kontinuierlichen Pfad geschlossen ist. An den Trägerdraht gebundenes Diamantschleifmittel entfernt Material durch viele kleine Schleifkontakte. Die Schleife selbst bestimmt nicht das Endergebnis: Trägerkonstruktion, Schleifenkonsistenz, Schleifmittelgröße, Beschichtungsmuster, Maschinenausrichtung und Prozesseinstellungen arbeiten zusammen.
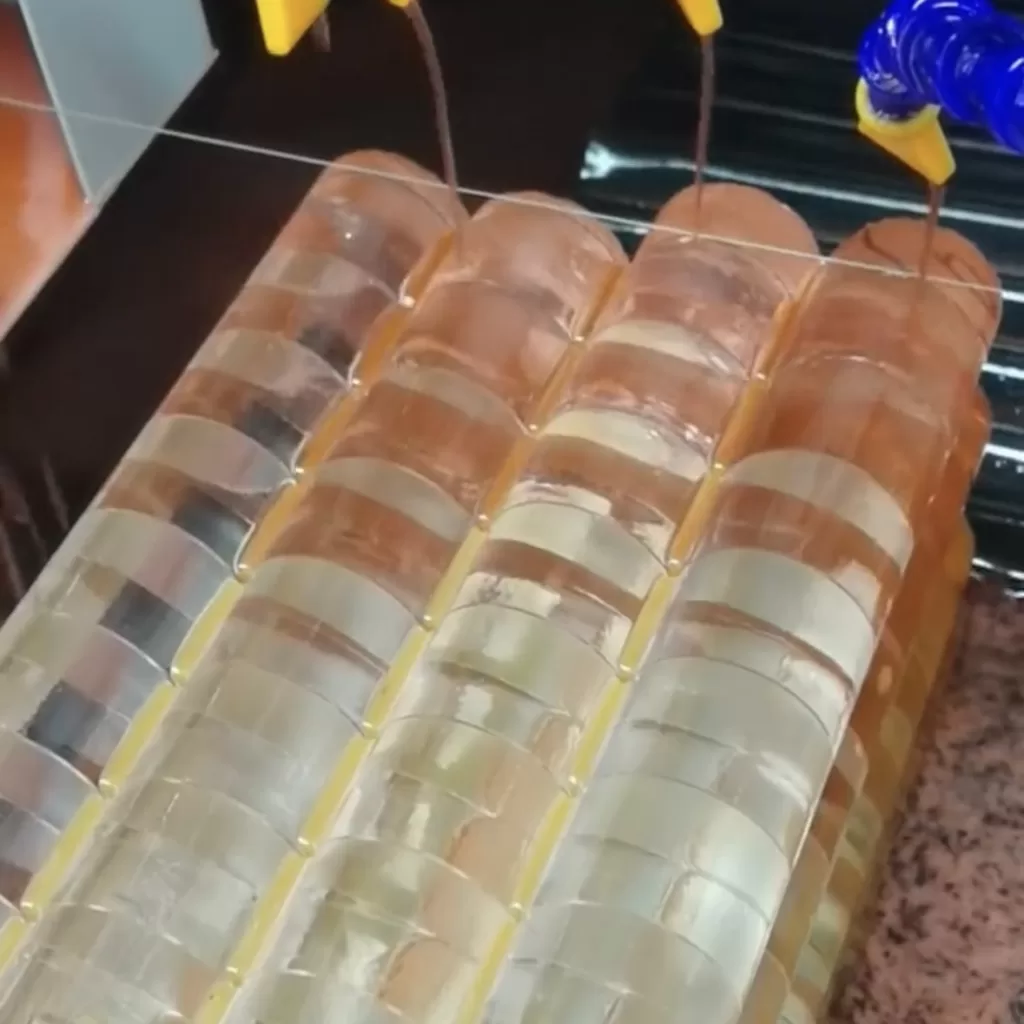
Drahtstruktur: Träger, Schleifmittel und Bindung
- Trägerdraht: bietet Zugfestigkeit und Flexibilität, während sich die Schleife um die Antriebs- und Führungsräder biegt.
- Diamantschleifmittel: erzeugt die Schneidkontakte. Korngröße und Exposition beeinflussen das Abtragungsverhalten und den Oberflächenzustand.
- Bindung oder Beschichtungsschicht: hält das Schleifmittel auf dem Träger. Das Abdeckmuster beeinflusst den Spanraum, den Kühlmittelzugang und das Schneidverhalten.
- Schleifenschluss: vervollständigt den kreisförmigen Pfad. Durchmesser-Konsistenz und Flexibilität in dieser Zone sind entscheidend für einen stabilen Lauf.
Ein kleinerer Draht kann den nominalen Materialverlust reduzieren, aber der Durchmesser allein bestimmt nicht die Schnittfuge. Schleifmittelhülle, Beschädigungskonsistenz, Schleifenlauf, Spannung, Vorschub und Maschinenerschütterungen tragen ebenfalls dazu bei. Die Drahtauswahl sollte daher das tatsächliche Material und das erforderliche Ergebnis anstelle eines einzelnen Katalogwertes verwenden.
Drei Arten von kreisförmigen Diamantdrahtbeschichtungen
Vimfun-Anwendungen unterscheiden üblicherweise Voll-, Halb- und Gewindedrahtstrukturen. Die folgende Tabelle ist eine praktische Auswahlhilfe; der endgültige Drahtdurchmesser, das Schleifmittel und die Prozesseinstellungen sollten durch Materialtests bestätigt werden.
| Beschichtungstyp | Strukturelles Merkmal | Typisches Material oder Prozesspassung | Auswahlhinweis |
|---|---|---|---|
| Vollbeschichtet | Kontinuierliche Schleifmittelabdeckung auf der aktiven Drahtoberfläche | Harte und spröde Materialien wie Glas, Quarz, Keramik und Silizium, üblicherweise mit Wasser oder Kühlmittel | Bewerten Sie die Abfallentfernung, den Kühlmittelzugang, die Korngröße und den gewünschten Oberflächenzustand |
| Halb beschichtet | Teilweise Schleifmittelabdeckung, die zusätzlichen Freiraum entlang des Drahtes lässt | Oft ausgewertet für Graphit und Anwendungen, die mehr Spanraum erfordern | Bestätigen Sie die Trocken-/Nassmethode, Staubabsaugung und die Graphitqualität |
| Gewinde beschichtet | Helikale oder gewindeartige Schleifmittelbahn mit offenem Freiraum zwischen den beschichteten Bereichen | Staubige Materialien und Anwendungen, bei denen kein Wasser hinzugefügt werden kann | Passen Sie die offene Beschichtungsbahn an die Spanabfuhr, Staubkontrolle und Kantenanforderungen an |
Die drei Namen beschreiben Beschichtungslayouts, nicht universelle Leistungsgrade. Ein voll beschichteter Draht ist nicht automatisch der schnellste, und ein gewinde beschichteter Draht ist nicht automatisch für jeden Trockenprozess geeignet. Materialqualität, Werkstückunterstützung und verifizierte Schnittergebnisse bleiben entscheidend.
Bewegung der geschlossenen Schleife und die Verbindung
Die geschlossene Schleife durchläuft wiederholt denselben Radweg ohne den programmierten Hin- und Herzyklus, der von vielen hin- und hergehenden Systemen verwendet wird. Kontinuierliche Einrichtungsbewegung kann das Bewegungsprofil am Schnitt vereinfachen, macht aber auch die Schleifengeometrie und die Radausrichtung wichtig. Eine Schleife mit inkonsistenter Umfangsgröße, lokaler Steifigkeit oder Rundlauf kann die Spannung stören und periodische Spuren hinterlassen.
Viele Schleifenherstellungsrouten beinhalten eine Schluss- oder Verbindungszone. Sie sollte nicht automatisch als “fugenfrei” beschrieben werden. Die praktische Anforderung ist, dass diese Zone flexibel, dimensionskonsistent und mit dem Raddurchmesser kompatibel bleibt. Anwender sollten die Schleifenkonstruktion mit dem Lieferanten bestätigen und das Laufverhalten inspizieren, anstatt sich auf das Wort zu verlassen endlos allein. Weitere produktspezifische Informationen finden Sie auf der Seite Diamantdrahtschleifen.
Drahtgeschwindigkeit, Spannung und Vorschub
Die Drahtleistung hängt von einem koordinierten Betriebsbereich ab. Die Erhöhung eines Parameters ohne Berücksichtigung der anderen kann die Drahtlebensdauer verkürzen oder die Schnittqualität verringern. Die Maschine, der Draht und das Werkstück müssen als ein Schneidsystem behandelt werden.
| Steuerbare Variable | Hauptrolle | Wenn zu niedrig | Wenn zu hoch |
|---|---|---|---|
| Drahtgeschwindigkeit | Legt die Häufigkeit der Schleifmittelkontakte und den Abfalltransport fest | Geringe Abtragsrate oder instabiles Schneidverhalten | Mehr Wärme, Verschleiß, Vibration oder Radbelastung |
| Spannung | Stabilisiert den Drahtweg durch den Schnitt | Ablenkung, Wandern oder schlechte Maßkontrolle | Höhere Belastung für Schleife, Verbindung, Lager und Werkstück |
| Vorschubgeschwindigkeit | Steuert die Materialeinbindung | Lange Zykluszeiten und mögliches Reiben | Absplitterungen, Durchbiegung, Überlastung oder Drahtschäden |
| Kühlung oder Staubkontrolle | Entfernt Wärme und Schnittabfälle | Beladung, Kontamination oder instabile Oberflächenqualität | Übermäßiger Fluss kann den Prozess stören oder die Handhabung erschweren |
Für einen detaillierten Parameter-Workflow siehe Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit. Parameter sollten erst nach Bestätigung von Material, Drahtkonstruktion, Radweg und Werkstückabmessungen übertragen werden.
Anwendungsunterschiede
| Material oder Anwendung | Warum Runddraht bewertet werden kann | Warum Endless Wire in Betracht gezogen wird |
|---|---|---|
| Quarz und optisches Glas | Geringer thermischer Einfluss und kontrollierter gerader Schnitt | Absplitterungen, Kühlmittel, Ebenheit und erforderliche Oberfläche |
| Keramik und Saphir | Fester Diamant-Schleifmittel für harte spröde Materialien | Materialgüte, innere Spannungen, Vorschub und Unterstützung |
| Silizium- und Halbleitermaterialien | Kontrollierter Schnittspalt und abtragende Entfernung mit geringer Kraft | Kontaminationsgrenze, Kantenschäden und Reinigung |
| Graphit | Trocken schneidende Strukturen können in Betracht gezogen werden | Beschichtungsart, Staubabsaugung und Graphitdichte |
| Granat und Edelsteine | Kleine Schleifen und kompatible Maschinen können Muster- oder Profilarbeiten unterstützen | Risse, Einschlüsse, Befestigungsmethode und Schnittrichtung |
| Verbund- oder fortschrittliche Materialien | Nicht leitende Werkstücke können mechanisch bearbeitet werden | Schichtverhalten, Delamination, Schleifmittelbeladung und Kühlmittelzulassung |
Anwendungs-Video: Granatschneiden
Das folgende Video zeigt ein Beispiel für das Granatschneiden. Es demonstriert eine Anwendung, keine universelle Parameterempfehlung. Sichtbare Risse, Farbzonen und Befestigungsbedingungen müssen vor der Auswahl des Schnittpfades berücksichtigt werden.
Praktische Ingenieur-Entwicklung
Nützliche Entwicklungen in der Runddiamantdrahttechnologie drehen sich weniger um modische Bezeichnungen als vielmehr um Prozesskonsistenz. Aktuelle Ingenieurarbeiten konzentrieren sich typischerweise auf einen stabilen Schleifringumfang, eine kontrollierte Beschichtungsverteilung, anwendungsspezifische Schleifmittelbelastung, wiederholbare Spannung, verbesserte Radjustierung und eine bessere Überwachung von Drahtlast und -verschleiß.
- Konsistenz der Beschichtung: reduziert lokale Schnittvariationen entlang des Schleifrings.
- Anwendungsspezifische Drahtstrukturen: gleichen Schleifmittelkontakt mit Kühlmittel- oder Spaltentleerung aus.
- Prozessüberwachung: nutzt Maschinenlast, Spannung und Schnittverhalten, um ein instabiles Arbeitsfenster zu identifizieren.
- Nass- und Trockenprozessanpassung: passt die Abfallkontrolle an Glas-, Keramik-, Silizium-, Graphit- oder Verbundanforderungen an.
Checkliste für die Auswahl von Runddiamantdraht
- Erfassen Sie die Materialgüte, Abmessungen, Form und innere Defekte.
- Definieren Sie den Schnittpfad, die Tiefe, die Schnittspaltzugabe und die erforderliche Oberfläche.
- Bestätigen Sie, ob Wasser, Kühlmittel oder eine Trockenstaubabsaugung zulässig ist.
- Passen Sie die Voll-, Halb- oder Fadenbeschichtung an das Abfallverhalten und die Prozessbeschränkungen an.
- Bestätigen Sie den Schleifringumfang, den Drahtdurchmesser und die Maschinenradkompatibilität.
- Führen Sie eine repräsentative Probe durch und erfassen Sie Schnittspalt, Kante, Ebenheit, Oberfläche, Zeit und Drahtverschleiß.
Häufig gestellte Fragen
Ist Runddiamantdraht dasselbe wie Spulendraht?
Nein. Runddraht ist zu einer Schleife geschlossen und läuft um einen kontinuierlichen Radweg. Spulengespeiste Systeme verwalten eine längere Drahtlänge zwischen den Rollen und können unterschiedliche Bewegungszyklen verwenden.
Hat eine Endlosschleife keinen Stoß?
Die Schleifenkonstruktion hängt von der Herstellungsroute ab. Viele Schleifen enthalten eine Verbindungszone. Die wichtigen Kriterien sind Flexibilität, Dimensionskonsistenz und ein stabiler Durchgang um die Räder.
Welche Beschichtung ist für harte und spröde Materialien geeignet?
Vollbeschichteter Draht wird üblicherweise für harte und spröde Materialien mit Wasser oder Kühlmittel bewertet. Materialgüte, erforderliche Oberfläche, Abfallentfernung und Probenergebnisse sollten die endgültige Spezifikation bestätigen.
Welche Beschichtung eignet sich für trockene, staubige Schnitte?
Fadenbeschichtete Strukturen werden oft in Betracht gezogen, wenn eine offene Spanabfuhr und eine Trockenbearbeitung wichtig sind. Halb-beschichteter Draht kann auch für Graphit ausgewertet werden. Staubabsaugung und Materialtests bleiben notwendig.
Können ein Satz von Drehzahl-, Spannungs- und Vorschubwerten für jedes Material funktionieren?
Nein. Das Betriebsfenster ändert sich mit Material, Drahtdurchmesser, Beschichtung, Schleifschleifenlänge, Radweg, Schnitttiefe, Kühlmittel- oder Staubkontrolle und Akzeptanzkriterien.
Abschluss
Die Kreissäge-Diamantdrahttechnologie kombiniert eine geschlossene Schleifschleife mit kontrollierter Einrichtungsbewegung. Ihre Leistung ergibt sich aus dem Gesamtsystem: Träger- und Schleifstruktur, Beschichtungsmuster, Schleifenschleifenkonstanz, Radausrichtung, Spannung, Geschwindigkeit, Vorschub und Abfallkontrolle. Voll-, halb- und fadenbeschichtete Drähte bedienen unterschiedliche Material- und Prozessanforderungen, daher sollte die richtige Option mit dem tatsächlichen Werkstück und Schnittproben bestätigt werden.