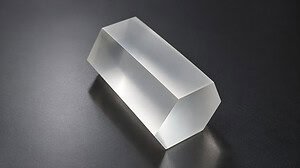
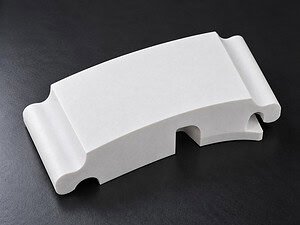
Un bloque sólido de cuarzo fundido. La tarea es cortar un contorno definido a través del bloque, levantar la parte interior con forma intacta y dejar el material circundante utilizable, sin fracturas, sin astillas a lo largo de la pared interior, sin microfisuras que se propaguen hacia el bloque principal.
Esto no es corte por rebanadas. No es corte anular. En el corte por rebanadas, toda la anchura de corte sale de la pieza por ambos lados; en el corte anular, la geometría es una curva cerrada continua sin cambios bruscos de dirección. El corte de contorno de bloques de cuarzo introduce dos condiciones que ninguno de esos casos presenta: el alambre de diamante tiene que seguir una trayectoria con cambios de dirección a lo largo de su longitud, y al final del corte la sección interior se convierte en un cuerpo libre antes de que el alambre termine su pasada final. Ambas condiciones concentran tensiones en puntos específicos de un material frágil con una tenacidad a la fractura de alrededor de 0,75 MPa·m⁰·⁵.
Este caso detalla cómo VIMFUN aborda el corte de contornos en bloques de cuarzo fundido, dentro de qué parámetros opera el proceso y por qué la alimentación controlada y el soporte seguro dominan el resultado.
La Aplicación: Piezas de Cuarzo Fundido con Forma de Contorno
El cuarzo fundido posee un conjunto de propiedades específicas difíciles de sustituir: coeficiente de expansión térmica casi nulo (0,55 × 10⁻⁶/°C), amplia transmisión UV a IR, pureza química y estabilidad dimensional a través de ciclos térmicos agresivos. Propiedades del material de cuarzo fundido se documentan en detalle en la literatura sobre materiales. Para piezas con forma de contorno cortadas de un bloque principal, esas propiedades se traducen en aplicaciones donde la geometría acabada no es axisimétrica:
- Óptica — ventanas con forma personalizada, placas de apertura, blancos de prismas y elementos ópticos no circulares
- Aparatos semiconductores — insertos de cámara, placas de aislamiento y herramientas de cámara de proceso cortadas a perfiles específicos del equipo
- Fotónica — soportes y ménsulas para componentes de láser y de trayectoria de haz con contornos específicos de la aplicación
- Piezas de precisión de laboratorio — celdas personalizadas, soportes y plataformas de muestra donde la geometría estándar no coincide con la configuración de medición
En cada caso, el borde cortado es una superficie funcional. Es un borde de referencia para el ensamblaje posterior o una superficie que recibirá rectificado y pulido posteriores. Lo que deja el alambre establece la condición inicial para todo lo que viene después.
El Desafío: Corte de Contorno de Bloques de Cuarzo en Cambios de Dirección y Ruptura
Tres mecanismos impulsan la dificultad del corte de contorno de bloques de cuarzo, y los tres son específicos de la geometría del contorno; no aparecen con el mismo peso en el corte por rebanadas recto.
Riesgo de fractura frágil en los cambios de dirección. Cuando la trayectoria del alambre gira, el vector de fuerza lateral en la interfaz de corte rota con él. En un material frágil, los cambios bruscos de vector concentran la tensión en el interior de la curva. Si la velocidad de avance no se reduce durante la curva, ese pico de tensión puede iniciar astillamiento en la pared de la ranura o, peor aún, iniciar una microfisura que se aleje de la ranura hacia la pieza interior o el bloque principal. Cuanto más cerrado sea el radio interior, mayor será la concentración de tensión.
Riesgo de ruptura al final del corte. A medida que el alambre se acerca al último milímetro de su trayectoria de contorno, la sección interior está casi separada del bloque principal. El puente de material restante soporta la carga de soporte completa de la pieza interior. Cuando ese puente se adelgaza más allá de un umbral, la sección interior comienza a moverse; la gravedad, la tensión residual en el cuarzo o la fuerza lateral del propio alambre pueden moverla. En el cuarzo fundido, cualquier movimiento incontrolado en este momento se traduce en astillamiento en la longitud final de la ranura y riesgo de iniciación de fisuras tanto en la pieza interior como en el bloque principal.
Control de virutas a lo largo de un arco de contacto variable. En un contorno, el arco de contacto entre el alambre de diamante y el cuarzo cambia a medida que el alambre sigue la trayectoria. En un segmento recto, el arco está definido por el espesor del bloque. Al acercarse a una curva cerrada o a un cambio de dirección, la geometría de engagement efectiva cambia y la evacuación de virutas de la ranura se vuelve menos predecible. Los desechos que no se eliminan de la ranura activa se convierten en una fuente de abrasión secundaria, rayando la pared de la ranura y aumentando el daño superficial.
Ninguno de estos factores hace que el corte sea imposible. Establecen el envolvente de restricciones dentro del cual debe operar el proceso.
El Enfoque: Plataforma SVI60-60 y Alambre de Diamante del Rango de Referencia
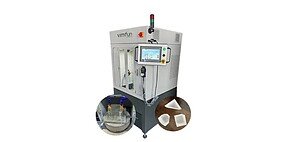
VIMFUN realiza el corte de contorno de bloques de cuarzo en la sierra de alambre de diamante sin fin SVI60-60, una máquina vertical de dos ejes cuya funcionalidad incluye explícitamente el corte de contorno, el corte de orificios interiores, el corte rotativo y el corte inclinado, la flexibilidad geométrica que requiere un trabajo de pieza con forma a partir de un bloque de cuarzo sólido. La sierra se combina con alambre de diamante electrodepositado del rango de referencia para cuarzo fundido en la tabla de parámetros de VIMFUN.
En lugar de citar un único diámetro de alambre o velocidad de alambre como si fuera la respuesta universal, la formulación honesta es: la tabla de parámetros proporciona un rango para cuarzo fundido, y el valor específico dentro de ese rango se elige en función del espesor real de la pieza y la estrechez del contorno antes de realizar un corte de prueba. Un bloque delgado con un contorno suelto se encuentra en un extremo del rango; un bloque grueso con radios interiores estrechos se encuentra en el otro.
Selección del alambre. El rango de referencia para cuarzo fundido es de alambre de diamante electrodepositado de 0,55 a 0,8 mm. Un alambre más delgado en el extremo inferior de ese rango mantiene un ancho de ranura estrecho y reduce la fuerza de corte por unidad de área, lo que ayuda en radios de contorno más estrechos. Un alambre más grueso añade rigidez mecánica y tolera una alimentación mayor en secciones más pesadas. El formato de bucle sin fin (ver lazo de hilo de diamante galvanizado) presenta una cobertura de diamante consistente en todo el corte, lo que es importante en un corte de contorno que puede ser lo suficientemente largo como para que los gradientes de desgaste del alambre se manifiesten como deriva de la calidad de la superficie entre el inicio y el final de la trayectoria.
Fijación. Antes de cortar, el bloque se monta con utillaje blando que distribuye uniformemente la fuerza de sujeción sobre las caras principales. Las cargas puntuales en el cuarzo fundido son un riesgo de iniciación de grietas incluso antes de que el alambre comience. El utillaje también debe anticipar el momento de la ruptura: la parte interior necesita soporte secundario para que, cuando el puente final se adelgace, la sección interior no se mueva por su propio peso o por la fuerza lateral residual del alambre.
Parámetros del proceso
| Parámetro | Rango de referencia |
|---|---|
| Máquina | VIMFUN SVI60-60 Sierra de alambre de diamante sin fin vertical |
| Diámetro del alambre | Alambre de diamante electroplateado de 0,55 – 0,8 mm |
| Velocidad del cable | 30 – 60 m/s |
| Velocidad de avance | 2 – 10 mm/min |
| Refrigerante | Aceite mineral blanco, recirculación continua |
| Soporte de la pieza de trabajo | Utillaje blando, sujeción uniforme, soporte secundario para la sección interior |
Estos son rangos de referencia de la tabla de parámetros de VIMFUN para cuarzo fundido. Los valores específicos se seleccionan dentro de estos rangos según el espesor de la pieza y la geometría del contorno, y luego se verifican mediante un corte de prueba antes de la producción. Para ver cómo interactúan los tres parámetros dinámicos principales y las compensaciones entre ellos, consulte la velocidad del alambre, la tensión y la velocidad de avance.
Sobre los rangos. La ventana de avance de 2–10 mm/min es amplia por una razón. En un corte de contorno sencillo a través de un bloque de 20 mm, el avance puede situarse cómodamente en la mitad superior del rango. En un bloque de 60 mm de espesor con radios interiores ajustados, el corte de prueba normalmente se situará en la mitad inferior, con una reducción adicional programada en los segmentos de cambio de dirección. La velocidad del alambre interactúa con la entrega de refrigerante: velocidades de alambre más altas mueven más refrigerante a través del corte, pero también aumentan la tasa de generación de calor. Ambos se ajustan juntos, no de forma independiente.
Refrigerante. El aceite mineral blanco es el refrigerante recomendado para el corte de cuarzo fundido en la SVI60-60. Transporta características de desgaste del alambre de diamante que se comprenden bien en silicatos, lubrica la interfaz alambre-material y mantiene el corte libre de residuos. La recirculación continua con filtración es estándar: el objetivo es mantener la concentración de partículas lo suficientemente baja como para que los residuos de etapas anteriores del corte no puedan volver a entrar en el corte activo como fuente de abrasión secundaria.

Por qué el avance controlado y el soporte seguro importan en los cambios de dirección y la ruptura
Los dos momentos que deciden si un trabajo de corte de contorno de bloque de cuarzo tiene éxito son el cambio de dirección y la ruptura. Ambos están regidos por la misma mecánica subyacente — redistribución de tensiones — y ambos responden a las mismas dos palancas: la velocidad de avance y el soporte de la pieza.
En un cambio de dirección. A medida que la trayectoria del alambre gira, el componente lateral de la fuerza de corte cambia. Si la velocidad de avance se mantiene constante durante el giro, el alambre tiene menos tiempo para eliminar material de la nueva dirección de la trayectoria, y el vector de fuerza carga una pared del corte que no la soportaba previamente. En el cuarzo fundido con baja tenacidad a la fractura, esa transición es donde se inician las microgrietas. Reducir el avance durante el giro da tiempo al alambre para establecer un corte limpio en la nueva dirección y mantiene el pico de fuerza por ciclo por debajo del umbral de astillado. En radios interiores más ajustados, una reducción programada del avance no es opcional — es el mecanismo que mantiene el corte dentro de las especificaciones.
En la ruptura. El último milímetro del corte es donde la condición de soporte de la sección interior cambia más rápido que en cualquier otro punto de la trayectoria. El puente de material restante se adelgaza; la rigidez que mantiene la parte interior en su lugar disminuye; eventualmente la parte interior se convierte en un cuerpo libre que todavía está en contacto con el alambre. Si el utillaje no ha colocado ya un soporte secundario debajo de la sección interior antes de este momento, cualquier desplazamiento hacia abajo o lateral se transfiere a la interfaz alambre-material como una carga no planificada. En cuarzo frágil, la carga no planificada en el borde del corte significa astillado en el contorno terminado tanto de la parte interior como del bloque principal — exactamente las superficies que deben salir limpias.
El enfoque que VIMFUN utiliza para controlar ambos: reducir el avance en el segmento final del corte, verificar que el soporte secundario esté activado antes de que el puente se adelgace más allá del umbral seguro, y mantener el flujo de refrigerante a través del corte ininterrumpido para que el calor y los residuos no añadan tensión en el momento crítico.
Inspección post-corte: Separación de piezas, Verificación con calibre, Revisión de bordes
Una vez completado el corte de contorno, la sección interior se separa del bloque circundante. En un corte limpio, esta es una operación suave — el alambre ha hecho el trabajo, y las dos piezas se separan sin fuerza.
La inspección se realiza entonces en tres pasos:
- Comprobación dimensional. Se utiliza un calibrador para medir la sección interior con respecto a las dimensiones de contorno especificadas. Las desviaciones dentro de la tolerancia confirman que la trayectoria de corte siguió el programa.
- Inspección de bordes. Revisión visual de los bordes de la ranura tanto en la parte interior como en el bloque principal. Se mide el desconchado, si lo hay. Con parámetros bien ajustados dentro del rango de referencia, el desconchado del borde se mantiene dentro de las especificaciones sin retrabajo secundario.
- Inspección de la superficie de corte. Se revisan las superficies de la ranura en sí para determinar el acabado superficial y la presencia de rayaduras, bandas de rugosidad o evidencia de marcas de escombros. Las superficies de corte limpias y uniformes indican que el refrigerante y la alimentación se correspondieron correctamente con la geometría.
La precisión dimensional, el estado del borde y la calidad de la superficie de corte determinan conjuntamente si las piezas están listas para el siguiente paso del proceso o si necesitan ser remediadas antes del rectificado y pulido posteriores.
Limitaciones conocidas
No todos los trabajos de corte de contorno de bloques de cuarzo se encuentran dentro de los rangos de referencia anteriores. El sobre tiene bordes que vale la pena indicar:
- Radios interiores muy ajustados — son factibles radios cercanos al diámetro del alambre, pero reducen drásticamente la ventana de velocidad de avance utilizable. Por debajo de una cierta relación radio-diámetro de alambre, se requiere un calibre de alambre diferente o una estrategia de trayectoria modificada.
- Espesor extremo del bloque — los bloques sustancialmente más gruesos que el trabajo de producción típico extienden el compromiso del arco de contacto y pueden empujar la velocidad de avance útil por debajo del extremo inferior del rango de referencia. El tiempo de ciclo aumenta en consecuencia.
- Contornos profundamente entrantes — los contornos con retornos internos agudos pueden atrapar escombros en la ranura. Estos casos a menudo requieren una entrega de refrigerante ajustada o una estrategia de corte escalonada en lugar de una única trayectoria continua.
- Heterogeneidad del material — las burbujas, inclusiones o zonas de estrés en el bloque principal cambian el comportamiento de fractura local. Un corte de prueba es la única forma fiable de detectarlo antes de la producción.
La versión honesta de la descripción del proceso: los rangos de referencia cubren la mayoría de las aplicaciones de corte de contorno de bloques de cuarzo, y el corte de prueba es donde se confirman los valores específicos dentro de esos rangos para la pieza de trabajo específica. Para la plataforma de sierra de alambre de diamante más amplia detrás de este proceso, consulte resumen de corte con sierra de hilo. Para obtener contexto adicional sobre aplicaciones de vidrio de cuarzo y comportamiento del material, consulte AZoM sobre aplicaciones de vidrio de cuarzo.
Industrias y aplicaciones
El corte de contorno de bloques de cuarzo sirve a varias categorías de clientes:
- Fabricantes de óptica — ventanas de formas personalizadas, placas de apertura y blancos ópticos no circulares cortados de material de cuarzo fundido
- Proveedores de accesorios para semiconductores — insertos de cámara y componentes de cámara de proceso en perfiles específicos de la aplicación
- Integradores de fotónica — monturas, soportes y piezas de trayectoria de haz cortadas a contornos específicos del equipo
- Fabricantes de piezas de precisión de laboratorio — celdas personalizadas, etapas de muestra y soportes donde la geometría estándar no se ajusta al flujo de trabajo de medición
Para casos relacionados de cuarzo en diferentes geometrías, consulte nuestro estudio de caso de corte de anillos grandes de vidrio de cuarzo que cubre un anillo de cuarzo fundido de 420 mm, y nuestro hexagonal bore quartz tube cutting case study que cubre un corte de perfil interno no circular a través de la pared de un tubo.
¿Podemos cortar esto para su aplicación?
Si su aplicación requiere una pieza con forma cortada de un bloque de cuarzo fundido — con el material circundante preservado y bordes limpios en ambas piezas — el enfoque de proceso descrito aquí se aplica. El diámetro del alambre, la velocidad del alambre, la velocidad de avance y los ajustes del refrigerante se encuentran dentro de los rangos de referencia anteriores y se ajustan mediante un corte de prueba para su geometría específica.
Para obtener una evaluación de viabilidad, envíenos:
- Material y grado — cuarzo fundido, cuarzo sintético o grado óptico/semiconductor específico
- Geometría de la pieza de trabajo — dimensiones del bloque y dibujo del contorno con radios interiores, relaciones de aspecto y tolerancia
- Requisitos de borde y superficie — tolerancia de desconchado, objetivo de acabado superficial, plan de proceso posterior
- Restricciones de refrigerante — aceite mineral aceptable, o restricciones específicas de la aplicación
- Intención de producción — pieza de muestra, lote pequeño o producción en volumen
Devolvemos una evaluación del proceso en un plazo de 3 días hábiles y podemos realizar un corte de muestra antes del compromiso de producción donde la geometría lo justifique.
VIMFUN bucle sin fin de hilo diamantado la plataforma corta perfiles de contorno en cuarzo fundido, vidrio óptico, cerámicas avanzadas, zafiro, silicio y otros materiales duros y quebradizos. Contáctenos para discutir su próximo proyecto de corte de contorno de bloques de cuarzo.